


Escolha o movimento indexado quando cada superfície puder ser usinada com o eixo rotativo parado. Escolha o movimento simultâneo quando o corte exigir movimentos rotativos e lineares coordenados.
Em uma router CNC ATC de 4 eixos, essa decisão começa pela geometria da peça. A quantidade de eixos, por si só, não determina o que a máquina pode produzir.
A usinagem indexada atende a muitas operações de marcenaria em várias faces, enquanto a usinagem simultânea permite produzir contornos contínuos. Essa distinção afeta a capacidade do controlador, os requisitos de CAM, o acesso das ferramentas e o tempo de ciclo.
Para os responsáveis pela avaliação técnica, a prioridade é verificar o processo completo de usinagem. Este guia explica qual tipo de movimento é adequado às suas peças e quais especificações merecem atenção.
Primeiro, determine o que o quarto eixo da máquina realmente faz
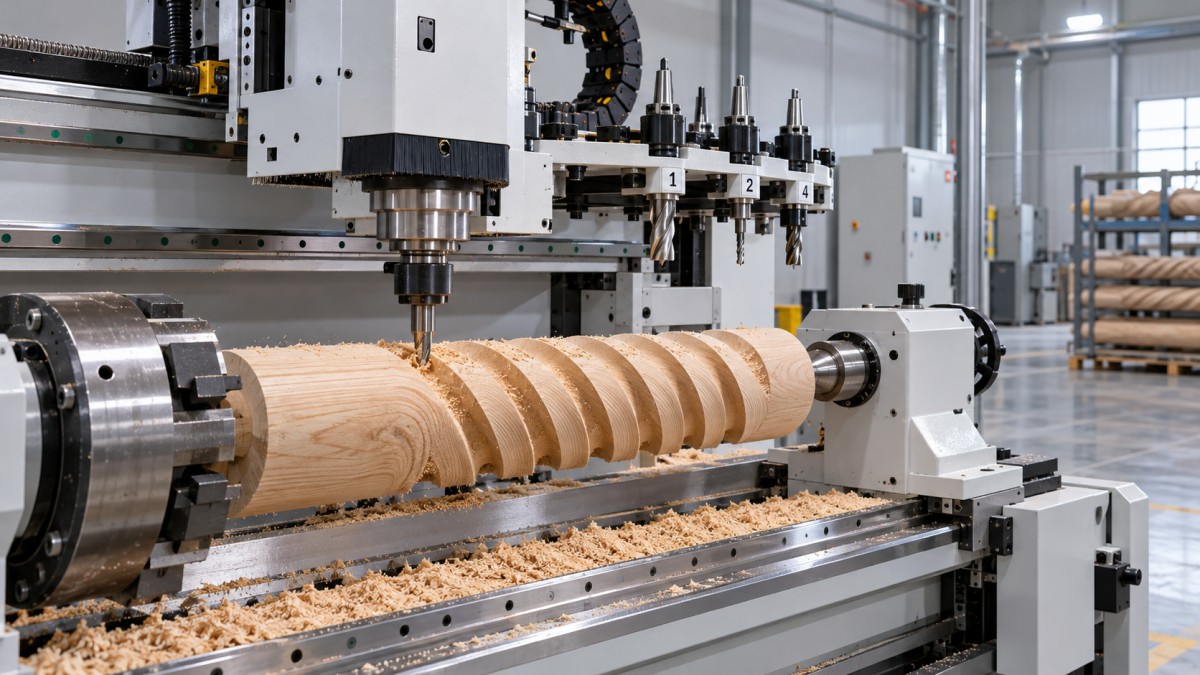
Um quarto eixo pode girar a peça entre um mandril e um contraponto ou inclinar o cabeçote do spindle. Essas configurações oferecem diferentes opções de acesso e programação.
Um eixo rotativo para a peça costuma permitir a usinagem de colunas, pernas e peças cilíndricas brutas. Um cabeçote inclinável altera o ângulo de aproximação da ferramenta em relação à peça.
Nenhuma dessas configurações oferece automaticamente usinagem simultânea. Uma máquina pode ter quatro eixos controlados e permitir que o eixo rotativo se mova apenas entre operações de corte.
Peça ao fornecedor que identifique a configuração dos eixos, os limites de curso e os modos de interpolação compatíveis. Solicite a confirmação de quantos eixos podem se mover juntos durante o corte.
Verifique também se o conjunto rotativo é equipamento padrão, acessório opcional ou substituto de outra configuração. Fotografias do produto raramente permitem confirmar esses detalhes com segurança.
O trocador automático de ferramentas realiza as trocas entre operações. Ele não determina se o movimento rotativo pode ser coordenado com o movimento linear durante um corte.
Quando o movimento indexado é suficiente para suas peças de madeira?
Na usinagem indexada, a peça ou o cabeçote do spindle gira até um ângulo selecionado e permanece nessa posição enquanto os eixos lineares realizam o corte.
Por exemplo, uma coluna de móvel pode precisar de rebaixos em quatro faces. A máquina pode cortar uma face, indexar noventa graus e repetir o processo.
Aplicações semelhantes incluem furação angular, encaixes em várias faces, painéis planos em relevo ao redor de uma coluna e usinagem de características acessíveis a partir de um número limitado de orientações fixas.
A indexação pode reduzir o reposicionamento manual e manter uma referência comum de fixação. Esse benefício depende de uma fixação confiável, da precisão de posicionamento rotativo e do acesso adequado a cada característica.
Muitas vezes, é a opção prática quando suas peças atuais são compostas principalmente por faces distintas. A programação e a verificação também podem se adequar aos fluxos de trabalho estabelecidos para usinagem de três eixos.
No entanto, a usinagem indexada não garante transições suaves entre orientações. Pequenos erros de posicionamento, deflexão da ferramenta ou sobremetal irregular podem deixar marcas de transição visíveis.
Antes de optar pelo movimento indexado, examine cada superfície crítica. Confirme que cada característica possa ser concluída a partir de um ângulo fixo disponível, sem colisões nem marcas de transição inaceitáveis.
Quais características realmente exigem movimento simultâneo?
A usinagem simultânea de quatro eixos coordena o movimento rotativo com os eixos lineares selecionados durante o corte. A relação angular variável passa a fazer parte do próprio percurso da ferramenta programado.
Entre as aplicações típicas estão ranhuras helicoidais contínuas, ornamentos em espiral e padrões em relevo que se estendem ao redor de peças cilíndricas. Essas características podem exigir rotação durante todo o passe de corte.
Nesses trabalhos, a indexação repetida pode dividir a superfície em zonas de usinagem separadas. O movimento simultâneo pode gerar um percurso mais contínuo, com menos limites de transição.
Ainda assim, uma aparência esculpida, por si só, não prova que o movimento simultâneo seja necessário. Algumas superfícies curvas podem ser usinadas com corte convencional de três eixos em orientações fixas.
Da mesma forma, a capacidade de usinagem simultânea de quatro eixos não permite usinar qualquer forma complexa. Um único grau de liberdade rotacional não oferece as orientações da ferramenta disponíveis em uma máquina de cinco eixos.
Rebaixos profundos, características obstruídas e requisitos de acesso variáveis ainda podem exigir ferramentas especiais, outra configuração ou uma arquitetura de máquina diferente. Avalie a acessibilidade antes de comparar alegações sobre acabamento.
Peça ao programador de CAM que examine uma geometria representativa e identifique em quais pontos a rotação precisa ocorrer durante o contato da ferramenta. Essa análise é mais esclarecedora do que comparar a quantidade de eixos.
Compare os dois modos com os requisitos reais de produção
Use a comparação a seguir para fazer uma seleção inicial de máquinas candidatas e, em seguida, valide o resultado com suas próprias peças. O projeto específico de cada máquina pode alterar o resultado prático.
A comparação deve refletir o mix recorrente da sua produção. Uma característica complexa ocasional pode justificar a terceirização, enquanto a usinagem rotativa de contornos frequente pode justificar o investimento em capacidade simultânea.
Separe as capacidades essenciais das que talvez sejam necessárias no futuro. Um recurso premium agrega valor quando elimina uma limitação comprovada da produção ou atende a uma necessidade futura plausível.
Quais especificações do controlador e do CAM você deve verificar?
Comece solicitando confirmação por escrito de que a configuração fornecida permite interpolação simultânea. Uma família de controladores pode oferecer opções que não estão incluídas na licença adquirida para a máquina.
Confirme quais eixos lineares podem trabalhar em conjunto com o eixo rotativo e se há restrições de curso. Solicite uma demonstração com um programa que inclua corte rotativo contínuo.
Para trabalhos indexados, o CAM deve permitir configurações adequadas e reposicionamento seguro. Para trabalhos simultâneos, deve gerar percursos de ferramenta compatíveis com a configuração rotativa real.
O pós-processador converte esses percursos de ferramenta em instruções para a máquina. Verifique o suporte à direção de rotação, às convenções angulares, aos comandos de avanço, aos movimentos de retração e a qualquer desenrolamento de eixo necessário.
O tratamento do avanço rotativo merece atenção especial. Dependendo do controlador e do pós-processador, os movimentos coordenados podem exigir avanço com inverso do tempo ou outro método compatível de controle da taxa de avanço.
Nas configurações com cabeçote inclinável, esclareça como são tratados o comprimento da ferramenta e a geometria do pivô. Dependendo da arquitetura, a compensação pode ser feita por funções do controlador, pelo pós-processamento ou por ambos.
Não presuma que todas as aplicações de quatro eixos exijam os mesmos recursos de compensação. Peça ao fornecedor que explique o método utilizado e demonstre sua precisão.
Inclua na cotação as licenças de software, a validação do pós-processador, o treinamento e o comissionamento. Esses custos podem determinar se uma máquina aparentemente completa se tornará produtiva após a entrega.
A mecânica, as ferramentas e a fixação proporcionarão resultados utilizáveis?
A capacidade do controlador não compensa rigidez insuficiente nem fixação instável. Avalie o acionamento rotativo, os rolamentos, a configuração dos dispositivos de fixação e o método de suporte sob cargas de corte representativas.
Para cortes indexados, determine como o eixo rotativo mantém a posição. Algumas máquinas usam uma trava ou um freio mecânico; outras dependem do torque de retenção do servo.
Para cortes simultâneos, avalie a suavidade em baixas velocidades de rotação, o torque disponível, a folga mecânica e o comportamento durante as mudanças de direção. Essas características podem influenciar a qualidade visível da superfície.
Pergunte como são medidas a precisão e a repetibilidade de posicionamento e diferencie esses valores da resolução. Incrementos comandados pequenos não comprovam erros de usinagem igualmente pequenos.
Pernas longas de móveis e colunas delgadas podem sofrer deflexão mesmo quando o posicionamento rotativo é preciso. Por isso, o alinhamento do contraponto, a posição dos suportes e a estratégia de corte também merecem atenção.
Verifique o envelope de usinagem útil com o mandril, o contraponto, o porta-ferramentas e a coifa de aspiração reais instalados. O diâmetro rotativo nominal não determina a capacidade de corte sem colisões.
O alcance da ferramenta também importa. Ferramentas mais longas podem alcançar características rebaixadas, mas aumentam a deflexão; ferramentas mais curtas podem exigir orientações adicionais ou deixar parte da geometria inacessível.
Verifique as trocas automáticas de ferramenta com comprimentos de ferramenta e posições rotativas representativos. As folgas de segurança devem ser adequadas durante a indexação, o corte, a retração e as sequências de troca de ferramentas.
Como comparar o tempo de ciclo e o custo total de propriedade?
O movimento simultâneo não é necessariamente mais rápido. Para faces distintas, a usinagem indexada pode permitir cortes eficientes sem aceleração rotativa contínua nem cálculos mais elaborados de percurso da ferramenta.
Em contornos que envolvem a peça, o movimento simultâneo pode reduzir o reposicionamento e o acabamento manual. A vantagem depende da geometria, do desempenho rotativo, dos limites de avanço e do acabamento superficial exigido.
Compare os ciclos completos de produção, incluindo carregamento, definição de referências, trocas de ferramentas, indexação, usinagem, descarregamento e inspeção. Inclua o lixamento ou a transição de superfícies necessários para obter o aspecto especificado.
O tempo de programação também deve entrar na comparação, especialmente em lotes pequenos. Um ciclo de usinagem mais curto pode gerar pouca economia se o tempo de preparação e verificação aumentar substancialmente.
Estime o valor anual com base em um volume de produção realista, economia de mão de obra, redução de retrabalho e custos adicionais de programação. Deduzam-se as despesas recorrentes com software, manutenção e treinamento, quando aplicáveis.
Para um cálculo preliminar do retorno do investimento, divida o investimento adicional instalado pela economia líquida anual estimada. Use premissas conservadoras e não contabilize pedidos futuros incertos.
Pergunte ao fornecedor sobre peças de reposição, suporte técnico e procedimentos de manutenção do acionamento rotativo. O tempo de recuperação após uma falha afeta o valor operacional, assim como o preço de compra.
O que deve incluir um teste de aceitação significativo com o fornecedor?
Forneça um arquivo de peça representativo, especificação do material, dimensões críticas e expectativas de acabamento. Selecione características que revelem as limitações mais relevantes para seus requisitos de produção.
Para usinagem indexada, inclua características em várias faces e verifique suas posições relativas. Inspecione as áreas de transição onde superfícies usinadas separadamente precisam se encontrar de forma limpa.
Para usinagem simultânea, inclua corte rotativo contínuo e mudanças de direção pertinentes. Examine a uniformidade da superfície, as variações dimensionais e quaisquer marcas associadas às reversões do movimento rotativo.
Exija que a demonstração utilize o controlador, o fluxo de trabalho CAM, o pós-processador, as ferramentas e a fixação propostos. Registre quaisquer diferenças de equipamento ou software em relação à configuração cotada.
Meça o tempo total de ciclo e documente as intervenções manuais. Uma demonstração de corte bem-sucedida deve estabelecer um fluxo de trabalho repetível que seus operadores possam usar após o treinamento.
Defina critérios de aceitação mensuráveis antes do pedido. Inclua tolerâncias dimensionais, métodos de inspeção, defeitos de acabamento aceitáveis e as condições em que a máquina será testada.
Escolha o tipo de movimento que suas peças justificam
Escolha o movimento indexado quando suas peças puderem ser usinadas em operações acessíveis em ângulos fixos e a precisão, o acabamento e o tempo de ciclo resultantes atenderem aos requisitos de produção documentados.
Escolha o movimento simultâneo quando a rotação coordenada for necessária para características importantes ou quando um teste de usinagem representativo demonstrar uma melhoria significativa no processo completo.
Ao conversar sobre uma router CNC ATC de 4 eixos com a Qingdao Zhongding Machinery, forneça desenhos, detalhes do material, tamanhos dos lotes e critérios de aceitação para uma avaliação específica da configuração.
A melhor decisão de compra relaciona geometria, capacidade verificada e economia de produção. Especifique claramente o comportamento de corte necessário e, em seguida, confirme-o por meio de um teste de aceitação representativo.