


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quantas posições para ferramentas precisa de ter uma fresadora CNC com trocador automático de ferramentas?
Um router CNC com trocador automático de ferramentas precisa ter posições úteis suficientes para as tarefas que você pretende executar entre as paradas de preparação planejadas, além de uma margem justificada para ferramentas de reserva e operações futuras confirmadas. Um magazine de 8 posições pode ser adequado para um conjunto de ferramentas estável e limitado; 12 posições oferecem mais flexibilidade quando várias famílias de peças compartilham a máquina; magazines maiores tornam-se relevantes quando perfis variados, ferramentas especiais ou produção não supervisionada exigem que mais ferramentas permaneçam carregadas.
O problema prático surge quando a programação da produção passa de painéis padrão para armários a portas usinadas ou componentes de madeira maciça. Uma máquina pode ter posições suficientes para cada trabalho separadamente, mas não para a programação combinada. Os operadores precisam então parar para trocar os porta-ferramentas, verificar os dados das ferramentas e conferir o próximo programa. Comprar o magazine maior não é automaticamente a solução: primeiro, determine quais ferramentas precisam estar disponíveis simultaneamente e se a capacidade anunciada pode ser usada com essas ferramentas.
Conte as ferramentas que precisam permanecer carregadas, não as que você possui
O inventário completo de fresas de uma oficina é um ponto de partida inadequado para dimensionar o magazine. Algumas fresas são alternativas, outras são usadas em produtos raramente encomendados, e outras ainda podem ser trocadas durante uma preparação já planejada. O número relevante é o conjunto de conjuntos de ferramentas necessários durante o período de produção previsto.
Defina esse período antes de comparar cotações. Pode ser um lote, um turno com vários tipos de produtos ou uma operação não supervisionada. Uma oficina que agrupa trabalhos semelhantes pode operar com menos ferramentas carregadas do que outra que aceita trabalhos mistos na ordem em que chegam, mesmo que ambas fabriquem produtos semelhantes.
Elabore a lista de ferramentas com base nos programas de usinagem reais ou nos planos de processo propostos. Registre a fresa, o porta-ferramenta, a operação, o material e se a ferramenta precisa permanecer carregada. Conte os conjuntos completos, e não os nomes das fresas: a mesma geometria de fresa pode exigir porta-ferramentas separados quando diferentes saliências ou requisitos de preparação impedem o compartilhamento prático.
- Ferramentas principais: conjuntos usados repetidamente ao longo da programação planejada.
- Ferramentas específicas para cada trabalho: fresas necessárias para perfis, junções, materiais ou operações de acabamento específicos.
- Ferramentas de reserva: duplicatas que o comando e o processo de produção podem efetivamente usar quando uma ferramenta principal atinge o limite definido.
- Adições confirmadas: ferramentas para produtos ou operações já incluídos no plano de investimento.
Não atribua automaticamente uma posição a cada operação de furação. Quando a máquina possui uma unidade de furação separada, as operações de furação compatíveis podem não ocupar posições no magazine. Por outro lado, a furação executada por ferramentas montadas no spindle deve ser incluída. Compare a configuração completa da máquina, não apenas a capacidade do magazine.
Converta o plano de produção em um requisito de capacidade
Uma relação de planejamento útil é:
Posições úteis necessárias = conjuntos distintos necessários durante o período de produção + conjuntos de reserva necessários + margem de expansão justificada.
Este é um método de dimensionamento, não uma especificação universal. A margem de expansão deve refletir necessidades identificáveis, e não uma porcentagem arbitrária. Uma linha planejada de portas que exija dois perfis adicionais constitui uma justificativa mais sólida do que a expectativa genérica de que a empresa talvez venha a crescer.
A lista hipotética de ferramentas a seguir ilustra o cálculo para uma programação mista de marcenaria. Não se trata de um pacote de ferramentas recomendado; a seleção das fresas depende do material, da geometria da peça, da fixação e da estratégia de usinagem.
Este exemplo requer nove posições úteis. Uma configuração de 8 posições obrigaria a alterar as ferramentas, a programação ou a especificação da máquina. Uma opção de 12 posições ofereceria espaço para as ferramentas listadas, desde que suas dimensões não impeçam o uso das posições adjacentes. Não há motivo para optar por um magazine maior, a menos que outros requisitos o justifiquem.
Quando escolher magazines de 8, 12 ou mais posições
Estas são categorias de avaliação, não garantias de produção. Uma máquina com oito posições pode ser adequada para um processo exigente, mas repetitivo. Uma máquina de 12 posições ainda pode ser restritiva quando a frequente mudança de produtos exige muitos perfis diferentes.
A variedade de materiais só importa quando altera os requisitos de ferramentas. O processamento de MDF, compensado e madeira maciça não exige automaticamente três conjuntos completos de ferramentas. No entanto, os requisitos de qualidade das bordas, os materiais abrasivos, a geometria das fresas e a gestão do desgaste podem tornar necessários conjuntos separados. Deixe que o plano de processo determine essa diferença.
Nem todas as posições nominais são posições utilizáveis
Uma cotação pode informar o número de posições do magazine sem mostrar como as ferramentas maiores afetam a ocupação. Fresas superdimensionadas podem exigir que os alojamentos adjacentes permaneçam vazios. Conjuntos longos ou pesados também podem estar sujeitos a restrições relacionadas à folga do magazine, à retenção do porta-ferramenta, aos limites do spindle ou ao mecanismo de troca.
Solicite um esquema de ocupação com base nas ferramentas propostas. Para cada conjunto, confirme o diâmetro, o comprimento e o peso máximos permitidos, além de quaisquer restrições relativas aos alojamentos adjacentes. Um magazine nominal de 12 posições que não consegue acomodar seu conjunto completo de ferramentas não equivale a 12 posições sem restrições.
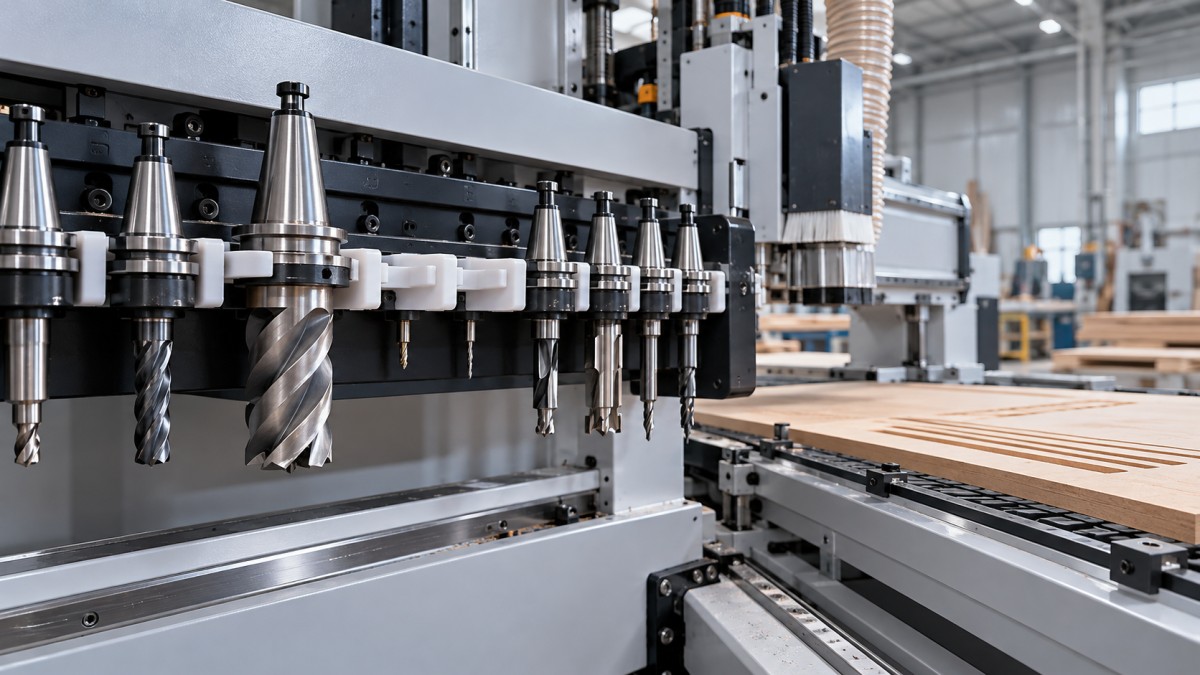
Esclareça também se a quantidade informada se refere aos alojamentos do magazine ou a outra convenção de capacidade. Pergunte como a ferramenta presa no spindle é gerenciada durante uma troca e se a sequência de operação prevista exige um alojamento de destino vazio. Não presuma que existe uma posição útil adicional simplesmente porque uma ferramenta pode permanecer no spindle.
Cabeçotes agregados especiais exigem confirmação separada. Seu uso pode depender de interfaces mecânicas, orientação, folga, funções do comando e aprovação do fabricante. Um alojamento não utilizado não comprova compatibilidade.
Capacidade e velocidade de troca de ferramentas resolvem problemas diferentes
Posições adicionais reduzem as intervenções manuais apenas quando as ferramentas necessárias não estariam disponíveis de outra forma. Elas não reduzem o número de trocas programadas nem garantem um ciclo automático de troca mais curto. O layout do magazine, o deslocamento dos eixos, as posições seguras de aproximação e as rotinas de medição de ferramentas podem afetar a interrupção.
Compare racks lineares e configurações rotativas ou tipo carrossel usando programas representativos, em vez de se basear apenas nos nomes dos layouts. A questão relevante é como o sistema proposto acessa, troca e verifica as ferramentas usadas no seu trabalho. Nenhuma das configurações é sempre mais rápida ou mais adequada.
Peça aos fornecedores que diferenciem o tempo mecânico de troca da interrupção total do programa. O deslocamento até a posição de troca, a desaceleração do spindle, a retomada da operação e quaisquer etapas de medição podem não estar incluídos no tempo de troca informado.
Quando os programas incluem trocas frequentes, solicite uma comparação de ciclo usando as mesmas peças, ferramentas e premissas de usinagem. Quando um lote utiliza apenas algumas ferramentas, mas há mudanças frequentes de família de produtos, a frequência das preparações pode ser o principal problema de capacidade.
Avalie se as posições adicionais compensarão o investimento
Comece pelas intervenções manuais que um magazine maior realmente eliminaria. Diferencie a substituição de fresas por desgaste das trocas causadas por capacidade insuficiente. Mais alojamentos não eliminam a necessidade de substituir ferramentas desgastadas, a menos que esteja configurado um processo compatível de utilização de ferramentas de reserva.
- Identifique as paradas relacionadas à capacidade. Registre qual conjunto necessário estava ausente e por que não podia permanecer carregado.
- Meça a interrupção completa. Inclua o acesso seguro, a troca do porta-ferramenta, a verificação dos dados da ferramenta, a medição necessária e as verificações de reinício.
- Verifique alternativas de programação. Agrupar trabalhos semelhantes pode eliminar algumas trocas sem aumentar o tamanho do magazine.
- Compare os custos evitados com o custo adicional de propriedade. Inclua a atualização do magazine, os porta-ferramentas, as fresas, o esforço de preparação e os requisitos de manutenção pertinentes.
Use seus próprios tempos medidos e custos de produção, e não uma alegação genérica de economia. Conte apenas as interrupções que desapareceriam com a configuração maior. Uma troca já realizada durante outra preparação inevitável pode acrescentar pouco tempo de parada incremental.
A operação não supervisionada exige uma avaliação mais rigorosa. Todas as ferramentas necessárias aos programas em fila devem estar disponíveis, e qualquer estratégia de reserva planejada deve funcionar no comando. A existência de alojamentos adicionais, por si só, não proporciona gestão da vida útil das ferramentas, detecção de quebra ou seleção automática de ferramenta irmã. Essas funções devem ser especificadas e verificadas separadamente.
Inclua a capacidade útil na especificação de compra
Um requisito de compra deve descrever o resultado pretendido com mais precisão do que “ATC de 12 ferramentas”. Anexe a lista de ferramentas proposta, o período de produção abrangido e os limites dimensionais dos conjuntos. Peça ao fornecedor que confirme quais alojamentos cada ferramenta ocupa e quaisquer restrições à combinação proposta.
Solicite uma demonstração ou um teste de aceitação acordado que cubra trabalhos representativos sem trocas manuais não planejadas de porta-ferramentas. O teste deve incluir a maior ferramenta relevante e a sequência real de troca, e não apenas um magazine cheio de porta-ferramentas pequenos e idênticos. Os números das ferramentas, os offsets e as referências dos programas devem permanecer consistentes durante todo o teste.
Para futuras expansões, diferencie a capacidade de reserva de uma promessa de adaptação posterior. Confirme se a adição de posições mais tarde exige alterações no magazine, nas proteções, na configuração do comando ou na estrutura da máquina. Obtenha por escrito o escopo de suporte, em vez de presumir que a atualização será simples.
Escolha a menor configuração que acomode o conjunto verificado de ferramentas residentes, as ferramentas de reserva necessárias e as adições identificáveis, sem comprometer a folga ou o fluxo de trabalho. Se oito posições atenderem a esse critério, a capacidade adicional exigirá uma justificativa comercial separada. Se a programação exigir nove posições úteis, especifique uma configuração que comprovadamente comporte todas as nove — não apenas o próximo número maior em um catálogo.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.