


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensas para madeira aquecidas por água quente: comparação de custos de energia e desempenho de aquecimento
Uma prensa para madeira aquecida por água quente é frequentemente avaliada apenas pela conta de eletricidade ou combustível, mas o resultado da compra é determinado por um padrão de custos mais amplo: fonte de energia, perdas na transferência de calor, programação de aquecimento, utilização da prensa, consistência da temperatura e o custo de manter o calor disponível entre os ciclos de produção. Uma prensa para madeira com aquecimento por água quente pode ser economicamente atrativa quando uma caldeira existente, circuito de óleo térmico, sistema de recuperação de calor ou rede centralizada de água quente já atende à instalação. Sua principal vantagem costuma ser a temperatura estável das placas durante a produção contínua, e não o ciclo de partida a frio mais rápido possível.
A comparação deve começar pelo padrão de produção necessário. Uma prensa que opera durante turnos longos possui um perfil energético diferente de outra utilizada para prensagem intermitente de lâminas, laminação de painéis em pequenos lotes, montagem de portas ou trabalhos de reparo. O aquecimento por água quente armazena e transfere calor gradualmente através das placas da prensa. Isso pode reduzir picos de demanda elétrica e proporcionar uma carga térmica mais previsível, mas também significa que o planejamento do aquecimento é importante. Um sistema econômico durante o uso contínuo pode se tornar ineficiente quando é aquecido repetidamente para trabalhos curtos e irregulares.
O Custo de Energia É um Cálculo do Sistema
A própria prensa é apenas uma parte do sistema de aquecimento. A energia entra por uma caldeira ou fonte de calor, percorre a tubulação de alimentação, passa por mangueiras ou conexões rotativas, quando aplicável, circula pelos canais das placas e finalmente sai pela linha de retorno. Cada etapa afeta o custo por hora produtiva de prensagem.
As placas aquecidas eletricamente convertem a eletricidade adquirida diretamente na máquina. A configuração é mecanicamente simples e pode atingir a temperatura de trabalho rapidamente em prensas menores, especialmente quando os aquecedores são divididos em zonas controladas de forma independente. A exposição ao custo é direta: quando as tarifas de eletricidade são altas, cada temperatura mantida nas placas se reflete no consumo elétrico da máquina. Sistemas elétricos também podem gerar alta demanda de pico quando várias prensas começam a aquecer ao mesmo tempo.
Prensas aquecidas a vapor transferem calor de forma eficiente onde o vapor já é gerado para outros processos da planta. O vapor transporta uma quantidade significativa de energia e pode aquecer rapidamente grandes massas de placas. No entanto, os sistemas a vapor necessitam de gerenciamento de condensado, purgadores, controle de pressão, manutenção das tubulações e atenção à qualidade da água. Uma prensa a vapor que perde calor por válvulas com vazamento, purgadores defeituosos ou tubulações mal isoladas pode parecer ter um problema nas placas quando a verdadeira questão está na rede de distribuição.
Sistemas de óleo térmico são comuns quando são necessárias temperaturas operacionais mais elevadas ou transferência de calor muito uniforme. Podem proporcionar forte estabilidade térmica, mas o circuito normalmente envolve um aquecedor dedicado, equipamentos de expansão, bombas, monitoramento do fluido e um regime de manutenção mais exigente. A instalação inicial e as responsabilidades de gerenciamento do fluido devem ser incluídas na comparação de investimento, em vez de serem atribuídas somente ao orçamento da prensa.
Sistemas de água quente operam em temperaturas mais baixas do que vapor ou óleo térmico em muitas configurações, portanto sua viabilidade econômica depende fortemente da temperatura-alvo de prensagem. São adequados para processos que não exigem temperaturas extremas nas placas e que se beneficiam de um fornecimento de calor estável e moderado. Quando a água quente é gerada por equipamento central eficiente, calor de processo recuperado ou uma fonte com custo de combustível favorável, a prensa pode operar com um custo marginal de energia inferior ao do aquecimento elétrico direto. Quando a fonte de água quente precisa ser instalada somente para uma prensa pouco utilizada, essa vantagem pode desaparecer após serem considerados tubulações, bombas, controles, isolamento e comissionamento.
O Tempo de Aquecimento Precisa de uma Definição Mais Precisa
O “tempo de aquecimento” é frequentemente tratado como o tempo entre ligar o equipamento e atingir a temperatura indicada no controlador. Isso não é suficiente para o planejamento da produção. Uma prensa só está pronta quando a superfície das placas, o circuito interno de transferência de calor, as placas superior e inferior e a resposta do sensor de controle atingiram uma condição suficientemente estável para o adesivo e a espessura do material pretendidos.
Um circuito de água quente pode apresentar aumento rápido da temperatura de retorno antes que toda a massa das placas tenha se equalizado. Se a prensagem começar nesse ponto, os primeiros painéis podem receber menos calor próximo às bordas das placas ou em seções com fluxo mais lento. O resultado pode ser maior tempo de cura, desenvolvimento inconsistente da colagem, bolhas nas lâminas ou a necessidade de manter os painéis na prensa por mais tempo do que o ciclo nominal sugere. O sistema de energia então parece barato por hora, enquanto a produtividade diminui silenciosamente.
A massa das placas é importante. Placas grossas de aço absorvem mais energia durante a partida, mas resistem a oscilações de temperatura depois de estabilizadas. Placas leves respondem mais rapidamente, embora possam ser mais afetadas por peças frias, aberturas frequentes e mudanças rápidas de carga. Nenhuma das características é automaticamente melhor. Painéis grandes, laminados espessos e ciclos longos de prensagem geralmente favorecem a estabilidade térmica. Produção de ciclo curto com mudanças frequentes de produto valoriza mais a velocidade de resposta e o controle preciso por zonas.
A temperatura de alimentação da água estabelece um limite físico. O calor flui da água mais quente para a placa e, em seguida, da placa para o conjunto de madeira. Se a temperatura de alimentação for apenas ligeiramente superior ao ajuste desejado para as placas, o sistema se aproximará lentamente do ponto de ajuste e poderá ter dificuldade para se recuperar após a entrada de uma carga fria na prensa. Aumentar o fluxo de água sem diferença de temperatura suficiente melhora a circulação, mas não pode criar a entrada de calor ausente. Por outro lado, água de alimentação muito quente combinada com controles inadequados pode provocar sobreaquecimento, especialmente depois que uma prensa permanece parada sem carga para remover calor.
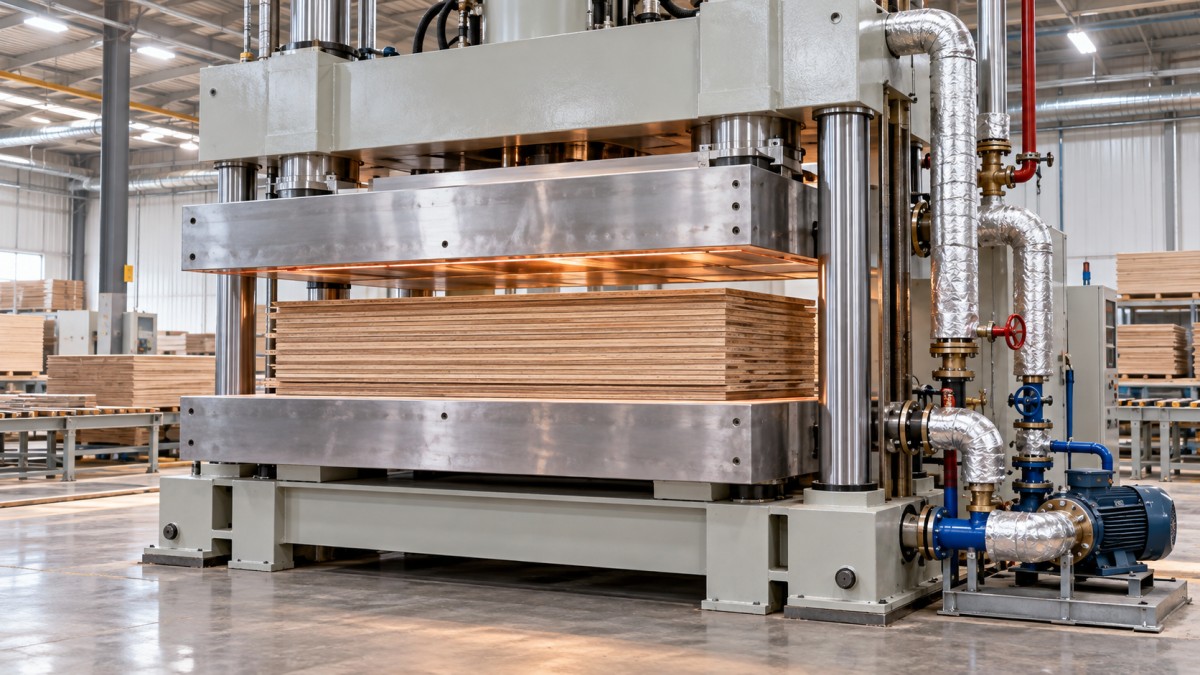
O teste útil de comissionamento não é simplesmente o registro de aquecimento da prensa vazia. É um registro das temperaturas das placas em vários pontos durante o aquecimento, seguido de medições após o carregamento de painéis representativos e após vários ciclos de produção. A comparação deve incluir o comportamento das placas superior e inferior. O aquecimento desigual entre placas opostas pode alterar as condições da linha de cola, mesmo quando o controlador exibe a mesma temperatura nominal para ambas.
Onde a Água Quente Tem Bom Desempenho
Prensas aquecidas por água quente são mais adequadas quando as temperaturas do processo são compatíveis com o circuito de água disponível e quando a prensa permanece ativa durante uma parcela suficiente do turno para amortizar a energia de aquecimento. Prensagem de lâminas, laminação de painéis, montagem de componentes de mobiliário e aplicações semelhantes de temperatura média podem se beneficiar do calor constante de um circuito de água bem projetado. O sistema se torna mais atraente quando a fonte de calor também atende à secagem, aquecimento de ambientes, processos de limpeza ou outras cargas térmicas, pois os custos de geração e manutenção são compartilhados em vez de atribuídos inteiramente a uma única máquina.
Uma fonte térmica estável também reduz a necessidade de energizar repetidamente grandes bancos de aquecedores elétricos. Isso pode simplificar o planejamento elétrico da instalação onde a capacidade instalada é limitada. Não se deve presumir que o aquecimento por água elimina os custos elétricos: bombas de circulação, válvulas de controle, instrumentação de temperatura e, possivelmente, um ventilador ou queimador de caldeira ainda consomem energia. Seu consumo costuma ser modesto em comparação com o aquecimento das placas, mas deve constar no modelo de custos operacionais.
O cronograma de produção exerce um efeito desproporcional. Uma prensa aquecida antes de um turno completo e mantida dentro de uma faixa de espera controlada pode utilizar menos energia total do que uma prensa deixada esfriar completamente entre trabalhos com intervalos curtos. O contrário pode ocorrer quando o intervalo é longo o suficiente para que as perdas em espera excedam a energia necessária para o reaquecimento. A política correta de espera decorre do comportamento de resfriamento medido, do momento previsto do próximo uso, da qualidade do isolamento e do custo da fonte de calor. Uma regra fixa como “sempre deixá-la ligada” ou “sempre desligá-la” raramente é justificável.
Condições que Enfraquecem a Viabilidade Econômica
Linhas de distribuição longas são uma fonte comum de decepção. Uma prensa distante, alimentada por tubulações sem isolamento ou mal isoladas, perde calor antes de ele chegar às placas. A baixa temperatura de retorno resultante pode ser interpretada erroneamente como extração eficiente de calor, quando a causa real é a perda de calor para o edifício. O isolamento de tubulações e válvulas, bem como linhas corretamente dimensionadas, são controles práticos de custo, e não detalhes estéticos de instalação.
Bombas subdimensionadas criam outra condição enganosa. A água pode chegar à prensa na temperatura correta, mas um fluxo inadequado impede a distribuição uniforme pelos canais das placas. Sensores de controle próximos à entrada podem apresentar leituras satisfatórias, enquanto áreas distantes ficam atrasadas. Bombas superdimensionadas geram sua própria penalidade por meio de consumo elétrico desnecessário, ruído, risco de erosão e comportamento instável das válvulas. O fluxo necessário deve basear-se no projeto do circuito das placas, na perda de pressão, na diferença de temperatura da água e no número de prensas em funcionamento simultâneo.
A qualidade da água merece atenção antes da instalação. Incrustações, produtos de corrosão e resíduos em suspensão restringem canais estreitos e reduzem a transferência de calor. O processo pode então exigir uma temperatura de alimentação mais alta ou um período de aquecimento mais longo para atingir a mesma condição das placas. Filtros protegem bombas e válvulas, mas precisam ser instalados em local acessível e submetidos a uma rotina de manutenção. Tratamento de circuito fechado, filtração quando apropriado e remoção de ar reduzem a probabilidade de problemas de circulação que posteriormente se assemelham a um defeito da prensa.
A operação intermitente é a outra principal limitação. Um ciclo curto de prensagem não significa automaticamente uma necessidade curta de aquecimento. Se a placa precisa ser aquecida da temperatura ambiente para um trabalho breve e depois deixada esfriar, a massa térmica pode dominar o custo de energia. O aquecimento elétrico direto pode ser mais prático para trabalhos isolados, nos quais uma partida local rápida justifica uma tarifa unitária de energia mais alta. Portanto, a comparação deve utilizar as horas anuais na temperatura de trabalho, e não apenas o preço da energia por quilowatt-hora ou por unidade de combustível.
Comparação de Custos sem Falsa Precisão
Uma avaliação confiável separa o custo único, o custo anual fixo e o custo variável de produção. A cotação do equipamento é apenas o ponto de partida. A instalação pode incluir conexão à fonte de calor, tubulações de alimentação e retorno, válvulas isoladas, bomba de circulação, dispositivos de expansão, controles, dispositivos de segurança, alimentação elétrica para auxiliares, fundações e tempo de comissionamento. A infraestrutura existente deve ser avaliada quanto à capacidade térmica excedente na temperatura de alimentação exigida, e não apenas pela presença de uma tubulação próxima.
O custo variável deve ser estimado a partir do calor necessário para levar as placas à temperatura, do calor perdido durante a inatividade, do calor transferido para cada conjunto de painel e da eficiência de geração e entrega desse calor. O teor de umidade do painel é importante porque a água no material absorve uma quantidade significativa de energia. Material frio armazenado em uma área sem aquecimento pode prolongar o tempo de recuperação e ocultar o desempenho do sistema de aquecimento. A espécie da lâmina, o material do núcleo, a espessura do painel, o tipo de adesivo, a quantidade de cola aplicada e o tempo de fechamento da prensa também afetam a carga térmica real.
O tempo de ciclo não deve ser convertido em economia até que a qualidade da colagem e a planicidade do painel sejam confirmadas na temperatura e pressão pretendidas. Reduzir o tempo de permanência porque um controlador atinge o ponto de ajuste mais rapidamente pode gerar defeitos caros posteriormente. Delaminação, marcas de relevo, bolhas ou danos superficiais podem surgir após usinagem, acabamento ou mudanças de umidade, quando o atalho original de aquecimento é difícil de identificar.
Para uma comparação que resista à análise, utilize a mesma combinação de produtos e o mesmo padrão de turnos para cada opção. Registre o aquecimento a partir de uma condição inicial definida, a recuperação após cargas representativas, o consumo em espera, o tempo médio de abertura da prensa e o tempo real de prensagem. Inclua as paradas previstas para manutenção: o acesso a aquecedores elétricos difere da manutenção de válvulas, bombas, mangueiras e circuitos de circulação. Não é necessário forçar esses itens em um único número especulativo. Uma faixa transparente baseada em condições operacionais conhecidas é mais útil do que uma estimativa aparentemente precisa baseada em premissas não verificadas.
Detalhes de Instalação que Afetam o Desempenho de Longo Prazo
As conexões de alimentação e retorno devem permitir que o circuito das placas seja preenchido, purgado, isolado, drenado e mantido sem drenar todo o circuito da planta. Bolsas de ar reduzem o fluxo efetivo e frequentemente produzem padrões irregulares de temperatura que mudam de um dia para outro. Instrumentação instalada somente na caldeira oferece valor diagnóstico limitado; leituras de temperatura e pressão próximas à prensa revelam se a máquina está recebendo as condições planejadas.
Mangueiras flexíveis precisam suportar movimento, temperatura, pressão e roteamento sem roçar contra estruturas da prensa ou zonas de esmagamento. Em projetos com placas móveis, o comprimento da mangueira e o raio de curvatura devem ser considerados em todo o curso de abertura. Uma mangueira que suporta a instalação, mas flexiona repetidamente além do trajeto previsto, causará paradas não planejadas posteriormente. Válvulas de isolamento e uniões acessíveis reduzem o tempo de serviço, desde que não introduzam restrição excessiva no circuito.
O controle de temperatura também precisa refletir o processo, e não a conveniência de um único local de sensor. O monitoramento separado das placas superior e inferior é valioso quando a qualidade do produto é sensível ao aquecimento assimétrico. Verificações periódicas de superfície no centro e próximo às bordas fornecem uma visão independente das condições reais das placas. Quando a temperatura superficial medida difere consistentemente da indicada pelo controlador, a correção deve abordar o posicionamento do sensor, a circulação ou a transferência de calor antes que os parâmetros de produção sejam alterados.
A escolha mais justificável é aquela que corresponde à fonte de calor disponível, à temperatura necessária das placas, às horas de operação esperadas e ao ritmo de produção. O aquecimento por água quente recompensa uma utilização estável e uma instalação criteriosa. Quando essas condições não existem, um método de aquecimento de resposta mais rápida ou mais autônomo pode proporcionar menor custo total, apesar de uma tarifa energética menos favorável.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.