


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensas a Quente para Madeira com Prato Móvel: Ajuste do Curso de Abertura à Espessura do Painel
Prensas Quentes para Madeira com Platô Móvel: Adequando o Curso de Abertura à Espessura do Painel
Para as equipes de compras que selecionam uma prensa quente para madeira com platô móvel, o curso de abertura deve ser especificado com base nas condições reais de carregamento, e não apenas na espessura do painel.
A abertura correta melhora o acesso dos operadores, protege as superfícies dos painéis, favorece a aplicação estável de pressão e evita pagar por altura, curso e consumo de energia desnecessários da máquina.
Este guia explica como adequar o curso do platô móvel à construção dos painéis, aos métodos de produção, aos dispositivos e às futuras necessidades de capacidade antes de emitir uma especificação de compra.
Por que o Curso de Abertura É uma Decisão de Compras, e Não uma Especificação Secundária
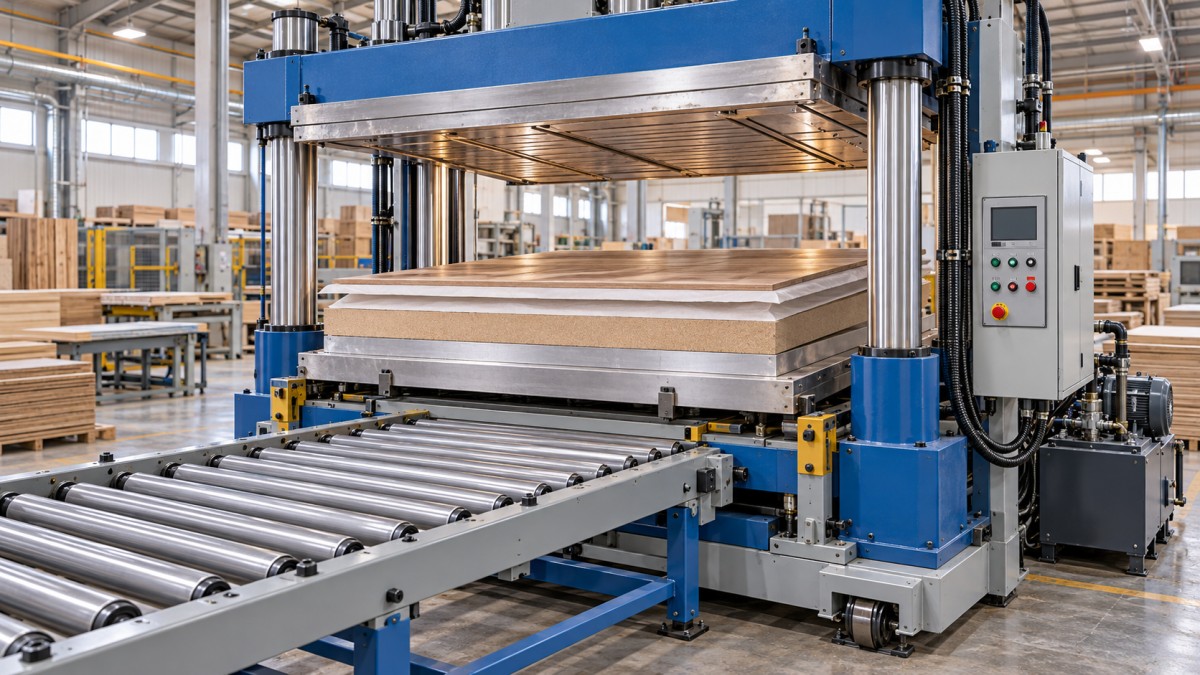
O curso de abertura é a distância vertical máxima entre os platôs da prensa quando o platô móvel está totalmente aberto.
Em uma prensa quente para madeira com platô móvel, essa folga determina se operadores ou equipamentos automatizados podem carregar, alinhar e descarregar peças de trabalho com segurança.
Às vezes, os compradores comparam primeiro a tonelagem da prensa, o tamanho dos platôs e a potência de aquecimento, tratando a abertura como um detalhe dimensional secundário.
Essa abordagem gera problemas operacionais evitáveis, pois a prensa pode produzir força adequada, mas continuar difícil de carregar na produção real.
Uma máquina com abertura insuficiente pode reduzir a velocidade de manuseio dos painéis, danificar lâminas durante a inserção, limitar o uso de placas de apoio e aumentar a fadiga dos operadores.
Por outro lado, um curso de abertura excessivo pode elevar o custo da estrutura, exigir uma área de instalação mais alta e prolongar o movimento dos platôs se os controles forem mal configurados.
O objetivo da compra não é selecionar a maior abertura possível. É selecionar uma folga utilizável com uma margem operacional prática.
Essa margem deve considerar o painel acabado, a aplicação de adesivo, as folhas de proteção, as placas de apoio, os dispositivos de carregamento e o método de movimentação de materiais escolhido.
Para fábricas de móveis, esse cálculo é particularmente importante quando a produção inclui diferentes painéis de portas, chapas laminadas, painéis folheados e conjuntos compostos.
Uma configuração bem dimensionada ajuda a manter a produtividade durante mudanças de produto sem obrigar a fábrica a utilizar espaçadores temporários ou soluções manuais ineficientes.
Comece Pela Pilha Real da Prensa, Não Pela Espessura Nominal da Chapa
A forma mais confiável de determinar a abertura necessária é calcular a pilha completa da prensa no ponto de carregamento.
A espessura nominal da chapa pode representar apenas uma parte dessa pilha, especialmente quando há prensagem de lâminas ou laminação multicamada.
Para um painel simples, a pilha pode incluir o substrato, a película adesiva, a lâmina, o papel desmoldante e uma ou duas folhas de proteção.
Para conjuntos mais espessos, ela também pode incluir placas de apoio, placas de alumínio, moldes, proteção de bordas ou sistemas de espaçadores calibrados.
As equipes de compras devem solicitar amostras de produção ou desenhos detalhados da pilha ao departamento de engenharia de processos antes de comparar as cotações das máquinas.
Meça a espessura máxima combinada após os materiais serem posicionados para carregamento, em vez de se basear apenas nos desenhos do produto acabado.
Por exemplo, um painel folheado de 25 mm pode exigir uma abertura inicial consideravelmente maior quando utilizado com placas de apoio e acessórios de proteção para prensagem.
A abertura necessária também deve permitir que o operador conduza a pilha até a posição sem raspar no platô, na estrutura ou em materiais adjacentes.
Quando o carregamento é manual, a folga útil de inserção frequentemente é mais importante que a distância mínima teórica entre os platôs.
Quando o carregamento é automatizado, os requisitos podem ser maiores porque transportadores, mesas elevatórias, carregadores a vácuo ou sistemas de transferência necessitam de trajetórias de folga definidas.
Uma especificação prática começa pela pilha de produção rotineira mais espessa e, em seguida, adiciona uma margem operacional adequada ao método de manuseio.
Use um Cálculo Simples para Definir a Abertura Necessária
Uma especificação de compra deve indicar os requisitos de abertura em termos mensuráveis, em vez de pedir aos fornecedores uma abertura de platô “adequada”.
Uma fórmula inicial útil é a altura máxima da pilha carregada mais a folga de manuseio mais uma margem para variações dimensionais e futuras alterações de produto.
A altura máxima da pilha carregada inclui todos os itens que entram juntos na prensa, inclusive ferramentas reutilizáveis que podem não constar nos desenhos do produto.
A folga de manuseio é o espaço necessário para inserir e remover a pilha sem forçar os operadores a inclinar, arrastar ou comprimir o conjunto.
Para carregamento manual, essa margem deve considerar o uso de luvas, o tamanho e o peso do painel e o risco de deslocamento da lâmina durante o posicionamento.
Para carregamento mecanizado, a folga deve ser validada em relação ao curso do elevador, à altura do transportador, às dimensões das guias e à geometria do sistema de garras ou vácuo.
A variação dimensional inclui tolerância de espessura dos materiais, chapas empenadas, camadas acumuladas de adesivo e diferenças entre fornecedores ou lotes de produtos.
A margem futura deve ser intencional, e não excessiva, com base na expansão planejada de produtos, em novas construções de painéis ou em possíveis requisitos de acessórios.
Como exemplo, uma pilha de 60 mm com placas de apoio pode necessitar de 80 a 120 mm adicionais de folga acessível para carregamento manual seguro.
A margem exata depende do formato do painel e do fluxo de trabalho, mas deve ser discutida com os operadores, em vez de ser definida apenas pela equipe de compras.
Peça aos fornecedores que confirmem tanto a abertura máxima quanto a altura mínima fechada, pois essas dimensões, em conjunto, afetam as condições úteis de prensagem.
Adequar o Curso de Abertura aos Tipos de Painéis que Você Realmente Produz
Diferentes aplicações de marcenaria exigem diferentes faixas de abertura, mesmo quando os painéis acabados parecem semelhantes em tamanho e composição de materiais.
Chapas laminadas finas frequentemente necessitam de abertura limitada, mas formatos grandes ainda podem exigir folga generosa para evitar contato nas bordas durante o manuseio.
Painéis de MDF ou aglomerado folheados normalmente utilizam placas de apoio, materiais desmoldantes e cuidados de alinhamento que aumentam o requisito prático de abertura.
Componentes laminados de madeira maciça podem variar mais em espessura devido às tolerâncias de usinagem, à movimentação causada pela umidade e a perfis de superfície irregulares.
Núcleos de portas, painéis tipo colmeia, conjuntos curvos e componentes de móveis montados geralmente precisam de maior folga do que chapas planas padrão.
Algumas fábricas utilizam a mesma prensa tanto para painéis decorativos finos quanto para conjuntos especiais mais espessos, a fim de melhorar a utilização do equipamento.
Nessa situação, selecione a abertura com base no trabalho recorrente mais espesso, e não no painel fino mais comum.
No entanto, evite especificar uma abertura muito grande apenas para produtos raros que poderiam ser terceirizados ou processados em outra máquina adequada.
Uma prensa projetada em torno de peças excepcionais pode aumentar o custo de capital e reduzir a eficiência da produção que gera receita diariamente.
Classifique os produtos em trabalhos rotineiros, sazonais e excepcionais antes de definir o requisito final de abertura para uma prensa quente para madeira com platô móvel.
Essa classificação fornece às equipes de compras uma base justificável para comparar configurações alternativas e explicar as decisões de investimento à administração.
Considere Juntos a Velocidade de Movimento do Platô e o Tempo de Ciclo
O curso de abertura afeta o tempo de ciclo porque o platô móvel deve percorrer uma distância maior em cada sequência de carregamento e descarregamento.
Um curso mais longo não é automaticamente mais lento se a máquina possuir velocidade adequada de aproximação rápida, controle de desaceleração e capacidade do sistema hidráulico.
Ainda assim, os compradores não devem presumir que uma abertura maior não tem custo de produtividade simplesmente porque o tempo de prensagem cotado permanece inalterado.
Um ciclo completo inclui abertura, descarregamento, carregamento, fechamento, aproximação rápida, aumento de pressão, permanência de aquecimento, descompressão e reabertura.
Em ciclos curtos de prensagem, o movimento do platô pode representar uma parcela significativa do tempo total de produção, especialmente em linhas de laminação de alto volume.
Peça aos fornecedores uma estimativa documentada do tempo de ciclo na configuração de abertura proposta, espessura do painel, pressão-alvo e temperatura de operação.
A estimativa deve separar o movimento rápido do movimento lento de prensagem, pois o contato controlado em baixa velocidade protege os painéis e distribui a pressão de forma mais uniforme.
O controle hidráulico de velocidade variável pode ser valioso quando a espessura das peças muda com frequência ou quando faces de lâmina delicadas exigem um fechamento suave.
Posições de parada programáveis também podem reduzir deslocamentos desnecessários quando a máquina processa várias famílias de produtos com diferentes alturas de pilha.
Para a avaliação de compras, compare a produção útil por turno, e não apenas as especificações nominais da prensa ou as velocidades teóricas de movimento da máquina.
Essa comparação revela se uma prensa de menor custo pode gerar perdas de mão de obra ou produtividade ao longo de sua vida operacional.
Verifique a Pressão, o Projeto da Estrutura e o Paralelismo dos Platôs
O curso de abertura correto não compensa um desempenho de pressão fraco, rigidez estrutural insuficiente ou paralelismo deficiente dos platôs.
Quando a prensa entra em contato com a pilha, a pressão deve aumentar uniformemente em toda a área de trabalho para criar uma colagem estável e espessura uniforme do painel.
Grandes aberturas de platô podem impor exigências adicionais aos sistemas de guiamento, pois o platô móvel deve permanecer alinhado durante todo o seu curso.
Os compradores devem perguntar como o platô é guiado, como o paralelismo é mantido e como o fabricante controla o movimento desigual dos cilindros.
Projetos com múltiplos cilindros, colunas guiadas, estruturas usinadas com precisão e sincronização hidráulica confiável podem melhorar a repetibilidade em aplicações exigentes.
O fornecedor deve definir a planicidade dos platôs, a tolerância de paralelismo, a pressão máxima e o desempenho de distribuição de pressão na proposta técnica.
Esses valores devem ser avaliados em relação ao tamanho do painel, aos requisitos de adesivo e à pressão real aplicada na superfície da peça de trabalho.
A tonelagem total isoladamente pode ser enganosa, pois a mesma força produz diferentes níveis de pressão em diferentes áreas de platô.
As equipes de compras devem calcular a pressão específica necessária com base na área do painel e no processo de colagem e, em seguida, confirmar que a máquina pode alcançá-la de forma confiável.
Para painéis de móveis largos, pressão insuficiente ou irregular pode causar colagem fraca, defeitos na lâmina, variação de espessura e aumento das taxas de retrabalho.
Uma cotação tecnicamente sólida relaciona o curso de abertura às dimensões dos platôs, à disposição dos cilindros, à capacidade de pressão e à rigidez estrutural.
Planeje o Carregamento, o Descarregamento e o Layout da Fábrica
A melhor especificação de abertura ainda pode falhar operacionalmente se o layout da prensa não favorecer o fluxo eficiente de materiais ao redor da máquina.
O carregamento manual exige folga suficiente na parte frontal para que os operadores manuseiem os painéis sem torcer o corpo, levantar excessivamente ou tocar em superfícies quentes.
Painéis grandes podem exigir mesas de rolos, elevadores tipo tesoura, elevadores a vácuo ou carrinhos de carregamento que influenciam a folga efetiva necessária abaixo do platô superior.
Linhas automatizadas exigem dimensões coordenadas entre a prensa, o transportador de entrada, o transportador de saída, os dispositivos de alinhamento e o equipamento de empilhamento.
Confirme a altura do platô inferior em relação ao piso, pois isso afeta o carregamento ergonômico e a compatibilidade com equipamentos de manuseio adjacentes.
Verifique também a altura total da máquina em abertura máxima, incluindo tubulações hidráulicas, proteções de segurança, pontos de elevação e folgas do gabinete elétrico.
Um modelo com grande abertura pode exigir modificações no edifício, maior altura livre do teto ou planejamento de transporte diferente durante a instalação.
Os sistemas de segurança merecem atenção equivalente, pois os platôs móveis criam zonas de esmagamento que devem ser controladas durante o carregamento e os trabalhos de manutenção.
Avalie os controles bimanuais, a proteção fotoelétrica, as paradas de emergência, as distâncias de segurança, o projeto das proteções e o acesso para a equipe de manutenção.
Pergunte se os equipamentos de segurança afetam a abertura utilizável ou o acesso de carregamento, especialmente em prensas projetadas para produção automatizada ou semiautomatizada.
Os desenhos de layout da fábrica devem ser analisados antes da emissão do pedido de compra, e não depois que a máquina for fabricada e enviada.
Avalie o Desempenho de Aquecimento para o Seu Processo de Prensagem
O curso de abertura determina o acesso, mas o desempenho de aquecimento dos platôs determina se a prensa pode proporcionar resultados de colagem repetíveis na velocidade de produção.
Especifique a faixa de temperatura necessária dos platôs com base no tipo de adesivo, no processo de folheamento, no material laminado, no tempo de cura e nas condições operacionais locais.
Os sistemas de aquecimento por água quente, óleo térmico, vapor e eletricidade possuem diferentes requisitos de infraestrutura, características de controle de temperatura e implicações de manutenção.
O aquecimento elétrico pode simplificar a instalação em algumas oficinas, enquanto sistemas de óleo térmico podem ser adequados para fábricas que operam várias máquinas aquecidas ou temperaturas mais altas.
Os compradores devem solicitar informações sobre zonas de aquecimento, uniformidade de temperatura, localização dos sensores, isolamento, tempo de aquecimento e precisão de controle.
Temperatura irregular nos platôs pode causar cura inconsistente, especialmente ao prensar grandes superfícies decorativas ou utilizar adesivos com janelas de processo estreitas.
A estabilidade de temperatura torna-se mais importante quando uma prensa quente para madeira com platô móvel opera em vários turnos com mudanças frequentes de produto.
Pergunte ao fornecedor como as configurações de temperatura, os estágios de pressão, os tempos de permanência e as posições dos platôs são armazenados e recuperados pelo sistema de controle.
Controles baseados em receitas podem reduzir erros de configuração e ajudar os operadores a repetir processos validados ao alternar entre formatos de painéis ou tipos de materiais.
O consumo de energia deve ser considerado ao longo das horas anuais de operação esperadas, incluindo perdas em espera e oportunidades de recuperação de calor quando disponíveis.
Um preço de compra menor pode ser menos atrativo quando a ineficiência de aquecimento, o aquecimento mais lento ou o controle deficiente causam custos operacionais de longo prazo.
Elabore uma Especificação de Compra que os Fornecedores Possam Cotar com Clareza
Uma especificação de compra detalhada reduz ambiguidades e torna as cotações mais fáceis de comparar entre fabricantes, modelos e configurações de equipamentos.
Indique o comprimento, a largura, a espessura acabada, a altura máxima da pilha carregada e o curso de abertura necessários para o painel, em unidades mensuráveis.
Inclua os materiais dos painéis, sistemas de adesivo, temperatura-alvo, pressão específica necessária, produção diária esperada e padrão normal de turnos de operação.
Descreva se o carregamento é manual, assistido por rolos, assistido por vácuo ou automatizado, pois cada método altera o requisito de abertura utilizável.
Especifique as velocidades desejadas de movimento dos platôs, posições programáveis, idioma do controle, normas elétricas, requisitos de segurança e conexões de utilidades disponíveis.
Solicite desenhos da máquina que mostrem a altura totalmente aberta, o acesso para manutenção, as cargas de fundação, a localização da unidade hidráulica e as folgas de instalação recomendadas.
Os fornecedores devem identificar os recursos padrão separadamente dos equipamentos opcionais, permitindo que as equipes de compras comparem a capacidade total fornecida, e não apenas o preço básico.
Opções úteis podem incluir mesas de carregamento, posicionamento automático de painéis, registro de pressão, registro de temperatura, sistemas de espaçadores e suporte de diagnóstico remoto.
Para fornecimento internacional, verifique a documentação, a embalagem para exportação, o escopo de comissionamento, a disponibilidade de peças de reposição, os termos de garantia e os acordos de resposta pós-venda.
A Qingdao Zhongding Machinery Co., Ltd. pode apoiar os compradores com configurações de prensas para marcenaria adequadas aos requisitos práticos de produção de painéis e às condições operacionais.
Uma discussão técnica antecipada ajuda a garantir que o curso dos platôs, o aquecimento, a pressão e os arranjos de manuseio funcionem juntos como uma solução de prensagem produtiva.
Perguntas que as Equipes de Compras Devem Fazer Antes de Encomendar
Antes de selecionar um fornecedor, pergunte qual pilha carregada máxima a abertura proposta pode acomodar em condições normais e seguras de produção.
Solicite uma explicação clara da diferença entre a abertura teórica máxima e a abertura que permanece prática com proteções e equipamentos de carregamento.
Peça aplicações de referência envolvendo dimensões de painéis, materiais, sistemas de adesivo e volumes de produção semelhantes, sempre que esses detalhes estiverem disponíveis.
Confirme como a máquina mantém o paralelismo dos platôs durante todo o curso e se são necessários procedimentos de ajuste na manutenção regular.
Determine o tempo de ciclo esperado para cada família principal de produtos, incluindo os movimentos de carregamento e descarregamento em vez de se concentrar apenas no tempo de permanência.
Pergunte o que acontece quando a espessura do painel muda inesperadamente e se o sistema de controle oferece limites de pressão, limites de curso ou proteção por receita.
Esclareça a manutenção preventiva recomendada para cilindros hidráulicos, vedações, guias, circuitos de aquecimento, sensores de temperatura e componentes de controle elétrico.
Analise a lista de peças de reposição e identifique os itens críticos que devem ser mantidos em estoque local para evitar longos períodos de parada após o comissionamento.
Por fim, avalie a capacidade de serviço como parte do custo total de propriedade, especialmente para prensas que atendem cronogramas de produção de móveis voltados à exportação.
Um fornecedor que entende o processo completo pode ajudar os compradores a evitar uma máquina tecnicamente compatível que se mostra inconveniente na operação diária.
Conclusão: Selecione uma Folga Utilizável que Favoreça uma Prensagem Produtiva
Adequar o curso de abertura à espessura do painel significa avaliar toda a pilha carregada, o processo de manuseio, o mix de produção e o plano de capacidade futura.
A prensa quente para madeira com platô móvel correta oferece espaço suficiente para carregamento seguro e eficiente, evitando ao mesmo tempo curso, custo e exigências de instalação desnecessários.
As equipes de compras devem avaliar a abertura juntamente com a pressão, o paralelismo dos platôs, o desempenho de aquecimento, os controles, os equipamentos de manuseio e o suporte de serviço.
Ao transformar os requisitos reais das peças de trabalho em uma especificação técnica clara, os compradores podem comparar fornecedores com precisão e escolher equipamentos que proporcionem valor duradouro à produção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.