


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como avaliar um fornecedor de máquinas para processamento de madeira maciça por meio de testes com amostras
Uma cotação bem elaborada não comprova se uma máquina para trabalhar madeira manterá as dimensões, controlará o arrancamento de fibras ou conservará a produtividade na sua linha de produção. Um teste de amostras útil deve demonstrar a produção de peças aceitáveis a uma taxa sustentável, utilizando madeira representativa do seu abastecimento real — e não apenas produzir algumas peças atraentes em condições cuidadosamente selecionadas.
As evidências mais sólidas combinam resultados mensuráveis com uma explicação rastreável de como foram obtidos. Ao avaliar um fornecedor de máquinas para trabalhar madeira maciça, examine tanto o desempenho da máquina quanto a capacidade do fornecedor de definir as regulagens, explicar os defeitos, repetir os resultados e se comprometer com a configuração testada.
Defina o que uma peça bem-sucedida precisa cumprir
Comece pelo desenho do componente e pela próxima operação de fabricação, e não pelas especificações anunciadas da máquina. Uma tábua aplainada destinada à colagem de bordas precisa ter retidão adequada e estar devidamente preparada para a junta. Um componente perfilado para móveis pode depender da consistência do perfil, de bordas limpas e de pouca necessidade de lixamento. Uma junta de espiga e furo exige um ajuste definido entre as peças correspondentes, não apenas medidas aceitáveis em cada peça separadamente.
Transforme esses requisitos em critérios de aceitação por escrito antes de enviar as amostras. Especifique as dimensões finais, as tolerâncias, as faces de referência, os pontos de inspeção e os defeitos de superfície aceitáveis. Quando a aparência for importante, aprove peças de referência ou fotografias com escala e iluminação consistente. Descrições como “acabamento liso” ou “alta precisão” deixam margem demais para divergências.
Distinga entre defeitos que tornam um componente inutilizável e aqueles que exigem processamento adicional. Uma leve marca de usinagem que desaparece durante uma operação de lixamento já prevista tem um custo diferente do arrancamento de fibras que exige lixamento intenso ou leva à rejeição. O teste deve revelar se a máquina é adequada ao processo pretendido, não se consegue obter um acabamento de showroom desnecessariamente exigente.
Use madeira capaz de revelar as limitações da máquina
Um teste com madeira de fibra reta e uniforme pode estabelecer uma referência, mas não demonstra o desempenho em toda a faixa de materiais normalmente utilizada. Selecione amostras representativas tanto da produção habitual quanto dos materiais mais exigentes que realmente espera processar.
Registre a espécie, as dimensões dos blocos, as leituras de umidade, os defeitos visíveis, as características da fibra e a usinagem anterior. Inclua variações relevantes de largura, espessura e comprimento. Se o seu trabalho envolver fibra em sentido contrário, componentes estreitos ou tábuas compridas, essas características devem fazer parte do teste — desde que estejam dentro dos limites operacionais especificados para a máquina.
A condição de umidade merece atenção especial. Diferenças entre a condição da madeira durante o teste e durante a produção podem afetar as dimensões, a movimentação e o comportamento de corte. Registre, quando aplicável, o método de medição e as configurações do instrumento. Para amostras enviadas, inspecione e registre a condição na chegada, em vez de presumir que ela permaneceu inalterada durante o transporte.
Defina como os defeitos preexistentes serão tratados. Uma rachadura já presente no bloco não deve ser automaticamente considerada uma falha de usinagem, mas excluir todas as peças difíceis depois da operação distorceria o resultado. Identifique ou fotografe os blocos com antecedência e mantenha as peças rejeitadas disponíveis para inspeção.
A quantidade de amostras deve permitir várias observações: configuração inicial, operação contínua, medições repetidas e reinício ou troca de configuração. Não há um número universal de tábuas que comprove a capacidade. Algumas poucas peças não demonstram consistência em uma operação prolongada, enquanto um teste curto não comprova alegações sobre a vida útil das ferramentas ou os intervalos de manutenção.
Garanta a rastreabilidade da configuração da demonstração
Um bom resultado tem valor limitado se a máquina cotada diferir substancialmente daquela utilizada na demonstração. Antes do teste, obtenha um registro da configuração que inclua modelo, capacidade de trabalho, motores, disposição dos eixos, sistema de avanço, fixação da peça, funções de controle e opções relevantes.
As ferramentas de corte são especialmente importantes. Registre o tipo de ferramenta, o diâmetro, a geometria de corte, o número de arestas cortantes e a condição da ferramenta. Identifique se as ferramentas estão incluídas na cotação. Um cabeçote de corte premium ou um dispositivo específico para a aplicação pode ser uma solução legítima, mas seu custo e os requisitos de substituição devem constar da comparação comercial.
Registre também as condições de operação: velocidade do eixo, velocidade de avanço, profundidade de corte, sobremetal, número de passagens e pressão ou configurações de fixação, quando relevantes. Inclua os sistemas de aspiração e de ar comprimido necessários para a operação testada. Essas condições ajudam a determinar se o resultado pode ser reproduzido no local de instalação.
Diferenças de configuração não desqualificam necessariamente um fornecedor. No entanto, qualquer diferença que afete o desempenho exige uma avaliação técnica justificada ou um novo teste na configuração proposta. A garantia de que a máquina encomendada terá desempenho “igual ou superior” não equivale a uma comprovação.
Observe a operação, não apenas as amostras acabadas
Separe a preparação da produção. Permita que o fornecedor estabeleça um processo viável e, em seguida, defina quando começa a operação medida. Registre separadamente o tempo de preparação, incluindo ajustes, trocas de ferramentas e peças descartadas durante a preparação. Isso evita tanto ocultar perdas de preparação quanto tratar injustamente a regulagem inicial como desempenho em regime estável.
Durante a operação medida, contabilize cada bloco que entrar no processo. Registre interrupções, problemas de avanço, ajustes, retrabalho e componentes rejeitados. Se o operador alterar as regulagens, mantenha os resultados anteriores à alteração e identifique a nova condição de operação. Caso contrário, um lote aparentemente bem-sucedido pode combinar várias versões incompatíveis do processo.
Inspecione peças retiradas do início, do meio e do fim da operação. Selecione-as por um método acordado previamente, em vez de permitir que apenas os melhores exemplares cheguem à mesa de inspeção. Marque cada peça para que suas medições possam ser vinculadas à sua posição na operação e às regulagens utilizadas.
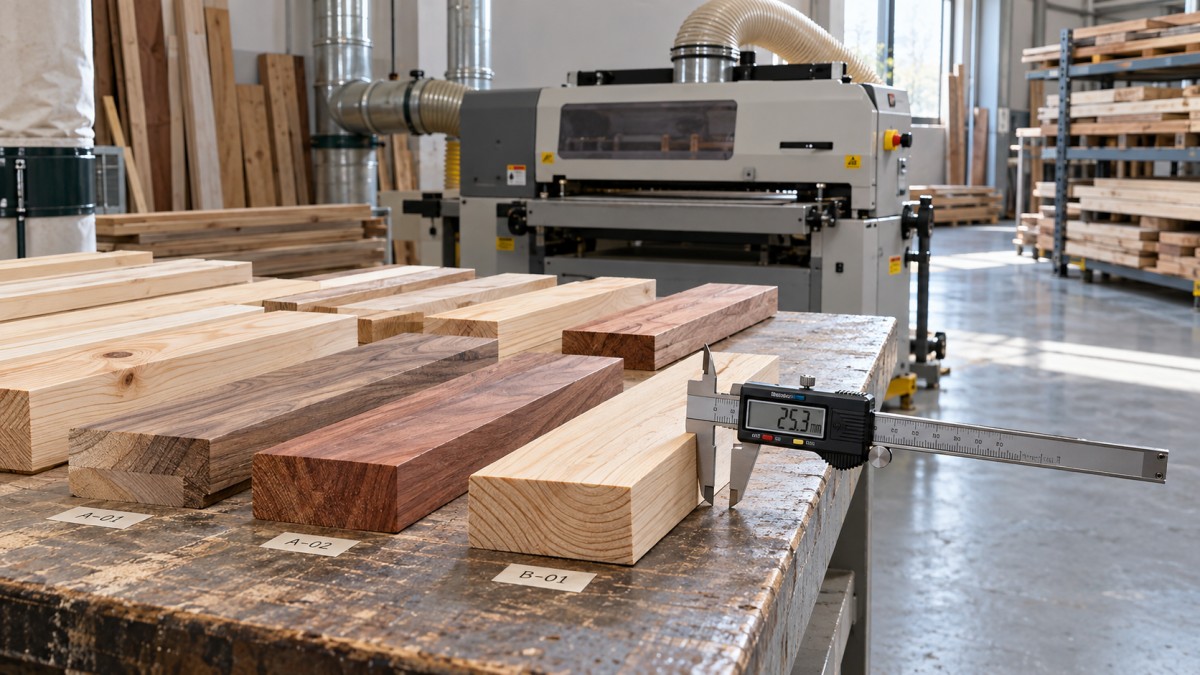
Quando não for viável acompanhar pessoalmente, solicite um teste testemunhado por uma parte independente ou um vídeo contínuo que mostre a identificação das amostras, as regulagens, a operação e as medições. Vídeos editados e fotografias de peças acabadas são materiais complementares, não substitutos de um registro de teste rastreável. Guarde amostras físicas identificadas quando a qualidade da superfície ou o ajuste da junta não puderem ser avaliados com segurança na tela.
A segurança deve ser mantida durante todo o teste. As proteções, a aspiração, a fixação das peças e as funções de segurança devem ser utilizadas conforme previsto. Uma taxa de produção alcançada ao contornar proteções ou utilizar métodos de manuseio inseguros não pode servir como referência válida para a compra.
Meça a produção aproveitável, não apenas a velocidade anunciada
A velocidade de avanço é apenas um dos fatores que contribuem para a capacidade de produção. O resultado relevante é o número de componentes conformes produzidos em um período acordado, incluindo os atrasos habituais inerentes ao processo.
Utilize equipamentos de inspeção adequados e um método de medição acordado. Paquímetros, por si só, podem não comprovar retidão, planicidade, esquadro ou conformidade do perfil. Dependendo do componente, a inspeção pode exigir uma superfície de referência, um esquadro, um gabarito de perfil ou um teste com a peça correspondente. A incerteza de medição deve ser suficientemente pequena em relação à tolerância especificada para que o resultado seja significativo.
Para madeira maciça, defina quando as medições serão feitas e como as amostras serão armazenadas antes de qualquer verificação posterior. A movimentação após a usinagem pode resultar de alterações de umidade ou da liberação de tensões internas; ela não deve ser automaticamente atribuída à falta de precisão da máquina. As medições imediatas e as observações posteriores respondem a perguntas diferentes e devem ser diferenciadas.
Compare os processos completos. Se um fornecedor obtiver o acabamento necessário em uma passagem e outro precisar de duas, registre as implicações adicionais de manuseio, mão de obra e produtos em processo. Por outro lado, uma velocidade de avanço menor pode ser comercialmente preferível se produzir mais peças aprovadas com menos lixamento. A comparação deve considerar o custo da peça acabada, e não apenas a velocidade isolada da máquina.
Avalie como o fornecedor reage quando os resultados ficam aquém do esperado
Uma amostra reprovada pode fornecer informações úteis se o fornecedor investigar o problema de forma sistemática. A diferença importante está entre uma correção explicada e repetível e um ajuste não registrado seguido por uma peça de melhor aparência.
Por exemplo, o arrancamento de fibras pode envolver a direção da fibra, a condição da ferramenta de corte, a geometria de corte, a quantidade de material removido ou as regulagens de avanço. A variação dimensional pode envolver a superfície de referência de entrada, a estabilidade do avanço, a fixação da peça ou o ajuste da máquina. Uma resposta confiável identifica causas plausíveis, verifica-as e demonstra o que foi alterado. Simplesmente aumentar a margem para lixamento transfere o problema para a etapa seguinte.
Peça ao fornecedor que repita o processo corrigido com outras peças de madeira representativas. Quando as trocas de configuração forem importantes, inclua o retorno ao componente original após outra preparação. Isso testa se a máquina e o procedimento documentado conseguem reproduzir um resultado estabelecido, em vez de verificar apenas se um especialista consegue obtê-lo uma única vez.
Observe com que clareza o fornecedor registra e comunica o processo. Ele pode fornecer uma ficha de configuração útil? Consegue explicar os limites da faixa de materiais testada? Outro operador devidamente treinado consegue seguir o procedimento? A dependência de ajustes não documentados cria riscos durante o comissionamento, mesmo quando as peças da demonstração são aceitáveis.
As alegações sobre confiabilidade a longo prazo ainda exigem comprovação separada. Um teste de amostras pode revelar instabilidade imediata e ajudar a avaliar a capacidade; não pode comprovar anos de vida útil, disponibilidade de peças de reposição ou tempos de resposta. Esses aspectos exigem verificações contratuais e do fornecedor próprias.
Transforme os resultados do teste em condições de compra exigíveis
Conclua o teste com um relatório reconhecido por ambas as partes, que vincule o material, a configuração da máquina, as regulagens, os registros de medição e as amostras retidas. Diferencie os resultados demonstrados das questões não resolvidas e das alegações que não foram testadas.
Classifique os desvios de acordo com seu efeito na produção. Não alcançar uma dimensão crítica da junta não equivale a um problema estético que possa ser eliminado durante a etapa de acabamento já prevista. Quando a aceitação depender de ferramentas revisadas, software ou alterações mecânicas, identifique a revisão e exija comprovação antes de considerar a questão encerrada.
O contrato de compra deve fazer referência à configuração aceita e definir como o desempenho será verificado antes do embarque e após a instalação. Especifique o material de teste, os serviços necessários, o método de inspeção, as responsabilidades e as medidas corretivas caso os critérios acordados não sejam atendidos. A verificação após a instalação também deve determinar se as condições do local reproduzem as condições necessárias para o resultado demonstrado.
Não considere um teste de corte bem-sucedido como comprovação de conformidade com os requisitos de segurança do mercado de destino. A documentação exigida, as medidas de proteção, as instruções e as obrigações de conformidade aplicáveis precisam ser verificadas separadamente para a máquina fornecida.
Uma escolha bem fundamentada se apoia em uma cadeia clara: madeira representativa, operação controlada, medições rastreáveis, resultados repetíveis e condições de compra que preservem o que foi demonstrado. A amostra de melhor aparência importa muito menos do que a capacidade do fornecedor de explicar e reproduzir com confiabilidade o processo que a produziu.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.