


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Que suporte para máquinas de trabalho da madeira no exterior uma fábrica deve confirmar antes da compra?
Os equipamentos importados para marcenaria podem oferecer capacidades úteis a uma fábrica, mas a decisão de compra não deve terminar na potência do spindle, velocidade de avanço ou preço unitário. Uma máquina que chega sem um plano viável de instalação, suporte técnico acessível e peças disponíveis em tempo hábil pode tornar-se dispendiosa muito antes de atingir a vida útil prevista.
Para as equipas de compras, a questão prática é saber se o suporte para máquinas de marcenaria no exterior manterá o equipamento produtivo quando as condições locais diferirem do showroom do fornecedor ou da configuração de teste na fábrica. O suporte merece o mesmo nível de análise que a configuração da máquina, pois afeta o tempo de comissionamento, a confiança dos operadores, o custo de manutenção e a exposição a paragens não planeadas.
Um baixo preço de compra pode perder rapidamente a sua vantagem quando um problema elétrico para uma linha de painéis, um sensor danificado não pode ser identificado remotamente ou uma peça de desgaste comum exige um longo envio internacional. Antes de emitir uma ordem de compra, as fábricas devem confirmar concretamente quatro aspetos: como a máquina será comissionada, quem poderá diagnosticar falhas, quais peças podem ser obtidas rapidamente e que suporte continuará disponível após o período de garantia.
Declarações gerais como "serviço online disponível" ou "peças sobressalentes fornecidas" não são suficientes. A fábrica precisa de compreender o processo real, as responsabilidades, o caminho de resposta e os limites de custo.
Comece pelo risco de produção, não pela brochura de suporte
O nível de suporte necessário depende em grande medida da posição da máquina na produção. Uma coladeira de bordos autónoma utilizada para mobiliário personalizado de menor volume apresenta um perfil de risco diferente de uma célula CNC de nesting que alimenta uma linha contínua de armários. Se a máquina for um gargalo, suportar várias estações de trabalho posteriores ou operar em vários turnos, uma interrupção curta poderá gerar um custo superior à diferença entre duas cotações de fornecedores.
As compras devem mapear o papel do equipamento antes de comparar fornecedores. As perguntas que vale a pena fazer internamente incluem:
- A máquina substituirá a capacidade existente ou acrescentará capacidade de reserva?
- O trabalho pode ser redirecionado para outra máquina se ela parar?
- Quais componentes têm maior probabilidade de interromper a produção: controlos, acionamentos, válvulas pneumáticas, rolamentos, ferramentas de corte, sensores ou software?
- A fábrica dispõe de técnicos capazes de realizar com segurança a resolução de problemas mecânicos, elétricos e do sistema de controlo?
- Qual é o custo operacional de um dia de produção perdida, incluindo entregas atrasadas, horas extraordinárias e retrabalho?
Este exercício evita um erro de compra comum: aplicar a mesma expectativa de serviço a todas as máquinas. Uma furadora simples pode ser gerida com boa documentação e um eletricista local. Um centro de maquinação CNC de alta produção, uma linha automática de lixagem ou um sistema de processamento de painéis geralmente requerem uma organização de suporte mais formal, pois os problemas podem envolver vários sistemas interligados.
O fornecedor também deve compreender o ambiente operacional da fábrica. Alimentação elétrica, qualidade do ar comprimido, extração de pó, características do material, humidade, qualificação dos operadores e equipamentos de elevação disponíveis afetam a instalação e a fiabilidade. Quando um fornecedor faz perguntas detalhadas sobre estas condições, isso é normalmente um sinal positivo. Essas perguntas mostram que o suporte está a ser considerado como parte da implementação da máquina, e não como uma promessa pós-venda acrescentada após a venda.
Confirme como o comissionamento funcionará desde a entrega até à produção estável
O comissionamento remoto tornou-se uma opção prática para muitas máquinas de marcenaria, especialmente quando o equipamento é modular e o comprador dispõe de pessoal de manutenção competente. Pode reduzir custos de viagem e evitar a espera por um engenheiro estrangeiro. Porém, a assistência remota só funciona quando as responsabilidades são claras e o local está devidamente preparado. Uma videochamada não pode compensar serviços auxiliares em falta, fundações incorretas, operadores sem formação ou uma interface elétrica pouco clara.
A fábrica deve solicitar uma sequência de comissionamento por escrito antes da compra. Não precisa de ser um documento jurídico extenso, mas deve identificar as etapas, as condições necessárias no local e a parte responsável por cada tarefa. Normalmente, a sequência inclui inspeção após desembalagem, posicionamento mecânico, ligação dos serviços auxiliares, nivelamento da máquina, verificações de segurança, verificação de parâmetros, produção de teste e entrega aos operadores.
Para cada etapa, as compras devem determinar que evidências serão exigidas. Por exemplo, o comprador fornecerá fotografias da passagem dos cabos e das ligações pneumáticas antes da energização? O fornecedor analisará a instalação por vídeo ao vivo? Quem verifica se a extração de pó é adequada para a aplicação especificada? Como será definido o comissionamento bem-sucedido: movimento básico da máquina, qualidade aceitável das amostras ou um ciclo de produção especificado?
Estes detalhes são importantes porque muitos litígios resultam de pressupostos diferentes sobre o que inclui o "suporte de instalação". Um fornecedor pode considerar a máquina comissionada quando os eixos se movem e os circuitos de segurança estão funcionais. O comprador pode esperar qualidade pronta para produção no seu próprio material de painel, fita de borda, cola, ferramentas e programas de trabalho. Ambas as expectativas podem ser razoáveis, mas devem ser alinhadas antes do envio.
O idioma também deve ser considerado nesta fase. O suporte técnico é mais eficaz quando as mensagens de alarme, desenhos elétricos, manuais e materiais de formação são compreensíveis para as pessoas que realmente operam e mantêm o equipamento. A tradução não precisa de ser elaborada, mas instruções críticas de segurança, códigos de falha, identificadores de cablagem, pontos de lubrificação e procedimentos de ajuste devem ser utilizáveis no chão de fábrica.
Pergunte o que acontece quando a máquina para
A qualidade do suporte para máquinas de marcenaria no exterior torna-se mais visível durante uma falha, e não numa conversa de vendas. As equipas de compras devem pedir aos fornecedores que descrevam o seu fluxo normal de diagnóstico, em vez de perguntarem apenas se prestam assistência pós-venda.
Um fluxo de trabalho credível normalmente começa com a recolha estruturada de informações: código de alarme, número de série da máquina, fotografias ou vídeo, capturas do ecrã de controlo e uma descrição da condição de operação quando a falha ocorreu. O fornecedor deve então conseguir orientar o técnico do local em verificações seguras e numa ordem lógica. Para máquinas com controlos conectados, o acesso remoto pode acelerar o diagnóstico, mas o comprador deve compreender que ligação remota é necessária, quem autoriza o acesso e se as regras de TI da fábrica o permitem.
O tempo de resposta deve ser discutido em linguagem operacional. Uma promessa de "responder rapidamente" deixa demasiada margem para interpretação. As compras podem perguntar quais canais de comunicação são monitorizados, durante que períodos, se falhas de emergência são tratadas de modo diferente de questões gerais de ajuste e como os problemas são escalados se o suporte de primeira linha não os resolver. As diferenças de fuso horário são administráveis quando o modelo de suporte as considera; tornam-se perturbadoras quando o único contacto disponível responde após a perda de um turno completo de produção.
Também é útil separar falhas da máquina de problemas de processo. Um mau acabamento de maquinação pode ser causado por uma ferramenta desgastada, ajuste de avanço inadequado, fixação instável da peça, defeitos no painel ou um problema real no spindle. Defeitos de colagem de bordos podem envolver a temperatura do adesivo, pressão dos rolos, condição do painel, configuração de refilo ou controlo elétrico. Fornecedores que conseguem ajudar a fábrica a distinguir estas categorias reduzem substituições desnecessárias de peças e evitam trocas prolongadas baseadas em diagnósticos incompletos.
O serviço no local não deve ser tratado como um direito automático, a menos que esteja explicitamente incluído. Viagens internacionais, prazos de visto, condições de acesso local e disponibilidade de técnicos podem afetar o atendimento. O contrato de compra ou acordo de serviço deve indicar se o suporte no local está incluído durante o comissionamento, disponível mediante custo adicional ou gerido através de um parceiro local. Deve também indicar quem paga viagem, alojamento, mão de obra e qualquer integração de segurança local exigida.
O planeamento de peças sobressalentes é uma decisão de controlo de custos
A disponibilidade de peças é frequentemente discutida demasiado tarde, depois de a máquina já ter parado. Para equipamento importado, a questão importante não é simplesmente se o fornecedor tem peças em stock. É saber se a fábrica consegue obter a peça correta num prazo compatível com o seu risco de produção.
Peça uma lista recomendada de peças sobressalentes para arranque, específica para a configuração adquirida. Esta deve distinguir entre consumíveis, itens de desgaste normal, componentes elétricos críticos e peças com pouca probabilidade de falha, mas que causariam uma paragem prolongada caso falhassem. Um catálogo genérico de peças é menos útil do que uma lista específica da máquina com números de peça, descrições, quantidades e orientações de substituição.
O nível de stock adequado varia. Manter todos os componentes possíveis no local imobiliza capital e pode criar problemas de inventário, especialmente para componentes eletrónicos que podem ser atualizados ao longo do tempo. Não manter nada no local cria dependência da logística internacional. Uma abordagem equilibrada consiste em manter localmente itens de custo relativamente baixo e elevado impacto, ao mesmo tempo que se acordam condições de fornecimento para conjuntos caros ou especializados.
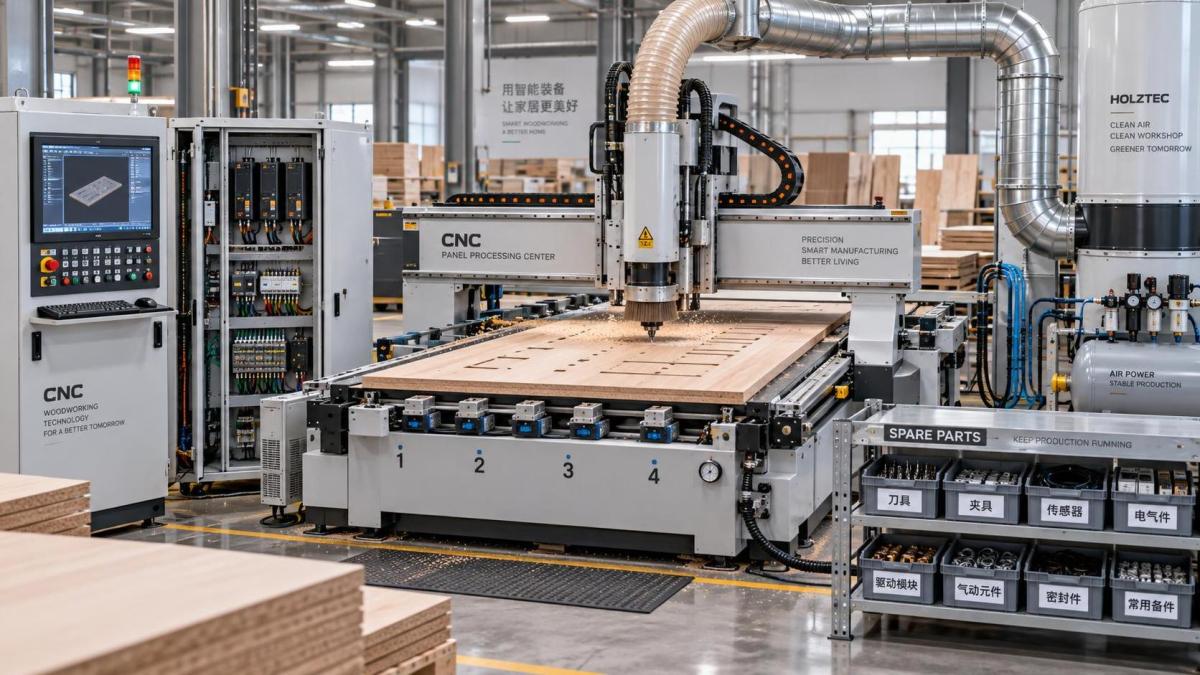
Para muitas máquinas de marcenaria, a fábrica pode considerar manter em stock itens como sensores, interruptores, relés, ligações pneumáticas, correias, fusíveis, válvulas selecionadas, contactores e rolamentos comuns, quando forem específicos da configuração ou difíceis de obter localmente. Ferramentas, lâminas de serra, fresas, cintas abrasivas e consumíveis relacionados com adesivos devem ser analisados separadamente, pois o seu consumo depende da combinação de materiais, do padrão de turnos e dos requisitos de qualidade.
Os componentes de controlo merecem atenção especial. Se a máquina utilizar software proprietário, um controlador de movimento específico, servoacionamento, ecrã tátil ou inversor, as compras devem determinar as referências exatas dos modelos e se existem equivalentes que possam ser obtidos localmente. É arriscado assumir que um componente elétrico com uma classificação semelhante seja uma substituição direta. A compatibilidade pode depender do firmware, configurações de parâmetros, conectores, protocolos de comunicação e circuitos de segurança.
O comprador também deve perguntar como as peças são identificadas. Etiquetas claras, desenhos explodidos, esquemas elétricos e um manual de peças reduzem o tempo gasto a descrever um componente avariado entre idiomas e fusos horários. O controlo por número de série é importante quando uma família de produtos possui várias revisões. A máquina entregue à fábrica pode não corresponder a uma imagem usada num manual ou cotação mais antiga.
A formação deve corresponder às pessoas que utilizarão a máquina
A formação de operadores e a formação de manutenção são muitas vezes combinadas num único compromisso vago, embora tenham finalidades diferentes. Os operadores precisam de operar a máquina com segurança, selecionar configurações adequadas, reconhecer condições anormais, concluir verificações de rotina e saber quando parar. O pessoal de manutenção precisa de uma compreensão mais aprofundada de lubrificação, alinhamento, calibração, segurança elétrica, isolamento de falhas e substituição de peças.
Uma breve entrega pode ser suficiente para uma máquina simples, mas o equipamento automatizado beneficia de formação baseada em funções. A fábrica deve identificar antecipadamente quem participará: operadores de turno, líderes de linha, técnicos de manutenção, engenheiros de processo e supervisores. A formação deve abranger a gama real de produtos sempre que possível. Uma demonstração de programa CNC em painéis de amostra é útil, mas não prepara totalmente um operador para gerir alterações no tamanho do painel, densidade do material, condição das ferramentas ou requisitos de fixação da peça.
As compras devem solicitar um âmbito de formação que cubra pelo menos as seguintes áreas:
- Procedimentos de arranque, paragem, proteções e paragem de emergência em segurança.
- Limpeza diária, lubrificação, inspeção e tarefas básicas de ajuste.
- Uso correto dos alarmes e informações necessárias ao solicitar suporte.
- Verificações normais de qualidade para o processo da máquina, como precisão de furação, acabamento de maquinação, consistência de lixagem ou qualidade da borda.
- Passos de recuperação de rotina após mudanças de ferramenta, alterações de material, interrupções de energia ou manutenção planeada.
A documentação faz parte da formação, não é um item administrativo separado. Uma fábrica que recebe apenas um manual de alto nível pode permanecer dependente do fornecedor em questões de rotina. Os documentos práticos devem ajudar os técnicos a localizar componentes, interpretar alarmes, manter intervalos de lubrificação, fazer cópias de segurança das configurações relevantes e restaurar os parâmetros operacionais padrão após trabalhos de assistência autorizados.
Leia os termos de garantia como um documento operacional
A redação da garantia pode parecer abrangente, deixando lacunas importantes. As compras devem examinar o que está coberto, quando a cobertura começa, como as reclamações são avaliadas e quem suporta os custos de mão de obra e transporte. Uma garantia de peças não cobre necessariamente tempo de diagnóstico, mão de obra no local, transporte aéreo, encargos aduaneiros ou danos causados por instalação incorreta.
É particularmente importante esclarecer o limite entre defeitos de fabrico e condições de operação. As máquinas de marcenaria são sensíveis a questões como tensão instável, ar comprimido insuficiente, extração de pó deficiente, ferramentas inadequadas, sistemas de cola contaminados, limpeza insuficiente e operação por pessoal sem formação. O fornecedor pode razoavelmente excluir falhas associadas a estas condições, mas a fábrica precisa de conhecer esses requisitos antes da instalação, e não depois de uma reclamação ser rejeitada.
Pergunte se as peças de substituição são enviadas antes ou depois da inspeção do componente devolvido, se são exigidas fotografias ou registos de teste e se o suporte de software está incluído. Para máquinas CNC e automatizadas, ficheiros de parâmetros, cópias de segurança de programas, gestão de licenças e atualizações de software podem tornar-se tão importantes quanto as peças físicas. A fábrica deve manter as suas próprias cópias de segurança controladas após o comissionamento, em vez de depender do fornecedor para reconstruir configurações posteriormente.
Inclua os requisitos de suporte na comparação de fornecedores
O suporte deve ser avaliado juntamente com a especificação técnica, os termos de entrega e o preço. Uma comparação útil não recompensa o fornecedor com a declaração de serviço mais longa. Mede se a organização proposta corresponde à capacidade interna e à exposição de produção da fábrica.
Por exemplo, um fornecedor que oferece comissionamento remoto pode ser uma opção sólida quando o comprador dispõe de técnicos elétricos e mecânicos experientes, conectividade fiável e tempo para preparar cuidadosamente o local. Uma fábrica sem essa capacidade pode atribuir maior valor a recursos locais de instalação, formação mais detalhada ou um parceiro de assistência próximo. Nenhuma das abordagens é inerentemente melhor. A questão relevante é saber se o modelo de suporte elimina as lacunas existentes no local do comprador.
Antes da aprovação final, as compras podem solicitar ao fornecedor selecionado que forneça um pacote de suporte consolidado: responsabilidades de comissionamento, requisitos de serviços auxiliares, âmbito da formação, métodos de contacto, peças sobressalentes iniciais recomendadas, manuais, condições de garantia e termos de serviços pagos após a garantia. A análise conjunta destes documentos revela contradições que conversas separadas entre vendas, engenharia e assistência podem não detetar.
O preço da máquina é pago uma vez. As consequências de um suporte insuficiente surgem repetidamente através de arranque atrasado, paragens evitáveis, transporte urgente e trabalho de manutenção que demora mais do que deveria. Uma fábrica que confirma o percurso de suporte antes da compra está numa posição mais forte para proteger a produção, orçamentar os custos operacionais de forma realista e manter o equipamento importado para marcenaria produtivo a longo prazo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.