


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Avaliação do suporte pós-venda global para máquinas de marcenaria nos mercados de exportação
A capacidade de pós-venda deve ser avaliada como parte da própria máquina quando equipamentos para marcenaria atravessam fronteiras. Uma serra de painéis, coladeira de bordas, máquina CNC de nesting, lixadeira de cinta larga ou plaina de quatro faces pode atender à especificação cotada e ainda causar uma interrupção dispendiosa na produção se as orientações de instalação não forem claras, se uma falha de controle não puder ser diagnosticada remotamente ou se uma peça de desgaste comum não estiver disponível no momento necessário.
A questão prática é se o suporte continua utilizável após o envio, o desembaraço aduaneiro, a instalação no local e os primeiros meses de produção. Uma avaliação confiável examina o processo de resposta do fornecedor, a documentação técnica, a estrutura de peças de reposição, o método de diagnóstico remoto e a capacidade de lidar com as condições reais de eletricidade, materiais e operação no destino. O suporte pós-venda global para máquinas de marcenaria é mais eficaz quando esses elementos estão conectados, em vez de serem oferecidos como promessas separadas.
Comece pelo provável caminho da falha
A qualidade do suporte se torna visível quando uma falha é descrita a partir da máquina. Um sistema de serviço útil deve distinguir entre um problema de ajuste mecânico, um problema de alimentação elétrica, uma falha pneumática, um erro de parâmetro, um componente danificado e uma condição de processo causada pela peça de trabalho. Essas categorias exigem ações diferentes. Enviar uma peça de reposição para uma máquina que apenas precisa de um ajuste da velocidade de avanço desperdiça tempo; fornecer orientações genéricas de operação quando um acionamento ou encoder falhou mantém a produção parada.
Durante a avaliação, pergunte como uma solicitação de serviço é recebida e encaminhada. A resposta deve identificar as informações necessárias antes do início do diagnóstico: modelo da máquina, número de série, imagem da tela do controlador, código de alarme, vídeo curto da falha, material sendo processado, condição da ferramenta, configurações operacionais atuais e alterações recentes na máquina ou linha de produção. Isso não é uma formalidade administrativa. Uma sobrecarga do spindle em uma roteadora CNC pode resultar de um programa de corte inadequado, uma ferramenta sem fio, fixação incorreta da ferramenta, extração de pó insuficiente, condição fraca de retenção a vácuo ou um problema no acionamento elétrico. O alarme por si só não estabelece a causa.
O tempo de resposta também deve ser definido com cuidado. Uma confirmação de que uma mensagem foi recebida é diferente de uma resposta tecnicamente útil. A medida relevante é o tempo até que uma pessoa qualificada possa delimitar a falha, solicitar as evidências corretas e indicar a próxima ação. Para equipamentos complexos, uma sessão remota com o controlador ou uma sequência estruturada de solução de problemas geralmente é mais valiosa do que uma resposta rápida, porém vaga.
Avalie o suporte em relação ao ambiente instalado
Máquinas exportadas operam em condições que podem diferir significativamente do ambiente de teste da fábrica. Tensão, frequência, configuração de fases, qualidade do aterramento, estabilidade do ar comprimido, poeira ambiente, umidade e capacidade de extração disponível influenciam o comissionamento e a confiabilidade. Uma máquina projetada para uma configuração elétrica específica precisa de um processo claro de conversão ou confirmação antes do envio. Uma incompatibilidade não resolvida pode aparecer posteriormente como alarmes indevidos do inversor, comportamento instável do servo, superaquecimento ou falha prematura de componentes elétricos.
Portanto, o suporte de instalação deve abranger mais do que desenhos de montagem. Para um centro de usinagem CNC, o pacote de instalação precisa abordar requisitos de fundação ou piso, nivelamento da máquina, conexão elétrica, preparação do ar, tubulação de vácuo, interfaces de extração, verificações de lubrificação, calibração de ferramentas, procedimentos de referência dos eixos e verificação dos dispositivos de segurança. Para uma coladeira de bordas, o escopo de suporte deve deixar claro como ajustar a temperatura da cola, os rolos de pressão, as unidades de refilo, as ferramentas raspadoras e as condições de avanço da peça para o material de borda selecionado.
As diferenças de materiais são tão importantes quanto as condições de utilidades. Painéis revestidos de melamina, aglomerado, MDF, compensado, madeira maciça, painéis folheados, peças com bordas de acrílico e madeira com umidade variável não se comportam da mesma forma. Lascamento de borda, defeitos na linha de cola, marcas de queimadura, riscos de lixamento e variação dimensional podem resultar do material, da ferramenta de corte, dos parâmetros de usinagem ou do ajuste do equipamento. Uma documentação de suporte que trate cada problema de qualidade como defeito da máquina não é suficiente para um ambiente de produção.
Um processo de suporte competente vincula a investigação de falhas à aplicação. Por exemplo, a baixa adesão da borda exige atenção à preparação da borda do painel, ao tipo de adesivo, à condição do tanque de cola, à temperatura, à quantidade aplicada, à pressão, à temperatura do painel e à compatibilidade da fita de borda. Substituir um rolo sem verificar essas relações pode alterar temporariamente o resultado sem corrigir a origem do problema.
A documentação é uma ferramenta de serviço, não um acessório de envio
Os manuais frequentemente recebem pouca atenção durante a comparação comercial, mas sua qualidade afeta tanto o tempo de inicialização quanto a futura dependência de serviço. O conjunto de documentação deve corresponder à configuração entregue, e não a uma família genérica de produtos. Um manual para uma máquina padrão é menos útil quando a unidade entregue inclui um controlador diferente, grupo de furação adicional, interface de carregamento automático, motor não padrão, arranjo especial de segurança ou componentes elétricos específicos para determinada região.
Avalie se a documentação inclui esquemas elétricos e pneumáticos claros, identificação de peças, pontos de lubrificação, intervalos de manutenção, instruções de operação do controlador, interpretação de alarmes, procedimentos de ajuste e especificações de consumíveis. Vistas explodidas de peças são especialmente úteis quando conectam os números de referência às informações de pedido. Uma identificação como “conjunto de rolamento” não é suficiente quando vários conjuntos diferem pelo diâmetro do eixo, orientação, posição do sensor ou nível de revisão.
A qualidade da tradução merece atenção porque instruções ambíguas geram chamadas de serviço evitáveis. A linguagem técnica deve identificar o componente exato, a ação, a direção e a condição de segurança. “Ajuste adequadamente” não fornece uma base confiável para restaurar um cabeçote de corte, viga de pressão, trilho de corrente ou suporte de sensor. Uma boa instrução indica o que está sendo ajustado, qual superfície de referência é utilizada, qual condição confirma o ajuste correto e se o isolamento de energia é necessário primeiro.
A disponibilidade de peças de reposição deve corresponder à criticidade da máquina
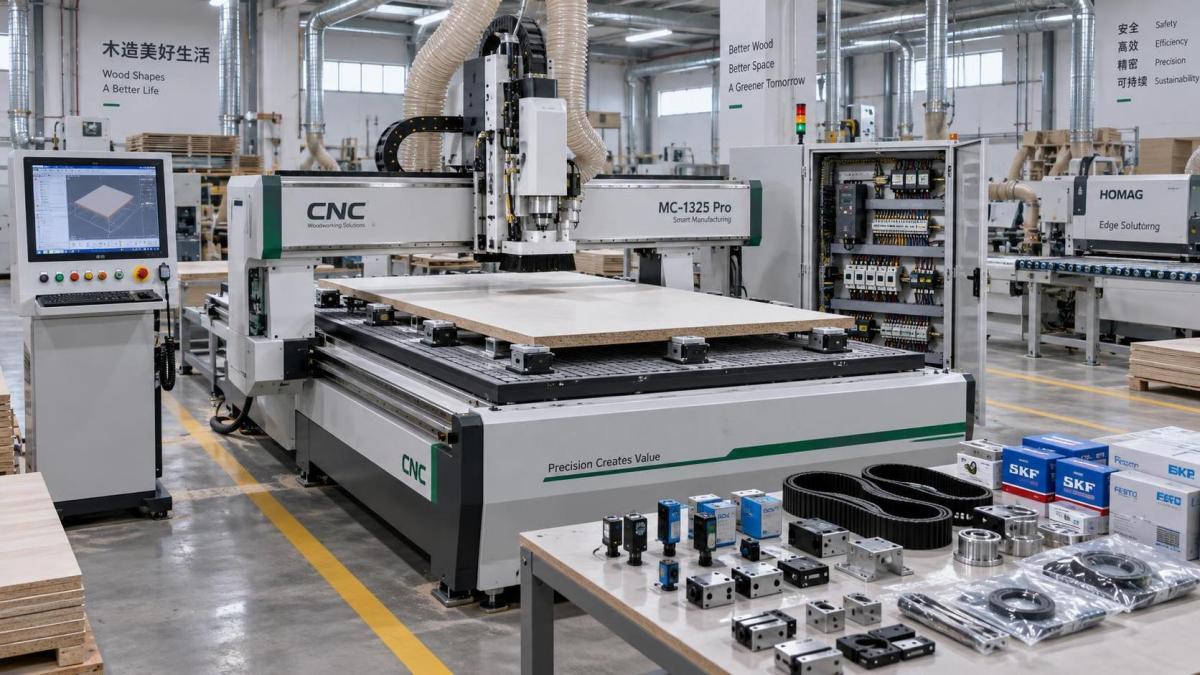
Uma promessa de peças de reposição tem pouco significado sem uma estratégia de peças. A distinção útil é entre consumíveis, itens de desgaste previsível, componentes críticos em caso de falha e conjuntos de longo prazo de fornecimento. Discos de serra, fresas, cintas de lixamento, lâminas raspadoras, lubrificantes, filtros e alguns rolos de pressão são normalmente itens operacionais planejados. Sensores, contatores, válvulas solenoides, fusíveis, conexões pneumáticas, correias, correntes, rolamentos, interruptores de fim de curso e determinados acessórios de acionamento podem ser peças relativamente pequenas com grande efeito no tempo de parada. Spindles principais, servoacionamentos, redutores, bombas de vácuo, módulos de controle e placas eletrônicas especializadas exigem uma abordagem de planejamento diferente.
O pacote inicial de peças apropriado depende do tipo de máquina, intensidade de produção, complexidade técnica e prazo de entrega até o local de instalação. Uma máquina manual ou semiautomática simples pode precisar apenas de um conjunto direcionado de peças de desgaste e itens elétricos básicos. Uma linha automatizada com eixos servo, leitura de código de barras, movimentação de materiais e sistemas de controle interligados cria mais pontos potenciais de interrupção. Manter todos os componentes possíveis no local raramente é sensato, mas não manter itens críticos pode transformar uma pequena falha em uma parada prolongada.
A identificação de peças requer atenção especial quando as máquinas foram atualizadas ao longo do tempo. Uma foto de um componente que falhou pode ser enganosa se componentes semelhantes tiverem classificações de tensão, protocolos de comunicação, padrões de montagem ou requisitos de firmware diferentes. O número de série, o desenho elétrico, a etiqueta do componente e o registro de configuração da máquina devem ser usados em conjunto antes da liberação de uma substituição.
O suporte remoto tem limites que devem ser reconhecidos antecipadamente
Chamadas de vídeo, mensagens, capturas de tela do controlador e acesso remoto podem resolver muitos problemas rapidamente. Eles são eficazes para revisão de parâmetros, interpretação de alarmes, verificações do status de sensores, procedimentos de referência dos eixos, configurações de software, verificação de lubrificação e ajustes orientados. O diagnóstico remoto também funciona bem quando a máquina possui conexão de rede estável e o local pode fornecer com segurança as observações solicitadas.
No entanto, o suporte remoto não pode medir fisicamente o desvio do spindle, reconstruir uma unidade de cola danificada, alinhar um transportador longo, substituir um redutor com falha ou determinar se a estrutura da máquina se deslocou durante o transporte sem evidências adequadas no local. Uma avaliação deve perguntar como a intervenção em campo é tratada quando o diagnóstico remoto atinge seu limite. Pontos relevantes incluem a disponibilidade de recursos técnicos locais, a rota de escalonamento para falhas complexas, a preparação necessária antes de uma visita e a responsabilidade por viagem, ferramentas, equipamentos de elevação e peças de reposição.
O acesso remoto deve ser regido por um procedimento claro. O controlador da máquina pode conter programas de produção, dimensões de peças de trabalho e configurações operacionais que não devem ser alterados casualmente. Deve haver acordo sobre quem autoriza o acesso, como as alterações são registradas, se a máquina deve ser parada durante a intervenção e como os parâmetros originais são mantidos. Uma ação de suporte que restaura a operação, mas não deixa registro das configurações alteradas, pode criar posteriormente um problema de qualidade difícil.
O comissionamento revela o verdadeiro padrão de serviço
O teste pré-embarque demonstra que a máquina operou antes da embalagem. Não prova que ela funcionará corretamente após a instalação em outra instalação. O comissionamento deve confirmar a configuração entregue, a prontidão elétrica e pneumática, as funções de segurança, a lubrificação, o sentido de movimento, a calibração, a configuração das ferramentas e a produção resultante. O processo de aceitação deve utilizar peças de trabalho representativas sempre que possível, especialmente quando acabamento superficial, precisão de furação, qualidade da borda ou posicionamento repetido forem importantes.
Os critérios de aceitação devem ser práticos e vinculados ao processo pretendido. Em uma serra de painéis, isso pode incluir qualidade do corte, esquadro, repetibilidade do posicionamento da guia e estabilidade do sistema de manuseio de painéis. Em uma máquina CNC de nesting, pode incluir consistência do ponto de referência, confiabilidade da troca de ferramentas, desempenho da retenção a vácuo, precisão de usinagem em material de painel representativo e extração limpa ao redor da zona de corte. Em uma lixadeira, a observação relevante pode ser a uniformidade da superfície em toda a largura do painel, e não apenas se a cinta de lixamento gira.
Os problemas descobertos durante o comissionamento devem ser documentados com evidências e separados entre danos de transporte, deficiência de instalação, erro de configuração, defeito de fabricação e ajuste de processo. Reunir essas categorias em uma única reclamação atrasa a resolução porque cada uma tem um caminho corretivo diferente. Um gabinete amassado, um motor conectado incorretamente, um parâmetro de software ausente e o arrancamento de material causado por uma fresa inadequada não são eventos de serviço equivalentes.
Compare os compromissos de serviço em termos operacionais
Expressões comerciais como “suporte vitalício” ou “resposta rápida” devem ser convertidas em questões operacionais. O suporte está disponível por meio de um canal definido? Os registros da máquina são mantidos por número de série? O pessoal técnico consegue comunicar-se claramente no idioma de trabalho utilizado para instalação e solução de problemas? As solicitações de serviço são tratadas durante o horário de trabalho relevante e existe uma rota de escalonamento quando a produção está parada? O fornecedor disponibiliza desenhos revisados ou registros de parâmetros após alterações de configuração?
- Um contato de suporte capaz de identificar a configuração da máquina entregue é mais útil do que um contato geral de vendas que apenas encaminha mensagens.
- Orientações escritas para manutenção de rotina reduzem a dependência de comunicação de emergência e facilitam o reconhecimento de sintomas recorrentes.
- Para equipamentos automatizados, esclareça se o escopo do serviço abrange interfaces com carregadores, descarregadores, equipamentos de extração, sistemas de código de barras e controles de produção a montante, ou apenas a máquina principal.
- Os arranjos de envio de peças devem ser discutidos em termos de embalagem, documentos aduaneiros e identificação rastreável, pois um componente enviado com urgência ainda não poderá restaurar a produção se for atrasado por documentação incompleta.
A comparação mais sólida é construída em torno de cenários realistas de interrupção, em vez de declarações amplas de serviço. Considere um sensor de proximidade com falha durante um turno de produção, vácuo instável em uma mesa de nesting, um alarme do controlador após uma ocorrência de energia, baixa adesão de cola em um painel recém-introduzido ou um spindle danificado descoberto após uso prolongado. Para cada cenário, o caminho de suporte confiável deve mostrar quais evidências são necessárias, quem diagnostica o problema, quais peças podem estar envolvidas, o que pode ser feito no local e o que acontece se a primeira solução não funcionar.
O valor de longo prazo é mais fácil de avaliar quando o suporte pós-venda é tratado como um sistema operacional com registros, lógica técnica, disciplina de peças e rotas de escalonamento. Essa abordagem revela se o suporte está preparado para as condições nas quais as máquinas de marcenaria realmente geram seu retorno: produção repetida, materiais variáveis, tolerância limitada a paradas e equipamentos que devem continuar funcionando muito tempo após a chegada do envio.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.