


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que deve incluir uma cotação de linha de produção para marcenaria destinada à expansão de uma fábrica?
Uma cotação para expansão de fábrica deve permitir avaliar o investimento total, o resultado de produção e os limites do projeto antes da realização do pedido. Um único item, como “linha de produção de painéis” ou “linha automática de móveis”, é demasiado vago para comparação. O documento deve indicar qual material entra na linha, quais operações estão incluídas, o que sai da linha e quais equipamentos, mão de obra, utilidades e condições do local são pressupostos.
Para uma cotação de linha de produção para marcenaria, o ponto de partida mais útil é um cenário de produção definido: tipo de painel, dimensões, faixa de espessura, mix diário de produtos, requisitos de colagem de bordas, padrões de furação, condição da superfície e regime de turnos previsto. Sem essa base, duas cotações podem parecer semelhantes, mas representar níveis de capacidade muito diferentes. Uma linha configurada para painéis de aglomerado revestidos de melamina com dimensões regulares não é automaticamente adequada para portas de MDF variadas, componentes de armários em compensado ou alterações frequentes de pequenos lotes.
Defina o escopo de produção antes de comparar preços
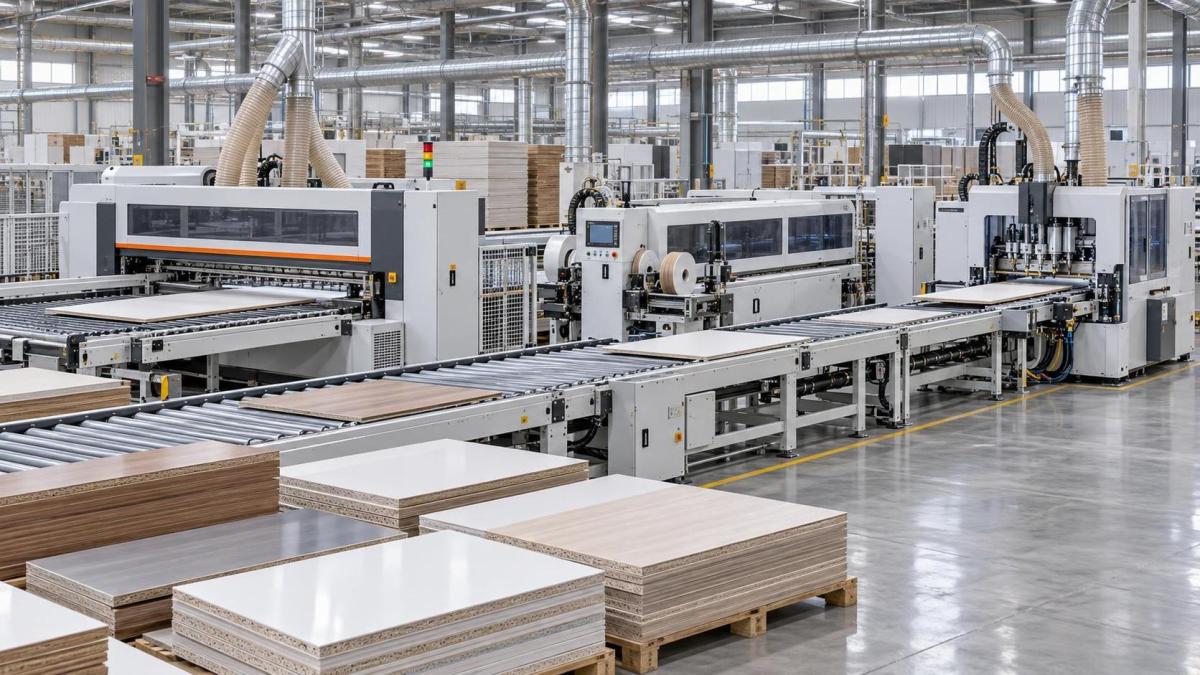
A cotação deve apresentar a rota do processo em sequência. Para a produção de móveis em painel, essa rota pode começar com o armazenamento de placas ou carregamento manual, prosseguir por corte, etiquetagem, colagem de bordas, furação, classificação e descarregamento, e terminar em um buffer designado ou ponto de transferência para montagem. Cada ponto de transferência é importante. Se o carregamento, os transportadores de retorno, a classificação de peças ou o manuseio de saída forem omitidos, as máquinas cotadas ainda poderão operar, mas o fluxo de linha pretendido ficará incompleto.
Uma descrição útil do escopo identifica tanto as operações incluídas quanto as exclusões. Por exemplo, uma célula de corte pode incluir uma serra automática para painéis, elevador de alimentação traseira, unidade de etiquetagem, transportador de descarga e portas de conexão para aspiração de pó, excluindo estantes de armazenamento de placas brutas, tubulação para extração de resíduos, equipamentos de embalagem e armazenamento de peças acabadas. Essa distinção evita que um valor inicial baixo oculte equipamentos que ainda serão necessários para operar a linha continuamente.
Quando a expansão se conecta a máquinas existentes, a cotação deve descrever a interface em vez de simplesmente indicar “compatível com o equipamento atual”. Os detalhes relevantes incluem altura do transportador, direção de deslocamento, orientação da peça, sinais de comunicação, formato de código de barras, capacidade de buffer de peças e se o sistema existente de coleta de pó dispõe de fluxo de ar disponível suficiente. Uma incompatibilidade em uma interface pode exigir manuseio manual entre máquinas que, de outra forma, seriam automatizadas.
As configurações das máquinas exigem detalhes mensuráveis
Cada máquina principal deve ser identificada por modelo ou código de configuração e acompanhada de uma tabela de especificações. Descrições gerais, como “máquina CNC de nesting de alta velocidade” ou “coladeira de bordas premium”, não estabelecem o que foi efetivamente precificado. A descrição técnica deve relacionar a capacidade da máquina às peças de trabalho pretendidas.
As declarações de capacidade merecem o mesmo nível de atenção. A produção cotada deve indicar as dimensões de painel assumidas, a geometria das peças, o programa de usinagem, o número de bordas, o tipo de material e a base de tempo de trabalho. Um tempo de ciclo teórico medido em uma única peça retangular repetida não descreve a produção de um pedido variado de armários com tiras estreitas, furos para prateleiras, ranhuras e frequentes alterações de programa. A capacidade também deve ser separada por etapa do processo, pois uma seção de colagem de bordas ou célula de furação pode se tornar o ponto limitante mesmo quando a serra tiver capacidade disponível.
As ferramentas não devem ficar ocultas em uma linha genérica de “acessórios padrão”. Ferramentas de corte, brocas, pinças, lâminas de serra, fresas diamantadas, reservatórios de cola, rolos de cola e rodas de pressão sobressalentes têm diferentes ciclos de substituição e podem ser essenciais para o comissionamento. A cotação deve indicar quais estão incluídos para a operação inicial, suas quantidades e se são destinados a aglomerado, MDF, compensado, madeira maciça ou materiais mistos.
As alegações de automação exigem um limite operacional claro
A automação é frequentemente cotada como um recurso amplo, embora seu valor dependa do que ela elimina no processo real. Uma impressora de etiquetas ligada a uma serra para painéis, por exemplo, auxilia na identificação, mas não cria por si só uma classificação automática. Um transportador de retorno em uma coladeira de bordas reduz a distância de transporte, mas ainda pode exigir um operador para virar ou realimentar as peças. A cotação deve indicar a sequência dos equipamentos e as ações manuais restantes em cada etapa.
Para cada célula automatizada, o documento deve esclarecer:
- como as ordens de trabalho entram no sistema de controle e se o software está incluído, é fornecido por outra parte ou deve se conectar a um sistema de projeto ou produção existente;
- quais tamanhos e pesos de material podem ser carregados automaticamente, incluindo limites para placas empenadas, peças estreitas e superfícies revestidas que exigem manuseio cuidadoso;
- se a leitura de código de barras, o rastreamento de peças, a seleção automática de programas e os alertas de erro estão incluídos como recursos funcionais ou apenas como interfaces disponíveis;
- onde as peças se acumulam quando uma máquina posterior para e se a capacidade do buffer é suficiente para evitar a parada imediata da seção anterior;
- quais trocas ainda exigem ajuste manual, como mudanças de cor de cola, substituição de fita de borda, troca de ferramentas, posicionamento de ventosas ou preparação de dispositivos de fixação.
Esse nível de detalhe é especialmente importante quando uma fábrica está ampliando a produção e mantendo um mix variado de pedidos. Uma alta automação pode ser eficiente para componentes repetitivos de armários, mas um fluxo complexo pode acrescentar tempo de preparação quando os produtos mudam com frequência. A configuração correta está ligada à parte estável da produção, ao menor lote prático e ao nível de rastreabilidade de peças necessário entre o corte e a montagem.
Separe o preço do equipamento do custo do projeto
A seção comercial deve tornar visível a estrutura de preços. Os valores de máquinas, transportadores, componentes de controle, software, acessórios, trabalhos de instalação e módulos opcionais devem ser distinguíveis. Uma cotação de valor global é mais difícil de avaliar porque não mostra se um preço menor resulta de menos funções, menos trabalho no local, um pacote reduzido de peças sobressalentes ou uma condição de entrega diferente.
Os itens opcionais devem ter preço individual e descrição precisa. Exemplos comuns incluem carregamento automático, pilhas de descarregamento, transportadores de retorno, componentes de conexão para extração de pó, pacotes adicionais de ferramentas, equipamentos de código de barras, hardware para suporte remoto, conversão de tensão e tempo estendido de comissionamento. As opções devem estar vinculadas a um efeito declarado sobre o processo, em vez de serem apresentadas como um complemento de catálogo sem explicação.
Os consumíveis e custos operacionais devem ser abordados quando afetarem materialmente o projeto. Para a colagem de bordas, isso inclui o tipo de cola especificado e se o equipamento está configurado para EVA, PUR ou outro sistema adesivo. Uma configuração PUR possui requisitos de limpeza e manuseio diferentes de uma configuração EVA padrão. A demanda de extração de pó, o consumo de ar comprimido, a carga elétrica conectada e os requisitos de refrigeração também devem ser apresentados como dados por máquina ou como um total documentado da linha. Esses valores permitem dimensionar a infraestrutura do local antes da chegada do equipamento.
O escopo da instalação deve descrever a realidade do local
A instalação é frequentemente o ponto em que uma cotação se torna ambígua. O documento deve distinguir entre entrega, descarregamento, posicionamento, montagem mecânica, conexão elétrica, conexão pneumática, conexão de dutos de pó, nivelamento, comissionamento e produção de teste. “Instalação incluída” tem pouco valor, a menos que essas atividades sejam definidas.
Os desenhos de layout devem mostrar a área ocupada por cada máquina, folgas para manutenção, acesso do operador, acesso para manutenção, painéis de controle, direção do fluxo de material e espaço necessário para carregamento ou descarregamento. As dimensões físicas da máquina, por si só, são insuficientes. Uma serra para painéis pode caber em um vão do edifício, enquanto o elevador de alimentação, a área de preparação de placas e a zona de descarga não cabem. Da mesma forma, um trajeto de retorno de colagem de bordas pode conflitar com colunas, aberturas de portas ou faixas de circulação de empilhadeiras.
A seção de requisitos do local deve identificar a condição do piso, as necessidades de fundação quando aplicável, a tensão e frequência disponíveis, a qualidade do ar comprimido, o diâmetro de conexão da extração de pó, a responsabilidade pela tubulação, os requisitos de iluminação ou acesso para instalação e os arranjos de içamento para equipamentos pesados. Uma linha projetada com base em uma alimentação elétrica ou em um layout específico de coleta de pó pode exigir engenharia adicional se a infraestrutura da fábrica for diferente.
Os termos de treinamento e aceitação devem ser indicados separadamente da instalação. O treinamento deve identificar os tópicos abrangidos, como operação da máquina, configuração de programas, limpeza diária, lubrificação de rotina, substituição de ferramentas, reconhecimento de falhas e verificações de dispositivos de segurança. A aceitação deve definir o material e as peças de amostra utilizados nos testes, as funções acordadas da máquina e as condições nas quais uma demonstração é considerada concluída. Uma amostra bem acabada feita de material ideal não é uma base adequada de aceitação quando a produção pretendida inclui várias classes de placas ou alterações frequentes de dimensões.
Os termos de entrega alteram a comparação efetiva
Uma cotação deve especificar o termo comercial de entrega, origem do embarque, método de embalagem, prazo de produção estimado, tratamento de embarques parciais e a parte responsável pelo frete, seguro, procedimentos de importação, descarregamento e transporte interno. O equipamento pode ter preço competitivo na saída da fábrica, enquanto transporte, seguro, manuseio no destino e movimentação no local permanecem sem orçamento.
Os detalhes da embalagem são importantes para remessas de longa distância e equipamentos de controle sensíveis. A cotação deve identificar se as máquinas são embaladas como unidades completas, parcialmente desmontadas para carregamento em contêineres ou enviadas em vários volumes. Quando uma máquina é desmontada, o escopo de montagem do fornecedor e o equipamento local de içamento necessário devem corresponder a esse arranjo de envio. Painéis elétricos, telas sensíveis ao toque, guias de precisão e unidades de trabalho expostas exigem proteção adequada durante o transporte e o armazenamento.
Os marcos de pagamento devem estar associados a eventos identificáveis do projeto, e não a formulações vagas. Marcos comuns podem estar relacionados à confirmação do pedido, prontidão para embarque, documentos de embarque, conclusão da instalação ou aceitação. A questão útil é se os eventos podem ser verificados e se a configuração do equipamento é definida antes do início da fabricação. Alterações após o início da produção podem afetar o prazo de entrega, a fiação, a seleção de ferramentas e a programação do controle.
O conteúdo de pós-venda deve ser operacional, não promocional
A seção de serviços deve identificar o período de garantia, quais peças ou falhas estão cobertas, exclusões relacionadas ao desgaste normal, o método para comunicar falhas e a via prevista para suporte técnico. Também deve indicar se o diagnóstico remoto requer uma conexão à internet na máquina e quem é responsável por fornecer essa conexão.
Uma proposta de peças sobressalentes é valiosa quando separa itens críticos de partida de peças de desgaste de rotina. Os itens críticos podem incluir sensores, relés, contatores, válvulas pneumáticas, correias, interruptores, controladores e componentes com prazos de reposição mais longos. Os itens de rotina podem incluir lâminas, fresas, brocas, rodas de pressão, insertos de refilo, filtros e peças de manutenção relacionadas à cola. A seleção final deve seguir a configuração instalada; uma lista genérica de peças sobressalentes é menos útil quando a máquina real possui acionamentos, cabeçotes de furação ou componentes de controle diferentes.
As obrigações de manutenção devem estar visíveis porque influenciam a produção sustentada após a expansão. A cotação ou os documentos técnicos anexos devem indicar os pontos de limpeza diária, os intervalos de lubrificação, a manutenção de filtros, a limpeza do sistema de cola, as necessidades de calibração e os requisitos de qualidade do ar e remoção de pó. Uma extração deficiente em equipamentos de corte e colagem de bordas afeta tanto o acabamento superficial quanto a limpeza da máquina, enquanto o ar comprimido contaminado pode reduzir a confiabilidade dos componentes pneumáticos.
Utilize uma base de comparação comum
Ao analisar várias cotações de linhas de produção para marcenaria, compare cada oferta com o mesmo cenário de produção e marque todas as premissas que diferem. Compare as etapas de processo incluídas, a base de produtividade, a faixa de materiais, o limite de automação, o escopo do software, as ferramentas, as utilidades, as tarefas de instalação, a condição de entrega e os termos de serviço. Uma oferta de menor preço pode ser adequada quando o equipamento existente já cobre as tarefas omitidas. Ela se torna enganosa quando as omissões são necessárias para alcançar o fluxo planejado.
Antes da aprovação, solicite uma lista final de configuração, layout, tabela de utilidades, lista de exclusões e termos comerciais que se refiram todos à mesma revisão. Isso cria um registro prático da linha acordada, em vez de uma coleção de brochuras, e-mails e números provisórios. Para uma expansão de fábrica, essa clareza geralmente vale mais do que um preço de equipamento em destaque, porque revela o trabalho, o custo e as interfaces que determinam se a nova linha pode iniciar a produção conforme pretendido.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.