


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Qual prazo de entrega você deve esperar para máquinas nos Emirados Árabes Unidos?
Um plano de entrega realista para máquinas para trabalhar madeira nos Emirados Árabes Unidos deve dividir o pedido em quatro etapas: definição final das especificações, produção na fábrica, inspeção e embalagem antes do embarque e transporte marítimo com operações no destino. Tratar tudo isso como um único “prazo de entrega” do fornecedor é a principal causa de atrasos nas datas de instalação. Uma máquina padrão, já configurada de forma estável, passa por essas etapas de maneira diferente de uma máquina que exige alterações de tensão, transportadores adicionais, ferramentas especiais ou o envio coordenado de várias máquinas.
Para o planejamento do projeto, considere a data confirmada pelo fornecedor para a conclusão da produção como apenas um dos marcos. A máquina não estará pronta para a instalação no local até que a embalagem para exportação esteja concluída, os documentos tenham sido emitidos, a carga tenha uma reserva de espaço em um navio e as operações de chegada ao porto dos Emirados Árabes Unidos tenham sido consideradas. A data final de instalação também deve prever tempo para descarregamento, posicionamento, conexão elétrica, conexão ao sistema de extração de pó, comissionamento e processamento de teste.
Defina o prazo de entrega com base na configuração real da máquina
A configuração da máquina afeta o cronograma antes mesmo de qualquer peça metálica ser cortada ou qualquer caixa ser construída. Um erro comum é comparar duas cotações com base em uma única promessa de entrega, ignorando diferenças no padrão elétrico, largura de trabalho, disposição dos cabeçotes de lixamento, opções de segurança, interfaces de automação ou escopo dos acessórios. Mesmo uma máquina descrita como “padrão” pode exigir a confirmação da tensão e frequência do motor, dos requisitos de idioma do sistema de controle, da disposição das conexões de extração de pó e dos consumíveis fornecidos com o equipamento.
Em uma linha de lixamento de calibração, a largura de trabalho, por si só, pode alterar o planejamento do transporte e da produção. Uma máquina compacta e um modelo mais largo podem usar estruturas, cintas, motores, sistemas de pressão ou dimensões de embalagem diferentes. A faixa de materiais solicitada também é relevante. O processamento de lâminas finas exige atenção à estabilidade da alimentação e à pressão de contato, enquanto painéis espessos de MDF, compensado ou madeira maciça podem afetar a configuração do motor selecionado, o projeto do transportador e o material de teste usado antes do despacho.
Ao analisar uma cotação, diferencie o prazo de produção do prazo até estar pronto para embarque. A produção pode estar concluída, mas a máquina ainda pode não estar disponível para coleta se os testes finais, a construção da caixa de madeira, as marcações para exportação ou a aquisição de componentes estiverem pendentes. Um cronograma escrito útil identifica cada etapa de transferência, em vez de indicar apenas o mês estimado de embarque.
Onde o prazo costuma aumentar após a realização do pedido
A liberação do pedido costuma atrasar devido à confirmação técnica incompleta. Isso é particularmente comum quando a descrição comercial é aceita antes de se chegar a um acordo sobre o desenho final do layout, os dados elétricos ou a lista de equipamentos auxiliares. O resultado nem sempre é uma grande reformulação; até mesmo uma decisão tardia sobre uma interface do coletor de pó, a direção do transportador ou as cintas de lixa sobressalentes pode interromper a sequência de produção ou adiar a embalagem final.
Os trabalhos personalizados precisam de uma margem de planejamento própria. Alguns exemplos são larguras de painéis fora do padrão, uma mesa especial de entrada ou saída, uma configuração de controle diferente, integração com uma linha de produção existente ou recursos de proteção adicionais solicitados após a aprovação do projeto principal. Esses requisitos devem ser registrados como parte do escopo confirmado. Acréscimos verbais feitos perto da conclusão são especialmente prejudiciais, pois podem exigir novos testes após a instalação.
A quantidade do pedido gera um padrão diferente. Uma única máquina pode ser construída e testada como uma unidade, enquanto várias máquinas destinadas a uma mesma área de produção precisam ser coordenadas em função de acessórios compartilhados, painéis elétricos, transportadores, ferramentas e embalagem. Enviar a máquina principal antes dos equipamentos vinculados pode parecer mais rápido no papel, mas pode deixar o local de instalação sem condições de comissionar a linha. Quando as máquinas precisam funcionar em conjunto, planeje a prontidão para embarque considerando o último componente essencial, não a primeira máquina concluída.
A capacidade também precisa ser interpretada com cuidado. A fábrica pode ter espaço disponível para montagem, enquanto um componente adquirido essencial, como um motor, inversor, conjunto de rolamentos, componente pneumático ou dispositivo elétrico, ainda está sujeito ao próprio prazo de entrega. Perguntar se o período cotado inclui todos os componentes essenciais é mais útil do que perguntar apenas se a fábrica está ocupada.
A conclusão da produção não é a data de partida
Antes de uma máquina para trabalhar madeira ser liberada para embarque, ela deve ser aprovada na sequência de inspeções e testes acordada. Para equipamentos de lixamento, isso normalmente envolve verificar o movimento mecânico, o alinhamento da cinta, o funcionamento do transportador, o ajuste de espessura, os dispositivos de segurança e o resultado de superfície em materiais de painel pertinentes. Os critérios de teste devem corresponder ao processo pretendido. Um resultado satisfatório em MDF comum não confirma automaticamente o mesmo acabamento em painéis revestidos com lâmina ou em madeira maciça com veios variáveis.
A inspeção deve ser programada com antecedência suficiente para evitar conflitos com a reserva de espaço no navio. Se a inspeção identificar um problema que exija ajustes, o cronograma precisa prever tempo para correções e novos testes. A pressão para embarcar imediatamente após uma primeira inspeção pode criar uma falsa escolha entre aceitar um ponto pendente ou perder uma janela de embarque. É melhor definir os critérios de aceitação, os documentos e os procedimentos de acompanhamento antes do início da montagem final.
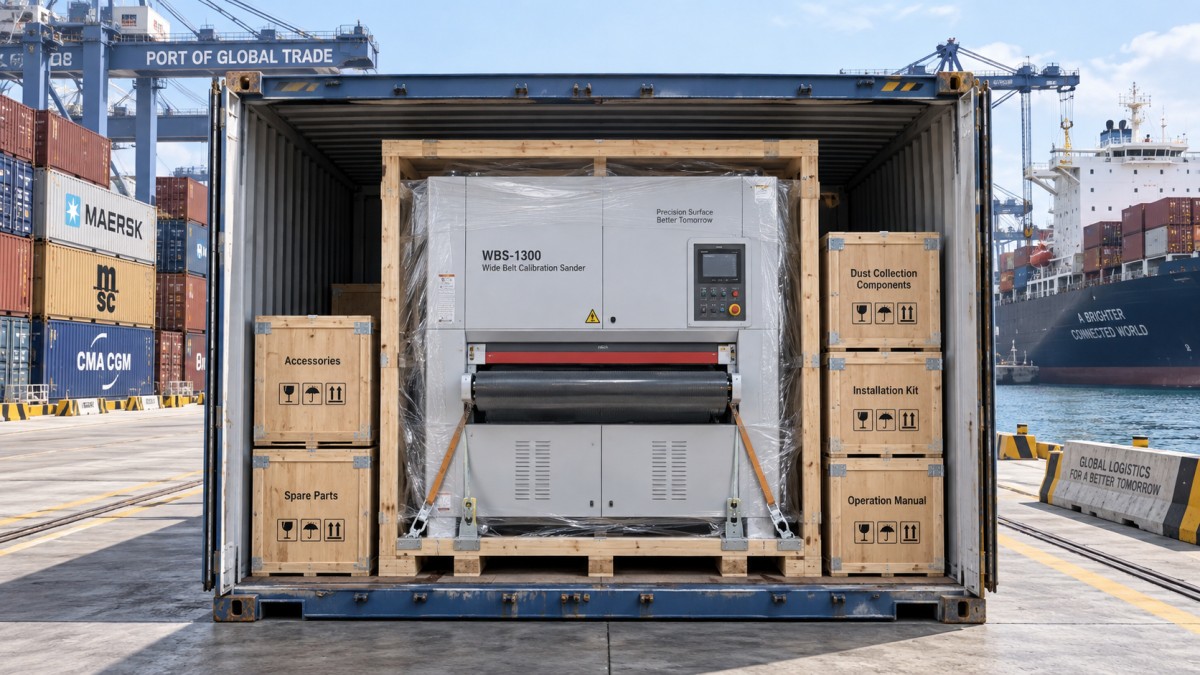
A embalagem é uma etapa técnica, não uma mera formalidade documental. Máquinas destinadas ao transporte marítimo precisam ser protegidas contra deslocamentos, exposição à umidade e impactos durante o manuseio. Acessórios soltos, cintas sobressalentes, ferramentas, manuais, peças elétricas e unidades opcionais devem ser identificados e conferidos com a lista de embalagem antes de fechar as caixas. Para máquinas grandes, o tipo de contêiner selecionado, a sequência de carregamento, os pontos de içamento e as dimensões das caixas devem estar alinhados com o plano de embarque. Uma máquina que cabe no piso da fábrica ainda pode precisar de desmontagem parcial ou de um projeto de embalagem revisado para caber com segurança em um contêiner específico.
A documentação deve avançar em paralelo com a embalagem. Os documentos comerciais, os detalhes da embalagem, os registros de transporte e a identificação da máquina devem descrever o embarque de forma consistente. Uma divergência entre a lista de embalagem e o número real de caixas ou volumes de acessórios pode atrasar o processamento no destino, mesmo que o navio tenha chegado no prazo. Os números de série, as marcações dos volumes, os pesos brutos e as dimensões devem ser conferidos uma última vez.
O frete marítimo para os Emirados Árabes Unidos exige uma margem além do cronograma da fábrica
O trânsito marítimo é apenas uma parte da etapa de transporte. Primeiro, o agente de cargas precisa da data confirmada em que a carga estará pronta, das dimensões e do peso finais, do local de coleta e dos requisitos do contêiner. Em seguida, a reserva fica sujeita à rota selecionada, ao cronograma da transportadora, à disponibilidade de equipamentos, às condições operacionais do porto e aos procedimentos de transbordo. A data em que uma reserva é solicitada não é a mesma data em que a carga é embarcada no navio.
Para a entrega de uma máquina para trabalhar madeira nos Emirados Árabes Unidos, o termo de entrega altera quais atividades permanecem sob a responsabilidade do fornecedor e quais são controladas no destino. Essa distinção deve estar clara no contrato de compra. A chegada ao porto não equivale à entrega na fábrica. Liberação da carga, procedimentos aduaneiros, movimentação no terminal, transporte rodoviário local, agendamento da entrega e acesso ao local podem ocorrer entre a chegada do navio e o descarregamento.
A carga conteinerizada costuma oferecer um percurso mais controlado para máquinas que podem ser embaladas dentro dos limites do contêiner. No entanto, a decisão efetiva depende do tamanho da caixa, da distribuição do peso, do método de carregamento e de se várias máquinas ou acessórios serão transportados juntos. Uma máquina que se aproxime das dimensões internas de um contêiner exige medidas precisas da embalagem, não apenas as dimensões nominais da máquina. A caixa, a base, o espaço necessário para içamento e o sistema de fixação determinam se ela caberá.
Para equipamentos fora de gabarito, o planejamento do transporte torna-se mais sensível. O transporte em contêiner flat rack ou como carga fracionada pode envolver prazos de reserva, requisitos de movimentação portuária e medidas de proteção diferentes. Não presuma que uma máquina larga ou alta possa seguir o mesmo cronograma de um contêiner fechado padrão. O plano de frete deve ser definido enquanto o projeto da embalagem ainda puder ser ajustado.
Use os dados da máquina para evitar atrasos relacionados à instalação
A prontidão para embarque tem valor limitado se o local de recebimento não estiver preparado. O plano de chegada deve ser verificado em relação à área ocupada pela máquina, à rota de acesso, à capacidade do piso, à alimentação elétrica, à linha de ar comprimido, à disposição do sistema de coleta de pó e aos equipamentos de içamento disponíveis. Isso é especialmente importante para máquinas de lixamento, pois o comissionamento depende tanto da máquina quanto do sistema de extração conectado.
Considere, por exemplo, a configuração da Wide Belt Calibration Sanding Machine. A especificação do modelo ZDR-RP630 indica uma largura máxima de trabalho de 630 mm, espessura do material de 2.5 mm a 120 mm, comprimento mínimo de trabalho de 350 mm, velocidade de alimentação de 6 a 30 m/min e dimensões da máquina de 1700 x 1100 x 2050 mm. Esses dados são úteis para o planejamento da produção, mas não constituem um plano completo de descarregamento. As dimensões da embalagem, o peso da caixa, a capacidade da empilhadeira, a largura das portas e a rota do ponto de descarregamento até o local definitivo devem ser confirmados separadamente.
A mesma máquina indica uma pressão de ar de trabalho de 0.5 MPa e uma demanda de coleta de pó de 5000 m3/h, com velocidade de coleta indicada entre 25 e 30 m/s. Esses requisitos devem ser analisados antes do despacho, não depois que a caixa chegar à oficina. Um sistema de extração com fluxo de ar insuficiente pode atrasar a produção de teste ou comprometer o resultado do lixamento, mesmo que a máquina tenha chegado no prazo. Da mesma forma, a alimentação elétrica deve corresponder às especificações confirmadas do motor e do controle, em vez de se basear em suposições sobre outros equipamentos já instalados.
Perguntas que transformam uma data estimada em um cronograma utilizável
- Qual evento inicia o prazo de produção? Confirme se ele começa após o recebimento do depósito, a aprovação técnica final, o recebimento dos desenhos ou a conclusão de todos esses itens.
- Quais componentes estão incluídos no prazo de conclusão cotado? Pergunte especificamente sobre motores, componentes elétricos, componentes pneumáticos, transportadores, ferramentas e acessórios opcionais.
- Que evidências indicam a conclusão da fábrica? Podem incluir registros de teste, fotos ou vídeos da inspeção, resultados dos testes com materiais acordados, fotos da embalagem e uma lista de embalagem final.
- Quando pode começar a reserva do frete? A resposta deve indicar quando estarão disponíveis as dimensões finais das caixas e os pesos brutos, pois dados preliminares podem não permitir um planejamento confiável do contêiner.
- O que precisa estar pronto no destino antes da entrega? Desenhos do local, largura das portas, método de içamento, pontos de conexão elétrica, ar comprimido e dutos de extração devem ser considerados juntamente com o embarque marítimo.
Um cronograma torna-se mais confiável quando inclui uma data-alvo e um período de contingência separado para eventos que não podem ser controlados apenas pela montagem, como alterações na reserva, congestionamento portuário, correções de documentos ou repetição de testes após uma constatação na inspeção. A contingência deve proteger o marco da instalação, em vez de ficar oculta dentro de um prazo de fábrica excessivamente otimista.
Como interpretar atualizações de última hora
Nem toda alteração de data tem a mesma importância. Um pequeno adiamento da data de conclusão da embalagem pode ser administrável se a reserva no navio continuar disponível e houver folga no cronograma de instalação no destino. Uma alteração causada pela falta de um componente elétrico, por um teste funcional reprovado ou por uma configuração revisada da máquina tem consequências maiores, pois pode afetar a produção, a inspeção, a embalagem e o embarque ao mesmo tempo. A resposta adequada é perguntar qual marco foi alterado e quais datas subsequentes foram recalculadas.
Da mesma forma, é preciso esclarecer o que significa dizer que uma máquina está “concluída”. Isso pode significar que a montagem mecânica foi finalizada, que os testes internos estão em andamento, que a unidade foi aprovada na inspeção final ou que está encaixotada e disponível para coleta. São situações substancialmente diferentes. Registrá-las na comunicação do pedido evita que uma previsão de chegada seja baseada em um status ambíguo.
Um cronograma confiável depende da definição antecipada do escopo técnico, de tratar a inspeção e a embalagem como atividades programadas e de planejar o frete marítimo e a preparação do local como etapas interligadas. Essa abordagem dá um significado prático à data de entrega: não apenas quando a máquina sai da fábrica, mas quando pode ser descarregada, conectada, testada e incorporada ao processo de trabalho com madeira pretendido.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.