


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Seleção de serra CNC: compatibilidade entre a capacidade de corte e o volume diário de painéis
Seleção de seccionadora CNC: relacionando a capacidade de corte ao volume diário de corte de painéis
Selecionar uma seccionadora CNC não é simplesmente escolher a maior máquina que o orçamento permite. No processamento de painéis, uma serra que parece produtiva em uma cotação ainda pode se tornar uma limitação quando se consideram os padrões reais de pedidos, o manuseio de materiais, a complexidade da otimização, as mudanças de turno e as necessidades de montagem posteriores. Por outro lado, uma serra automatizada superdimensionada pode comprometer capital enquanto opera muito abaixo de sua capacidade prática.
O ponto de partida mais útil é a demanda diária de corte, mas esse dado precisa ser definido com cuidado. “Painéis por dia” costuma ser uma informação vaga demais para uma decisão de compra. Uma empresa que processa laterais de armários padrão em painéis revestidos de melamina tem uma carga de trabalho muito diferente daquela que corta MDF, compensado, laminado compacto e painéis decorativos de grandes dimensões misturados. O número de chapas é importante; o número de programas de corte, cortes de refilo, tamanhos das peças, alturas das pilhas e trocas de material é igualmente relevante.
Para as equipes de compras que comparam uma seccionadora CNC, o objetivo é identificar uma máquina cuja produção utilizável — e não apenas a velocidade de ciclo publicada — seja adequada à produção atual, deixando uma margem realista para o crescimento. Isso exige analisar toda a célula de corte, desde o carregamento dos painéis até a saída das peças etiquetadas da máquina.
Comece pelo dia de produção, não pelo catálogo da máquina
Antes de comparar seccionadoras, documente o que realmente chega ao setor de corte durante uma semana normal. Inclua as dimensões das chapas, a faixa de espessuras, o peso das chapas, a sensibilidade do acabamento, o tamanho médio dos lotes e o percentual de trabalhos que exigem mudanças frequentes de padrão. Uma fábrica com uma produção previsível de componentes idênticos para armários pode aproveitar o corte de alta produtividade. Um fabricante que lida com muitos pedidos personalizados pequenos pode obter mais benefícios de mudanças rápidas de programa, etiquetagem confiável e baixa necessidade de preparação do que de uma velocidade de avanço elevada.
Uma estimativa prática de capacidade começa com o número de chapas inteiras a serem processadas em cada turno. Em seguida, ajuste essa estimativa considerando as perdas que as cotações normalmente ignoram: tempo de carregamento e descarregamento, pausas dos operadores, verificação de programas, manuseio de retalhos, trocas de lâmina, limpeza, inspeções de qualidade e defeitos ocasionais dos materiais. Uma serra não pode cortar continuamente durante todo um turno programado, portanto a produção nominal nunca deve ser tratada como produção diária garantida.
Também vale a pena separar a demanda média da demanda de pico. Se a produção é determinada por prazos de projetos, pedidos sazonais de móveis ou um pequeno número de contratos grandes, a serra deve lidar com os períodos de maior movimento sem criar uma fila que atrase a colagem de bordas, a furação, a embalagem ou a montagem. Comprar considerando apenas a média anual pode deixar a operação dependente de horas extras, terceirização do corte ou sequenciamento acelerado dos trabalhos sempre que o volume aumentar.
Transforme os pedidos em um perfil de carga de corte
O documento mais útil antes da compra geralmente é um perfil de carga de corte elaborado com base em dados recentes de produção. Ele não precisa ser complicado. Liste trabalhos representativos e identifique o formato da chapa, o material, a espessura, o número de padrões de corte, o número de peças por chapa, o refilo necessário e a frequência diária esperada. Inclua trabalhos difíceis, e não apenas os mais fáceis e de maior volume.
Esse perfil revela se a capacidade é limitada pelo deslocamento da serra, pela programação, pela movimentação de materiais ou pela atenção do operador. Por exemplo, um grande número de componentes pequenos pode aumentar o tempo de manuseio, mesmo que o ciclo de corte em si seja curto. Painéis largos podem exigir diferentes configurações de carregamento. Materiais espessos ou densos podem afetar o empilhamento prático para o corte e a seleção da lâmina. Esses fatores não podem ser compreendidos a partir de uma única referência de “cortes por minuto”.
Quando os fornecedores utilizarem definições diferentes para produtividade, peça a cada um que avalie o mesmo perfil de carga de corte. Isso cria uma comparação mais significativa do que solicitar uma declaração geral de produção. O fornecedor deve informar as premissas utilizadas: dimensões dos painéis, tipo de material, altura da pilha, método de otimização, configuração de carregamento, participação do operador e horas de trabalho por turno.
A capacidade é uma questão de sistema
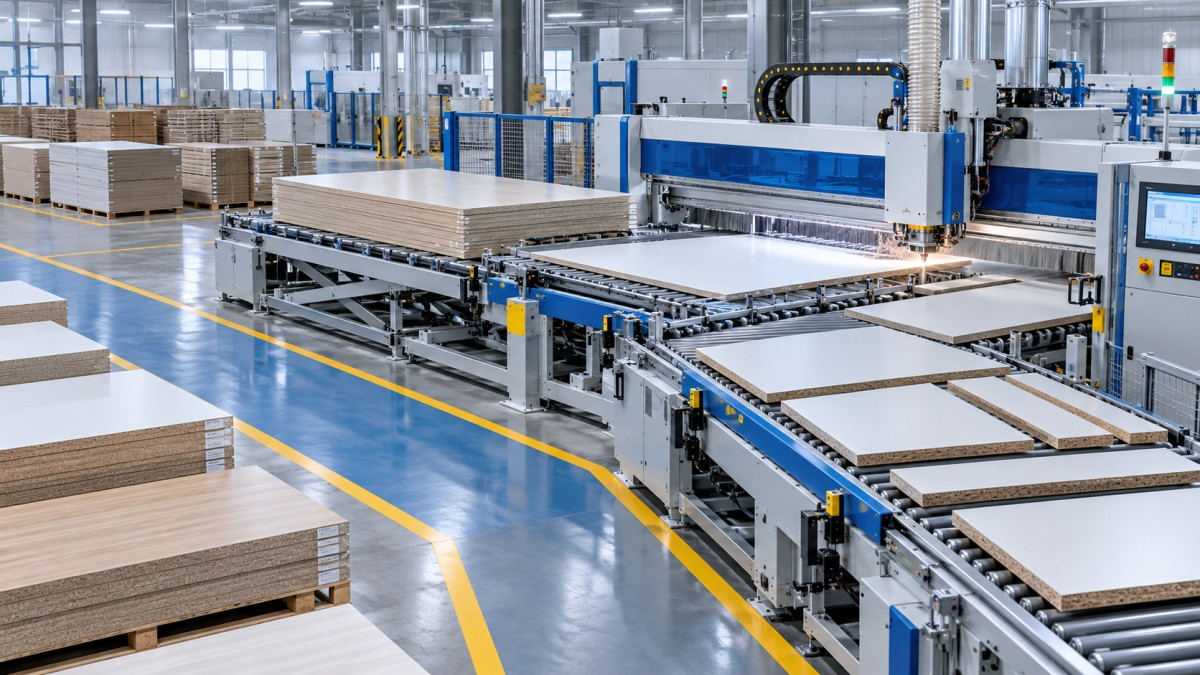
Uma seccionadora CNC é frequentemente avaliada como uma máquina independente, mas sua produção é determinada pelos equipamentos e pelas pessoas ao seu redor. Uma seccionadora de feixe com carregamento traseiro pode ser adequada quando o armazenamento de painéis, os equipamentos de carregamento e o layout do espaço permitem um fornecimento contínuo de material. Em uma oficina compacta, uma configuração de carregamento manual ou semiautomática pode ser mais realista, mesmo que a taxa teórica de corte seja menor. A escolha correta depende do tempo de espera introduzido pelo processo ao redor da máquina.
O fluxo posterior merece a mesma atenção. Se coladeiras de bordas, centros de furação CNC ou estações de montagem não puderem absorver a produção de uma serra mais rápida, a capacidade adicional poderá apenas transferir o trabalho em processo de uma área para outra. Em contrapartida, uma serra com integração precisa de etiquetagem e transferência confiável de dados pode reduzir erros de identificação que, de outra forma, apareceriam mais tarde na montagem. Para operações de fabricação de móveis personalizados, esse benefício pode ser mais valioso do que uma modesta redução no ciclo de corte.
Verifique os parâmetros que determinam a adequação real
A área básica de corte deve ser compatível tanto com as chapas atuais quanto com os formatos de painéis previstos para o futuro. Confirme o comprimento máximo de corte, a largura de corte, a altura máxima do painel ou da pilha e a faixa de espessuras suportada. Não presuma que uma máquina projetada para um tamanho comum de chapa conseguirá processar confortavelmente todos os materiais de grandes dimensões adquiridos pela empresa. Pode ser necessária uma margem para o refilo, o gerenciamento de chapas empenadas ou diferentes orientações de carregamento.
A qualidade do corte merece uma discussão separada. A precisão depende da construção da máquina, da calibração, da fixação, do comportamento da viga de pressão, do desempenho do carro da serra, das condições da lâmina, da configuração da serra de riscador, quando aplicável, e do próprio material. Os documentos de compra devem distinguir a precisão de posicionamento da qualidade da borda acabada. Um painel pode estar dimensionalmente correto e ainda apresentar lascamento ou uma borda de baixa qualidade em um acabamento de melamina sensível. Pergunte como a configuração proposta atende aos materiais reais incluídos no perfil de carga de corte.
O mesmo princípio se aplica ao software. A otimização de corte não é apenas um recurso de conveniência. Ela afeta o aproveitamento do material, a sequência de corte, a etiquetagem, a recuperação de retalhos e a capacidade do operador de gerenciar pedidos em constante mudança. Confirme quais formatos de arquivo ou interfaces de gestão da produção são necessários, o que está incluído no sistema de controle e se as futuras necessidades de integração poderão ser atendidas. Se houver software de projeto ou ERP existente, a compatibilidade deve ser verificada por meio de documentação técnica e de um processo de teste definido, em vez de ser presumida durante as discussões comerciais.
A automação deve eliminar a restrição correta
Sistemas de carregamento e descarregamento automáticos, mesas elevatórias, etiquetagem e gerenciamento de retalhos podem melhorar a consistência e reduzir o manuseio manual, mas somente quando abordam a verdadeira restrição. Uma oficina de baixo volume e trabalho variado pode não recuperar o custo de um sistema de carregamento complexo tão rapidamente quanto uma operação de dois ou três turnos. Por outro lado, uma empresa que enfrenta escassez de mão de obra, painéis pesados ou corte repetitivo de alto volume pode considerar a automação um requisito para uma produção segura e estável, e não um luxo.
O espaço físico e o acesso para manutenção são frequentemente subestimados. Uma célula de corte completa precisa de espaço para preparação dos painéis, fluxo de materiais, armazenamento de retalhos, movimentação dos operadores, conexões elétricas, aspiração de pó e acesso para manutenção. Solicite um desenho do layout o quanto antes e compare-o com o local real, incluindo as aberturas das portas, a localização das colunas e o trajeto utilizado para levar os componentes da máquina para dentro do edifício. Uma máquina tecnicamente adequada pode se tornar cara de instalar se as condições do local forem descobertas tarde demais.
Evite os dois erros comuns de dimensionamento da capacidade
O primeiro erro é comprar abaixo da necessidade com base no período mais tranquilo de hoje. Uma serra com pouca margem pode obrigar o planejamento da produção a se adaptar às limitações da máquina. À medida que o mix de pedidos se amplia, a operação pode perder flexibilidade justamente quando precisa responder rapidamente. É sensato considerar planos de crescimento confiáveis, mas não aspirações vagas. Novas linhas de produtos, contratos confirmados, turnos adicionais ou uma mudança planejada do corte manual são referências de planejamento mais sólidas do que uma esperança geral de aumento das vendas.
O segundo erro é comprar capacidade excessiva sem definir como ela será utilizada. Mais automação acrescenta controles, trabalho de instalação, requisitos de manutenção e dependência de um fornecimento confiável de peças. Se a máquina passa grande parte do tempo esperando por painéis, programas ou estações posteriores, o retorno dessa complexidade adicional pode ser decepcionante. Uma configuração de capacidade intermediária bem dimensionada frequentemente apresenta melhor desempenho operacional do que um sistema avançado instalado em um fluxo de trabalho despreparado.
Existe outro risco sutil: comparar apenas o preço de compra. O custo de uma seccionadora CNC inclui ferramentas, preparação da instalação, conexão do sistema de aspiração, treinamento, comissionamento, manutenção de rotina, peças de desgaste, suporte de software e as consequências de paradas não planejadas. Esses custos variam conforme o local e a especificação da máquina, portanto devem ser discriminados em vez de estimados de maneira superficial.
Inclua o serviço na avaliação técnica
Para uma serra de produção, o suporte pós-venda faz parte da capacidade. Uma máquina que não pode ser restaurada rapidamente após uma falha tem menos valor prático do que sua especificação de desempenho sugere. Durante a avaliação dos fornecedores, esclareça o escopo do comissionamento, o conteúdo do treinamento dos operadores, o idioma da documentação, o processo de diagnóstico remoto, as peças sobressalentes críticas recomendadas e o procedimento para obter componentes de reposição. Os requisitos de fornecimento elétrico, ar comprimido, aspiração e dispositivos de segurança também devem ser confirmados em relação ao local de instalação previsto e às exigências locais aplicáveis.
A Qingdao Zhongding Machinery Co., Ltd. atua no setor de máquinas para trabalhar madeira há mais de 20 anos, passando de uma pequena oficina a uma fabricante e exportadora que atende fabricantes de móveis, oficinas de marcenaria e linhas de produção industriais. Essa história é menos importante como declaração de marketing do que como um lembrete do que uma conversa de compra deve abordar: não apenas a configuração da máquina, mas também a engenharia de precisão, as condições reais de instalação, o planejamento de peças sobressalentes, o suporte técnico e a longa vida útil esperada dos equipamentos de produção.
Um fornecedor deve estar preparado para discutir abertamente os compromissos envolvidos. Por exemplo, uma serra de maior capacidade proposta pode exigir um plano de carregamento diferente, maior disciplina no planejamento da produção ou equipamentos posteriores adicionais. Uma configuração com menor nível de automação pode ser uma primeira etapa mais sensata se a mão de obra, o espaço ou a variabilidade dos trabalhos tornarem prematura a automação completa. Um suporte técnico útil transforma essas escolhas em decisões explícitas, em vez de deixá-las como pressupostos ocultos.
Uma maneira mais confiável de finalizar a seleção
Antes de emitir um pedido de compra, forneça aos fornecedores pré-selecionados arquivos de corte representativos ou um perfil detalhado de carga de corte. Solicite uma configuração de máquina proposta, o fluxo de trabalho esperado, as premissas declaradas, os requisitos de layout e uma lista clara dos itens incluídos e excluídos. Verifique se a proposta considera o volume dos dias de pico, e não apenas o volume médio. Sempre que possível, organize uma demonstração utilizando chapas e padrões comparáveis, com atenção especial à qualidade das bordas, ao manuseio de peças pequenas, à programação e às interrupções do ciclo.
A seccionadora CNC certa é aquela que processa o mix real de painéis em um ritmo confiável, adapta-se ao local, apoia o fluxo de produção planejado e pode ser mantida ao longo do tempo. O volume diário de chapas é a base da decisão, mas nunca deve ser o único número considerado. Quando a complexidade dos materiais, o manuseio, a automação, o serviço e a demanda futura são avaliados em conjunto, a capacidade de corte se torna uma escolha prática de produção, e não uma estimativa baseada em expectativas.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.