


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando uma máquina de colagem de bordas para móveis precisa de arredondamento de cantos?
Quando uma coladeira de bordas para painéis precisa arredondar os cantos?
Uma coladeira de bordas para painéis precisa arredondar os cantos quando portas e painéis revestidos com fita de borda exigem transições suaves e arredondadas nos cantos de entrada e saída — e não apenas bordas aparadas. A decisão depende da espessura da fita de borda, da geometria do painel, das especificações de acabamento e do volume de produção. O refilo das extremidades e o refilo superior e inferior podem deixar transições que ainda exigem acabamento manual. Uma unidade dedicada ao arredondamento de cantos passa a valer a pena quando esses cantos sem acabamento adequado geram um problema de qualidade ou um gargalo recorrente na produção.
A questão importante não é se a máquina tem mais estações de processamento. É se suas ferramentas e seus movimentos conseguem reproduzir o acabamento aprovado dos cantos em toda a variedade de painéis utilizada, na produção necessária e sem danificar a superfície decorativa.
O arredondamento de cantos executa uma função diferente do refilo convencional
O refilo das extremidades remove o excesso de fita que ultrapassa as partes frontal e traseira do painel. O refilo superior e inferior remove o excesso acima e abaixo das faces do painel, criando uma borda longitudinal nivelada, chanfrada ou arredondada, conforme as ferramentas utilizadas. Nenhuma dessas operações garante automaticamente um acabamento contínuo no encontro dessas superfícies nas extremidades do painel.
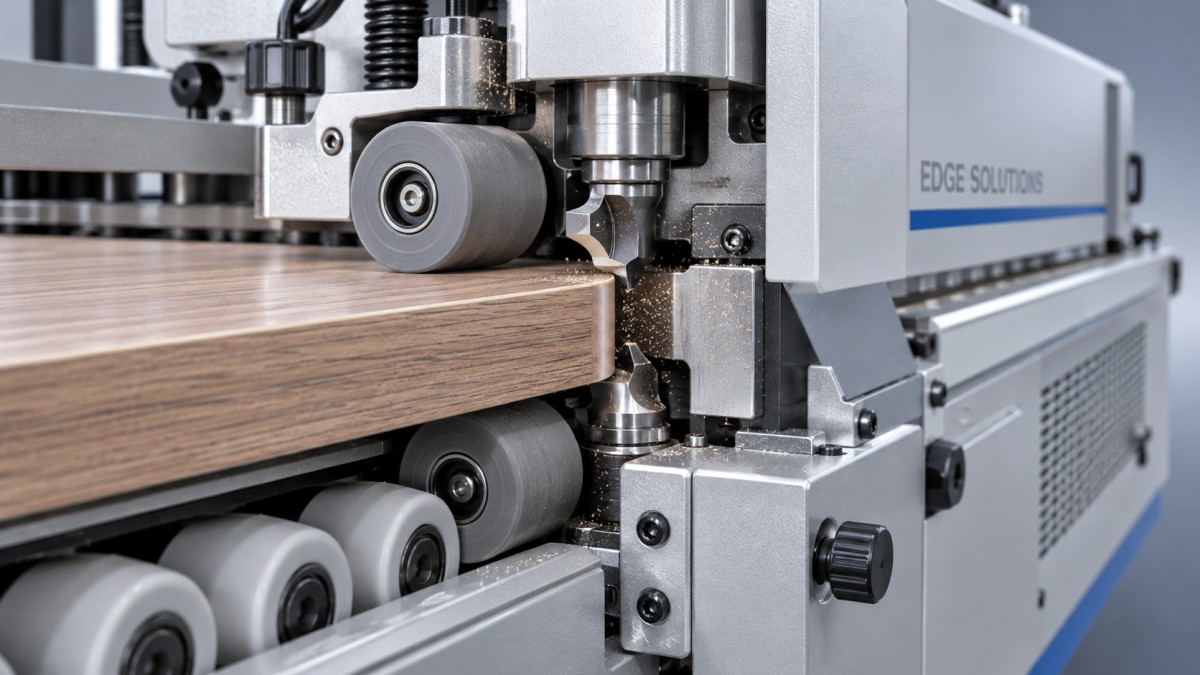
Uma unidade de arredondamento de cantos utiliza movimentos controlados da ferramenta e o acompanhamento do painel para usinar essas transições nas extremidades. Seu objetivo é dar continuidade ao perfil da borda ao redor dos cantos relevantes, em vez de deixar um encontro abrupto entre superfícies refiladas separadamente. O número de motores, por si só, não determina a capacidade: o sistema de acompanhamento, o acesso da fresa, a lógica de controle e os limites das peças são igualmente importantes.
Há também uma possível confusão de terminologia. Em geral, o arredondamento de cantos em uma coladeira de bordas retilínea não significa transformar o contorno quadrado de um painel em um painel curvo de grande raio. Uma porta com cantos arredondados em vista superior pode exigir usinagem de contorno e um processo de colagem de bordas adequado para contornos. Determine a geometria exigida pelo desenho antes de comparar as propostas das máquinas.
Quando a unidade adicional se justifica
Portas de armários aparentes, frentes de gaveta e painéis manuseados com frequência são os principais candidatos. As pessoas percebem esses cantos tanto visualmente quanto pelo toque. Um painel pode parecer aceitável ao longo da borda reta e ainda assim parecer inacabado no ponto em que o refilo da extremidade encontra o perfil superior ou inferior.
Fitas de borda plásticas mais espessas costumam tornar essa transição mais perceptível, pois há mais material para moldar. No entanto, a espessura não é um critério universal de compra. Fitas finas também podem exigir um acabamento cuidadoso dos cantos, enquanto uma fita mais espessa pode, intencionalmente, manter outro perfil. Especifique a geometria final em vez de presumir que todas as fitas acima de determinada espessura exigem a mesma operação.
As distinções a seguir ajudam a separar requisitos reais de recursos opcionais:
- Componentes aparentes produzidos repetidamente: Vale a pena avaliar uma unidade integrada quando o mesmo acabamento de canto precisa ser reproduzido em toda a produção regular de armários.
- Componentes internos ocultos: Se o acabamento aprovado for obtido com o refilo convencional, o arredondamento de cantos pode agregar pouco valor prático.
- Lotes pequenos e variados: Uma estação de acabamento separada pode ser suficiente quando o trabalho nos cantos é pouco frequente e o manuseio é viável.
- Detalhes intencionalmente quadrados ou chanfrados: O arredondamento automático pode entrar em conflito com o projeto. Confirme se a unidade pode ser desviada ou configurada adequadamente.
Um canto mais suave pode tornar o manuseio mais confortável, mas isso não comprova conformidade com um requisito de segurança para móveis. Qualquer raio especificado, método de ensaio ou critério de aceitação ainda precisa ser verificado em relação aos documentos aplicáveis ao projeto.
Escolha a unidade de acordo com o material, não apenas com o catálogo
ABS, PVC, lâmina de madeira e bordas de madeira maciça não se comportam da mesma forma durante o corte. A rigidez do material, a direção dos veios quando pertinente, o afiamento da fresa, a temperatura e o apoio podem afetar o resultado. Uma unidade que tenha sido demonstrada com sucesso em uma fita plástica não deve ser automaticamente aprovada para todos os materiais de borda previstos na sua especificação.
O perfil da fresa também deve ser adequado ao raio pretendido e ao material disponível. Uma combinação inadequada pode deixar um degrau, remover fita em excesso ou expor o substrato. Quando as fitas têm uma superfície decorativa sobre um núcleo de cor diferente, um perfilamento agressivo pode revelar uma alteração de cor visível, mesmo que a usinagem seja geometricamente consistente.
Verifique o sistema de contato com o painel com o mesmo cuidado dedicado à fresa. Sapatas copiadoras, roletes e ajustes de pressão devem acompanhar a peça sem marcar as faces sensíveis. Superfícies de alto brilho e texturizadas devem ser testadas separadamente. Uma demonstração em um painel fosco pouco suscetível a marcas não comprova o desempenho em um acabamento que possa ser marcado com mais facilidade.
A má qualidade dos cantos nem sempre é um problema de arredondamento. Peças brutas fora de esquadro, substratos lascados, aderência irregular da fita e refilo incorreto nas etapas anteriores podem afetar a transição final. A instalação de outra estação de usinagem não compensará de forma confiável a preparação instável dos painéis nem uma colagem deficiente.
Verifique a faixa operacional na velocidade de produção
Uma especificação da máquina pode indicar uma ampla faixa de espessuras de painel, enquanto a função de arredondamento de cantos tem limites mais restritos. Solicite a faixa operacional do processo completo com o arredondamento de cantos ativado, e não apenas as dimensões máximas que podem passar pelo transportador.
As perguntas mais úteis dizem respeito aos limites que interagem entre si:
- Quais são o comprimento e a largura mínimos permitidos do painel com esta unidade em operação?
- Quais combinações de espessura do painel, espessura da fita e raio da fresa são compatíveis?
- Qual velocidade de avanço e espaçamento entre painéis são necessários para um acompanhamento confiável?
- Quais transições nos cantos de entrada e saída são processadas em cada passagem?
- A alteração da espessura ou do perfil exige ajuste manual, substituição das ferramentas ou uma receita armazenada?
- É possível desviar a unidade sem interromper as demais operações de acabamento?
O espaçamento entre painéis é fácil de ignorar. Uma linha pode ter velocidade de transportador suficiente, mas ainda exigir intervalos maiores para que o mecanismo de arredondamento conclua o movimento e retorne à posição inicial. Compare a quantidade de peças aceitas por turno, em vez de se basear apenas no valor de velocidade de avanço divulgado.
Para componentes curtos e lotes de tamanhos variados, solicite uma sequência representativa de produção. O processamento lento de um painel grande comprova muito menos do que uma série que inclua as peças menores elegíveis, os intervalos normais e as mudanças de tamanho rotineiras.
Compare o arredondamento integrado com a alternativa real
O acabamento manual dos cantos não é automaticamente inadequado. Para trabalhos ocasionais, um operador treinado, usando o equipamento apropriado, pode atender à especificação com boa relação custo-benefício. Uma máquina separada para arredondamento de cantos também pode fazer sentido quando apenas parte da linha de produtos exige essa operação.
O arredondamento integrado se torna mais vantajoso quando o manuseio em etapas secundárias é contínuo. Calcule o tempo necessário para retirar os painéis da linha, empilhá-los, levá-los a outra estação, acabar os cantos, inspecioná-los e devolvê-los à produção. Medir apenas o tempo de contato com a ferramenta subestima a carga de trabalho atual.
Para uma comparação prática, calcule o custo anual evitável do acabamento manual com base nos seus próprios registros de produção e, em seguida, subtraia os custos adicionais de ferramentas, manutenção, energia e preparação do arredondamento automático. Compare a economia anual restante com o investimento incremental instalado. Não presuma que cada minuto economizado se converta em economia financeira; ele pode, em vez disso, liberar capacidade ou reduzir horas extras.
A adaptação de uma máquina existente exige cautela especial. Uma coladeira de bordas para painéis existente pode não dispor do espaço na mesa, dos controles, das proteções, da capacidade de extração ou dos movimentos sincronizados necessários para uma unidade adicional. Peça ao fabricante original que confirme a viabilidade antes de considerar a adaptação uma alternativa de menor custo.
Faça um ensaio de aceitação suficientemente rigoroso para ser útil
Sempre que possível, forneça painéis de produção reais, fitas de borda e o sistema de adesivo previsto. Inclua as combinações mais exigentes dentro da especificação proposta, não apenas o material mais fácil de processar. Uma amostra de referência aprovada oferece a ambas as partes um objetivo mais claro do que um pedido de “cantos suaves”.
Inspecione as transições acabadas em busca de ressaltos, saliências não cortadas, ranhuras, decoração lascada, substrato visível e perfis inconsistentes entre as extremidades de entrada e saída. Examine os painéis depois que todas as bordas previstas tiverem sido aplicadas: a sequência de processamento e as fitas que se encontram podem afetar a aparência final. Mantenha a inspeção de aceitação separada de qualquer retoque manual não documentado.
Solicite peças repetidas e uma demonstração de troca de configuração. A consistência após o ajuste revela mais do que uma única amostra cuidadosamente preparada. Registre os detalhes da fresa, as configurações, a velocidade de avanço, o espaçamento entre painéis e qualquer raspagem ou polimento posterior usados para obter o resultado aprovado.
O acesso para manutenção também deve fazer parte desse ensaio. Verifique como as fresas são substituídas, como os componentes copiadores são limpos e como as configurações são restauradas. Solicite uma lista de peças sujeitas a desgaste e esclareça quais substituições exigem ajuste especializado. Esses detalhes influenciam a facilidade de uso a longo prazo tanto quanto o acabamento inicial.
Mantenha a especificação focada no fluxo de trabalho completo
A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para trabalhar madeira e conta com mais de 20 anos de experiência no setor. Na avaliação de uma coladeira de bordas, a discussão relevante deve abranger a configuração proposta da máquina, os ensaios com amostras, o suporte técnico, o fornecimento de peças de reposição e as condições do serviço pós-venda — e não apenas se o arredondamento de cantos aparece em uma lista de opcionais.
Outras operações de processamento de madeira devem permanecer claramente separadas nessa discussão. Por exemplo, aprensa para junção por finger joint MH1525A une peças curtas de madeira para formar componentes mais longos destinados à produção de peças com emenda finger joint e madeira laminada. Seu comprimento máximo de trabalho declarado é 2500 mm. Ela atende a uma etapa anterior de montagem de materiais, não ao acabamento de bordas, e não substitui uma unidade de arredondamento de cantos.
Especifique o arredondamento de cantos quando a transição exigida nas extremidades não puder ser obtida de forma consistente e econômica pelo processo alternativo. Antes de aprovar a máquina, confirme, em um único ensaio documentado, a menor peça, o material de fita mais exigente, o perfil necessário e uma taxa de produção realista. Se o refilo convencional já atender ao acabamento acordado sem exigir trabalho secundário recorrente, omitir a unidade pode ser a decisão de engenharia mais criteriosa.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.