

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Retorno do investimento em uma furadeira CNC de seis faces: quando a automação se paga?
Uma furadeira CNC de seis faces compensa quando elimina uma restrição real da produção, e não simplesmente por ser capaz de furar mais rápido. O maior retorno geralmente vem de uma combinação de menos etapas de manuseio manual, menor dependência de operadores de furação altamente qualificados, menos erros nos painéis e um fluxo mais eficiente dos dados de projeto até os componentes acabados dos armários.
Para uma fábrica que produz peças repetidas para armários em volume estável, a automação pode substituir várias operações distintas: furação de faces, furação de bordas, processamento de ranhuras ou furos para conectores, inversão dos painéis, movimentação das peças entre máquinas e verificação da posição dos furos antes da montagem. Quando essas etapas já consomem mão de obra, espaço no chão de fábrica e tempo de retrabalho, o investimento pode fazer sentido comercial. Quando a produção é muito irregular, a construção dos painéis muda constantemente ou os dados das etapas anteriores não são confiáveis, a máquina pode ficar subutilizada e o prazo de retorno do investimento se prolongar.
A decisão de compra deve, portanto, começar com um diagnóstico da produção. A pergunta não é “Quantos painéis esta máquina pode processar?”, mas sim “Quais custos atuais serão eliminados, quais permanecerão e com que regularidade a máquina poderá receber trabalhos corretos?”.
De onde vem, de fato, o retorno de uma furadeira CNC de seis faces
Uma furadeira CNC de seis faces processa várias faces e bordas de um painel em um único ciclo automatizado. Dependendo da configuração da máquina e do programa, ela pode fazer furos para dobradiças, cavilhas, fechos excêntricos, suportes de prateleira, conectores, corrediças e outros acessórios para armários, sem os reposicionamentos repetidos associados aos métodos convencionais de furação.
Essa capacidade cria valor de várias maneiras. O ganho de velocidade é visível, mas raramente é a única fonte de economia ou mesmo a maior delas.
A economia de mão de obra deve ser calculada com cuidado. Uma máquina não elimina toda a mão de obra. Os painéis ainda precisam ser alimentados, inspecionados, descarregados, separados e encaminhados para a etapa seguinte. É necessário preparar programas e fazer a manutenção das ferramentas, e as exceções ainda exigem atenção. A comparação prática não é “uma máquina contra nenhum trabalhador”. É a quantidade de horas de trabalho eliminadas em tarefas de baixo valor, como manuseio e preparação repetidos, somada ao aumento da produção obtido pelas pessoas que permanecem na operação.
A precisão tem um efeito econômico semelhante. Um painel furado incorretamente pode gerar custos que vão além do próprio painel. Pode interromper a montagem, atrasar um pedido, consumir material de reposição e causar confusão se uma peça danificada for misturada a um lote. A furação automatizada é valiosa porque torna o resultado mais repetível, desde que as dimensões dos painéis, as bordas de referência e os dados de entrada do programa estejam corretos.
O volume importa, mas a estabilidade da carga de trabalho importa ainda mais
Um volume elevado de painéis favorece um retorno mais rápido, mas o volume, por si só, é um indicador incompleto. Um grande pedido que aparece uma única vez e depois desaparece não justifica um investimento de capital da mesma forma que um fluxo confiável de trabalho com armários. A máquina precisa ter trabalho regular suficiente para diluir seu custo de propriedade ao longo dos meses normais de produção, inclusive nos períodos mais lentos.
Compare duas operações. Uma fabrica toda semana uma gama limitada de armários padrão para cozinhas e guarda-roupas. A outra executa projetos ocasionais de interiores personalizados, pequenos reparos e uma ampla variedade de trabalhos de marcenaria únicos. A segunda operação pode processar painéis, mas seu verdadeiro gargalo talvez esteja na aprovação do projeto, no abastecimento de materiais, no acabamento ou na instalação. Nesse caso, uma célula de furação sofisticada pode impressionar, mas o investimento pode ser prematuro do ponto de vista financeiro.
Em geral, é mais fácil justificar uma solução de furação de seis faces quando uma ou mais destas condições se aplicam:
- As peças para armários são produzidas continuamente, e não apenas em períodos curtos e esporádicos.
- A furação dos painéis é feita em várias máquinas ou estações de trabalho distintas.
- A variação entre pedidos é suficientemente alta para que gabaritos manuais e preparações repetidas causem atrasos.
- A montagem depende da localização precisa dos acessórios e conectores.
- É difícil contratar ou reter operadores de furação experientes.
- O cumprimento dos prazos de entrega é limitado pelo intervalo entre o corte dos painéis e a montagem.
O investimento é menos convincente quando o volume de produção esperado é baixo, a furação manual já é rápida e controlada ou a fábrica ainda não consegue fornecer dados digitais de produção consistentes. Isso não significa que a automação nunca seja adequada para uma operação menor. Significa que o comprador deve dar mais importância à flexibilidade, à demanda futura e à simplificação do fluxo de trabalho do que apenas ao cálculo da mão de obra no curto prazo.
O cálculo deve considerar a contribuição, não a capacidade anunciada
Os fornecedores de máquinas podem falar sobre o tempo de ciclo e a capacidade de processamento, mas uma estimativa do retorno do investimento deve ser baseada na produção que realmente pode ser vendida e entregue. Uma máquina não gera retorno com capacidade teórica não utilizada. Ela precisa permitir concluir mais pedidos, reduzir o custo dos pedidos existentes, diminuir erros dispendiosos ou proteger a produção quando há escassez de mão de obra.
Um modelo prático de retorno começa pelos benefícios e custos de propriedade anualizados. A estrutura básica é simples:
Prazo de retorno do investimento = investimento total / benefício líquido anual
A dificuldade está em definir “benefício líquido anual” com honestidade. Considere as economias e a contribuição adicional que podem ser atribuídas ao novo fluxo de trabalho e, em seguida, subtraia os custos introduzidos pelo equipamento.
Inclua estes benefícios
- Horas de mão de obra que podem ser redirecionadas da furação, inversão de painéis, medição e retrabalho para outras atividades produtivas.
- Produção adicional concluída quando a furação impede que os pedidos avancem para a montagem ou o envio.
- Redução das perdas de material causadas por padrões de furos incorretos, bordas de referência inadequadas ou posições erradas dos acessórios.
- Menor tempo de preparação para mudanças de produto repetíveis.
- Menor dependência de horas extras ou de usinagem terceirizada nos períodos de pico.
Inclua estes custos
- Compra, transporte, instalação e comissionamento da máquina, além de qualquer preparação necessária do local.
- Integração de software, suporte à programação e tempo de treinamento.
- Ferramentas, consumíveis, manutenção, eletricidade, extração de pó e peças de reposição planejadas.
- Tempo dos operadores ainda necessário para carregamento, descarregamento, inspeções de qualidade e fluxo de materiais.
- Custo de financiamento, caso a aquisição seja financiada em vez de paga com capital disponível.
- Perda de produção durante o início da operação, o aprendizado dos operadores ou os ajustes do processo.
Um erro comum é considerar todas as horas de mão de obra economizadas como uma economia em dinheiro. Se os funcionários continuarem na folha de pagamento e não houver aumento de produtividade, o benefício financeiro imediato pode ser menor do que o esperado. Ainda assim, o investimento pode fazer sentido se esses trabalhadores forem transferidos para a montagem, o acabamento, a embalagem ou outra área com restrições de capacidade. Mas o modelo deve identificar o aumento de produção resultante, em vez de contabilizar duas vezes a mesma economia de mão de obra.
O desempenho da automação depende da qualidade dos dados e do fluxo de materiais que a alimentam
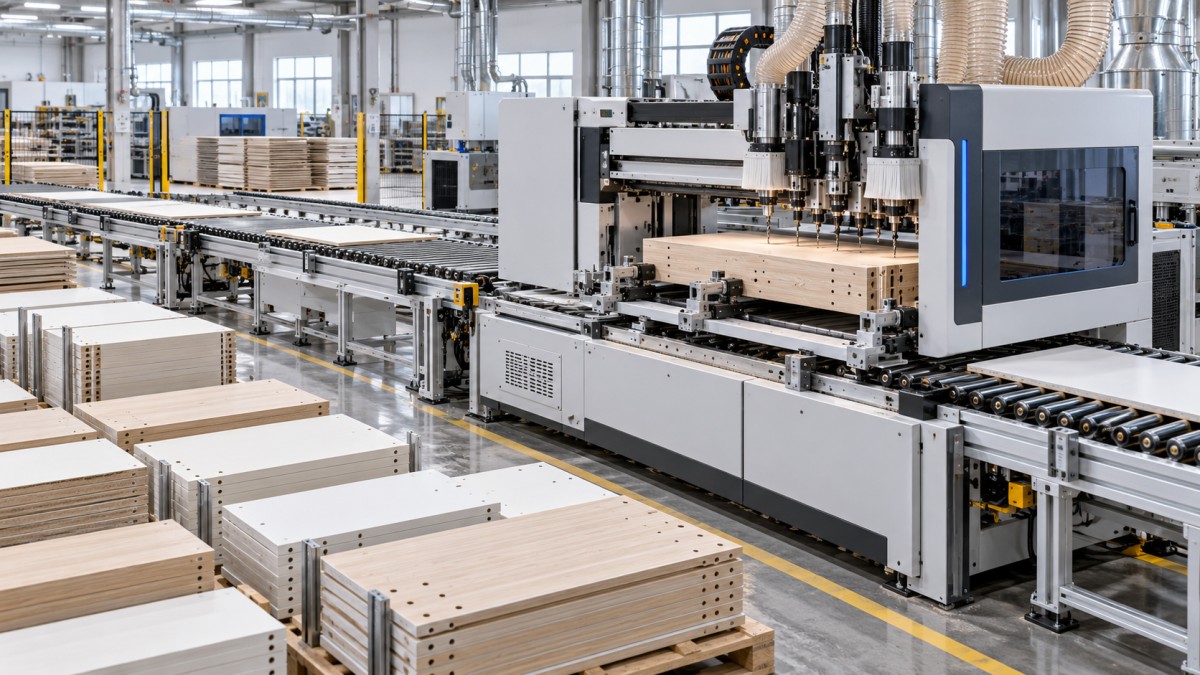
A surpresa mais dispendiosa após a instalação geralmente não é um problema mecânico. É descobrir que o fluxo de trabalho existente não consegue abastecer a máquina de forma consistente. A furação de seis faces depende de dimensões precisas das peças, orientação confiável dos painéis, bibliotecas corretas de acessórios e arquivos de produção sem erros. Se o sistema de projeto gerar dados de furação incompletos ou inconsistentes, os operadores gastarão tempo editando programas, verificando painéis e resolvendo exceções na máquina.
Antes da compra, acompanhe um pedido representativo desde a confirmação do projeto até o corte, a aplicação de bordas, a furação, a montagem e a embalagem. Identifique onde as etiquetas das peças são criadas, como a orientação dos painéis é mantida, quem libera os programas e como as alterações de projeto são comunicadas depois do início da produção. Esse exercício muitas vezes revela se a máquina proposta eliminará um gargalo ou apenas o deslocará para uma etapa anterior.
A aplicação de bordas merece atenção especial. Um painel acabado pode ter referências diferentes dependendo de uma, duas ou quatro bordas terem recebido fita de borda. A posição dos furos deve corresponder às dimensões finais úteis, e não apenas às dimensões originais de corte. Portanto, o programa de furação, o processo de corte e o processo de aplicação de bordas precisam seguir a mesma lógica de produção. Quando esses sistemas não estão integrados, a repetibilidade é prejudicada, independentemente da qualidade da máquina.
As condições do material também afetam os resultados. Painéis empenados, espessura inconsistente, bordas danificadas e controle inadequado do pó podem causar problemas de manuseio ou usinagem. Ao avaliar a compra, examine toda a célula: abastecimento de painéis, etiquetagem, extração, descarga, separação, acesso às ferramentas e trajeto até a montagem. A furadeira é apenas uma parte de um sistema de manufatura.
Compare o processo alternativo, não apenas as máquinas concorrentes
A comparação relevante pode ser entre uma furadeira CNC de seis faces e uma CNC ponto a ponto, uma máquina de furação e inserção de cavilhas, uma router nesting, um conjunto de estações de furação manual ou a continuidade da terceirização. Cada opção apresenta uma estrutura de custos diferente.
Uma router nesting pode ser prática quando a mesma máquina precisa cortar formatos, fresar cavidades e furar painéis. Pode ser menos eficiente quando a maior parte do trabalho consiste em componentes retangulares para armários com padrões de furos densos e repetitivos. Uma máquina ponto a ponto pode ser adequada para determinadas tarefas de furação, mas, dependendo da peça e do layout da máquina, pode exigir mais manuseio ou reposicionamento. As estações manuais têm um custo de aquisição menor e podem oferecer flexibilidade para volumes baixos, mas a necessidade de mão de obra, o esforço de preparação e o risco de variação aumentam à medida que a complexidade dos pedidos cresce.
A terceirização evita o investimento de capital e pode ser sensata quando a demanda é incerta. Seus custos ocultos incluem prazos de entrega mais longos, transporte, menor controle sobre alterações urgentes e a margem paga ao processador externo. A melhor escolha depende da proporção do trabalho que consiste em furação padrão de painéis, da urgência das entregas e de quanto o controle interno melhora o negócio como um todo a ponto de justificar a aquisição.
Ao comparar propostas, evite escolher com base apenas no número de cabeçotes de furação ou nas dimensões máximas indicadas na ficha técnica. Peça a cada fornecedor que processe arquivos de peças representativas ou explique o fluxo de trabalho exato para elas. Inclua laterais comuns de armários, prateleiras, portas, componentes de gavetas, peças estreitas, peças com padrões densos de acessórios e painéis que exigem referências de borda em lados diferentes. O objetivo é entender o comportamento na produção diária, não apenas em uma peça ideal para demonstração.
Perguntas que revelam se o investimento está pronto para ser feito
Estas perguntas são mais úteis do que uma promessa genérica de ROI:
- Qual operação atual limita a conclusão dos pedidos: capacidade de furação, disponibilidade de mão de obra, tempo de preparação, retrabalho ou movimentação de materiais?
- Quantas horas de trabalho são dedicadas à furação e ao manuseio de painéis em um período normal de produção?
- Que proporção dos erros nos painéis tem origem na furação, na localização dos acessórios ou na interpretação manual dos desenhos?
- O software de projeto consegue gerar dados de furação, etiquetas e instruções de orientação das peças confiáveis?
- O que acontecerá com a mão de obra liberada pela automação: redução de horas extras, aumento da produção, ampliação da capacidade de montagem ou ociosidade?
- A fábrica consegue manter um fluxo adequado e repetível de trabalhos com painéis apropriados?
- O local dispõe da alimentação elétrica, do ar comprimido, da capacidade de extração, do espaço de acesso e dos recursos internos de movimentação de materiais necessários à instalação?
- Quem dará suporte à programação, ao comissionamento, à manutenção de rotina e ao fornecimento de peças de reposição depois que a máquina estiver em funcionamento?
A última pergunta tem um efeito financeiro direto. Uma máquina parada devido a um problema de assistência técnica evitável pode interromper toda uma linha de produção de armários. Por isso, a seleção do equipamento deve incluir o escopo de instalação do fornecedor, a abordagem de treinamento, o processo de atendimento técnico, a qualidade da documentação e o acesso a consumíveis e peças de reposição. Ao longo do tempo, o menor preço de aquisição pode acabar sendo mais caro quando o suporte é fraco ou a manutenção de rotina é difícil.
A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para trabalhar madeira e soluções completas de produção para a fabricação de móveis, oficinas e linhas industriais de processamento de painéis. Para os compradores que avaliam um investimento em furação, a discussão útil não se limita à configuração da máquina. Também deve abranger o processo existente, a combinação prevista de produtos, as necessidades de comissionamento e o suporte necessário para que o equipamento contribua para reduzir os custos de produção, em vez de aumentar a incerteza operacional.
Quando a resposta é “ainda não”
Adiar a compra pode ser a decisão certa quando os dados de produção não são controlados, a demanda é imprevisível demais ou um gargalo mais básico está limitando a produção. Por exemplo, adicionar furação automatizada não resolverá a falta de capacidade de montagem, a aplicação de bordas inconsistente, a lentidão na aprovação de projetos ou a capacidade insuficiente de corte de painéis. Nessas situações, melhorar a preparação dos trabalhos, a etiquetagem, o planejamento ou o processo anterior pode gerar um retorno inicial melhor.
Há também uma alternativa intermediária. Uma empresa pode padronizar as regras de instalação dos acessórios, aprimorar as bibliotecas de armários, medir a mão de obra atual dedicada à furação e encaminhar mais trabalhos repetitivos por um processo controlado antes de se comprometer com a automação completa. Essas medidas tornam o cálculo posterior do ROI mais confiável e reduzem os riscos durante o início da operação.
A compra está pronta para ser feita quando a máquina tem uma função definida em um fluxo de trabalho repetível: ela processará um fluxo constante de peças adequadas, eliminará uma restrição medida, receberá dados precisos e contará com operadores e suporte técnico. Nessas condições, a automação não é apenas um método de furação mais rápido. Ela se torna uma forma de estabilizar a produção de painéis, preservar a precisão e criar capacidade que possa ser utilizada de forma rentável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.