


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando uma coladeira de bordas industrial justifica sua maior capacidade de produção?
Quando uma coladeira de bordas industrial justifica sua maior capacidade de produção?
Para profissionais de compras, escolher uma coladeira de bordas industrial não é simplesmente uma questão de adquirir mais capacidade. Uma produção maior só se torna vantajosa quando os volumes de produção, os custos de mão de obra, as expectativas de acabamento e os compromissos de entrega fazem do processamento mais lento de bordas uma restrição operacional. Uma máquina que parece cara na cotação pode ser econômica ao longo de sua vida útil; da mesma forma, uma linha de alta velocidade pode se tornar um ativo subutilizado se o fluxo de trabalho real da fábrica não conseguir alimentá-la de forma consistente.
A pergunta útil não é “Quantos painéis por minuto a máquina pode processar?”, mas sim: “Quanto o processamento limitado de bordas custa atualmente à fábrica e a máquina proposta eliminará essa restrição sem criar outra em outro ponto?” Isso desloca a discussão de compra da capacidade anunciada para a produtividade efetivamente utilizável, a dependência de mão de obra, o risco de qualidade, a exposição à manutenção e o valor de entregas confiáveis.
A capacidade importa quando a aplicação de bordas se tornou o gargalo
Na produção de móveis em painéis, a aplicação de bordas raramente opera de forma isolada. Corte, furação, separação, montagem, embalagem e expedição dependem de um fluxo previsível de peças acabadas. Se os painéis saem da serra ou da célula de nesting mais rapidamente do que podem receber bordas, o estoque em processo se acumula. Os operadores passam a priorizar pedidos urgentes, os lotes são divididos e o manuseio de materiais aumenta. O problema aparente pode ser o atraso na entrega, mas a causa subjacente geralmente é uma etapa limitada de aplicação de bordas.
Uma máquina industrial se torna mais fácil de justificar quando o equipamento existente é programado regularmente em seu limite operacional realista ou próximo dele, e não em seu máximo teórico. Essa distinção é importante. A velocidade nominal de avanço pressupõe condições adequadas dos painéis, fornecimento estável de materiais, trocas normais, adesivo devidamente preparado e nenhuma interrupção causada por defeitos ou congestionamento nas etapas posteriores. A produção real inclui tempo de configuração, aquecimento da cola, troca de fitas, limpeza, retrabalho, pausas e ciclos curtos de produção.
Portanto, o comprador deve analisar pelo menos várias semanas de registros de produção antes de considerar a velocidade como a solução. Procure horas extras recorrentes na estação de aplicação de bordas, liberação atrasada de painéis cortados, reprogramação frequente de pedidos ou um acúmulo que retorna assim que a demanda aumenta. Esses são sinais de investimento mais sólidos do que uma única reclamação durante um período de pico. Se o gargalo for causado principalmente por planejamento deficiente, qualidade inconsistente dos painéis ou falta de fita de borda, uma máquina maior, por si só, não o resolverá.
A alta capacidade de produção é especialmente relevante quando os projetos de painéis são repetitivos e o fluxo de pedidos é estável: componentes de armários, móveis modulares, mobiliário de escritório, projetos sob contrato e linhas de produção com peças padronizadas de estruturas de móveis. Nesses contextos, um processo industrial contínuo pode reduzir o tempo que cada painel permanece aguardando entre operações. Fábricas voltadas para móveis altamente personalizados e únicos podem precisar de um equilíbrio diferente. Flexibilidade, ajuste rápido e baixa necessidade de preparação podem ser mais importantes do que a velocidade máxima de avanço.
A justificativa financeira vai além da economia de mão de obra
É tentador calcular o retorno sobre o investimento comparando o número de operadores antes e depois da instalação. A mão de obra é relevante, mas raramente é a única fonte de valor. Uma coladeira de bordas industrial pode justificar seu maior custo de capital quando permite que a fábrica produza mais painéis comercializáveis dentro das horas normais de turno, reduz o retrabalho, estabiliza a qualidade do acabamento e protege o desempenho de entrega durante períodos de maior movimento.
O modelo de custos deve incluir o quadro operacional completo: preço de compra, frete, instalação, preparação elétrica e de extração de pó, comissionamento, treinamento de operadores, consumíveis, peças de reposição, manutenção programada e tempo de parada esperado. Também deve considerar economias ou custos evitados que frequentemente ficam de fora de uma comparação básica entre máquinas. Isso pode incluir horas extras, mão de obra temporária, refilamento manual, painéis rejeitados, manuseio repetido, frete expresso causado por conclusão tardia e o espaço no piso ocupado pelo trabalho em fila.
Um método prático é calcular a contribuição perdida quando a aplicação de bordas limita a produção diária. O cálculo não exige referências setoriais inventadas. Use a própria combinação média de painéis da fábrica, os turnos normais, a taxa atual de produção aprovada, a estrutura de margens e a carteira de pedidos. Em seguida, teste vários cenários: demanda normal, demanda sazonal e um período em que um operador está ausente ou uma máquina de menor capacidade requer reparo. Uma proposta que só funciona no cenário mais otimista merece cautela.
A produção só é útil quando a qualidade permanece estável
Uma coladeira de bordas de maior capacidade não é apenas um transportador mais rápido. Seu valor frequentemente está na consistência do processo ao redor do transportador: pré-fresagem do painel, aplicação de adesivo, controle de pressão, corte de extremidades, refilamento superior e inferior, arredondamento de cantos, raspagem e polimento. A configuração necessária depende do material da placa, do material da fita de borda, da aparência do produto e do padrão de qualidade prometido ao cliente final.
Por exemplo, uma fábrica que produz frentes de armários visíveis pode verificar que linhas de junta imperfeitas, cantos lascados, resíduos de adesivo ou arredondamento inconsistente levam a custos desproporcionais de inspeção e retrabalho. Uma produção mais rápida não é útil se os operadores precisarem posteriormente retocar cada lote. Por outro lado, uma fábrica que produz componentes internos com requisitos de acabamento menos exigentes pode não precisar de todas as unidades de processamento disponíveis. A especificação correta deve seguir a combinação de produtos, e não a suposição de que uma configuração mais complexa é sempre melhor.
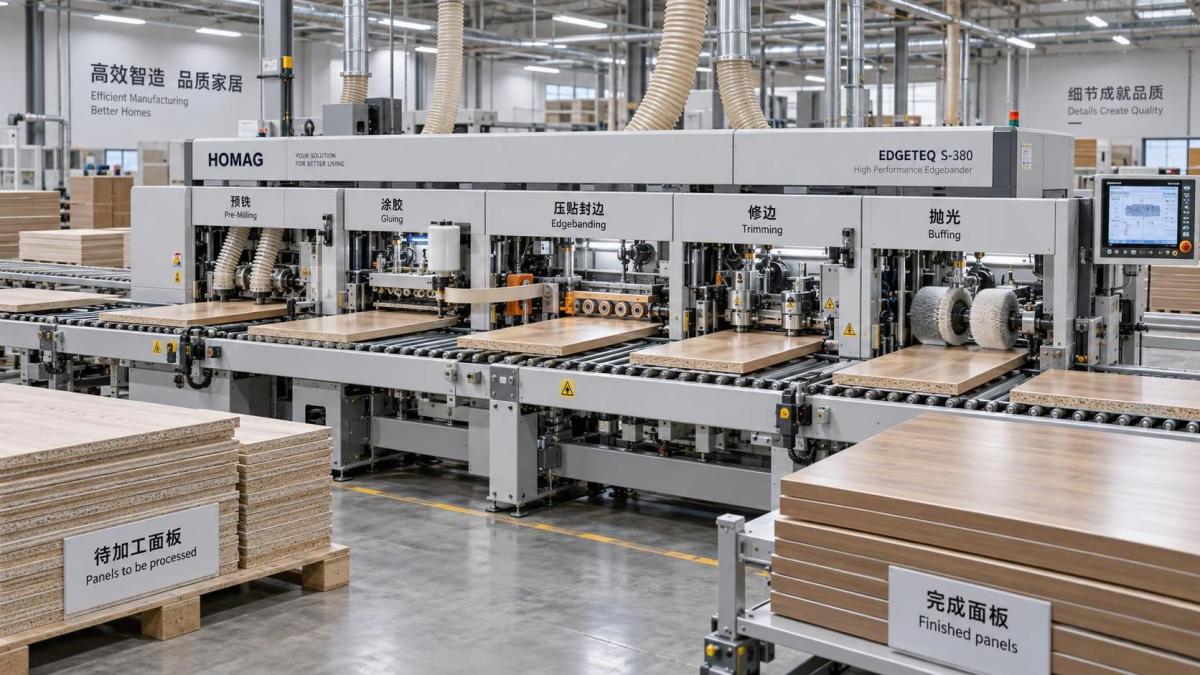
Os compradores devem pedir aos fornecedores que expliquem os limites de desempenho, em vez de apenas as capacidades nominais. Quais espessuras de painel e materiais de borda são esperados na produção normal? Como peças curtas, estreitas ou de formato irregular afetam o processamento? Que ajuste é necessário ao mudar de um material de borda para outro? Como a temperatura do adesivo é gerenciada e qual rotina de limpeza é necessária? Essas perguntas revelam se a solução selecionada foi projetada para o trabalho real da fábrica, e não para um painel de demonstração ideal.
A automação pode reduzir a variabilidade, mas também eleva os requisitos de integração
O motivo mais convincente para avançar para uma capacidade industrial geralmente é a estabilidade do processo. Posicionamento automatizado, unidades de usinagem controladas e configurações operacionais repetíveis podem reduzir a dependência do julgamento individual do operador. Isso é importante onde é difícil reter mão de obra qualificada ou onde diferentes turnos atualmente produzem resultados visivelmente diferentes. Uma máquina mais automatizada pode tornar a produção mais previsível, desde que a fábrica faça sua manutenção adequadamente e os operadores compreendam a lógica de configuração.
No entanto, a automação não deve ser adquirida de forma isolada. Uma linha rápida precisa de identificação organizada dos painéis, preparação de materiais, disponibilidade de fitas, extração de pó, fornecimento de energia e uma estratégia de saída para as peças acabadas. Se os operadores precisarem parar repetidamente a máquina para localizar o próximo lote, remover sobras de corte ou esperar por um carrinho, o investimento não alcançará a utilização planejada. Em um ambiente de produção conectado, a disponibilidade de software compatível, fluxos de trabalho com códigos de barras, transportadores de retorno ou soluções de carregamento também pode exigir avaliação, mas apenas quando o volume esperado justificar essa complexidade adicional.
O layout do chão de fábrica merece a mesma atenção que a especificação da máquina. As equipes de compras devem confirmar a área total necessária, incluindo acesso para manutenção, manuseio de adesivo, espaço de entrada e saída, armazenamento temporário de painéis, conexões de coleta de pó e movimentação segura ao redor da linha. Resolver essas questões antes do envio é muito menos dispendioso do que resolvê-las após a instalação.
A confiabilidade tem valor direto na compra
Quando uma máquina de alta produção se torna um ponto central da produção, o tempo de parada se torna mais caro. Isso não significa que o comprador deva evitar equipamentos industriais; significa que a facilidade de manutenção deve ser incluída nos critérios de seleção. A disponibilidade de peças de desgaste, a clareza das instruções de manutenção, o acesso ao suporte técnico e a capacidade de diagnosticar problemas comuns influenciam o custo total de propriedade.
As compras devem distinguir entre consumíveis de rotina e peças que podem interromper a produção se não estiverem disponíveis. Pergunte quais itens devem ser mantidos no local, quais intervalos de manutenção preventiva são recomendados e como o suporte remoto é conduzido em instalações de exportação. Também é sensato esclarecer as responsabilidades de comissionamento, o escopo do treinamento, o idioma da documentação, os requisitos elétricos e o procedimento para dúvidas técnicas após a entrega.
A Qingdao Zhongding Machinery Co., Ltd. atua no setor de máquinas para madeira há mais de 20 anos, evoluindo de uma pequena oficina para fabricante e exportadora que atende fábricas de móveis, oficinas de marcenaria e linhas de produção industrial. Para os compradores, o ponto relevante não é apenas a história da empresa. É saber se um fornecedor consegue discutir as condições operacionais por trás da especificação, fornecer suporte técnico prático, manter uma abordagem sensata para peças de reposição e continuar responsivo após a instalação da máquina. Essas capacidades podem afetar materialmente a economia de um ativo produtivo ao longo do tempo.
Sinais de que a opção de maior capacidade é prematura
Uma coladeira de bordas industrial maior pode ser difícil de justificar quando a produção é irregular, a utilização média é baixa e a fábrica alterna frequentemente entre pequenos lotes que exigem preparação substancial. O mesmo se aplica quando a limitação atual é a precisão do corte nas etapas anteriores, o fornecimento inconsistente de placas, a falta de pessoal treinado ou a demanda insuficiente. Comprar capacidade para resolver um problema de planejamento pode imobilizar capital em equipamentos que ficam ociosos.
Também há risco em comparar máquinas apenas pela velocidade de avanço ou pelo número de estações de processamento. Uma configuração com funções desnecessárias aumenta o custo inicial, as necessidades de treinamento, as obrigações de manutenção e os pontos de falha. A melhor decisão de compra pode ser uma máquina robusta de faixa intermediária com as unidades essenciais para a linha de produtos, especialmente se puder ser atualizada posteriormente. A capacidade deve corresponder a um plano de produção confiável, e não a uma aspiração não sustentada por pedidos, pessoal e prontidão da fábrica.
Tome a decisão com base em um mapa de produção, não em um folheto
Antes de emitir um pedido de compra final, mapeie o percurso atual desde o painel cortado até o produto embalado. Registre a produção real, o tempo de espera, as causas de retrabalho, os padrões de troca, o pessoal e os pontos onde pedidos urgentes interrompem o fluxo normal. Em seguida, compartilhe com os fornecedores pré-selecionados tamanhos representativos de painéis, tipos de placas, materiais de borda, volume diário, organização dos turnos e expectativas de acabamento. Isso fornece informações suficientes para que eles proponham uma configuração que possa ser avaliada com base em critérios operacionais.
Uma solução de maior produção conquista seu lugar quando elimina um gargalo comprovado, produz de forma consistente o acabamento necessário, se integra aos sistemas de apoio da fábrica e pode receber manutenção sem risco excessivo para a produção. Se essas condições estiverem presentes, a compra não será simplesmente uma melhoria de velocidade. Será uma decisão para tornar a capacidade, a qualidade e o desempenho de entrega mais confiáveis. Caso contrário, um comprador disciplinado deve resolver as restrições subjacentes antes de pagar por uma produção que a fábrica ainda não consegue utilizar.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.