


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que a integração de riscagem linear é importante ao selecionar uma seccionadora para o processamento de painéis melamínicos
Hora៖Sep 15, 2026
Autor:
Número de visualizações:
A pré-riscagem não é opcional — é um requisito estrutural para o processamento de painéis de melamina
Os painéis de partículas e MDF revestidos de melamina não são apenas “painéis padrão”. A sua construção em camadas — uma superfície decorativa frágil, de baixa resistência à tração, unida a um núcleo mais macio — cria um modo de falha específico durante o corte: lascamento na borda de corte, especialmente na face superior. Isto não é apenas uma questão estética. Para gestores de projetos que supervisionam a fabricação de armários, acabamentos de interiores ou a produção de mobiliário modular, a qualidade da borda afeta diretamente o tempo de montagem, a tolerância das ferragens, a aceitação do acabamento final e as taxas de retrabalho. Uma serra seccionadora que corta de forma limpa *através* do painel, mas não controla a fratura superficial ao longo da linha de corte, produz peças que exigem retoques manuais, tornam as operações posteriores mais lentas e aumentam o risco de desperdício — especialmente quando são especificadas tolerâncias rigorosas ou bordas visíveis.
As serras seccionadoras convencionais dependem exclusivamente da geometria da lâmina, da velocidade de avanço e da fixação a vácuo para minimizar o lascamento. Na prática, isto funciona de forma inconsistente entre lotes de painéis, variações de humidade ambiente e até pequenas diferenças na formulação da resina entre fornecedores. A causa principal é mecânica: a força lateral da lâmina inicia microfissuras antes da trajetória de corte e, uma vez iniciadas, essas fissuras propagam-se de forma imprevisível na camada de melamina. A pré-riscagem resolve isto na origem — criando um sulco controlado e pouco profundo (normalmente com 0,3–0,6 mm de profundidade) *antes* do corte principal, diretamente alinhado com a linha de corte pretendida. Este sulco atua como um canal de alívio de tensão. Quando a lâmina principal entra em contacto, o material fratura-se preferencialmente ao longo deste percurso pré-definido, e não aleatoriamente pela superfície.
Por que a integração — e não um complemento — faz a diferença
Alguns fabricantes oferecem a pré-riscagem como uma adaptação opcional ou um módulo separado. Esta abordagem introduz riscos críticos de sincronização e alinhamento. Se a cabeça riscadora não estiver mecanicamente sincronizada com o carro da serra principal — se a sua posição se deslocar até 0,1 mm em relação à linha de corte devido à expansão térmica, ao desgaste dos rolamentos ou a erros de calibração — a linha de riscagem falha o alvo. O resultado? Um desfasamento visível entre o sulco riscado e a borda de corte, o que anula a finalidade e pode realmente piorar a qualidade da borda ao criar duas zonas de fratura.
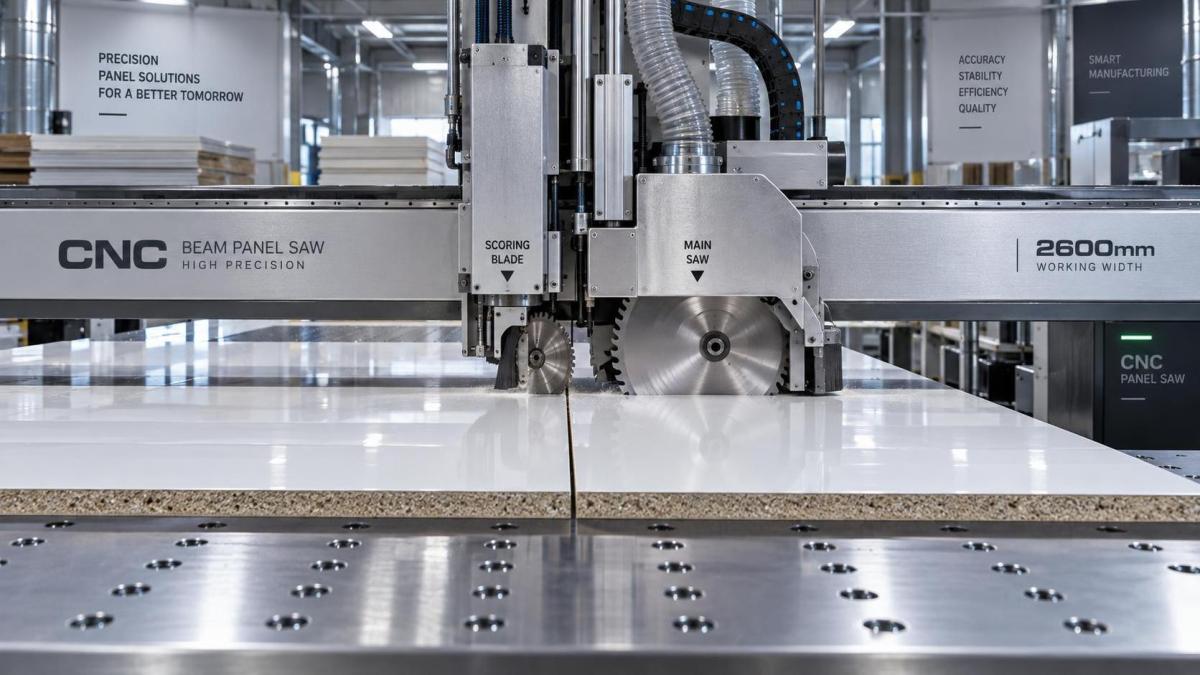
A verdadeira integração significa que a unidade de riscagem partilha a mesma estrutura rígida de viga, o sistema de guias lineares e o controlador de movimento CNC da serra principal. Ambas as ferramentas movem-se em conjunto, com feedback de posição proveniente de um único sistema de encoder. Isto elimina o erro cumulativo e assegura repetibilidade submilimétrica ao longo de milhares de cortes. Também simplifica a configuração: os operadores definem um único percurso de corte no software de nesting, e a máquina executa automaticamente a sequência de riscagem e corte sem intervenção manual ou etapas secundárias de alinhamento. Para gestores de projetos que lidam com múltiplos ficheiros de trabalho, com diferentes espessuras de painéis e direções do veio, esta consistência reduz o tempo de programação e a dependência do operador.
Implicações práticas para decisões de aquisição
Ao avaliar umaserra seccionadora para painéis de melamina, a integração da pré-riscagem não é uma característica a assinalar numa lista — é um pré-requisito funcional diretamente ligado à qualidade do resultado e à fiabilidade do processo. Eis o que as equipas de aquisição devem verificar para além das alegações de marketing:
- Rigidez da montagem da ferramenta: A unidade de riscagem é aparafusada diretamente à estrutura da viga principal ou montada numa subestrutura separada que pode fletir sob carga?
- Sincronização do acionamento: Tanto a roda riscadora como a lâmina principal utilizam o mesmo servomotor e a mesma eletrónica de acionamento, ou controladores separados que podem perder sincronização ao longo do tempo?
- Protocolo de calibração: A máquina suporta calibração automática do ponto zero para a profundidade de riscagem e o desvio lateral, ou requer ajuste manual por micrómetro e cortes de teste?
- Resolução do controlo de profundidade: A profundidade de riscagem pode ser ajustada em incrementos inferiores a 0,05 mm? As camadas de melamina variam em espessura; demasiado superficial não controla a fratura, demasiado profundo pode comprometer a integridade estrutural junto à borda.
Um erro comum é presumir que todas as “serras seccionadoras CNC” processam melamina com a mesma qualidade. Na realidade, máquinas concebidas principalmente para madeira maciça ou contraplacado espesso frequentemente não dispõem do controlo de movimento preciso nem da rigidez da ferramenta necessários para uma riscagem consistente. Os seus perfis de aceleração podem ser demasiado agressivos para a delicada riscagem da superfície, causando desvios induzidos por vibração. Os gestores de projetos devem solicitar cortes de amostra — não apenas em painéis padrão de 18 mm, mas também em placas mais finas de 9 mm e em acabamentos de alto brilho, nos quais a integridade da borda é mais vulnerável.
O papel da largura de trabalho: por que 2600 mm importa para além da capacidade
A largura de trabalho não se resume a acomodar chapas grandes. Para o processamento de melamina, uma serra seccionadora de 2600 mm oferece vantagens concretas em estabilidade e precisão. Uma viga mais longa aumenta a rigidez torsional, reduzindo a deflexão durante deslocamentos a alta velocidade — algo essencial para manter o alinhamento ao nível de microns entre os percursos de riscagem e de corte. Também permite maior espaçamento entre os suportes de vácuo, melhorando a distribuição da força de fixação em painéis de grande formato sem pontos de sucção excessivos que deformem substratos finos.
Mais importante ainda, 2600 mm acomoda chapas de melamina de tamanho completo no padrão europeu (2800 × 2070 mm), com saliência suficiente para fixação e operação segura. Máquinas com vigas mais estreitas obrigam os utilizadores a rodar as chapas (introduzindo riscos de desalinhamento angular) ou a aparar chapas sobredimensionadas antes do processamento — acrescentando uma etapa sem valor agregado que aumenta o tempo de manuseamento e o potencial de danos. Para projetos com layouts repetitivos — como estruturas padronizadas de armários de cozinha ou sistemas de divisórias de escritório — esta largura de trabalho traduz-se diretamente em menos rotações de chapas, menor fadiga do operador e maior eficiência de nesting.
O manuseamento de materiais e a qualidade da borda são interdependentes
A eficácia da pré-riscagem depende da forma como o painel é apresentado à máquina. A fixação a vácuo deve ser uniforme e suficiente para evitar elevação ou vibração durante a riscagem — uma passagem leve e de alta velocidade que gera força mínima, mas exige estabilidade absoluta. Painéis com bordas empenadas ou camadas de suporte irregulares podem elevar-se ligeiramente sob vácuo, causando profundidade de riscagem inconsistente. É neste ponto que o manuseamento integrado de materiais se torna parte da solução: rolos de alimentação com pressão ajustável, zonas de vácuo segmentadas que se ativam apenas sob áreas apoiadas e monitorização de tensão em tempo real ajudam a manter a planicidade durante todo o ciclo.
Também é frequentemente ignorada a interação entre a riscagem e o pós-processamento. Se os painéis se destinarem à aplicação de fita de borda, a linha riscada deve alinhar-se precisamente com a borda de referência da máquina de colagem de bordas. Uma riscagem desalinhada cria um degrau ou espaço visível após a aplicação da fita, exigindo lixamento ou retrabalho. As serras seccionadoras integradas com posicionamento sincronizado das ferramentas eliminam esta variável — o mesmo ponto de referência define tanto a linha de corte como a linha de riscagem, assegurando continuidade dimensional em todo o fluxo de trabalho.
Risco operacional versus custo inicial
O custo inicial adicional da pré-riscagem integrada é frequentemente justificado não apenas por tempos de ciclo mais rápidos, mas pela redução do risco nas etapas posteriores. Os custos de retrabalho devido ao lascamento das bordas não se limitam à mão de obra — incluem desperdício de material (um único painel lateral de armário rejeitado desperdiça 1,5 m² de melamina), atraso na entrega aos instaladores e possíveis penalizações contratuais por entregas não conformes. Em projetos residenciais de acabamento de interiores de grande volume, até uma redução de 0,5% na taxa de rejeição relacionada com bordas pode compensar o custo adicional do equipamento em 12–18 meses.
As decisões de aquisição devem considerar o custo total de propriedade, e não apenas o investimento de capital. Solicite aos fornecedores evidências documentadas — não apenas testes laboratoriais, mas dados de campo de aplicações semelhantes — que demonstrem consistência da qualidade da borda entre turnos, fornecedores de painéis e condições ambientais. Solicite protocolos de validação: Como é verificada diariamente a profundidade de riscagem? Que intervalos de manutenção se aplicam às rodas riscadoras? Como é verificado e corrigido o alinhamento entre os percursos de riscagem e corte?
Selecionar um sistema que fornece resultados consistentes
Para gestores de projetos responsáveis por entregar interiores acabados dentro do prazo e das especificações, a integração da pré-riscagem não é um detalhe técnico — é um mecanismo integrado de garantia de qualidade. Transfere o controlo da qualidade da borda de uma etapa de inspeção reativa para uma parte proativa e repetível do processo de corte. Ao avaliar opções, concentre-se na integração mecânica, na transparência da calibração e no desempenho real em condições variáveis — e não apenas nas especificações nominais.
Uma serra seccionadora para painéis de melamina como a MJ6226 demonstra como estes princípios se traduzem em design físico: construção rígida de viga monobloco, arquitetura de controlo de movimento partilhada e zonas de vácuo dedicadas calibradas para painéis com revestimento fino. A sua largura de trabalho de 2600 mm suporta formatos de chapa padrão, mantendo simultaneamente a rigidez da viga, e a sua unidade de riscagem é montada diretamente na estrutura estrutural primária — eliminando variáveis de movimento independentes. Estas não são melhorias incrementais. Refletem uma filosofia de design centrada na eliminação da variabilidade no ponto em que o material encontra a ferramenta — onde a qualidade da borda é definida, e não inspecionada.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.