


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que a Integração de Software e a Rigidez Estrutural São Importantes nas Decisões de Compra de Serras Seccionadoras CNC de 3300 mm
Hora៖Sep 15, 2026
Autor:
Número de visualizações:
A rigidez estrutural afeta diretamente a precisão de corte em vãos superiores a 3300mm
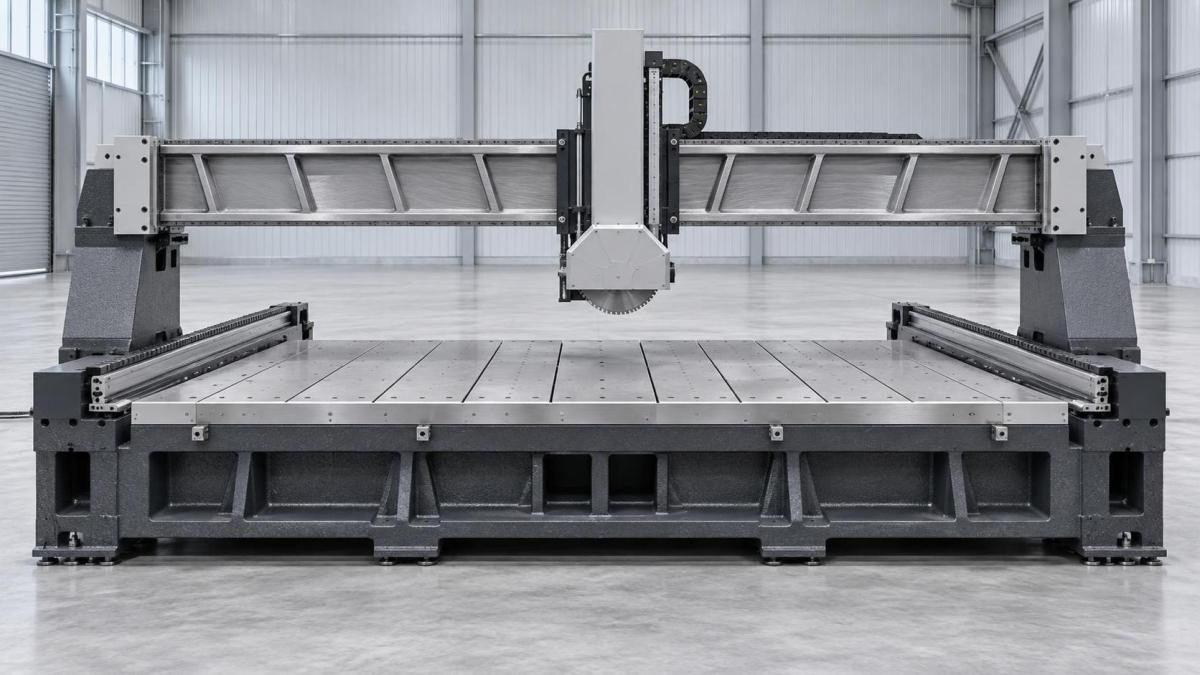
Uma serra seccionadora CNC de 3300mm opera em uma ampla área de trabalho — frequentemente cortando painéis de até 3300mm de largura, com deslocamento da viga superior a 3500mm para acomodar ferramentas e curso excedente. Nessa escala, a deflexão mecânica não é teórica — ela é mensurável, repetível e relevante. Quando a viga cede sob carga durante o avanço em alta velocidade ou o corte pesado de materiais densos, como MDF laminado, madeira maciça ou compósitos multicamadas, o cabeçote de corte se desvia de sua trajetória programada. Mesmo 0.08mm de deflexão vertical no meio do vão se traduz em erro angular no plano de corte, acumulando-se ao longo de cortes extensos e comprometendo o esquadro das bordas, algo especialmente crítico para peças encaixadas que exigem ajuste preciso na montagem de armários ou móveis modulares.
A rigidez não se resume à espessura da estrutura ou ao grau do material — trata-se de como massa, geometria e distribuição de tensões interagem. Uma base de ferro fundido oferece maior amortecimento do que aço soldado, mas adiciona peso (normalmente 4,200–4,800 kg para uma unidade completa de 3300mm), afetando os requisitos de carga do piso e a logística de transporte. Alguns fabricantes utilizam estruturas híbridas: vigas de aço reforçadas com nervuras internas e contraventamentos, combinadas com leitos de granito ou concreto polimérico para estabilidade térmica. Esses projetos reduzem as frequências de ressonância para abaixo das velocidades operacionais do fuso, minimizando ondulações superficiais induzidas por vibração nas bordas usinadas.
A precisão não é definida apenas pela resolução do encoder linear (comumente ±0.02mm). É precisão sustentada — quão consistentemente essa tolerância é mantida em todo o curso do eixo X, sob diferentes temperaturas ambiente, após horas de operação contínua e ao cortar cargas assimétricas (por exemplo, um painel de 2440 × 1220 mm deslocado para um lado da viga). A rigidez estrutural determina se a repetibilidade de posicionamento permanece dentro de ±0.03mm ao longo de 3000 ciclos — ou se deriva além de ±0.1mm devido à expansão térmica acumulada em juntas com restrição inadequada.
A integração de software determina quão bem essa rigidez é utilizada
O hardware, por si só, não garante a qualidade da produção. Uma máquina rígida com integração de software deficiente torna-se um gargalo — não um ativo de produtividade. Considere a eficiência de nesting: uma serra seccionadora CNC de 3300mm deve processar layouts complexos de peças gerados por software de nesting de terceiros (por exemplo, OptiNest, TopSolid Wood ou Cabinet Vision). Se o controlador nativo da serra não tiver acesso direto à API ou protocolos de importação padronizados (como DXF v2000+, definições de trabalho baseadas em XML ou recursos de pré-processamento de código NC), os operadores recorrem à conversão manual de arquivos, ao mapeamento de camadas e ao alinhamento de sistemas de coordenadas — introduzindo latência, erro humano e incompatibilidades de versão.
Mais importante ainda, os ciclos de feedback em tempo real são relevantes. Quando a serra detecta um consumo anormal de corrente do motor — indicando travamento da lâmina em material denso — o software de controle deve decidir se pausa, recua, ajusta a taxa de avanço ou registra o evento para análise posterior. Isso exige acoplamento estreito entre o firmware de controle de movimento, os módulos de E/S e a camada de aplicação HMI. Máquinas com pilhas de software proprietárias de circuito fechado frequentemente não possuem a granularidade de registro ou as opções de exportação necessárias para a análise de causa raiz de falhas recorrentes de corte. Em contraste, plataformas compatíveis com OPC UA ou MQTT permitem fluxo contínuo de dados para sistemas MES ou CMMS — vinculando o desempenho mecânico a KPIs de produção, como rendimento na primeira passagem ou intervalos de manutenção programada.
As rotinas de compensação específicas por material também dependem da profundidade da integração. As espécies de madeira dura variam em densidade e direção do veio; painéis compostos de alumínio exigem perfis de avanço/velocidade diferentes dos painéis de aglomerado revestidos de melamina. Sem software que permita bibliotecas de parâmetros vinculadas a etiquetas de ID de material — ou que aplique automaticamente ajustes na taxa de avanço com base na detecção de carga em tempo real — o operador assume a responsabilidade de selecionar as configurações corretas. Isso transfere o risco da validação de engenharia para o julgamento no chão de fábrica — uma fonte conhecida de variação em ambientes de alta variedade e baixo volume.
As equipes de compras devem avaliar ambos os domínios simultaneamente
As decisões de compra frequentemente tratam estrutura e software como itens separados — custo da estrutura versus taxa de licença. Porém, sua interação define o custo total de propriedade. Uma máquina de menor custo com rigidez marginal pode exigir recalibração mais frequente, gerar maiores taxas de refugo em cortes de grande formato e demandar operadores qualificados para compensar comportamentos inconsistentes. Enquanto isso, uma estrutura robusta associada a software inflexível impõe soluções alternativas: exportar trabalhos apenas como código G para depois reprocessá-los por meio de pós-processadores externos, manter licenças paralelas de CAD/CAM ou aceitar tempos de preparação mais longos por lote de trabalho.
Ao avaliar propostas, o pessoal de compras deve solicitar:
- Relatórios de teste de deflexão sob condições de carga estática e dinâmica (não apenas alegações de “projetado para”);
- Documentação dos coeficientes de expansão térmica dos principais componentes estruturais;
- Evidências de testes de compatibilidade de software com os sistemas de nesting e ERP existentes do comprador;
- Arquivos de trabalho de amostra processados de ponta a ponta — da saída do nesting à sequência de corte concluída — com carimbos de data e hora e registros de erros;
- Verificação de que as bibliotecas de materiais incluem pelo menos três substratos comuns utilizados internamente (por exemplo, compensado de bétula de 18mm, MDF de 25mm, ACM de 4mm) e permitem adições definidas pelo usuário.
As diferenças de peso e área ocupada refletem os compromissos subjacentes do projeto. Um modelo informa peso seco de 4,320 kg, com dimensões gerais de 4,820 × 2,650 × 2,380 mm; outro pesa 4,690 kg, mas mede 4,950 × 2,720 × 2,410 mm — sugerindo reforço mais pesado e bases de suporte maiores. Nenhum é objetivamente superior — cada um se adapta a diferentes restrições das instalações. Uma área ocupada menor é importante onde o espaço no piso é limitado; maior massa melhora a resistência à vibração onde máquinas adjacentes geram ruído transmitido pelo solo.
As especificações de precisão também variam de forma significativa. Uma unidade declara precisão de posicionamento de ±0.02mm em todo o curso; outra cita ±0.03mm *a 20°C*, observando que o desvio aumenta em 0.002mm por °C de variação. Essa segunda especificação reconhece a realidade ambiental — algo que as equipes de compras podem verificar durante a avaliação no local.
Onde integração e rigidez convergem na prática
Em uma avaliação recente envolvendo três fornecedores que ofereciam uma serra seccionadora CNC de 3300mm, um fornecedor apresentou relatórios de teste ISO 230-2 mostrando deflexão da viga inferior a 0.05mm em um vão de 2,500mm — e uma demonstração ao vivo processando um trabalho gerado pelo Cabinet Vision sem tradução intermediária de arquivos. O software de nesting acionou sequências automáticas de troca de ferramentas e ajustou as taxas de avanço com base em sinalizadores de espessura do material incorporados no cabeçalho do trabalho. Não houve intervenção manual entre o carregamento do trabalho e o primeiro corte.
Outro fornecedor atendeu aos parâmetros de rigidez, mas exigia o mapeamento manual de nomes de camadas para atribuições de ferramentas — uma etapa que adicionava sete minutos por trabalho e introduzia inconsistência quando os operadores ignoravam as etapas de verificação sob pressão de prazo. Um terceiro oferecia arquitetura de software aberta, mas apresentou flexão mensurável da viga (>0.12mm) durante testes de deslocamento rápido com cargas desequilibradas, causando conicidade visível em cortes de 3000mm de comprimento em painéis de partículas de 19mm.
Esses resultados não se limitaram às condições de laboratório. Eles apareceram na operação diária: as taxas de refugo foram, em média, 2.1% na plataforma integrada e rígida, contra 4.7% e 5.3% nas outras duas — afetando diretamente o gasto com matérias-primas, o tempo de mão de obra por peça aprovada e a confiabilidade das entregas.
Para os profissionais de compras, a conclusão não é “escolher rigidez *ou* integração”. É avaliar como cada fabricante resolve a tensão entre ambas — se as escolhas estruturais permitem uma execução de software consistente e se o projeto de software respeita os limites mecânicos. Esse ponto de convergência determina se uma serra seccionadora CNC de 3300mm funciona como uma ferramenta de precisão — ou apenas como uma cortadora grande e cara.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.