


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Testes de aceitação de serras de painéis CNC para precisão e repetibilidade de corte
Uma serra de painéis CNC está pronta para aceitação somente quando consegue cortar o material, nas dimensões e com os padrões de lotes acordados, dentro de uma tolerância definida, de forma repetida e sob condições documentadas. Um único painel cortado com precisão é um resultado promissor, mas não demonstra o desempenho da máquina em toda a faixa de corte nem ao longo de uma sequência de produção.
Para as equipes de controle de qualidade, a questão prática é determinar quanta variação é atribuível à serra e quanta se deve ao material, à configuração de corte ou ao método de medição. Os responsáveis pela segurança têm uma tarefa relacionada: verificar se as funções de proteção funcionam na configuração instalada. O plano de aceitação mais sólido define ambos os conjuntos de verificações antes do início dos testes e registra detalhes suficientes para que os resultados continuem relevantes após a entrega.
Defina as condições de aceitação antes de cortar
Comece pelo trabalho pretendido. Uma serra que corta painéis laminados individuais para peças de armários enfrenta exigências diferentes de uma que corta pilhas de placas maiores. As amostras de aceitação devem refletir o tipo de material, a espessura, as dimensões dos painéis, a altura da pilha e a sequência de corte importantes para o comprador. Se várias condições de operação forem relevantes, selecione um conjunto representativo em vez de se basear no trabalho mais fácil.
Antes da demonstração, definam as características a medir e seus limites. Precisão dimensional, repetibilidade e esquadro respondem a perguntas diferentes e não devem ser reduzidos a um único valor de “precisão”. Por exemplo, um corte pode apresentar um desvio constante em relação à dimensão especificada ou ter a dimensão média correta, mas variar demais entre as peças para a montagem.
O documento de aceitação deve especificar as dimensões finais, os locais de medição, o número de peças, os desvios permitidos e o tratamento de qualquer resultado reprovado. Também deve indicar se o requisito se aplica a cada peça individual, a uma faixa calculada ou a outra medida acordada. A tolerância publicada pelo fornecedor só é útil quando as condições de teste declaradas correspondem suficientemente às do teste de aceitação proposto para permitir a comparação.
Nenhuma tolerância única é adequada a todas as operações de fabricação de móveis. A aplicação de fita de borda, a furação, o ajuste dos componentes, o tamanho dos painéis e a montagem nas etapas seguintes influenciam o erro aceitável. Defina os limites com base nos requisitos do produto e do processo e, em seguida, confirme se é possível medi-los de forma confiável com os instrumentos disponíveis.
Prepare um teste que possa ser repetido
Inspecione os painéis de amostra antes de usá-los. Registre o material, a espessura nominal, o estado e a orientação, e identifique qualquer empenamento, dano ou defeito visível nas bordas. Painéis que não assentam ou não se posicionam de maneira consistente podem ocultar o desempenho da serra. Se a produção utilizar material com imperfeições, inclua um teste separado com material representativo, em vez de misturá-lo ao teste de referência sem identificá-lo.
Registre a configuração da lâmina e da riscadora, quando aplicável, incluindo o estado das lâminas, sua projeção e os ajustes. Anote o programa de corte, as configurações de avanço, a altura da pilha e a forma de carregar e apoiar os painéis. Verifique se a máquina está instalada e ajustada para o teste, com o sistema de exaustão e os serviços necessários em funcionamento. Em um corte em pilha, marque a posição de cada painel para que as peças superior, intermediária e inferior possam ser avaliadas separadamente.
Use instrumentos de medição com resolução e calibração adequadas à tolerância especificada. Uma régua pode ser suficiente para uma verificação pouco rigorosa, enquanto limites dimensionais mais estreitos podem exigir um sistema de medição calibrado e um método mais controlado. A configuração da medição, a pressão de contato, o apoio do painel e as condições de temperatura podem influenciar a leitura, especialmente em peças maiores. Meça sempre da mesma forma e registre o instrumento utilizado.
Marque uma borda e uma face de referência em cada amostra antes do corte. Isso permite rastrear a orientação do painel, a sequência de corte e cada resultado medido. Também ajuda a distinguir um erro no primeiro corte de outro introduzido quando um painel é virado ou reposicionado.
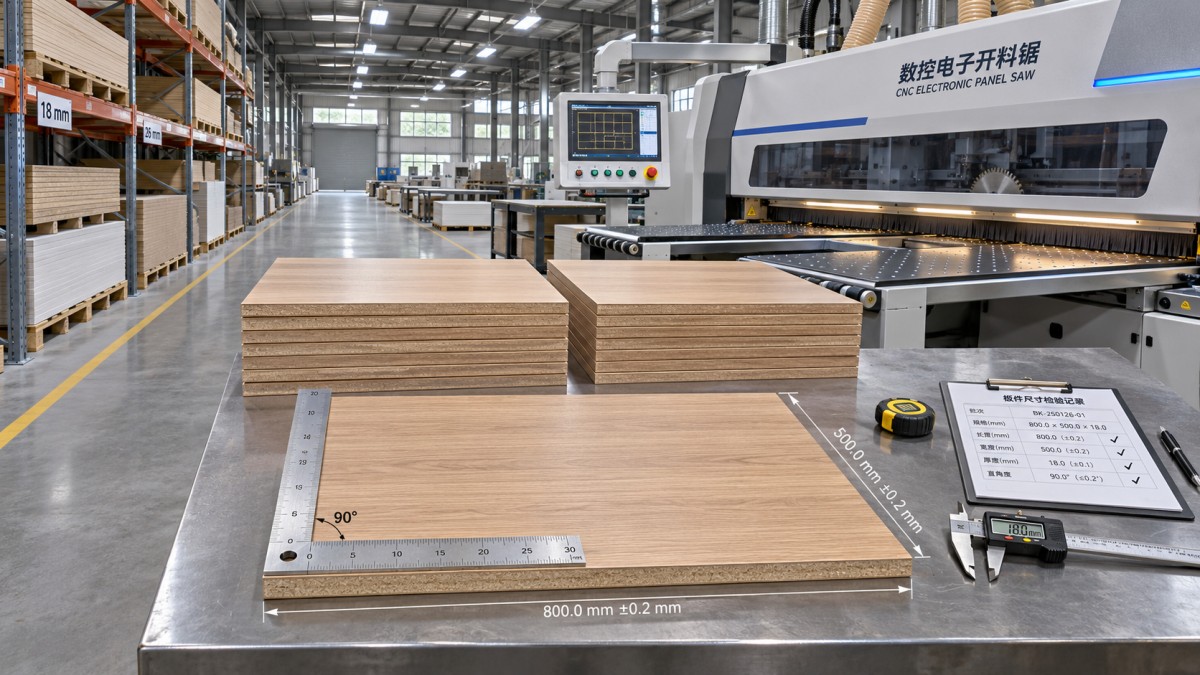
Verifique as dimensões, o esquadro e a qualidade do corte
Precisão dimensional
Programe vários tamanhos-alvo que representem a faixa de corte pretendida, incluindo dimensões relevantes para as menores e maiores peças de produção. Meça as dimensões acabadas nos locais acordados, em vez de apenas em um ponto conveniente. Em uma peça retangular comprida, medições próximas às duas extremidades podem revelar variações que uma medição no centro não detectaria.
Para cada leitura, calcule o erro com sinal:
Erro dimensional = dimensão medida − dimensão programada.
Mantenha o sinal no registro. Se as peças medirem constantemente acima do valor-alvo, a máquina pode ser repetível, mas precisar de ajustes no posicionamento ou nas configurações de referência. Se o erro variar conforme o tamanho da peça ou a posição de corte, uma única correção de deslocamento pode não resolvê-lo. A causa deve ser investigada com a configuração acordada da máquina antes da decisão de aceitação.
Esquadro
Corte uma peça de teste retangular usando uma sequência documentada e verifique se as bordas adjacentes estão em esquadro. Um método prático é medir as duas diagonais; a diferença entre elas pode indicar que a peça está fora de esquadro. O resultado depende do tamanho do retângulo, portanto registre as dimensões e compare a diferença entre as diagonais com um limite acordado para essa peça de teste. Diagonais iguais, por si só, não comprovam que todas as bordas estejam retas ou que todas as dimensões estejam corretas.
Se for usado um esquadro calibrado ou outro método adequado, defina as bordas de referência e os pontos de medição. Inspecione as bordas para detectar danos ou lascamento que possam afetar o contato. Se o resultado variar conforme a forma como o painel é virado, revise também a sequência de manuseio e posicionamento, além da configuração da serra.
Qualidade do corte
Inspecione ambas as faces e a borda cortada para verificar a presença de lascamento, arrancamento de fibras, queimaduras ou outros defeitos relevantes para o material e o acabamento posterior. Verifique separadamente peças de diferentes posições na pilha. A unidade riscadora, a seleção da lâmina, as configurações de avanço, o estado do painel e o apoio podem afetar o resultado; uma borda de má qualidade deve ser investigada junto com as medições dimensionais.
Sempre que possível, defina os critérios de aceitação visual considerando a aplicação real. Uma borda laminada exposta pode exigir um limite diferente do de uma borda que será aparada ou ficará oculta. Registre o método de inspeção e quaisquer amostras de referência acordadas para que a expressão “acabamento aceitável” não gere uma disputa no momento da entrega.
Meça a repetibilidade ao longo de uma série representativa
Repetibilidade é a proximidade entre os resultados quando o mesmo corte é realizado sob as mesmas condições especificadas. Selecione uma dimensão-alvo representativa e produza uma sequência de peças usando o ciclo programado normal. Meça cada peça nos mesmos locais definidos, registre os resultados na ordem de corte e compare a amplitude com o limite acordado. A amplitude pode ser expressa como o maior valor medido menos o menor, desde que esse seja o método especificado no plano de aceitação.
A ordem de corte é importante. Uma série de leituras que se afasta gradualmente do valor-alvo sugere um problema diferente daquele indicado por resultados alternados, acima e abaixo do alvo. Procure alterações associadas ao carregamento, à posição do painel ou da pilha, ou a uma etapa específica do programa. Se os operadores precisarem virar ou recarregar o material durante um trabalho normal, inclua essa sequência em um teste adicional; ela faz parte do processo de produção, embora introduza mais fontes de variação.
A repetibilidade e a precisão devem ser relatadas em conjunto. Considere um conjunto hipotético de peças que se enquadram em uma faixa estreita, mas são sistematicamente maiores do que a dimensão programada. Esse resultado indica boa repetibilidade nas condições do teste, mas a precisão dimensional ainda será reprovada se o desvio exceder o limite acordado. Por outro lado, uma média próxima do valor-alvo pode ocultar peças individuais fora da tolerância.
Use peças em quantidade suficiente para revelar a variação ao longo de uma série representativa, conforme acordado previamente. Uma amostra curta não comprova a capacidade a longo prazo nem garante o desempenho em todos os materiais. Se a máquina for usada regularmente para cortar pilhas, repita o teste na altura de pilha de produção acordada e registre a posição de cada painel.
Mantenha as verificações de segurança separadas dos resultados de corte
Painéis precisos não demonstram que os dispositivos de proteção funcionam. Antes do corte, o responsável pela segurança deve revisar a máquina instalada, suas instruções, os modos de operação previstos e a avaliação de riscos do local. As verificações devem abranger a configuração que está sendo efetivamente aceita, incluindo qualquer equipamento conectado de carga, descarga ou exaustão dentro do escopo acordado.
As verificações funcionais devem ser realizadas por pessoal competente, seguindo as instruções do fabricante e os procedimentos do local. Dependendo do projeto da máquina, o registro de aceitação pode incluir:
- Dispositivos de parada de emergência: funcionamento, resposta de parada e sequência de rearme e reinício exigida.
- Proteções e intertravamentos: instalação correta e resposta da máquina quando uma proteção intertravada é aberta ou um dispositivo de proteção é acionado.
- Acessos e modos de operação: adequação dos controles e das medidas de proteção à operação normal, à configuração e ao acesso para manutenção.
- Dispositivos de aviso e controles: identificação, visibilidade e funcionamento, quando existentes.
- Conexões do sistema de exaustão de pó e medidas de limpeza: instalação e funcionamento adequados à máquina e ao material processado.
Não desative uma proteção nem coloque ninguém em uma área perigosa para demonstrar uma função. Siga o método de teste prescrito, isole as fontes de energia perigosa antes da inspeção ou manutenção, quando necessário, e registre os defeitos para correção. Uma verificação da parada de emergência também não substitui a verificação das demais medidas de proteção nem uma avaliação completa do desempenho de parada, quando exigida.
Os requisitos aplicáveis de segurança de máquinas e de eletricidade dependem do destino, da configuração da máquina e do escopo contratual. Identifique no plano de aceitação as normas pertinentes, as obrigações regulamentares e a documentação necessária; um teste de precisão de corte, por si só, não comprova a conformidade regulamentar.
Transforme os resultados em uma decisão de aceitação
Um relatório de teste útil permite que outra pessoa entenda o que foi cortado, como foi medido e por que a máquina foi aprovada ou reprovada. Inclua a identificação da máquina, a data e o local, os participantes, os detalhes do material e das lâminas, o programa e as configurações, os instrumentos, as leituras brutas, os resultados calculados e os limites aplicáveis. Anexe a lista de verificação de segurança e identifique quaisquer defeitos pendentes ou restrições de operação.
Acorde previamente como serão tratados os ajustes e os novos testes. Se uma configuração for alterada após uma reprovação, registre tanto o resultado original quanto a alteração e, em seguida, repita as verificações afetadas nas condições acordadas. Uma correção do desvio dimensional, por exemplo, deve ser seguida de medições suficientes para demonstrar que os tamanhos relevantes e a repetibilidade ainda atendem aos limites. Os defeitos de segurança devem ter ações corretivas documentadas e ser verificados antes da aceitação da operação afetada.
Os testes na fábrica podem identificar problemas antes do envio, enquanto um teste no local de instalação pode avaliar o desempenho após o transporte, a instalação e a conexão aos serviços do local. Se ambos forem realizados, defina quais requisitos cada teste abrange e o que deve ser repetido após a instalação. A decisão final deve se basear nas evidências acordadas para o trabalho pretendido, deixando visíveis quaisquer condições não resolvidas às pessoas que operarão e farão a manutenção da serra.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.