


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que uma serra seccionadora CNC lasca as bordas de painéis de melamina?
Bordas lascadas em painéis melamínicos podem comprometer um corte que, de resto, seria limpo, aumentar o retrabalho e desperdiçar material valioso. Se a sua seccionadora CNC estiver deixando bordas ásperas ou quebradas, a causa pode ser uma lâmina desgastada, ajustes incorretos da lâmina riscadora, velocidade de avanço inadequada ou suporte insuficiente do painel. Entender como esses fatores afetam o corte pode ajudar os operadores a identificar o problema, melhorar a qualidade das bordas e manter a produção eficiente.
A pergunta útil não é simplesmente se a borda está lascada, mas onde e quando o dano aparece. Um defeito na face inferior leva os operadores a verificar pontos diferentes daqueles que seriam investigados diante de danos na face superior. Da mesma forma, um corte que começa limpo e piora ao longo de uma pilha exige uma investigação diferente de um corte áspero desde o primeiro contato dos dentes.
Comece examinando a borda
O painel revestido de melamina tem uma superfície decorativa dura e relativamente frágil, colada a um núcleo de aglomerado ou MDF. O núcleo pode ser cortado de forma satisfatória enquanto a superfície se rompe ao redor da linha de corte. Por isso, um corte pode parecer reto e dimensionalmente preciso, mas ainda assim ser inadequado para um componente visível de mobiliário.
Antes de alterar os ajustes, marque as faces superior e inferior de um painel de teste e anote o sentido de avanço. Inspecione as duas bordas longas do corte, não apenas a peça que se tornará o componente acabado. Registre também se o defeito ocorre ao longo de todo o corte, na entrada ou na saída, ou somente em algumas chapas da pilha.
- Danos principalmente na face riscada: Verifique o estado da lâmina riscadora, sua profundidade, largura e alinhamento com a lâmina principal.
- Danos principalmente na face oposta: Inspecione a lâmina principal, sua projeção, as condições de avanço e a estabilidade do painel.
- Lascamento no início ou no fim: Verifique se há movimento, aparas sem apoio ou uma transição no avanço que desestabilize o painel.
- Lascas aleatórias nas duas faces: Considere o batimento da lâmina, vibração, contaminação, variação do material ou mais de um problema ao mesmo tempo.
Essas são pistas de diagnóstico, não regras absolutas. O sentido de rotação da lâmina e a face que será riscada dependem da configuração da máquina. Confirme a disposição de corte da serra antes de determinar qual face é o “lado riscado”.
Por que a lâmina riscadora é importante
Em uma seccionadora equipada com uma unidade riscadora, a lâmina menor faz um corte preliminar raso na face mais vulnerável antes de a lâmina principal atravessar o painel. Isso ajuda a cortar o revestimento de melamina de forma limpa, em vez de permitir que a lâmina principal o arranque na borda.
Para que isso funcione, o sulco de riscagem deve estar posicionado corretamente e corresponder à largura de corte da lâmina principal. Se estiver deslocado, um lado do corte acabado pode ficar limpo enquanto o outro lasca. Se o sulco for estreito demais, a lâmina principal ainda poderá romper o revestimento na borda externa. Se for largo demais, o resultado poderá apresentar um degrau visível ou um corte desnecessariamente largo, mesmo que a superfície não esteja lascada.
A profundidade também é importante. Uma lâmina riscadora que mal alcança o revestimento pode não cortá-lo de forma consistente em um painel ligeiramente irregular. Uma profundidade excessiva pode tornar o corte de riscagem mais visível e não compensa um alinhamento inadequado. Use as instruções dos fabricantes da máquina e da lâmina como ponto de partida e, em seguida, faça pequenos ajustes controlados em material de teste.
Algumas lâminas riscadoras têm a largura ajustada com calços ou por meio de uma configuração de lâmina dividida; outras têm um desenho cônico, cuja largura efetiva muda conforme a profundidade de corte. O método de ajuste afeta o diagnóstico. Em uma lâmina cônica, alterar a profundidade também pode mudar a largura do sulco, portanto verifique ambos após o ajuste.
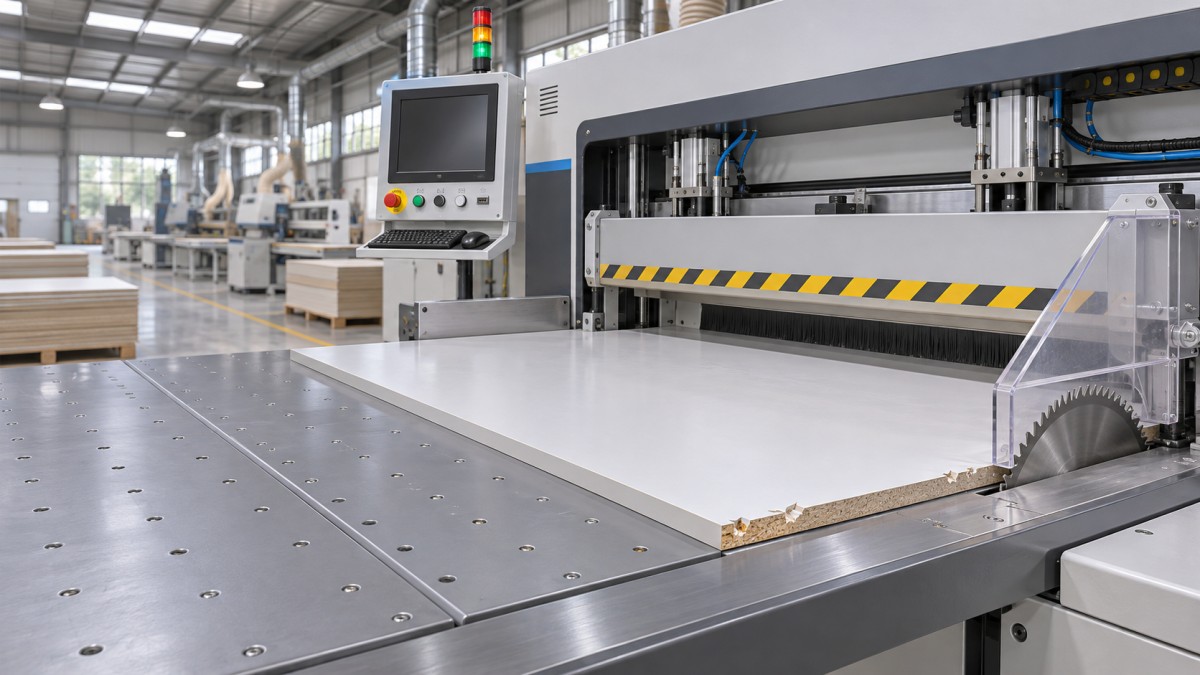
Com a alimentação elétrica isolada e as lâminas completamente paradas, inspecione os dentes da lâmina riscadora e as superfícies de montagem. Resina, poeira ou um dente danificado podem comprometer um ajuste que, de resto, estaria correto. Após a remontagem, use o procedimento de regulagem e as proteções aprovados para a máquina ao realizar um corte de teste. Nunca tente verificar o alinhamento aproximando as mãos de uma lâmina em movimento.
Uma lâmina principal afiada é necessária, mas não suficiente
Uma lâmina principal cega tende a empurrar e romper o revestimento, em vez de cortá-lo de forma limpa. Os operadores também podem notar aumento do ruído de corte, um núcleo mais áspero, marcas de queimadura ou maior resistência. Nenhum desses sintomas comprova que a lâmina esteja desgastada, mas uma lâmina de reposição limpa e com as especificações corretas é uma comparação útil quando a qualidade do corte piora gradualmente.
A escolha da lâmina é igualmente importante. Uma lâmina projetada para o corte rápido de desbaste de madeira maciça não é necessariamente adequada para painéis laminados. A geometria dos dentes, o número de dentes, a largura de corte e o diâmetro da lâmina devem ser apropriados ao material, à máquina e às condições de corte previstas. Siga as recomendações do fornecedor da lâmina, em vez de presumir que o maior número de dentes sempre proporcionará o melhor resultado. A combinação inadequada pode gerar carga de corte excessiva ou evacuação deficiente dos cavacos.
Inspecione a lâmina em busca de pastilhas de metal duro lascadas, acúmulo de resíduos e sinais de superaquecimento. A limpeza ou afiação pode recuperar uma lâmina adequada, mas afiações repetidas podem alterar sua geometria de corte e a largura do corte. Após trocar ou afiar uma lâmina, verifique novamente o ajuste da riscadora; a largura do sulco anterior pode não corresponder mais.
A projeção da lâmina acima do painel também altera a forma como os dentes entram e saem do material. Um ajuste inadequado pode afetar a qualidade da borda e a carga de corte, mas não existe uma projeção única que funcione para todas as máquinas, lâminas e alturas de pilha. Comece pelo ajuste recomendado pelo fabricante da serra e faça alterações somente dentro do intervalo permitido. Se o corte só ficar mais limpo quando a lâmina é ajustada fora desse intervalo, procure a causa subjacente.
Velocidade de avanço, altura da pilha e movimento do painel
A velocidade de avanço afeta a carga sobre cada dente. Se a serra avançar rápido demais para a lâmina e o material, os dentes poderão arrancar o revestimento e a máquina poderá ter dificuldade para manter um corte estável. Reduzir o avanço pode ajudar no diagnóstico, mas o ajuste mais lento não é automaticamente o melhor. Um corte excessivamente lento pode causar atrito e aquecimento, especialmente com uma lâmina cega ou inadequada.
Faça uma comparação controlada: corte o mesmo painel com a mesma lâmina e os mesmos ajustes da riscadora na velocidade de avanço normal e, em seguida, a uma velocidade moderadamente menor, dentro do intervalo de operação recomendado para a máquina. Se a borda melhorar, verifique se o avanço original era agressivo demais para aquela lâmina, pilha ou material. Se houver pouca diferença, não continue reduzindo a velocidade sem verificar o alinhamento ou o suporte.
O corte de pilhas introduz outra variável. As chapas podem empenar, deslizar ou não ficar planas umas contra as outras, deixando alguns painéis menos firmemente presos que outros. Um ajuste que corta uma chapa de forma limpa pode não funcionar tão bem em uma pilha mais alta. Compare um corte de chapa única com o da pilha habitual e inspecione cada chapa separadamente. Se apenas uma posição da pilha apresentar danos, verifique se há folgas, aperto desigual ou resíduos presos entre os painéis.
As vigas de pressão, os grampos, as superfícies da mesa e os roletes de apoio devem segurar a peça sem danificar sua face. Remova lascas soltas das superfícies de contato e verifique se o painel permanece apoiado durante todo o corte. Tiras estreitas e aparas merecem atenção especial: se se deslocarem ou caírem quando a lâmina sair, a parte final da borda poderá quebrar, mesmo que o restante esteja limpo. Use os suportes e os métodos de manuseio aprovados para a máquina; não segure com a mão uma peça instável perto da área de corte.
Quando os ajustes parecem corretos, mas o lascamento continua
Um bom ajuste da riscadora não consegue compensar uma serra mecanicamente instável. Batimento excessivo da lâmina ou do eixo, rolamentos desgastados, componentes soltos ou desalinhamento entre a lâmina e a trajetória de corte da máquina podem causar vibração e uma largura de corte irregular. Sintomas semelhantes podem resultar de um flange danificado ou de resíduos entre a lâmina e sua superfície de montagem.
Essas verificações exigem instrumentos de medição adequados e conhecimento dos limites de serviço da máquina. Se a borda alternar entre limpa e lascada sem um padrão claramente relacionado ao material, ou se a vibração persistir com uma lâmina em boas condições, solicite a avaliação de profissionais de manutenção qualificados. Não tente compensar uma falha mecânica alargando repetidamente o corte de riscagem.
A extração de pó também merece atenção. Uma extração deficiente pode deixar lascas na mesa ou no corte, interferir no posicionamento do painel e dificultar a identificação de problemas em desenvolvimento. Verifique se há dutos obstruídos e resíduos acumulados, conforme o procedimento de manutenção da máquina. A extração não substitui uma lâmina afiada, mas uma área de corte limpa facilita a manutenção de um ajuste estável.
Diferencie um problema do material de um problema da máquina
Nem todos os painéis revestidos de melamina se comportam da mesma forma. A densidade do núcleo, o estado da superfície, a qualidade da colagem e danos de armazenamento podem afetar a borda. Um painel com fissuras superficiais preexistentes ou cantos danificados pode produzir lascas que parecem defeitos de corte. O nivelamento do painel também importa: uma chapa empenada é mais difícil de apoiar de maneira consistente, especialmente em uma pilha.
Se a serra corta um painel de forma confiável, mas tem dificuldade com outro, compare-os com o mesmo ajuste antes de alterar a máquina. Inspecione as faces e bordas sem corte, anote a espessura e a construção do painel e guarde amostras de cada material. O resultado pode justificar o uso de outra lâmina ou velocidade de avanço para aquele painel, em vez de uma alteração permanente no ajuste padrão.
Diferencie também danos de corte de danos de manuseio. Uma borda limpa pode lascar quando um painel pesado desliza sobre outra chapa, bate em um batente ou é movimentado sem apoio adequado. Inspecione a borda imediatamente após o corte e novamente depois do manuseio. Essa simples comparação pode evitar ajustes desnecessários na lâmina.
Uma sequência prática para o diagnóstico
Altere uma variável por vez e mantenha as condições de teste tão consistentes quanto possível. Comece com uma chapa representativa, marque suas faces e faça um corte de teste. Registre a lâmina, a configuração da riscadora, o ajuste de avanço e o local das lascas. Em seguida, verifique as causas prováveis indicadas pelo defeito.
Verifique o estado da lâmina e o alinhamento da riscadora antes de fazer muitos testes com a velocidade de avanço. Confirme se o painel está plano e apoiado. Quando uma chapa única cortar sem lascar, retome gradualmente a pilha habitual e a velocidade de produção. Essa sequência facilita identificar se o problema está relacionado à lâmina, ao ajuste, à pilha ou ao material.
Se não for possível resolver o problema, as informações úteis para um técnico de assistência incluem fotografias das duas faces, a construção e a espessura do painel, as especificações da lâmina, o tipo de lâmina riscadora, a altura da pilha, o ajuste de avanço e o ponto em que ocorre o lascamento. A Qingdao Zhongding Machinery Co., Ltd. fornece suporte técnico e peças de reposição para equipamentos de marcenaria; detalhes como esses ajudam um fornecedor de máquinas a avaliar se a próxima etapa deve ser corrigir o ajuste, substituir um componente ou realizar uma inspeção mecânica no local.
O objetivo não é encontrar um ajuste universal para todos os painéis de melamina. É estabelecer um ajuste repetível para o material e a lâmina em uso, reconhecer quando a borda começa a mudar e corrigir a causa antes que um pequeno defeito resulte em uma pilha de peças rejeitadas.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.