


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquina de Furação CNC para Painéis de Gabinetes: Quando Escolher Multieixos vs. Fuso Único + ATC com Base na Densidade de Furos e Tolerância
A seleção da máquina de perfuração CNC para painéis de armários adequada depende de duas variáveis estreitamente relacionadas: a densidade de furos por metro quadrado e os requisitos de tolerância posicional. Ao contrário das fresadoras CNC de uso geral, a perfuração de painéis de armários exige repetibilidade consistente em milhares de furos idênticos — frequentemente em MDF, aglomerado ou compensado — nos quais até mesmo um desvio de 0,15 mm pode comprometer o alinhamento das dobradiças, o encaixe das corrediças de gaveta ou o engate de conectores cam-lock. As configurações com múltiplos fusos e com fuso único + ATC respondem de forma diferente a essas restrições — não porque uma seja inerentemente superior, mas porque sua arquitetura mecânica impõe limites físicos distintos ao sequenciamento das trajetórias de ferramenta, à estabilidade térmica e à rigidez dos eixos.
A densidade de furos determina quantos pontos de perfuração devem ser executados em uma determinada área sem reposicionar o painel. Em densidades inferiores a 8 furos/m² (por exemplo, layouts básicos para pinos de prateleira), ambas as configurações alcançam tempos de ciclo comparáveis. Porém, acima de 12 furos/m² — algo comum em painéis de portas com sobreposição total ou carcaças de cozinhas modulares — a execução paralela do cabeçote multifuso torna-se decisiva. Um cabeçote de 6 fusos perfurando 6 furos simultaneamente reduz o deslocamento total dos fusos em ~83% em comparação com a perfuração sequencial. No entanto, essa vantagem desaparece quando as posições dos furos variam significativamente em profundidade, diâmetro ou orientação angular. As unidades multifuso normalmente fixam todos os fusos em um plano fixo do eixo Z; elas não podem ajustar independentemente a profundidade de cada furo nem alternar entre pinos de cavilha de 3 mm e copos de dobradiça de 5 mm durante o ciclo. Essa limitação exige múltiplas configurações ou um acúmulo de tolerâncias comprometido — especialmente problemático quando é necessária precisão posicional de ±0,1 mm em recursos de diâmetros mistos.
Os sistemas de fuso único + ATC se destacam quando a flexibilidade supera a velocidade bruta. Com troca automática de ferramenta, um único fuso de alta precisão pode executar operações diversas — perfuração, escareamento, chanfragem, rosqueamento — sem intervenção manual. Mais importante ainda, ele mantém um comportamento consistente de expansão térmica: apenas um fuso aquece durante operações prolongadas, e sua posição é compensada ativamente por meio do feedback de escalas lineares nos eixos X/Y. Os cabeçotes multifuso, por outro lado, introduzem deriva térmica diferencial entre vários fusos motorizados montados em uma estrutura compartilhada. Mesmo com motores e refrigeração idênticos, pequenas variações na pré-carga dos rolamentos ou na lubrificação provocam expansão não uniforme — resultando em deriva mensurável (até 0,08 mm ao longo de 4 horas) entre os fusos externos e os centrais. Para painéis de armários que exigem tolerâncias de empilhamento rigorosas em 3+ furos adjacentes (por exemplo, placas de montagem de dobradiças de estilo europeu), essa deriva afeta diretamente o encaixe funcional.
A interação com o material restringe ainda mais o espaço de decisão. Painéis com mais de 25 mm de espessura ou que contêm ferragens embutidas (como extrusões de alumínio ou insertos de aço) geram resistência de corte variável. Uma unidade multifuso aplica avanço e RPM uniformes a todas as ferramentas — correndo o risco de vibração em zonas densas e de subutilizar o torque em outras áreas. Um sistema de fuso único + ATC ajusta dinamicamente o avanço e o monitoramento da carga do fuso por ferramenta, adaptando-se em tempo real às inconsistências do material. Essa capacidade de resposta é mais importante no processamento de painéis laminados, em que a densidade do núcleo varia sob as camadas de revestimento — uma causa comum de lascamento ou furos excessivamente grandes nas superfícies de saída.
A área ocupada pela máquina e a integração também limitam a seleção. As máquinas multifuso exigem estruturas de pórtico maiores para acomodar o movimento simultâneo das ferramentas, frequentemente excedendo 3.000 mm de largura. Isso torna a adaptação em linhas existentes desafiadora, especialmente quando transportadores suspensos ou sistemas automatizados de carregamento ocupam uma altura de teto limitada. Sistemas de fuso único como oZDV6 integram-se de forma compacta a fluxos de trabalho com mesa deslizante, permitindo o registro preciso do painel por meio de bancadas de ferro fundido endurecido (1006×580 mm) e superfícies de suporte estendidas (1050×840 mm). Seu conjunto de serra de inclinação manual (45°–90°) e a capacidade de serra riscadora (lâmina de 120 mm, 8000 rpm) permitem o pré-corte e o perfilamento de bordas antes da perfuração — reduzindo as etapas de manuseio e minimizando o erro acumulado de posicionamento causado por fixações repetidas.
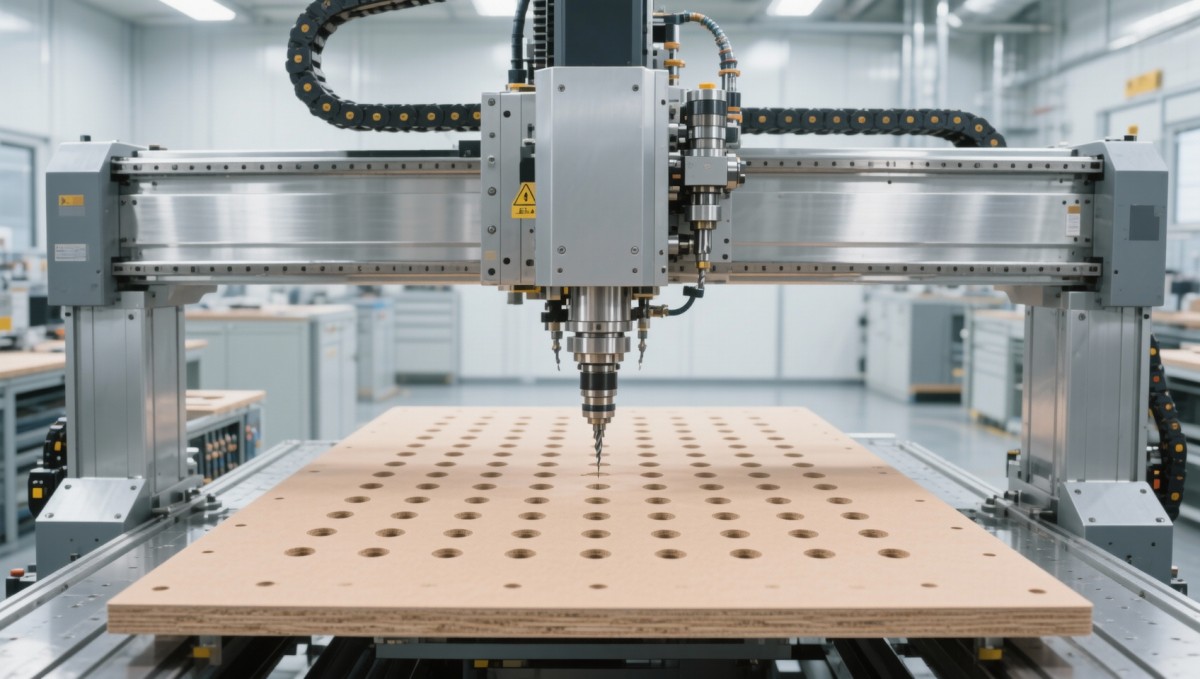
A validação de tolerância revela outra diferença: a metodologia de medição. O desempenho multifuso é normalmente verificado com blocos-padrão estáticos colocados sob cada fuso — testando o posicionamento nominal, mas não a repetibilidade dinâmica sob carga. A validação de fuso único + ATC exige testes de ciclo completo: perfuração de 100+ furos idênticos em toda a área de trabalho (capacidade bruta de corte de 3200 mm), seguida da medição do desvio posicional por metrologia de coordenadas. Dados reais de fábricas de móveis mostram que sistemas de fuso único mantêm desvio máximo ≤0,07 mm ao longo de um curso de 2000 mm quando equipados com feedback de escala de vidro e fusos de esferas acionados por servo — enquanto unidades multifuso apresentam média de 0,12–0,18 mm sob condições de teste idênticas, principalmente devido a limitações de rigidez de acoplamento no suporte dos fusos.
A escalabilidade operacional acrescenta uma terceira dimensão. Quando a produção passa de linhas padronizadas de armários para configurações personalizadas — exigindo alterações frequentes de programa, lotes de painéis mistos ou produções em pequenos lotes — a capacidade do ATC de carregar 12+ ferramentas em sequência elimina o tempo de inatividade de configuração. As máquinas multifuso exigem ferramental dedicado para cada padrão de furos; mudar de um layout de dobradiça de 32 mm para uma variante de fechamento suave de 27 mm requer a reconfiguração física dos fusos, geralmente levando 45–90 minutos. Esse atraso torna-se proibitivo quando os tamanhos dos lotes caem abaixo de 50 painéis.
Em última análise, a escolha não é binária — ela depende do contexto. Se o seu fluxo de trabalho processa >500 painéis idênticos/dia com padrões de furos uniformes e faixas de tolerância ≥±0,2 mm, o multifuso oferece vantagens de produtividade. Porém, se você trabalha rotineiramente com armários de especificações mistas, exige fidelidade posicional ≤±0,1 mm em painéis com múltiplos recursos ou opera em ambientes nos quais a estabilidade térmica e a variabilidade do material não são controladas, o fuso único + ATC oferece precisão determinística — não apenas especificações teóricas. A decisão não se baseia na quantidade de fusos, mas em qual arquitetura se alinha à geometria real dos seus painéis, à consistência do material e aos requisitos da cadeia de tolerâncias.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.