


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como alinhar uma serra de esquadria deslizante para obter precisão na produção de painéis para exportação?
Alcançar precisão de painéis de nível exportação começa com o alinhamento correto — então, como alinhar uma serra circular de mesa deslizante para obter precisão de produção para exportação? Para fabricantes globais de móveis e painéis que dependem de tolerâncias consistentes de ±0,1 mm, o desalinhamento não é apenas um problema de configuração — é uma causa raiz de desperdício de material, retrabalho e falhas em auditorias de controle de qualidade. Na Qingdao Zhongding Machinery, projetamos serras circulares de mesa deslizante especificamente para linhas de marcenaria de alto volume em conformidade com requisitos de exportação — e nossos protocolos de alinhamento comprovados em campo garantem repetibilidade entre turnos, operadores e climas. Neste guia, apresentamos técnicas passo a passo de calibração mecânica e assistida por laser, utilizadas por oficinas certificadas pela ISO em todo o mundo.
Por que o alinhamento impacta diretamente a conformidade para exportação
A produção de painéis de nível exportação exige consistência dimensional em milhares de peças — especialmente em móveis desmontáveis, sistemas de armários de cozinha e marcenaria arquitetônica enviados internacionalmente. Um desvio de 0,3 mm em uma chapa de MDF ou compensado de 2440 × 1220 mm pode parecer insignificante, mas se acumula durante a colagem de bordas, o nesting CNC ou a montagem automatizada. Quando a guia, a lâmina e o sistema de trilhos da serra circular de mesa deslizante estão fora de sincronia, erros cumulativos aparecem como largura de corte inconsistente, cortes angulares ou bordas não paralelas — provocando rejeição durante inspeções do comprador ou auditorias de terceiros, como BSCI ou Sedex. O desalinhamento também acelera o desgaste das correias, aumenta a carga do motor e causa falhas prematuras nos rolamentos — elevando a frequência de manutenção e o tempo de inatividade na produção contínua.
Pontos essenciais de alinhamento que devem ser verificados
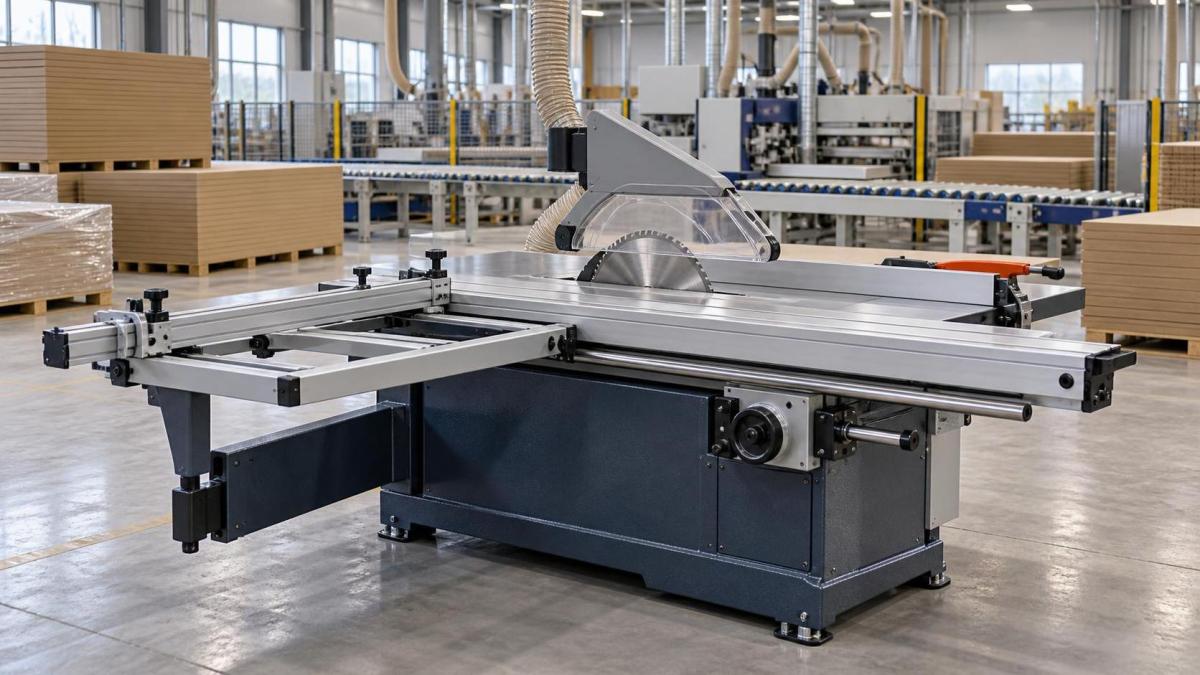
Ao contrário das serras de mesa básicas, as serras circulares de mesa deslizante dependem de três eixos interdependentes: o plano da lâmina principal, o percurso do trilho da mesa deslizante e a orientação da guia longitudinal. Se qualquer um deles estiver fora de posição — mesmo que ligeiramente — os demais não poderão compensar. Concentre-se primeiro nestas quatro interfaces críticas:
- Paralelismo entre lâmina e mesa: Medido na extensão total, nas posições dianteira e traseira da mesa deslizante.
- Perpendicularidade entre trilho e lâmina: Confirmada verificando o esquadro entre o eixo do trilho e o plano da lâmina em vários pontos ao longo do curso.
- Paralelismo entre guia e lâmina: Verificado independentemente do movimento da mesa deslizante, usando uma régua de precisão e um relógio comparador.
- Esquadro do carro de corte transversal: Garante que o próprio carro deslizante se mova corretamente — essencial ao cortar grandes painéis de ponta a ponta.
Calibração mecânica passo a passo (sem necessidade de laser)
Este método utiliza ferramentas padrão de oficina: um esquadro de mecânico de 300 mm, um relógio comparador de 0,02 mm com base magnética, uma régua de aço de 1 m e um lápis afiado. Realize todas as verificações com a máquina fria e totalmente montada — incluindo a proteção, o separador e as linguetas antirretrocesso instalados.
- Estabilize a base: Nivele a máquina usando os pés integrados ou calços. Confirme que não há movimento de balanço ao pressionar cada canto da base de ferro fundido.
- Verifique o desvio da lâmina e a folga do eixo: Gire a lâmina manualmente enquanto mede o desvio na borda com o relógio comparador (<0,05 mm aceitável). Um desvio excessivo invalida todas as etapas subsequentes de alinhamento.
- Verifique o paralelismo entre lâmina e mesa: Prenda a régua de aço rente à lateral da lâmina (não aos dentes) e, em seguida, meça a folga entre a régua e a superfície da mesa nas posições dianteira e traseira da mesa deslizante. Ajuste gradualmente os parafusos de fixação do trilho da mesa até que a folga permaneça ≤0,03 mm em todo o curso.
- Alinhe a guia longitudinal: Ajuste a guia a 90° usando o esquadro de mecânico contra o corpo da lâmina (não os dentes). Aperte o mecanismo de travamento da guia e verifique novamente o esquadro nas duas extremidades da guia. Se a discrepância exceder 0,05°, solte os parafusos de fixação da guia e reposicione-a — não force o ajuste apenas pelos manípulos de tensão.
- Teste o esquadro do trilho: Fixe o relógio comparador à mesa fixa; posicione o apalpador contra a face do trilho. Mova lentamente a mesa deslizante da frente para trás. Um desvio >0,04 mm por metro indica deformação do trilho ou erro de montagem — sendo necessária recalibração profissional.
Quando usar ferramentas de alinhamento a laser
Os métodos mecânicos funcionam de forma confiável para a manutenção de rotina — mas os sistemas a laser agregam valor quando a temperatura ambiente varia >5°C entre turnos ou quando as máquinas operam próximas a pisos de concreto sujeitos a acomodação sazonal. Um projetor a laser de linha visível Classe II montado no eixo da lâmina pode projetar um plano de referência sobre a superfície da mesa e a guia. As principais vantagens incluem a confirmação visual em tempo real dos pontos de convergência e a detecção de desvios angulares sutis que não podem ser detectados com relógios comparadores. No entanto, os lasers não substituem a verificação mecânica: eles confirmam a geometria, mas não conseguem detectar a flexão do trilho ou a folga nos rolamentos. Sempre valide as leituras do laser com medições físicas antes de finalizar os ajustes.
Fatores ambientais e operacionais que comprometem o alinhamento
Mesmo um alinhamento inicial perfeito se deteriora em condições reais de operação. Dois fatores são responsáveis pela maioria dos desalinhamentos recorrentes:
- Expansão térmica: Mesas de ferro fundido expandem cerca de 11 µm/m·°C. Um aumento de 20°C entre a partida pela manhã e a operação ao meio-dia altera a tolerância entre guia e lâmina em até 0,12 mm em uma guia de 1,2 m — o suficiente para exceder a especificação de exportação. Aguarde 30 minutos de aquecimento antes da verificação final de alinhamento.
- Transmissão de vibração: A montagem direta sobre pisos de concreto sem isolamento transmite ressonância de baixa frequência para os trilhos e rolamentos. Recomendamos bases de montagem com isolamento de borracha classificadas para carga estática ≥1200 kg — especialmente para máquinas que operam >8 horas/dia.
Frequência e protocolo de documentação
Para produção voltada à exportação, realize o alinhamento completo semanalmente — não apenas após a troca de lâminas. Registre os resultados em um log simples: data, temperatura ambiente, desvios medidos em cada ponto e iniciais do técnico. Com o tempo, as tendências revelam se o desgaste é localizado (por exemplo, buchas do trilho) ou sistêmico (por exemplo, acomodação da fundação). A Qingdao Zhongding Machinery fornece modelos de alinhamento e blocos de referência calibrados com cada envio de serra circular de mesa deslizante — ferramentas projetadas para atender às tolerâncias dimensionais esperadas em fluxos de trabalho de exportação certificados.
O que fazer se o alinhamento se desviar repetidamente
Se você precisar realinhar mais de uma vez por semana, apesar de seguir o procedimento correto, investigue estas fontes menos evidentes:
- Roletes de suporte do trilho desgastados — verifique se há folga lateral ou marcas de contato irregulares nas superfícies dos roletes.
- Parafusos soltos da carcaça do eixo — a vibração os afrouxa gradualmente; aplique o torque conforme os valores especificados pelo fabricante mensalmente.
- Guias lineares contaminadas — o acúmulo de pó ou resina altera o percurso do trilho; limpe com pano sem fiapos e álcool isopropílico a cada 100 horas de operação.
Não tente usar calços ou dobrar componentes estruturais. A instabilidade persistente indica fadiga de componentes — não erro do operador — e requer intervenção de assistência técnica qualificada.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.