


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como uma seccionadora automática corta pilhas de painéis?
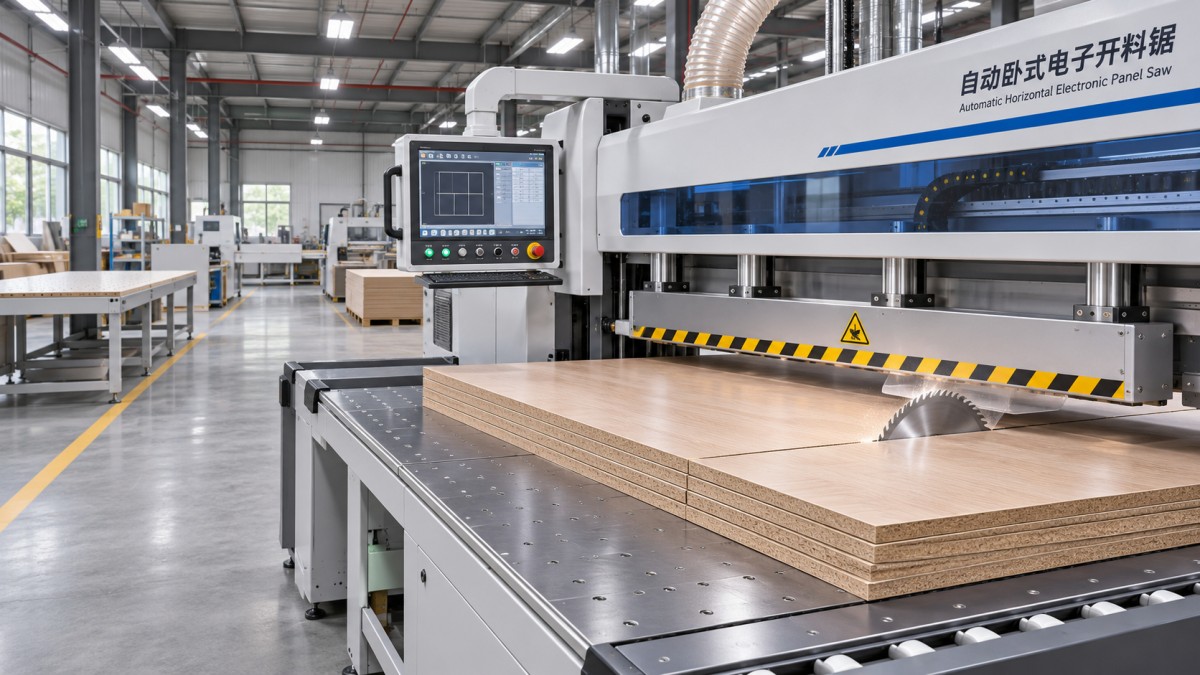
Uma serra seccionadora automática de painéis corta uma pilha de chapas posicionando-as contra uma guia de referência, mantendo-as firmemente sob uma viga de pressão e deslocando uma lâmina circular motorizada através da pilha ao longo de uma linha programada. Após cada corte, um empurrador controlado ou outro sistema de posicionamento avança o material até a próxima dimensão. O ciclo se repete até que as tiras ou peças necessárias tenham sido cortadas.
As chapas não ficam precisas simplesmente por serem cortadas juntas. Suas bordas devem estar alinhadas, a pilha deve permanecer estável sob a pressão do grampo e a lâmina deve ser adequada ao material e à altura total de corte. A máquina também precisa ter comprimento de corte útil e projeção da lâmina suficientes para o trabalho.
De uma pilha de chapas a painéis acabados
Uma serra de vigas horizontal típica tem uma mesa plana de apoio, uma guia traseira ou um sistema de posicionamento, uma viga de pressão e um carro de serra que se desloca ao longo da linha de corte. Algumas máquinas alimentam as chapas pela parte traseira usando equipamento motorizado; outras são carregadas pela frente. Os detalhes variam, mas a sequência de corte segue o mesmo princípio: estabelecer uma referência, fixar o material e deslocar a lâmina através dele.
Primeiro, as chapas são empilhadas com as bordas de referência alinhadas. Chapas limpas e planas se apoiam umas nas outras de maneira mais uniforme do que chapas empenadas ou cobertas de resíduos. Se uma chapa se projetar além das outras na borda de referência, o mesmo movimento programado não produzirá a mesma largura de peça em todas as camadas.
O programa de corte define as dimensões e a ordem dos cortes. Um sistema de posicionamento desloca a pilha em relação à linha da serra, geralmente agarrando ou empurrando sua borda traseira. Quando a pilha alcança a posição desejada, a viga de pressão desce e mantém as chapas contra a mesa. Uma lâmina circular sobe através da mesa e se desloca pela largura da pilha em um carro. Após o corte, o carro retorna e a viga é liberada quando a sequência da máquina permite.
Para uma série de cortes paralelos, a pilha restante avança e o ciclo se repete. A produção de peças retangulares geralmente exige mudar a orientação: as tiras obtidas no primeiro conjunto de cortes são giradas e reposicionadas para o corte transversal. Algumas configurações automatizadas incluem equipamentos para realizar essa transferência, enquanto outras exigem o manuseio manual entre as etapas de corte.
A dimensão programada refere-se à relação entre a referência de posicionamento e a linha de corte. A espessura da lâmina remove uma faixa de material chamada largura de corte, portanto, o plano de corte deve levar essa perda em conta. Caso contrário, um conjunto de dimensões que parece caber na chapa original pode deixar a última peça menor do que o previsto.
Como a pilha permanece alinhada durante o corte
A viga de pressão impede que as chapas se levantem ou deslizem enquanto a lâmina passa por elas. A força aplicada deve manter toda a pilha firmemente presa sem danificar superfícies sensíveis. Uma força de fixação insuficiente permite que as camadas se desloquem umas em relação às outras; uma pressão excessiva ou desigual pode marcar uma face decorativa ou fazer com que uma pilha deformada se ajuste temporariamente à mesa, apenas para voltar à forma original após ser liberada.
O apoio ao longo da mesa é igualmente importante. Se uma chapa grande ficar suspensa sem apoio adequado, seu peso pode deslocar a pilha ou fazer com que a parte cortada ceda ao se separar. Mesas com colchão de ar ou rolos de apoio reduzem o esforço necessário para movimentar painéis grandes, mas não substituem a fixação durante o corte.
As bordas de referência merecem atenção antes do primeiro corte programado. As bordas de fábrica nem sempre são adequadas como referências finais, sobretudo se as chapas tiverem sido danificadas durante o manuseio ou não estiverem esquadrejadas. Um corte de refilo pode criar uma borda limpa, mas a sequência é importante: as dimensões posteriores dependem de qual borda é posicionada contra a guia. Se a pilha for girada para o corte transversal, uma referência inicial imprecisa pode propagar o erro para a operação seguinte.
Empilhar chapas de tamanhos diferentes complica o posicionamento. Um empurrador traseiro pode entrar em contato apenas com as chapas mais compridas, a menos que a pilha seja organizada de modo que todas as bordas relevantes fiquem alinhadas de forma consistente. Espaços entre camadas, sobras soltas ou poeira retida na mesa também podem alterar a posição da pilha sob pressão.
Percurso da lâmina, altura de corte e capacidade da pilha
A lâmina principal corta todas as camadas em uma única passagem. Seus dentes removem material à medida que o carro se desloca, enquanto o sistema de extração remove cavacos e poeira da área de corte. O diâmetro, a projeção, a geometria dos dentes e o estado da lâmina influenciam o resultado. Uma lâmina cega ou com geometria de dentes inadequada pode aumentar a resistência ao corte e deixar bordas ásperas ou lascadas.
A altura máxima de corte é a espessura total que a serra foi projetada para cortar nas condições especificadas, não a espessura de cada chapa individual. Se várias chapas forem empilhadas, é preciso somar suas espessuras. Essa espessura total também deve caber na capacidade de fixação da máquina e no espaço disponível sob a viga de pressão.
A classificação de altura, por si só, não determina uma pilha adequada para todos os materiais. Chapas densas ou abrasivas impõem exigências diferentes das de painéis mais leves, e as superfícies laminadas são menos tolerantes a lascas. A seleção da lâmina, a velocidade de avanço do carro e os requisitos de qualidade de corte afetam a altura prática da pilha. Uma máquina pode aceitar fisicamente uma pilha mais alta, mas produzir uma borda mais limpa ou exigir menos esforço de corte com menos chapas.
O comprimento de corte é um limite distinto: determina a extensão que a lâmina pode percorrer, enquanto o curso do sistema de posicionamento determina quais dimensões podem ser definidas na direção de alimentação. Nenhum desses valores deve ser confundido com a altura da pilha. As dimensões máximas das chapas de entrada, a direção de corte pretendida e o tamanho das peças finais são fatores importantes para interpretar as especificações de uma máquina.
Por que se usa uma lâmina riscadora
Muitas serras incluem uma pequena lâmina riscadora à frente da lâmina principal. Ela faz um corte raso na face inferior da pilha antes que a lâmina principal alcance o material, reduzindo o lascamento que ocorreria se os dentes da lâmina principal levantassem as fibras ou danificassem um revestimento. Isso é especialmente relevante para chapas revestidas com melamina ou outros painéis laminados.
O corte da riscadora deve estar alinhado com a lâmina principal e ajustado à largura e profundidade adequadas. Uma riscadora mal alinhada pode deixar um degrau visível ou uma marca mais larga na face inferior. Ela atua na superfície com a qual entra em contato; não evita automaticamente danos em todas as interfaces entre chapas empilhadas. Cortes de teste no material pretendido ajudam a avaliar a pilha completa.
Análise do corte: causas dos erros
Um erro dimensional igual em todas as camadas indica uma causa diferente daquela de um erro que varia ao longo da pilha. Se todas as peças ficarem consistentemente largas ou estreitas demais, vale verificar a dimensão programada, a compensação da largura de corte, a referência de posicionamento ou a calibração da máquina. Se as camadas superior e inferior diferirem, o movimento dentro da pilha, a fixação desigual ou a deflexão da lâmina tornam-se causas mais prováveis.
Um corte reto, mas fora de esquadro, pode resultar de uma borda de referência que já não estava em esquadro antes do corte. Também pode indicar que a pilha não foi assentada de maneira consistente contra a referência de posicionamento. Medir apenas um canto pode ocultar o problema: comparar as dimensões nas duas extremidades e verificar o corte em relação à borda de referência pretendida permite uma avaliação mais clara.
Os defeitos nas bordas exigem o mesmo tipo de análise. Lascamento na face inferior de uma única chapa pode indicar um problema de ajuste da lâmina riscadora. Aspereza ao longo de toda a borda cortada pode apontar para uma lâmina principal desgastada ou inadequada, ou para uma velocidade de avanço incompatível com o material. Marcas restritas à superfície superior podem ser causadas pelo contato com a viga de pressão ou por resíduos presos entre a viga e o painel. O defeito visível é um ponto de partida para o diagnóstico, não a prova de uma causa única.
Peças pequenas introduzem outra complicação. À medida que a tira restante se estreita, há menos área para o grampo segurar, e a peça cortada pode ter menos apoio. Por isso, as especificações da máquina relativas à largura mínima de corte e ao manuseio das peças são importantes, além do tamanho máximo da chapa. Cortar uma chapa grande com sucesso não significa que qualquer sobra estreita possa ser processada da mesma maneira.
Escolha de uma pilha adequada ao material
Um bom ponto de partida é uma pilha de chapas correspondentes, com espessura, planicidade e acabamento superficial semelhantes. Meça a altura total real, considerando também as variações entre as chapas, e mantenha-a dentro dos limites da máquina e da lâmina. As chapas devem apoiar-se uniformemente na mesa e umas nas outras, com as bordas de referência alinhadas.
Em seguida, avalie um corte representativo. Meça as peças das camadas superior e inferior, inspecione ambas as faces e compare a borda em todo o seu comprimento. Se as dimensões forem consistentes, mas o laminado lascar, reduzir apenas a altura da pilha pode não resolver o problema do estado da lâmina ou do alinhamento da riscadora. Se apenas uma camada estiver fora de posição, verifique como as chapas foram alinhadas e fixadas antes de alterar o programa.
Para uma produção variada, reserve espaço para as chapas maiores e os cortes mais longos, além de espaço para manusear as peças separadas. Mesmo quando atende ao requisito nominal de altura, uma serra ainda precisa de apoio adequado na entrada e na saída, extração suficiente e uma sequência de corte adequada aos painéis processados. A capacidade mais útil é a altura da pilha que proporciona a qualidade dimensional e de borda necessária no material real.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.