


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma seccionadora CNC para MDF e aglomerado
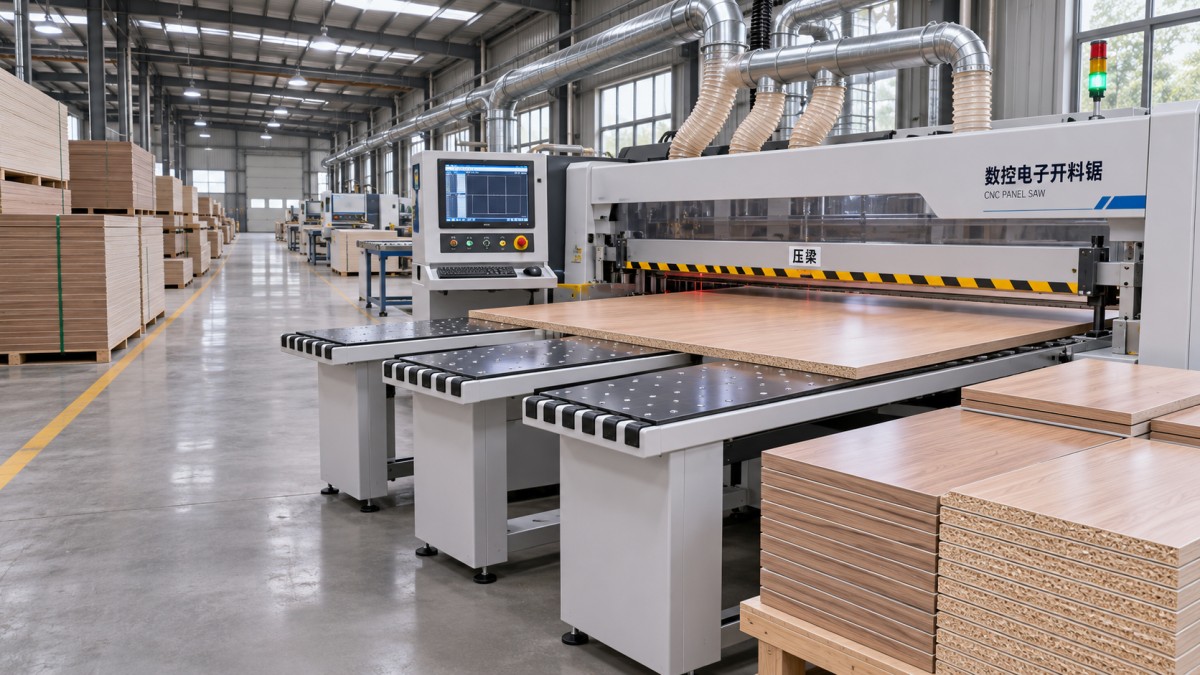
Escolher a serra seccionadora CNC adequada para MDF e aglomerado exige mais do que comparar velocidades de corte. As dimensões dos painéis, a precisão de corte, a capacidade de riscagem, a extração de pó e a integração de software influenciam tanto a qualidade da produção quanto os custos operacionais. Para os responsáveis pela avaliação técnica, o desafio é relacionar essas especificações ao comportamento real dos materiais e às metas de produtividade — e não a um ciclo de corte idealizado. Uma máquina que apresenta bom desempenho com os painéis padrão do fornecedor pode precisar de uma configuração diferente para processar os painéis mais espessos, superfícies decorativas ou uma combinação exigente de lotes.
O ponto de partida mais útil é ter uma visão clara do trabalho que a serra deverá executar: quais painéis chegam à fábrica, quais componentes saem da área de corte e quanta variação a operação pode tolerar entre esses dois pontos.
Comece pelo material e pela capacidade de corte
MDF e aglomerado costumam ser agrupados nas discussões de compra, mas nem sempre se comportam da mesma forma na serra. O MDF geralmente tem uma estrutura mais uniforme e gera pó fino. O aglomerado tem um núcleo mais grosseiro, o que pode afetar a qualidade das bordas e a extração de partículas. Ambos os materiais podem ser fornecidos sem acabamento ou revestidos com melamina, laminado ou lâmina de madeira, superfícies nas quais lascas visíveis nas bordas são uma preocupação especial.
Antes de avaliar os modelos de máquina, documente as dimensões máximas e mínimas dos painéis, a faixa de espessuras, os acabamentos de superfície e os requisitos de orientação dos veios ou do padrão decorativo. Inclua tanto o menor componente acabado quanto a maior chapa bruta. Uma serra pode aceitar um painel de tamanho integral e, ainda assim, ter dificuldade para segurar ou manusear tiras estreitas de forma consistente.
Verifique se o comprimento e a profundidade de corte úteis são compatíveis com os painéis reais, considerando as aparas e os padrões de corte usados na produção. No corte empilhado, peça ao fornecedor que informe a altura de empilhamento permitida para cada material representativo, e não apenas a abertura mecânica máxima da máquina. A planicidade dos painéis, o revestimento, a seleção da lâmina e o acabamento exigido podem limitar a altura prática da pilha, deixando-a abaixo desse máximo.
Defina a precisão como um requisito de produção
Uma tolerância de posicionamento informada na proposta é útil, mas não equivale à precisão da peça acabada. Esta também depende do esquadro do painel, do alinhamento da alimentação, da fixação, do estado da lâmina, da estabilidade do material e da forma como o operador mede o resultado. Pergunte exatamente o que o valor de precisão do fornecedor abrange, em quais condições foi medido e se se aplica ao posicionamento, ao corte ou ao componente acabado.
Para componentes de móveis, considere pelo menos quatro verificações:
- Comprimento e largura do corte: Meça peças representativas em vários pontos e compare-as com as dimensões programadas.
- Esquadro: Verifique se as bordas adjacentes formam o ângulo exigido; as medidas diagonais podem ajudar a identificar peças retangulares fora de esquadro.
- Repetibilidade: Compare as peças cortadas no início e no fim de uma produção, incluindo peças retiradas de diferentes posições da pilha.
- Condição das bordas: Inspecione as duas faces e o núcleo para detectar lascas, marcas de riscagem, queimaduras ou outros defeitos relevantes para a etapa seguinte.
Defina as tolerâncias de aceitação considerando a operação subsequente. Um componente destinado à face visível de um armário pode exigir uma inspeção visual mais rigorosa do que um painel interno, enquanto peças destinadas à furação automatizada ou ao revestimento de bordas podem exigir um controle dimensional mais apertado. Antes de testar a máquina, estabeleça o método de medição, os instrumentos, o tamanho da amostra e os limites de aceitação; caso contrário, a demonstração pode gerar muitas medições sem levar a uma decisão consensual.
Riscagem, escolha da lâmina e controle de lascas
Para painéis laminados ou revestidos com melamina, uma unidade de riscagem pode ser um critério de seleção importante. A lâmina riscadora faz um corte preliminar raso na face inferior antes da passagem da lâmina principal, ajudando a reduzir as lascas nessa face. Sua eficácia depende do alinhamento e do ajuste corretos, assim como do estado das duas lâminas. Uma lâmina riscadora mal ajustada pode deixar um degrau ou sulco visível, em vez de uma borda limpa.
Pergunte como se ajustam a profundidade de riscagem e o alinhamento lateral, se é possível repetir os ajustes após a troca das lâminas e como o operador pode inspecionar o resultado. Se a sua combinação de materiais incluir painéis revestidos e sem acabamento, considere o trabalho necessário para a troca e se a unidade de riscagem pode ser desativada quando não for necessária.
O diâmetro da lâmina principal, a geometria dos dentes, a largura de corte e a velocidade de corte também devem ser adequados ao material e ao acabamento exigido. Não existe uma única especificação de lâmina que garanta um bom resultado em todos os trabalhos com MDF e aglomerado. Solicite ao fornecedor a configuração de lâmina recomendada para os seus painéis reais e inclua na avaliação o desgaste das lâminas e as práticas de reafiação. Um corte limpo com uma lâmina nova é apenas o início da avaliação.
Compare a produtividade considerando o fluxo de trabalho completo
Uma alta velocidade do carro ou de avanço pode parecer convincente em uma ficha técnica. Na fábrica, porém, a produção também depende do carregamento, do alinhamento, da fixação, do padrão de corte, da descarga, da etiquetagem e do manuseio da pilha acabada. Um corte mais rápido pode não aumentar a produção da linha se os operadores ou os equipamentos das etapas seguintes não conseguirem acompanhar o ritmo.
Estruture a comparação com base em um turno ou lote representativo. Registre a combinação de painéis, o número de chapas por pilha, o padrão de corte, as trocas previstas e as premissas relativas à equipe. Por exemplo, uma produção de laterais de armário repetidas pode se beneficiar do corte empilhado e de uma descarga simplificada, enquanto uma operação de móveis sob medida pode dedicar mais tempo à troca de programas e à separação de diferentes peças.
Preste atenção especial às seguintes interfaces:
- Carregamento e posicionamento: Determine se a configuração manual ou automática proposta é adequada ao peso dos painéis, ao espaço disponível e à capacidade dos operadores.
- Fixação e apoio: Verifique se os painéis permanecem estáveis durante a sequência de corte, especialmente no caso de chapas finas, pilhas e peças pequenas restantes.
- Descarga e separação: Determine para onde vão as peças cortadas, como são identificadas e se o manuseio cria um gargalo ou danifica as bordas acabadas.
- Integração: Considere o ritmo e a disposição das operações de armazenamento, revestimento de bordas, furação e outras operações conectadas.
Ao comparar fornecedores, use o mesmo material, padrão de corte, premissas de equipe e definição de peça concluída. Um tempo de ciclo realista deve incluir as atividades necessárias para entregar componentes utilizáveis e identificados — não apenas os segundos em que a lâmina está em movimento.
Software e dados: verifique a transferência, não apenas a tela
Em uma serra seccionadora CNC, o software de controle afeta tanto a produtividade quanto o risco de erros. Avalie como as listas de corte são inseridas, editadas e transferidas. Se já estiver em uso um pacote de otimização ou sistema de produção, confirme os formatos de arquivo compatíveis e o procedimento real de importação com ambos os fornecedores. Extensões de arquivo semelhantes não garantem que dimensões, identificadores de materiais, quantidades, direção dos veios e etiquetas das peças sejam transferidos conforme esperado.
Antes da compra, faça um teste de dados pequeno, mas representativo. Inclua uma alteração em uma lista de corte, um painel com superfície direcional, peças repetidas e uma peça que precise de uma etiqueta específica. Acompanhe as informações desde o arquivo de origem até o programa da serra e, quando aplicável, até a etiqueta impressa. Esclareça se a otimização, a conectividade de rede, as funções de código de barras ou o pós-processamento exigem software ou licenças separados.
Pergunte também o que acontece quando um trabalho é interrompido. Os operadores precisam de uma forma clara de identificar os cortes concluídos, retomar o trabalho restante e evitar peças duplicadas ou ausentes. Uma interface prática é mais importante no dia agitado em que o cronograma muda do que durante uma demonstração tranquila.
A extração de pó e a manutenção também devem fazer parte da comparação das máquinas
O corte de MDF e aglomerado gera pó e partículas que devem ser controlados na fonte. O pó fino de MDF pode exigir cuidados especiais com a coleta e a limpeza, enquanto as partículas provenientes do aglomerado e das superfícies laminadas podem exigir atenção ao fluxo de ar e aos dutos. Uma extração deficiente pode afetar a visibilidade, a limpeza, a vida útil dos componentes e o ambiente de corte.
Solicite os detalhes da conexão de extração da serra e as condições necessárias de fluxo de ar ou pressão e, em seguida, peça que o sistema proposto seja avaliado considerando todo o trajeto dos dutos e as demais máquinas conectadas. A potência nominal indicada na placa do coletor, por si só, não comprova o desempenho na serra. Inclua no projeto os requisitos locais aplicáveis de segurança no trabalho e controle de pó, e confirme quem será responsável pelo fornecimento dos dutos, da filtragem e da instalação.
O acesso para manutenção é igualmente importante. Verifique a facilidade de acesso às lâminas, à unidade de riscagem, às pinças, às guias e aos pontos de lubrificação de rotina. Solicite o cronograma de manutenção, a lista de peças de reposição recomendadas, os requisitos elétricos e pneumáticos e o procedimento para diagnosticar falhas de controle. Uma máquina de fácil manutenção pode reduzir as interrupções quando for necessário trocar ou ajustar uma lâmina durante um turno de produção.
Planeje um teste que represente os trabalhos rotineiros mais exigentes
Se possível, use o seu próprio material no teste com o fornecedor. Escolha mais do que o painel mais fácil de cortar: inclua um painel revestido em que as lascas sejam uma preocupação, uma espessura típica de produção e uma pilha ou padrão de peças pequenas representativo do trabalho diário. Forneça a todos os fornecedores a mesma lista de corte e os mesmos critérios de avaliação.
Durante o teste, observe a sequência completa, em vez de inspecionar apenas a pilha final. Registre o tempo de preparação, os ajustes, as intervenções do operador, as peças rejeitadas, a captura de pó, a etiquetagem e a condição das duas faces. Meça as peças com os instrumentos acordados e registre a origem de cada amostra. Se a demonstração usar uma lâmina, um módulo de software, um dispositivo de carregamento ou um sistema de extração que não esteja incluído na proposta, identifique-o claramente.
A documentação técnica deve corroborar o que você observa. Compare a capacidade útil da máquina proposta, os requisitos de serviços, a configuração, os acessórios incluídos, o escopo de fornecimento, o treinamento e as condições de assistência pós-venda. Se algum requisito permanecer incerto, inclua-o na especificação por escrito e esclareça-o antes da aceitação.
Elaboração da especificação final
A melhor escolha é a serra que atende à qualidade exigida para as peças na taxa de produção prevista, com um fluxo de trabalho que a sua equipe consiga operar e manter. Separe os requisitos essenciais das opções desejáveis e avalie cada proposta considerando a mesma gama de materiais, os mesmos controles de precisão, as mesmas interfaces de software e as mesmas expectativas de assistência. Assim, as compensações ficam claras: um sistema de carregamento automatizado pode ser valioso em uma fábrica, enquanto trocas mais fáceis e um manuseio confiável de pequenos lotes podem ser mais importantes em outra.
Para compradores que avaliam fluxos de trabalho completos em marcenaria, a Qingdao Zhongding Machinery Co., Ltd. oferece máquinas e soluções para fabricantes de móveis, oficinas de marcenaria e linhas de produção industrial. Sua oferta de suporte inclui assistência técnica, fornecimento de peças de reposição e serviço pós-venda. Compartilhar com um fabricante especificações representativas dos painéis, listas de corte, limitações de layout e critérios de aceitação pode ajudar a transformar uma comparação inicial em uma especificação de máquina adequada ao trabalho que ela realizará.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.