


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como uma seccionadora automática de painéis posiciona e corta pilhas de painéis
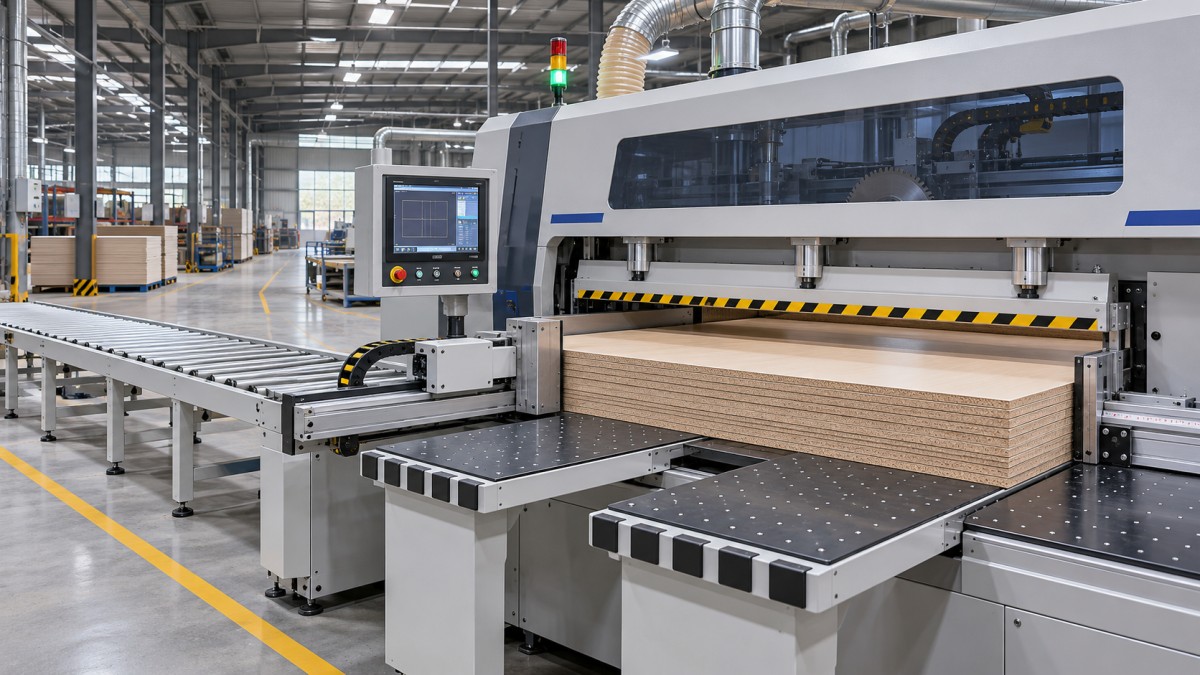
Uma seccionadora automática posiciona uma pilha estabelecendo uma borda de referência, alimentando o material até uma linha de corte programada e mantendo os painéis pressionados enquanto o carro da serra se desloca sobre eles. Em seguida, o mecanismo de alimentação avança o restante da pilha para o próximo corte. Cada movimento depende do anterior: um empurrador controlado com precisão não consegue compensar painéis desalinhados antes da fixação ou deslocados durante o corte.
Para um avaliador técnico, a questão relevante é com que consistência a máquina mantém a relação entre a borda de referência, a posição programada e a lâmina em condições de produção. A altura da pilha, a planicidade dos painéis, a pressão de fixação, a configuração da lâmina e o padrão de corte afetam essa relação. Compreender a sequência facilita distinguir uma especificação de posicionamento da precisão que se pode esperar em um lote completo de peças.
Da pilha de painéis ao primeiro corte
O ciclo começa com os painéis colocados na mesa de entrada da máquina ou no sistema de carregamento. Dependendo da configuração, o carregamento pode ser manual, assistido ou integrado a equipamentos automatizados de movimentação. A pilha deve ficar dentro da área de trabalho suportada pela máquina, com as bordas frontal e lateral posicionadas de modo que os mecanismos de alimentação e alinhamento possam estabelecer um ponto de partida repetível.
Os painéis de uma pilha não se comportam automaticamente como uma única peça sólida. As chapas podem apresentar pequenas diferenças de comprimento, largura, planicidade e condição das bordas. Se a chapa inferior estiver apoiada em uma referência enquanto uma chapa superior se projeta além dela, a mesma passagem da lâmina removerá uma quantidade diferente de material de cada chapa. Por isso, os operadores precisam de um método de carregamento que alinhe as bordas relevantes sem deixar resíduos presos entre os painéis nem danificar as superfícies acabadas.
Um dispositivo de alinhamento lateral pode pressionar a pilha contra uma guia de referência fixa antes ou durante o posicionamento. Em seguida, o sistema de alimentação controla o movimento na direção em que as larguras de corte são definidas. A disposição exata varia conforme a máquina: algumas usam empurradores ou pinças motorizados, enquanto outras combinam essas funções com equipamentos automatizados de carregamento e alinhamento. Os avaliadores devem determinar quais dispositivos estão incluídos e quais superfícies de referência utilizam.
Em um padrão de corte retangular, a primeira operação pode ser um corte de refilo. A remoção de uma faixa estreita cria uma nova borda de referência, desde que a pilha esteja bem fixada e a borda resultante seja adequada às operações seguintes. Um corte de refilo não corrige todos os erros de carregamento: se as chapas estiverem deslocadas umas em relação às outras ou se a pilha se mover durante o corte, as bordas recém-cortadas ainda poderão não oferecer a referência comum pretendida.
Como a máquina define a posição de cada corte
O controlador converte o programa de corte em uma sequência de posições de avanço e movimentos da serra. Em uma configuração comum, um empurrador programado desloca a pilha em direção à linha da serra. Seu sistema de acionamento e o feedback de posição controlam a distância percorrida, enquanto pinças ou uma face de empurramento mantêm contato com o material. Após um corte, a máquina avança o restante da pilha para posicionar a próxima faixa.
A dimensão relevante é a distância entre a referência ativa e o plano de corte da lâmina. Ao calcular posições sucessivas, o sistema de controle deve levar em conta a espessura de corte da lâmina — a largura do material removido pelo corte. Dependendo da máquina e do programa, também pode considerar um refilo inicial e outras margens programadas. Os avaliadores devem compreender como o controle trata esses valores e como são inseridas as alterações na lâmina ou na configuração de corte.
Um bom posicionamento depende de mais do que a resolução declarada do acionamento. Uma pinça solta, uma pilha que desliza contra o empurrador, folga em um acionamento mecânico ou uma linha de serra configurada incorretamente podem gerar peças com larguras diferentes das programadas. O efeito pode surgir como um desvio constante, variação entre ciclos ou dimensões que mudam progressivamente ao longo de uma série de cortes. Esses padrões exigem verificações diferentes.
A estratégia de referência também é importante. Algumas sequências de corte posicionam repetidamente o material a partir de uma borda controlada; outras exigem que as faixas sejam removidas, viradas ou transferidas antes do corte transversal. Cada transferência cria outra oportunidade para posicionar uma borda incorretamente ou alterar a relação entre os painéis da pilha. Uma demonstração da máquina que abranja apenas cortes repetidos em uma direção pode deixar sem avaliação parte do processo de produção real.
Fixação e corte da pilha
Quando a pilha chega à posição programada, uma viga de pressão desce para mantê-la contra a mesa. Em seguida, o carro da serra se desloca por baixo ou através da área de corte, conforme o projeto da máquina, e a lâmina sobe para realizar o corte. Depois que o carro completa a passagem, a lâmina se retrai e a viga de pressão é liberada ou muda de estado de acordo com a sequência programada.
A viga de pressão tem duas funções: impedir que a pilha se mova e limitar a separação entre as chapas durante a ação das forças de corte. Uma pressão muito baixa para o material e as condições da pilha pode permitir deslocamentos, afetando as dimensões e a qualidade das bordas. Uma pressão excessiva pode marcar superfícies sensíveis, deformar a pilha ou tornar o manuseio inadequado para materiais delicados. O ajuste apropriado depende da máquina, do material, da composição da pilha e das ferramentas; deve ser definido de acordo com as instruções do fabricante da máquina.
A condição e a configuração da lâmina influenciam tanto o corte quanto a carga exercida sobre a pilha. Uma lâmina cega ou inadequada pode aumentar as forças de corte, piorar o acabamento das bordas e dificultar a fixação consistente das chapas. A projeção da lâmina, a velocidade do carro, a geometria dos dentes e a direção do corte também afetam o resultado. As configurações utilizáveis dependem da serra e do material, portanto um único valor de avanço ou velocidade não descreve uma operação adequada para todos os tipos de painéis.
Algumas máquinas usam uma lâmina riscadora à frente da lâmina principal para reduzir lascamentos em painéis laminados ou revestidos. Seu alinhamento com a lâmina principal e a profundidade de corte são importantes: uma unidade riscadora mal ajustada pode deixar um degrau visível ou provocar defeitos próprios nas bordas. Portanto, uma borda limpa depende da interação entre as ferramentas, o ajuste da máquina e a superfície do painel, e não apenas da presença de uma lâmina riscadora.
Após o corte, a faixa separada deve ser apoiada e removida sem perturbar o restante da pilha. Dependendo da disposição, isso pode envolver um operador, uma mesa de saída ou um sistema automatizado de movimentação. Peças sem apoio, remoção difícil ou material cortado deixado no caminho do movimento seguinte podem interromper o ciclo e afetar a consistência.
Por que uma pilha mais alta altera o resultado
Cortar vários painéis em uma única passagem pode aumentar a produção por ciclo da serra, mas a altura máxima da pilha da máquina é um limite de capacidade, não uma garantia de que todos os materiais possam ser cortados nessa altura com o acabamento e a consistência dimensional exigidos. A altura utilizável da pilha depende das propriedades dos painéis, da projeção da lâmina, do comportamento da fixação e das forças de corte geradas pelas ferramentas e configurações selecionadas.
À medida que a altura da pilha aumenta, pequenas diferenças entre as chapas tornam-se mais significativas. Painéis empenados podem deixar espaços; superfícies decorativas escorregadias podem se deslocar umas em relação às outras; e as chapas superiores e inferiores podem reagir de forma diferente à pressão ou às forças de corte. Uma pilha que parece alinhada antes da fixação pode mudar de forma quando a viga de pressão desce. Comparar apenas o painel superior com a dimensão programada pode não revelar variações no restante da pilha.
Poeira e aparas também influenciam a repetibilidade. Material preso sob um painel pode alterar seu apoio na mesa, enquanto resíduos junto a uma superfície de referência podem modificar o alinhamento. Os sistemas de extração e limpeza devem ser considerados como parte do processo de posicionamento, especialmente quando pequenas partículas podem afetar o acabamento ou as tolerâncias exigidas.
A altura prática da pilha deve, portanto, ser determinada para cada combinação de produção. Uma série de painéis planos sem acabamento pode permitir uma disposição diferente daquela de placas decorativas finas, cujas superfícies marcam facilmente. Se for necessário reduzir a pilha para manter a qualidade, a produtividade resultante deve ser avaliada com essa altura menor, e não com a altura máxima declarada da máquina.
Como avaliar a precisão ao longo de todo o ciclo
Uma avaliação útil acompanha o material ao longo do padrão de corte previsto e verifica as peças acabadas, não apenas a posição indicada pelo empurrador. As condições do teste devem representar o material dos painéis, o tamanho das chapas, a altura da pilha, o acabamento da superfície e as ferramentas planejadas para a produção. Antes do teste, as partes envolvidas devem acordar os locais de medição e os critérios de aceitação, incluindo como serão avaliados a qualidade das bordas e os danos às superfícies.
As medições devem abranger painéis de diferentes posições na pilha e peças produzidas em diferentes etapas da sequência. Verifique a largura e o comprimento do corte, a variação entre chapas e a esquadria quando o padrão incluir cortes em duas direções. Examine também ambas as faces e as bordas para detectar lascamentos, desalinhamento do riscador, marcas de pressão e deslocamento entre painéis. Essas observações ajudam a distinguir um desvio constante de configuração de variações causadas pelo manuseio ou pelo corte.
Quando ocorrerem erros, a sequência oferece uma forma de investigá-los. Um desvio dimensional semelhante em toda a pilha pode indicar um problema de referência ou calibração. Diferenças entre os painéis superiores e inferiores podem levar à verificação do alinhamento da pilha, da pressão e do movimento do material. Um defeito concentrado na saída do corte pode exigir uma inspeção mais detalhada do apoio, das ferramentas e das configurações de corte. Nenhum desses padrões comprova uma única causa, mas cada um ajuda a direcionar as perguntas.
O tempo de ciclo merece a mesma atenção. A velocidade do carro da serra é apenas uma parte de um ciclo de produção que também inclui carregamento, alinhamento, posicionamento, fixação, movimentos de retorno e remoção das peças cortadas. Em um padrão que exige virar as faixas e cortá-las novamente, o manuseio entre as duas direções pode determinar a rapidez com que as peças acabadas saem da máquina.
Um resultado significativo combina a qualidade exigida das peças com a altura de pilha alcançável e o tempo de ciclo completo. Isso oferece ao avaliador uma base para determinar se a máquina consegue manter a relação programada entre a pilha, a referência e a lâmina durante todo o trabalho previsto.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.