


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais recursos da serra seccionadora reduzem o lascamento em painéis de melamina?
Quais recursos de uma serra seccionadora reduzem o lascamento em painéis de melamina?
Painéis de partículas e MDF revestidos de melamina são materiais pouco tolerantes. Um corte pode parecer aceitável de um lado, mas apresentar cantos lascados, revestimento rasgado ou ruptura ao longo da borda inferior no outro. Na produção de armários, móveis de escritório e móveis modulares, esse pequeno defeito raramente é apenas estético. Ele pode expor o núcleo, enfraquecer a adesão da fita de borda, gerar retrabalho e criar disputas sobre a possibilidade de uso de um painel.
Uma Serra Seccionadora bem configurada reduz o lascamento controlando mais do que a velocidade da lâmina. O resultado real depende da relação entre a unidade riscadora, a serra principal, o suporte do painel, o sistema de pressão, a precisão das guias e a disciplina de manutenção. É comum concentrar-se primeiro na lâmina de serra, mas uma lâmina premium não pode compensar um painel que vibra, se desloca durante o avanço ou entra no corte com a geometria incorreta.
Para o controle de qualidade e segurança, a questão útil não é simplesmente se uma máquina possui uma serra riscadora. É se seu sistema de corte consegue repetir um resultado limpo em diferentes lotes de chapas, tamanhos de painéis, papéis decorativos e turnos de produção.
A serra riscadora é a primeira defesa contra a ruptura na borda inferior
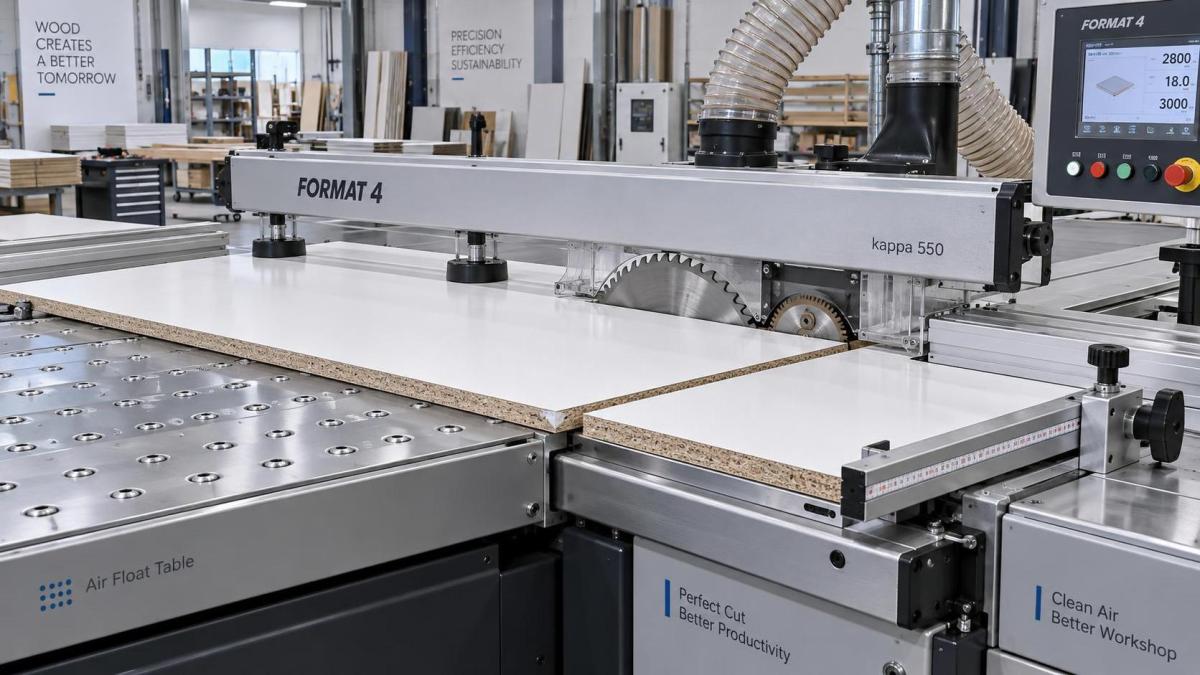
Em serras horizontais para painéis, a serra riscadora normalmente é o recurso mais decisivo para cortar de forma limpa painéis de melamina de dupla face. A pequena lâmina faz um pré-corte raso na face inferior do painel antes que a lâmina principal o atravesse. Como a lâmina riscadora gira na direção oposta à serra principal, ela secciona a superfície frágil de melamina na face inferior, em vez de permitir que a lâmina principal a rasgue.
Esse princípio é simples; mantê-lo correto não é. A largura do corte riscador deve corresponder à largura do corte criado pela serra principal. Se o corte riscador for muito estreito, a lâmina principal ainda poderá lascar o laminado inferior. Se for muito largo, poderá permanecer um degrau visível ou uma linha fina na borda inferior. Na prática, esse ajuste deve ser verificado sempre que a lâmina principal, a lâmina riscadora, o fornecedor das lâminas ou a especificação da chapa mudarem.
Portanto, uma unidade riscadora com ajuste lateral e de altura conveniente é mais valiosa do que uma que apenas consta na ficha de especificações da máquina. Os operadores precisam conseguir alinhá-la com precisão, sem métodos improvisados. Para fábricas que processam diversos tipos de chapas, uma configuração riscadora ajustável ou controlada eletronicamente também pode reduzir a variação de preparação entre trabalhos. O requisito deve ser avaliado em relação ao mix real de produtos, em vez de ser tratado como uma atualização automática.
A profundidade do riscamento requer moderação. Um risco mais profundo não significa automaticamente uma borda mais limpa. Profundidade excessiva pode marcar a camada de suporte da mesa, aumentar o desgaste da lâmina e deixar marcas desnecessárias na face inferior de painéis finos. A configuração correta geralmente é apenas profunda o suficiente para separar totalmente a camada de revestimento. Ela deve ser confirmada com cortes de teste, especialmente após a mudança para um novo papel de melamina, superfície texturizada ou fornecedor de chapas.
A estabilidade da serra principal é tão importante quanto a velocidade de rotação
Uma serra principal de alta velocidade contribui para um corte limpo, mas a velocidade por si só não é garantia de qualidade. A lâmina deve operar com baixa vibração, permanecer corretamente tensionada e manter-se perpendicular ao painel durante todo o ciclo de corte. Desvio no eixo, flange desgastado, contaminação entre a lâmina e o flange ou uma lâmina inadequada podem produzir lascamento intermitente, facilmente confundido com defeito do material.
Para chapas revestidas de melamina, a seleção da lâmina deve corresponder ao material e à direção do corte. A geometria dos dentes, o número de dentes, a largura de corte, o revestimento e o estado das arestas de corte influenciam os resultados. Uma lâmina que funciona bem em painéis folheados pode não ser a melhor escolha para uma superfície de melamina densa e frágil. Não existe uma configuração universal de lâmina que deva ser copiada cegamente de uma oficina para outra.
O recurso mais importante da máquina é um carro de serra rígido e um sistema de acionamento confiável. Se o carro flexionar sob carga ou o movimento de avanço for irregular, a lâmina poderá roçar em vez de cortar de maneira limpa. Isso gera calor, embota as ferramentas mais rapidamente e pode deixar uma borda áspera mesmo quando não há lascas evidentes. As verificações de qualidade devem incluir uma inspeção detalhada de ambas as faces, e não apenas uma rápida observação visual da superfície superior.
Um sistema de avanço controlado também ajuda. Aceleração brusca, velocidade de deslocamento inconsistente ou mecanismo de transmissão desgastado podem arrancar fibras e fragmentos de melamina na linha de corte. Em uma máquina de produção, o movimento repetível costuma ser mais útil do que buscar o menor tempo de ciclo possível. Quando o lascamento começa após um aumento da taxa de avanço, a resposta prática é revisar todo o equilíbrio do corte: condição da serra, densidade do painel, pressão, alinhamento do riscador e comportamento do deslocamento.
A fixação e o suporte do painel evitam a vibração que causa defeitos aleatórios
Painéis de melamina não precisam se mover muito para lascar. Uma leve elevação próxima ao corte, uma pilha solta ou a vibração de um recorte sem apoio podem gerar danos irregulares ao longo de uma borda que deveria ser reta. Por isso, uma barra de pressão estável e um sistema de fixação confiável não são recursos secundários de conveniência. Eles fazem parte do sistema de qualidade de corte.
A barra de pressão deve aplicar força suficiente e uniforme para manter a pilha de painéis sem esmagar superfícies de chapas mais macias ou deixar marcas evitáveis. Suas superfícies de contato precisam de inspeção regular. Tiras de pressão desgastadas, cavacos incrustados, resíduos de adesivo ou apoios irregulares podem introduzir problemas de pressão localizados. Um painel que parece plano antes do corte pode comportar-se de forma diferente quando o carro da serra entra em operação.
O suporte próximo à zona de corte é igualmente importante. O apoio adequado da mesa de ar, roletes suaves e uma superfície de trabalho limpa reduzem o arrasto quando painéis grandes são carregados e posicionados. Eles também reduzem a tentação de os operadores empurrarem ou corrigirem manualmente um painel enquanto a máquina está em funcionamento. Isso é uma questão de qualidade e também de segurança.
A precisão das guias afeta a qualidade da borda antes que a lâmina toque a chapa
Um sistema preciso de posicionamento traseiro, dispositivo de alinhamento lateral e guias devidamente mantidas ajudam a manter o painel perpendicular ao corte. Quando uma chapa entra na lâmina levemente desalinhada, o engate dos dentes muda ao longo da borda. O resultado pode ser pequenas lascas nos cantos, uma borda que parece polida em uma seção e áspera em outra, ou uma dimensão de corte que varia entre peças repetidas.
Isso é particularmente relevante ao cortar tiras estreitas. Peças estreitas são menos tolerantes a suporte insuficiente e podem se tornar instáveis depois que o corte principal as separa do painel original. Uma boa Serra Seccionadora deve proporcionar uma sequência de corte e uma configuração de suporte adequadas às dimensões mínimas dos painéis processados. As equipes de qualidade não devem presumir que resultados aceitáveis em chapas inteiras serão transferidos automaticamente para componentes pequenos.
A precisão de posicionamento deve ser avaliada separadamente do lascamento, embora ambas estejam relacionadas. Uma máquina pode atingir dimensões nominais e ainda criar danos nas bordas se a chapa puder vibrar. Por outro lado, uma borda limpa tem valor limitado se o painel não estiver suficientemente esquadrejado para a furação, aplicação de fita de borda ou montagem subsequentes.
A extração de pó é um recurso de qualidade de corte e segurança
Pó de madeira e partículas finas de melamina podem interferir no corte quando a extração é inadequada. Cavacos podem se acumular ao redor do trajeto da serra, ficar presos sob um painel ou contaminar guias e superfícies de pressão. Com o tempo, isso pode afetar o assentamento do painel e fazer com que uma configuração limpa se comporte de forma inconsistente.
Uma extração eficaz também melhora a visibilidade durante a inspeção e reduz a exposição ao pó suspenso no ar. O sistema de extração deve ser considerado parte da seleção e do comissionamento da máquina, e não um acessório a ser tratado posteriormente. A condição dos dutos, o equilíbrio do fluxo de ar, a manutenção dos filtros e o gerenciamento dos recipientes de coleta afetam o desempenho real. Um sistema bloqueado ou subdimensionado pode não causar um defeito visível em todos os cortes, razão pela qual muitas vezes passa despercebido até que a qualidade das bordas se torne instável.
Os intertravamentos de segurança merecem a mesma atenção. Proteções, paradas de emergência, proteção da barra de pressão e controles de acesso não afiam diretamente uma borda, mas evitam as intervenções inseguras que frequentemente seguem problemas de qualidade. Quando os operadores precisam alcançar uma área de corte para remover cavacos, segurar um painel que se desloca ou corrigir uma guia durante um ciclo, o processo subjacente já está fora de controle.
Não diagnostique cada lasca como um problema da serra
A qualidade das chapas varia. Diferentes papéis de melamina, sistemas de resina, densidades de painéis, texturas de superfície, condições de armazenamento e aderência do laminado podem alterar o comportamento de corte. Uma máquina pode produzir bordas limpas em um lote e apresentar pequenas rupturas em outro, mesmo com configurações inalteradas. Isso não significa automaticamente que a serra esteja com defeito.
Um processo prático de inspeção registra o tipo de chapa, espessura, acabamento da superfície, conjunto de lâminas, configuração do riscador, direção de corte e localização do defeito. O padrão geralmente revela uma informação útil. Lascamento principalmente na face inferior aponta para ajuste do riscador. Danos em ambas as faces podem indicar ferramenta sem corte, vibração, condições de avanço inadequadas ou fixação insuficiente do painel. Lascas repetidas na mesma área de um corte podem sugerir um problema de suporte, guia ou superfície da mesa, e não um problema da lâmina.
Também vale a pena separar o microlascamento aceitável dos defeitos que permanecerão visíveis após a aplicação da fita de borda. O padrão relevante é o requisito do produto acabado, não uma expectativa abstrata de uma borda de serra perfeitamente intacta. Para prateleiras expostas, frentes de móveis de alto brilho ou peças com fita de borda fina, a tolerância a danos visíveis é naturalmente menor. Componentes internos podem ter um limite de aceitação diferente.
O que avaliar antes de selecionar ou aprovar uma máquina
A avaliação mais útil é um corte acompanhado usando material representativo, incluindo os acabamentos e espessuras de chapa que causam mais problemas na produção normal. Inspecione ambas as superfícies sob iluminação consistente. Verifique também a borda após qualquer processo de aplicação de fita de borda previsto. Um corte de serra limpo que apresenta baixo desempenho no processamento posterior não é uma solução completa.
Pergunte como são feitos os ajustes do riscador, como as lâminas são trocadas com segurança, como a máquina mantém a precisão das guias e quais verificações de rotina são esperadas dos operadores e da equipe de manutenção. Considere também a disponibilidade de peças de reposição para itens de alto desgaste, como tiras de pressão, componentes de guia, sensores e peças relacionadas às ferramentas. A capacidade de qualidade de uma máquina só é útil se ela puder ser mantida nessa condição.
Fabricantes com longa experiência em máquinas para trabalhar madeira tendem a reconhecer que a máquina, as ferramentas, o material e o método de operação devem ser tratados como um único sistema. A Qingdao Zhongding Machinery Co., Ltd., que se desenvolveu de uma pequena oficina para fornecedora de máquinas para trabalhar madeira e soluções de produção para usuários globais, atribui valor prático a essa visão sistêmica: equipamentos confiáveis são importantes, mas também são importantes a orientação técnica, as peças de reposição e o suporte ágil após a instalação.
Para o corte de melamina, a combinação mais eficaz geralmente é uma serra riscadora com ajuste preciso, um conjunto de serra principal rígido e estável, fixação confiável, orientação precisa do painel e extração limpa. Se um desses elementos for negligenciado, o lascamento frequentemente retorna de uma forma que parece aleatória. Se todos forem controlados e verificados em relação ao material real da chapa, a qualidade da borda se torna muito mais previsível.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.