


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Desalinhamento dos furos na perfuração de painéis CNC: verificações das pinças e dos sensores
Quando os furos ficam fora de posição em uma furadeira CNC para painéis de madeira, comece identificando como o erro se manifesta. Um padrão completo de furos que se desloca por igual exige verificações diferentes daquelas necessárias quando os furos se deslocam progressivamente ao longo do painel. Grampos e sensores merecem atenção logo no início quando o erro varia entre painéis que, em outras condições, são idênticos, aparece após um ciclo de reposicionamento ou muda de acordo com a espessura do painel.
O fato de um sensor indicar “ligado” não comprova que o painel está posicionado corretamente, e o fechamento de um grampo não significa necessariamente que o painel ficará firmemente preso durante a aceleração. Antes de ajustar qualquer um deles, meça o erro em relação às mesmas bordas de referência usadas pelo programa. Essa primeira comparação pode evitar que uma falha mecânica seja mascarada por um deslocamento de software.
Analise o padrão do erro antes de alterar as configurações
Use um programa conhecido, um painel de teste adequado e as superfícies de referência especificadas para a máquina. Marque a orientação do painel e meça os centros dos furos a partir das bordas de referência definidas no programa, e não de uma borda que talvez não esteja esquadrejada. Registre a direção e o tamanho aproximado do erro nos dois eixos. Se uma fileira de furos for afetada, meça os furos nas duas extremidades da fileira e também perto do centro.
Execute painéis de repetição somente quando for seguro e mantenha constantes o material, a orientação e o programa. O padrão dos resultados ajuda a delimitar a investigação:
- Todo o padrão se desloca aproximadamente na mesma medida: Verifique como o painel se apoia nas referências, se algum grampo o desloca ao fechar e se o sensor de posicionamento correspondente detecta o painel no ponto correto. Erros no datum do programa e no deslocamento de trabalho podem produzir um resultado semelhante.
- O erro varia de um painel para outro: Procure por apoio inconsistente, resíduos, pressão variável dos grampos, movimento do painel e sinais instáveis dos sensores.
- Os furos estão corretos antes de um novo aperto, mas ficam deslocados depois: Concentre-se na sequência de liberação e novo aperto dos grampos, no apoio do painel e em qualquer sensor ou confirmação de posição usado durante essa transferência.
- O erro aumenta ao longo do painel: Verifique se há rotação ou desalinhamento do painel, além de problemas de avanço, dos eixos e de medição. É improvável que um único ajuste de sensor explique todos os erros progressivos.
- Apenas um cabeçote ou um grupo de furos apresenta erro: Compare a unidade de furação afetada com as demais. As ferramentas, o estado do spindle ou um deslocamento de ferramenta programado podem ser mais relevantes do que a fixação do painel.
Esses são pontos de partida, não códigos de falha. Mais de uma condição pode ocorrer ao mesmo tempo: um painel ligeiramente desalinhado no carregamento também pode deslizar quando um grampo desgastado assume a fixação durante um novo aperto.
Verifique como os grampos posicionam e prendem o painel
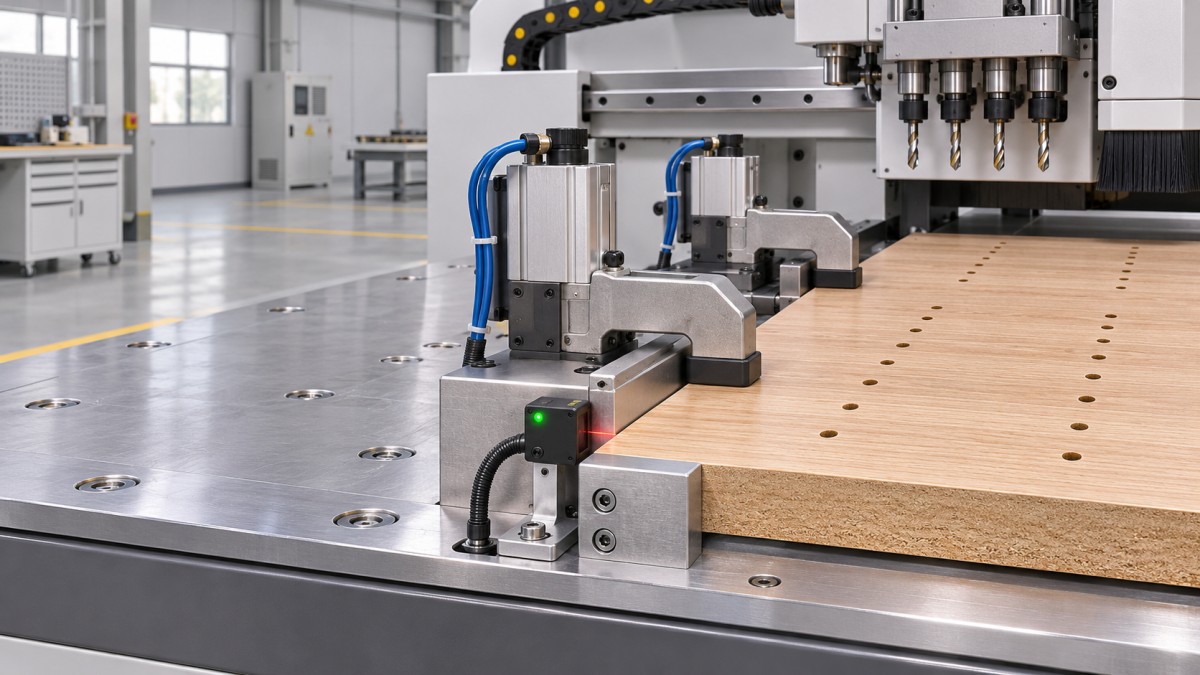
Comece pelo percurso que o painel realmente faz. Ele deve chegar aos batentes ou às superfícies de referência previstos, permanecer apoiado e ser preso sem ser empurrado para longe do datum. Procure por aparas, resíduos de fita de borda, bordas danificadas do painel e acúmulos nas faces dos grampos ou nas superfícies de posicionamento. Até mesmo uma pequena obstrução pode causar um deslocamento repetitivo se todos os painéis se apoiarem contra ela.
Inspecione os dois lados de cada área de contato do grampo. Sapatas desgastadas, superfícies polidas, resíduos incrustados ou contato irregular podem reduzir a aderência. Uma mandíbula danificada pode tocar apenas uma pequena parte do painel ou puxá-lo para o lado à medida que a pressão aumenta. Compare as faces dos grampos em toda a máquina e verifique se o acabamento superficial ou a espessura do material afetado dificultam a fixação.
Com a máquina isolada conforme o procedimento de manutenção, verifique se há conjuntos de grampos soltos, guias danificadas e folga excessiva. Inspecione cilindros, mangueiras e conexões em busca de danos visíveis ou vazamentos. Confira a pressão de ar ou hidráulica fornecida em relação aos requisitos do fabricante da máquina, medida nas condições de operação especificadas. Uma indicação de pressão na alimentação, por si só, não comprova que o grampo aplique a força prevista no painel.
Não aumente a pressão simplesmente para impedir que o painel deslize. Uma força excessiva pode danificar o painel ou os componentes da máquina, enquanto uma sapata desgastada, uma válvula obstruída ou um desalinhamento mecânico continuam sem solução. Corrija a causa subjacente e ajuste a pressão dentro da faixa especificada pelo fabricante.
Quando a máquina permitir um modo de observação seguro, acompanhe o painel durante toda a sequência de posicionamento e furação, permanecendo fora da área protegida. Preste atenção especial ao momento em que o grampo fecha, o eixo acelera e um grampo é liberado para um novo aperto. Um painel que se move quando a mandíbula fecha indica um problema diferente daquele em que permanece inicialmente apoiado e desliza durante o deslocamento.
Em máquinas com vários grampos, compare o tempo de acionamento e o contato de cada um. Se uma mandíbula fechar antes das outras ou alcançar o painel de maneira diferente, o painel poderá girar antes de ser preso pelos demais grampos. Confirme a sequência usando os diagnósticos de manutenção e a documentação da máquina; a ordem esperada depende do projeto da máquina.
Quando o erro aparece após um novo aperto
Marque no programa o ponto em que o erro começa. Se os furos feitos antes da transferência estiverem corretos e os feitos depois apresentarem um novo deslocamento comum, inspecione o que ocorre quando um grampo libera o painel e outro assume a fixação. O painel deve permanecer controlado e apoiado durante toda essa transição.
Verifique se há interferência entre os grampos, aderência insuficiente do grampo que mantém o painel preso, resíduos sob o painel e desgaste no mecanismo de transferência. Confira também se as posições dos grampos e os sinais de confirmação esperados pela máquina correspondem à sequência real. Uma falha durante o novo aperto pode ter origem em um grampo, na válvula de controle, em um sensor de posição ou na coordenação entre esses elementos; substituir um sensor sem verificar o movimento do painel pode deixar a causa intacta.
Inspecione os sensores considerando o movimento que eles confirmam
Consulte a documentação da máquina para identificar a função de cada sensor antes de ajustá-lo. Dependendo do projeto, um sensor pode confirmar a posição de um grampo, detectar a borda de um painel, identificar a posição de um batente ou fornecer uma referência de eixo. Esses sinais não são intercambiáveis. Por exemplo, um sinal de grampo fechado pode confirmar que um mecanismo chegou ao ponto de acionamento de um interruptor sem comprovar que o painel está firmemente preso.
Inspecione as faces e os alvos dos sensores em busca de poeira, aparas, adesivo e danos. Limpe-os usando o método recomendado pelo fabricante. Verifique se os suportes de montagem estão soltos ou tortos e examine cabos e conectores em busca de danos, instalação inadequada ou sinais de contato intermitente. Em dispositivos ópticos, verifique o estado e o alinhamento do emissor, do receptor ou do refletor, quando houver. Em sensores de proximidade, inspecione também o alvo, além da face do sensor.
Se disponível, use o diagnóstico de entradas do controlador para comparar o estado exibido com a posição mecânica real. Mova o mecanismo correspondente somente por um método de manutenção aprovado e observe se a entrada muda no ponto esperado. A luz indicadora do sensor é útil, mas deve ser considerada em conjunto com a entrada do controlador: o sinal pode mudar no dispositivo e ainda assim não chegar ao controle de forma confiável.
Repita a verificação durante vários ciclos permitidos. Uma entrada que oscila, muda com atraso ou se comporta de maneira diferente quando um cabo é movimentado exige uma inspeção mais detalhada do sensor, do alvo, da fiação e da montagem. Siga os procedimentos de segurança elétrica e as instruções de manutenção da máquina ao testar circuitos. Não alcance o interior de máquinas em movimento nem desative proteções ou intertravamentos para observar um sinal.
Diferencie detecção de posicionamento
Um sensor de borda do painel pode detectar uma borda danificada, uma apara ou uma característica da superfície antes que o painel alcance o ponto de referência previsto. Por outro lado, contaminação ou alinhamento inadequado podem atrasar a detecção. Qualquer uma dessas condições pode gerar um erro aparente de posicionamento, mas o efeito exato depende de como o controle usa o sinal do sensor.
Compare a posição física do painel com o estado indicado pelo controle e com a sequência documentada. Se o painel estiver corretamente apoiado, mas o sensor mudar de estado no ponto errado, inspecione a montagem e o sistema de detecção. Se o sinal estiver correto, mas o painel estiver visivelmente desalinhado ou em movimento, volte a verificar as superfícies de posicionamento e os grampos.
Ajuste a posição ou a sensibilidade do sensor somente de acordo com o procedimento do fabricante da máquina. Registre primeiro a configuração original, faça uma alteração controlada por vez e verifique o sinal durante todo o deslocamento relevante. Um ajuste que faça a entrada comutar de maneira confiável em uma posição pode gerar uma confirmação falsa em outra se a faixa de detecção ou a distância até o alvo estiver incorreta.
Diferencie falhas da máquina de problemas de datum e do painel
As verificações dos grampos e sensores são mais úteis quando o painel de teste e a referência são confiáveis. Confirme se o painel está suficientemente esquadrejado para a medição necessária, se sua espessura e dimensões são adequadas ao trabalho programado e se o operador o carregou na orientação prevista. Uma borda danificada ou irregular pode afetar tanto o apoio físico quanto as medições feitas posteriormente.
Revise o datum do programa, as dimensões do painel, as coordenadas de furação e quaisquer deslocamentos de trabalho ou de ferramenta ativos. Um deslocamento constante em todos os painéis pode decorrer dessas configurações, mesmo que a fixação e a detecção estejam funcionando corretamente. Compare a configuração do controle com o desenho e o programa aprovado antes de alterar os deslocamentos. Alterar um deslocamento pode fazer um painel de teste parecer correto, mas deixar a máquina vulnerável ao próximo novo aperto ou à mudança de material.
Se os grampos mantiverem o painel preso de forma consistente, os sinais dos sensores forem estáveis e a referência do painel estiver correta, prossiga com as verificações pertinentes dos eixos e das ferramentas, seguindo o procedimento de manutenção do fabricante. Um erro progressivo pode envolver o avanço ou o posicionamento do eixo; erros isolados podem exigir a inspeção de uma unidade de furação ou de uma ferramenta. Evite tratar todo furo impreciso como evidência de falha em um grampo ou sensor.
Verifique o reparo nas condições em que o problema ocorreu
Depois de corrigir a falha suspeita, execute o mesmo programa com o mesmo material e a mesma orientação usados para identificar o erro original. Meça a partir das mesmas bordas de referência e compare os resultados com as tolerâncias do desenho. Verifique todo o padrão afetado, incluindo os furos dos dois lados de qualquer novo aperto, em vez de aceitar um único furo corretamente posicionado como prova do reparo.
Repita o teste o suficiente para avaliar se o resultado é estável. Se a reclamação envolver uma espessura, um acabamento de painel ou uma condição de avanço específica, inclua essa condição na verificação. Um painel de teste limpo e rígido pode ficar bem preso, mesmo que o material de produção ainda deslize. Qualquer retorno à velocidade normal de operação deve seguir o procedimento aprovado para a máquina.
Registre o padrão do erro original, as verificações realizadas, o componente ou a configuração corrigidos e as medições após o reparo. Se o erro persistir, esse registro fornecerá ao próximo técnico um ponto de partida confiável e ajudará a distinguir uma falha persistente de posicionamento de um novo problema relacionado à ferramenta ou ao programa.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.