

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como Você Pode Evitar Pressão Desigual em uma Prensa Quente para Madeira?
Como Evitar Pressão Irregular em uma Prensa a Quente para Madeira?
Como evitar pressão irregular em uma prensa a quente para madeira? A resposta curta é controlar todo o sistema de prensagem, em vez de ajustar apenas as configurações de pressão. A pressão consistente depende do paralelismo das placas, do equilíbrio hidráulico, da distribuição de calor, da preparação da peça, da prática de carregamento e da inspeção de rotina. Quando um desses elementos se altera, a prensa pode ainda parecer operar normalmente, mas produzir linhas de cola fracas, painéis empenados, marcas na superfície ou espessura inconsistente.
Para fábricas de móveis e oficinas de processamento de painéis, a pressão irregular raramente é apenas um problema da máquina. Frequentemente, é um problema de processo que se torna visível na prensa. A umidade da lâmina de madeira, a planicidade do painel de núcleo, a aplicação de cola, a condição das chapas de apoio e o posicionamento do material podem alterar a forma como a força chega ao painel. Portanto, um plano prático de prevenção precisa começar pelo diagnóstico: identificar se o defeito acompanha uma posição da máquina, uma construção específica de painel, um turno de produção ou um método particular de carregamento.
Isso é especialmente importante na prensagem a quente, pois pressão e temperatura atuam juntas. O contato insuficiente ou inconsistente pode impedir que o calor alcance todas as áreas da linha de cola na mesma velocidade. Aumentar a pressão total pode não resolver o problema; em alguns casos, pode comprimir excessivamente uma área e deixar outra com colagem deficiente.
Reconheça o Padrão Antes de Alterar a Máquina
O padrão do defeito frequentemente fornece a primeira pista útil. Se a má colagem ocorrer repetidamente no mesmo canto ou ao longo do mesmo lado da placa, inspecione o alinhamento mecânico, a condição da placa e o desempenho dos cilindros. Se o problema acompanhar determinadas peças, verifique a espessura do substrato, a variação de umidade, a qualidade da lâmina ou a prática de empilhamento. Quando todo o painel apresenta colagem inconsistente, mas não há uma área fraca fixa, a uniformidade da temperatura, a aplicação de cola ou as configurações do ciclo de prensagem podem exigir atenção mais detalhada.
Os operadores devem evitar avaliar a distribuição de pressão apenas pela superfície do painel acabado. Uma face lisa não confirma uma colagem interna sólida. A delaminação após corte, lixamento, usinagem ou armazenamento posterior pode indicar que o painel não recebeu a combinação necessária de pressão e calor durante o ciclo. Registrar a posição do painel, o lote de material, o tipo de cola, as configurações do ciclo e a localização do defeito torna a solução de problemas muito mais confiável do que alterar várias variáveis ao mesmo tempo.
Uma primeira verificação simples é prensar uma pilha de teste controlada usando material plano e uniforme e comparar o resultado em toda a área da placa. Filme sensível à pressão ou outros métodos de verificação adequados podem ajudar a revelar variações de contato, desde que sejam utilizados conforme as instruções do fornecedor e dentro das condições normais de operação da prensa. O objetivo não é apenas produzir um mapa colorido de pressão; é determinar se o padrão é repetível e se corresponde ao problema de qualidade observado nos painéis de produção.
Mantenha as Placas Paralelas e a Estrutura da Prensa Estável
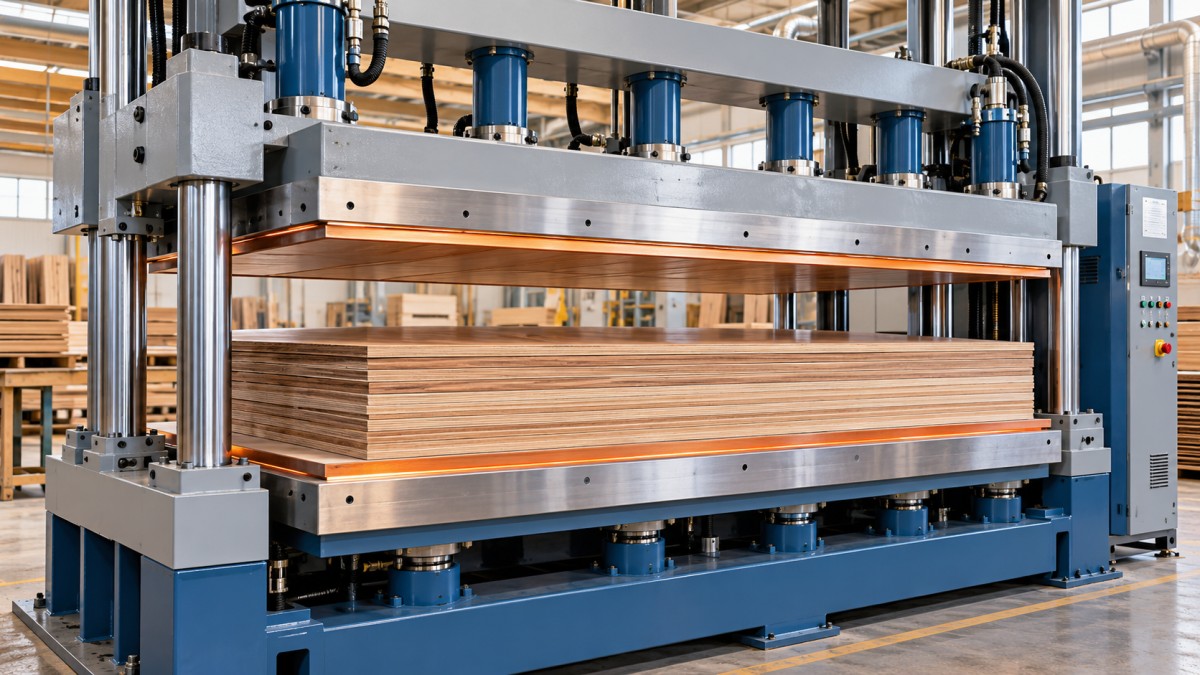
O paralelismo das placas é uma das bases mais comuns para uma prensagem uniforme. As placas superior e inferior devem fechar de maneira uniforme em toda a sua área de trabalho. Mesmo um pequeno desvio pode concentrar a força em uma borda, especialmente ao prensar painéis finos revestidos com lâmina ou construções sensíveis à compressão local. O paralelismo pode mudar com o tempo devido ao desgaste das guias, fixadores soltos, movimentação térmica, danos por impacto ou carregamento irregular da prensa.
A inspeção deve incluir mais do que uma verificação visual. Com a prensa isolada e tornada segura de acordo com os procedimentos do local, o pessoal de manutenção pode examinar colunas-guia, blocos deslizantes, articulações, conexões da estrutura e suportes das placas quanto a desgaste ou folga. O método de verificação efetivo deve seguir as orientações de manutenção do fabricante da máquina. Uma máquina pode fechar de forma perpendicular quando vazia, mas deslocar-se sob carga; por isso, a inspeção precisa considerar tanto a condição mecânica quanto o comportamento operacional.
As próprias placas também exigem atenção. Riscos, amassados, acúmulo de resina, adesivo endurecido ou revestimentos de superfície danificados podem criar pontos altos localizados. Esses pontos altos transferem pressão de modo irregular e podem deixar marcas em superfícies decorativas. A limpeza deve utilizar métodos compatíveis com o material da placa e seu tratamento de superfície. Raspagem agressiva ou produtos químicos inadequados podem criar um problema maior do que o resíduo removido.
Não ignore a fundação da prensa e o ambiente de instalação. Uma máquina que não esteja devidamente apoiada, ou que seja submetida a cargas de impacto repetidas, pode perder gradualmente o alinhamento. Isso é particularmente relevante quando uma prensa é realocada, instalada sobre um piso inadequado ou operada perto de equipamentos que causam vibração substancial. As verificações de alinhamento devem ser tratadas como manutenção preventiva programada, e não como uma resposta de emergência após a falha de uma produção.
Verifique o Equilíbrio Hidráulico em Vez de Presumir que a Pressão do Manômetro Conta Toda a História
Um manômetro pode confirmar a pressão do sistema, mas não prova automaticamente que a força está distribuída uniformemente na placa. Em prensas a quente com vários cilindros, movimentos desiguais dos cilindros ou respostas de pressão diferentes podem inclinar a placa móvel. Vazamentos internos, vedações desgastadas, linhas restritas, óleo hidráulico contaminado, problemas de válvulas ou ar no circuito podem contribuir para movimentos irregulares e distribuição desigual de carga.
Observe a sequência de fechamento. A placa se aproxima da peça suavemente? Um lado parece entrar em contato primeiro? Há atraso, tranco ou ruído incomum antes de atingir a pressão total? Essas observações não substituem os testes hidráulicos, mas ajudam as equipes de manutenção a direcionar a investigação. Uma diferença recorrente entre a partida a frio e a temperatura normal de operação também pode indicar condição do fluido, resposta das válvulas ou efeitos térmicos no sistema hidráulico.
O óleo hidráulico deve ser mantido no nível de limpeza e condição especificados para o equipamento. Filtros, mangueiras, conexões, cilindros, vedações e válvulas de controle precisam ser inspecionados em intervalos que reflitam as horas de produção e as condições do local. Substituir uma vedação com vazamento sem identificar por que ocorreu contaminação ou carga lateral pode resultar em paradas repetidas. Para prensas com controles eletrônicos, a calibração e o retorno dos sensores também devem ser revisados por pessoal qualificado, em vez de serem ajustados casualmente no chão de fábrica.
Prepare a Peça para que a Prensa Possa Fazer seu Trabalho
Uma prensa a quente não pode compensar todas as inconsistências que entram na linha. Painéis de núcleo torcidos, substratos lixados de forma irregular, lâminas empenadas, partículas estranhas e componentes com espessuras mistas dificultam a compressão uniforme, mesmo quando a máquina está corretamente alinhada. A peça deve ficar plana antes de entrar na prensa. Se ela balança sobre uma superfície plana de referência, a prensa terá de forçá-la ao contato, frequentemente criando tensão localizada e espessura variável da linha de cola.
O equilíbrio de umidade merece atenção especial. A madeira e os painéis à base de madeira reagem à umidade e ao calor, e a umidade irregular pode contribuir para deformações durante a prensagem. A condição aceitável depende do tipo de painel, do sistema adesivo, da espécie de lâmina, do ambiente e dos requisitos do produto final. Em vez de depender de uma única meta universal, as fábricas devem definir critérios de aceitação de materiais que correspondam ao seu próprio processo de produção validado.
A aplicação de cola é igualmente importante. Um padrão de aplicação inconsistente pode parecer um problema de pressão, porque áreas secas podem falhar, enquanto zonas com excesso de cola podem causar vazamento para a superfície, bordas com pouca cola após a expulsão do excesso ou comportamento de cura prolongado. Verifique a condição e a regulagem dos rolos aplicadores, aplicadores, bombas e componentes de dosagem. Verifique também se o tempo aberto de montagem está sendo excedido antes de o painel chegar à prensa a quente. Uma prensa devidamente mantida não consegue restaurar o desempenho do adesivo depois que a cola ultrapassa sua janela de processo utilizável.
A Posição de Carregamento Altera o Resultado
A forma como os painéis são carregados é mais importante do que muitos operadores esperam. Um único painel pequeno colocado próximo a um lado de uma placa grande pode criar uma carga assimétrica. O carregamento repetido fora do centro pode não apenas afetar o painel atual; também pode aumentar o desgaste das guias e dos componentes móveis ao longo do tempo. Quando o processo permitir, distribua a carga de forma simétrica e utilize chapas de apoio, placas transportadoras ou arranjos adequados de balanceamento de carga para apoiar o painel em toda a área de prensagem.
As chapas de apoio devem estar limpas, planas e adequadas à temperatura da prensa. Uma chapa de apoio danificada ou empenada pode introduzir a mesma irregularidade que deveria evitar. Sua espessura e seu material devem ser selecionados conforme a construção do painel e o processo, e não simplesmente porque estão disponíveis. Se forem utilizadas folhas de desmoldagem, inspecione-as quanto a dobras, detritos, desgaste e adesivo retido. Pequenos contaminantes podem deixar uma marca visível e criar a impressão enganosa de dano à placa.
A Uniformidade da Temperatura Não Pode Ser Separada da Qualidade da Pressão
A solução de problemas em prensas a quente às vezes se concentra excessivamente na tonelagem. No entanto, um painel precisa de transferência de calor suficiente, além de compressão mecânica. Se uma zona da placa operar a uma temperatura mais baixa do que outra, a cura do adesivo poderá variar mesmo onde a pressão nominal seja aceitável. Isso pode se manifestar como levantamento nas bordas, delaminação localizada ou comportamento diferente na usinagem de uma parte da placa para outra.
A verificação da temperatura deve ser realizada com instrumentos adequados e um método compatível com o projeto da prensa. O objetivo é comparar o comportamento real da superfície em toda a placa com o valor exibido ou controlado pela máquina. Circuitos de aquecimento, sistemas de óleo térmico, elementos de aquecimento elétrico, isolamento e sensores de temperatura possuem, cada um, suas próprias considerações de manutenção. Qualquer investigação também deve considerar o tempo de aquecimento; uma prensa pode atingir o ponto de ajuste exibido antes que as condições térmicas estejam totalmente estáveis em toda a superfície de trabalho.
O tempo de ciclo, a temperatura e a pressão devem ser tratados como uma receita interligada. Reduzir o tempo de ciclo para aumentar a produção sem confirmar o desempenho de cura pode tornar mais visível um problema marginal de pressão. Por outro lado, aumentar o tempo de prensagem pode mascarar uma falha mecânica, ao mesmo tempo que consome capacidade e energia. A solução mais duradoura é estabelecer uma janela de processo para cada construção importante de painel e revisá-la sempre que os materiais, os fornecedores de adesivo, a espessura da lâmina ou as condições de produção mudarem.
Crie uma Rotina de Manutenção Baseada em Sinais Iniciais, Não em Grandes Falhas
A manutenção preventiva de uma prensa a quente para madeira deve combinar verificações diárias dos operadores com inspeção técnica periódica. Os operadores podem procurar vazamentos de óleo, ruídos incomuns, superfícies de placas danificadas, resíduos, movimento irregular de fechamento e alterações na qualidade do painel acabado. As equipes de manutenção podem assumir a responsabilidade pelas verificações de alinhamento, condição do sistema hidráulico, desgaste das guias, conexões elétricas, desempenho de aquecimento e calibração de controle, de acordo com a documentação da máquina e a carga operacional.
Os registros de manutenção mais úteis vinculam as observações da máquina aos resultados da produção. Em vez de registrar apenas que um filtro foi trocado ou um cilindro recebeu manutenção, observe se um defeito recorrente desapareceu, mudou de posição ou permaneceu inalterado. Isso cria um histórico prático para diagnosticar o próximo problema. Também ajuda a distinguir o desgaste normal de uma perturbação de processo causada por materiais recebidos ou mudanças na construção do painel.
Na Qingdao Zhongding Machinery Co., Ltd., a ênfase no suporte a máquinas para marcenaria não se limita ao fornecimento de uma prensa. Com mais de 20 anos no setor, o trabalho da empresa com fabricação de móveis, oficinas de marcenaria e linhas de produção industrial reforçou uma lição básica: uma produção estável depende da condição da máquina, da disciplina de processo, da disponibilidade de peças de reposição e da comunicação técnica oportuna. Uma reclamação sobre pressão é mais bem resolvida ao revisar toda essa cadeia, em vez de substituir componentes com base em suposições.
Uma Resposta Prática Quando Surge Pressão Irregular
Quando os defeitos começam, evite aumentar imediatamente a pressão ou alterar vários parâmetros da prensa de uma só vez. Comece separando as variáveis relacionadas à máquina das relacionadas ao material. Execute um teste controlado com material plano e conhecido; inspecione a superfície da placa e o arranjo de carregamento; observe o movimento da placa; em seguida, revise o desempenho hidráulico e térmico. Se o defeito permanecer no mesmo local físico, o alinhamento mecânico ou a uniformidade do aquecimento se tornam mais prováveis. Se ele acompanhar um lote de material ou o projeto do painel, concentre-se na preparação e nas configurações do processo.
Para uma prensa nova, uma máquina realocada ou uma unidade mais antiga com problemas recorrentes de qualidade, é sensato confirmar os tamanhos previstos dos painéis, o padrão de carregamento, o sistema adesivo, o método de aquecimento, o ritmo de produção, as condições de energia e o acesso para manutenção antes de fazer grandes ajustes. Esses detalhes influenciam tanto o diagnóstico quanto o plano de manutenção de longo prazo.
A pressão uniforme não é obtida com um único ajuste. Ela é mantida por uma prensa que fecha de forma perpendicular, sistemas hidráulicos que respondem uniformemente, placas que transferem calor de modo consistente e peças preparadas segundo um padrão controlado. Depois que essas condições são verificadas em uma sequência disciplinada, a prensagem a quente se torna mais previsível — e os problemas de qualidade se tornam mais fáceis de rastrear antes que se transformem em desperdício ou reclamações de clientes.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.