

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais peças de reposição causam o maior tempo de inatividade em máquinas para trabalhar madeira?
Uma máquina para trabalhar madeira pode estar mecanicamente em boas condições em um dia e se tornar um gargalo de produção no dia seguinte devido à indisponibilidade de um único componente. Uma serra de painéis que não inicia, uma coladeira de bordas sem movimento pneumático ou uma router CNC que perde a precisão do fuso podem deixar os operadores esperando enquanto o trabalho inacabado se acumula. Os atrasos mais longos geralmente não são causados por consumíveis de baixo custo; eles decorrem de peças específicas da máquina, que exigem parâmetros técnicos correspondentes ou precisam de instalação e calibração cuidadosas.
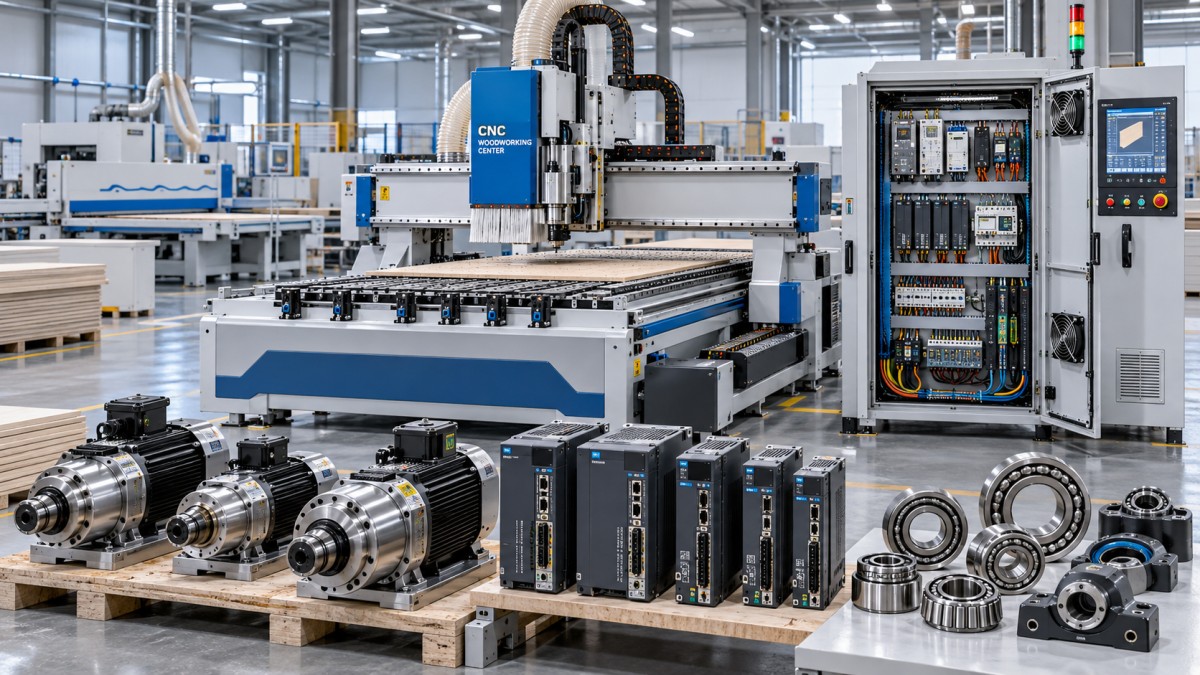
Quais peças de reposição causam os maiores períodos de parada em máquinas para trabalhar madeira? Os itens de maior risco geralmente são motores de fuso e seus acionamentos, placas de controle CNC e componentes servo, rolamentos de precisão, caixas de engrenagens, conjuntos de corte, peças de controle pneumático e de vácuo e componentes elétricos específicos de cada modelo. Seu impacto no tempo de parada depende não apenas da frequência de falhas, mas também de haver uma substituição correta disponível, de a peça precisar ser programada ou alinhada e de a máquina poder operar com segurança com funcionalidade reduzida.
O tempo de parada é frequentemente determinado pela dificuldade de substituição, não pelo preço da peça
Uma correia de acionamento pode custar muito menos que uma placa de controle, mas ambas podem parar uma máquina. A diferença é que uma correia geralmente está disponível em tamanhos padrão e pode ser instalada rapidamente, enquanto uma placa de controle pode exigir uma versão exata de hardware, parâmetros de software compatíveis e verificações elétricas antes que a máquina possa reiniciar. Portanto, o planejamento de manutenção deve classificar as peças pelo tempo de recuperação, e não apenas pelo valor de compra.
Três condições tendem a transformar um reparo normal em uma parada prolongada:
- O componente é proprietário ou corresponde a um modelo específico de máquina, faixa de números de série, especificação de motor ou geração de controlador.
- A substituição exige trabalho de configuração, como ajuste de batimento do fuso, referenciamento de eixo, configuração de inversor ou ajuste de pressão pneumática.
- A peça que falhou danificou ou submeteu componentes relacionados a esforço, de modo que a substituição de um único item não restaura imediatamente a operação.
Por exemplo, uma falha no rolamento do fuso pode inicialmente se manifestar como ruído ou calor. Se a operação continuar, poderão ocorrer danos ao cone do fuso, riscos no eixo, vibração da ferramenta de corte e baixa qualidade de acabamento. Nessa fase, o reparo já não é uma simples troca de rolamento.
Motores de fuso, cartuchos de fuso e rolamentos de precisão
As falhas relacionadas ao fuso estão entre os problemas mais disruptivos em routers CNC, centros de usinagem, máquinas de furação e alguns equipamentos de processamento de bordas. O fuso determina a velocidade de corte, a precisão de fixação da ferramenta, o acabamento superficial e a capacidade de avanço. Quando ele falha, a produção pode parar completamente, pois não há uma forma prática de contorná-lo.
Um motor de fuso ou cartucho completo pode levar tempo para ser obtido porque a substituição deve corresponder à potência nominal, faixa de velocidade, método de refrigeração, dimensões de montagem, sistema de cone ou pinça, configuração de sensores e compatibilidade com o acionamento. Um fuso que parece fisicamente semelhante ainda pode ser inadequado se seu encoder, sensor térmico, método de lubrificação ou requisitos de inversor forem diferentes.
Os rolamentos podem causar períodos de parada igualmente longos quando a configuração exata dos rolamentos não é identificada antecipadamente. Rolamentos de fusos de alta velocidade não são rolamentos comuns de uso geral. Sua pré-carga, ângulo de contato, classe de precisão, requisitos de lubrificação e orientação de instalação afetam o desempenho. A montagem incorreta pode causar calor excessivo, vibração, falha prematura ou marcas de corte em todo o painel.
Observe o aumento do ruído do fuso, temperatura anormal, vibração da ferramenta, queda na qualidade das bordas ou necessidade recorrente de reduzir a velocidade de avanço. Esses sinais não comprovam automaticamente que o fuso está falhando, mas justificam uma inspeção imediata antes que a máquina tenha uma parada não planejada.
Placas de controle, módulos PLC, servoacionamentos e dispositivos de realimentação de eixo
Peças elétricas e eletrônicas frequentemente causam os maiores atrasos de diagnóstico porque o sintoma visível pode não identificar o item que realmente falhou. Um CNC pode exibir um alarme de eixo, não concluir o referenciamento, perder a comunicação com um acionamento ou recusar-se a iniciar um ciclo de usinagem. O problema pode ser uma placa de controle, amplificador servo, cabo de encoder, fonte de alimentação, módulo de entrada e saída, relé, corrupção de parâmetros ou um conector intermitente.
Placas de controle e módulos PLC são especialmente sensíveis ao tempo de parada porque as substituições nem sempre são intercambiáveis. Números de revisão, firmware, layouts de conectores, mapeamento de entrada e saída e configurações de software podem diferir mesmo dentro de uma série de produtos semelhante. A instalação de um substituto não verificado pode criar mais falhas do que resolve.
Servoacionamentos e motores exigem o mesmo cuidado. O tipo de realimentação do motor, a configuração do freio, a corrente nominal, a resolução do encoder e os parâmetros do acionamento precisam corresponder. Um acionamento de reposição correto ainda pode exigir etapas de comissionamento, incluindo restauração de parâmetros, verificação do sentido de rotação, confirmação dos interruptores de fim de curso e verificação do deslocamento do eixo.
Antes de declarar que uma placa ou acionamento falhou, a equipe de manutenção deve registrar todos os códigos de alarme, inspecionar a tensão de alimentação, examinar os conectores quanto a pinos soltos ou umidade e verificar cabos nas áreas em que se dobram repetidamente dentro de esteiras porta-cabos. Substituir um controlador caro sem confirmar esses pontos básicos pode desperdiçar tempo e deixar a falha original sem solução.
Mantenha as informações de configuração junto com a peça de reposição
Um componente de controle armazenado sem as informações associadas à máquina pode não reduzir o tempo de parada tanto quanto o esperado. Cada peça eletrônica crítica de reposição deve ser identificada com o modelo da máquina, versão do controlador, número da peça, detalhes de software ou firmware quando aplicável e qualquer local de backup de parâmetros. Mantenha os parâmetros CNC atuais, as configurações do inversor, as configurações do servoacionamento e os backups de programas PLC sob acesso controlado. Uma placa de reposição que chega rapidamente só é útil quando a máquina pode ser devolvida à sua configuração operacional correta.
Caixas de engrenagens, acionamentos de avanço e conjuntos de transmissão
Caixas de engrenagens e peças de transmissão de avanço podem imobilizar lixadeiras de cinta larga, plainas, moldureiras, coladeiras de bordas, máquinas de furação e seções de movimentação de materiais. O sintoma imediato pode ser velocidade de avanço irregular, deslizamento, ruído de moagem, superaquecimento, transportador parado ou movimento inconsistente da peça de trabalho. Como essas máquinas dependem de movimento mecânico sincronizado, uma caixa de engrenagens danificada pode afetar tanto a produtividade quanto a consistência da usinagem.
O tempo de parada prolongado ocorre quando a caixa de engrenagens é integrada a um motor, flange, freio, encoder ou eixo de acionamento especial. Uma incompatibilidade aparentemente pequena na relação de transmissão ou na geometria do eixo de saída pode alterar a velocidade de avanço e prejudicar os resultados do processamento. Em equipamentos com múltiplas zonas de avanço, a restauração de apenas uma unidade danificada também pode exigir a verificação da sincronização com rolos ou transportadores adjacentes.
Correias, correntes, rodas dentadas, polias e acoplamentos geralmente são mais fáceis de substituir, mas não devem ser tratados como itens de baixo risco por padrão. Uma correia com perfil, largura, comprimento ou resistência à temperatura incorretos pode se ajustar temporariamente, mas deslizar sob carga. Uma falha de acoplamento também pode indicar desalinhamento, rolamentos travados, sobrecarga ou aceleração brusca, e não apenas um acoplamento desgastado.
Válvulas pneumáticas, cilindros, componentes de vácuo e unidades de preparação de ar
Falhas pneumáticas podem parar uma coladeira de bordas, serra de vigas, máquina de furação, prensa ou dispositivo de carregamento automatizado, mesmo que o componente que falhou seja relativamente pequeno. Válvulas solenoides controlam elevação, fixação, prensagem, refilamento, movimento de ferramentas e posicionamento de materiais. Uma válvula presa, cilindro com vazamento, tubo de ar danificado ou unidade de filtro-regulador contaminada pode criar movimento inconsistente antes de provocar uma parada completa.
O atraso se torna maior quando um manifold de válvulas utiliza tensão específica, disposição de portas, conexão de bobina ou interface de comunicação. Substituir uma válvula por outra com configuração incorreta pode inverter uma função, não vedar adequadamente ou criar movimento inseguro. Os cilindros também devem corresponder ao curso, diâmetro interno, estilo de montagem, rosca da haste, configuração de amortecimento e ambiente de trabalho.
Os sistemas de vácuo merecem atenção semelhante em equipamentos CNC de nesting e de manuseio de painéis. Uma falha na bomba de vácuo, válvula de vácuo danificada, filtro entupido, junta com vazamento, mangueira rompida ou pressostato com falha pode reduzir a força de fixação. A máquina ainda pode funcionar, mas uma peça de trabalho pode se deslocar durante o corte, causando painéis danificados, ferramentas quebradas ou riscos de segurança. Não trate o vácuo fraco apenas como uma questão de qualidade; determine se a máquina pode continuar operando com segurança.
Drene a água das unidades de preparação de ar de acordo com os requisitos do equipamento, monitore a estabilidade da pressão e investigue a contaminação recorrente das válvulas. A qualidade do ar comprimido tem efeito direto sobre a vida útil de vedações, válvulas e atuadores pneumáticos.
Unidades de corte e componentes de fixação de ferramentas que exigem configuração
Eixos porta-serra, unidades riscadoras, cabeçotes de corte, pinças, grampos de ferramentas, cabeçotes de furação e conjuntos de pressão podem causar períodos de parada prolongados quando o desgaste ou danos por colisão são descobertos tardiamente. Essas peças podem não falhar eletricamente, mas podem impedir a máquina de produzir trabalhos aceitáveis. Um eixo porta-serra danificado pode causar oscilação da lâmina; uma pinça desgastada pode reduzir a fixação da ferramenta; uma unidade riscadora desalinhada pode deixar bordas de laminado lascadas.
A questão crítica muitas vezes não é apenas obter uma substituição. Conjuntos de corte de precisão exigem ajuste correto após a instalação. Projeção da lâmina, alinhamento do riscador, balanceamento do cortador, torque de fixação, medição do comprimento da ferramenta e batimento influenciam o resultado final. Reiniciar rapidamente sem verificar essas configurações pode transformar um reparo em um problema de refugo.
Mantenha uma rotina de inspeção para superfícies cônicas, pinças, roscas de eixos porta-serra, faces de flanges, peças de fixação e coberturas de proteção. Não misture suportes danificados ou muito desgastados com ferramentas de corte novas esperando resultados estáveis. Uma falha na fixação da ferramenta pode ser menos evidente que um motor quebrado, mas pode consumir continuamente tempo de produção por meio de retrabalho e repetidas alterações de configuração.
Quais peças devem ser mantidas em estoque?
Nem todo componente caro deve ficar em uma prateleira. Um plano prático de peças de reposição separa itens de manutenção de alta rotatividade de peças críticas com longo prazo de fornecimento. As decisões de estoque devem considerar a importância da máquina, as consequências da falha, a disponibilidade local, a vida de armazenamento e se uma peça atende a várias máquinas.
Itens que geralmente vale a pena manter no local incluem correias corretamente especificadas, rolamentos comuns, fusíveis, contatores, sensores, relés, conexões pneumáticas, filtros, vedações, bobinas de válvulas, juntas de vácuo e interruptores selecionados. Eles frequentemente são baratos em comparação com o tempo de produção perdido enquanto se aguarda a entrega. Mantenha-os protegidos contra poeira, umidade, vibração e temperaturas inadequadas.
Para peças de alto valor, como fusos, servoacionamentos, caixas de engrenagens e módulos de controle, uma alternativa pode ser manter prazos de entrega confirmados dos fornecedores, registros técnicos e um processo claro de aprovação para pedidos urgentes. Quando uma máquina é essencial e não há equipamento reserva, pode ser justificável manter uma peça crítica de reposição verificada. A decisão deve basear-se no custo de uma linha parada e no tempo realista necessário para obter, instalar e comissionar a peça.
Crie um registro de peças antes que a máquina pare
O documento de manutenção mais útil não é uma lista geral de inventário; é um registro de peças críticas específico da máquina. Para cada componente de alto impacto, registre o número da peça do fabricante, referência do número de série da máquina, fotografias de etiquetas e conectores, detalhes de tensão ou potência, dimensões quando relevantes, alternativas compatíveis aprovadas pelo fornecedor do equipamento e observações de instalação. Uma foto de uma etiqueta antiga geralmente é mais valiosa durante um reparo urgente do que uma descrição vaga, como “acionamento do fuso” ou “válvula de ar”.
Também diferencie entre peças que são intercambiáveis e peças que apenas parecem semelhantes. Dois sensores de proximidade podem ter a mesma rosca de montagem, mas diferir em distância de detecção, tipo de saída, fiação do conector ou tensão. Dois rolamentos podem ter as mesmas dimensões básicas, mas diferentes classes de folga ou precisão. Pequenos erros de especificação podem atrasar reparos, danificar equipamentos ou causar falhas intermitentes difíceis de rastrear.
Perguntas frequentes sobre o tempo de parada por peças de reposição de máquinas para trabalhar madeira
Os rolamentos realmente são uma causa importante de longos períodos de parada?
Podem ser, particularmente em aplicações de fusos, cabeçotes de corte e avanço de alta velocidade. Rolamentos padrão podem estar disponíveis rapidamente, mas rolamentos de precisão exigem especificação correta e instalação controlada. Se a falha do rolamento tiver danificado o eixo, alojamento ou cone do fuso, o tempo de reparo aumenta consideravelmente.
Uma oficina deve manter um inversor ou servoacionamento de reserva?
Isso depende de quão crítica é a máquina e de o acionamento ser um modelo padrão, prontamente disponível. Antes de estocar um, confirme a classificação exata, compatibilidade de software, requisitos de realimentação do motor e parâmetros armazenados. Um acionamento incompatível na prateleira não oferece proteção significativa contra tempo de parada.
Uma placa de controle pode ser substituída apenas correspondendo ao número de peça visível?
Nem sempre. Verifique o número completo da peça, revisão, requisitos de firmware ou programa, disposição dos conectores e configuração da máquina. Faça backup das configurações antes que ocorra uma falha sempre que o controlador permitir e verifique as condições da fonte de alimentação e da fiação antes de substituir a placa.
Qual é a primeira ação após a falha de uma peça crítica?
Proteja a máquina, preserve as informações de alarme, identifique o componente exato pela etiqueta e documentação da máquina e inspecione as causas relacionadas antes de fazer o pedido. Um fusível, acionamento, rolamento ou válvula com falha geralmente é sintoma de outro problema. Confirmar a condição raiz ajuda a evitar que a peça de reposição falhe imediatamente após a instalação.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.