

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Tempo de inatividade da furadeira CNC de seis lados: checklist de manutenção preventiva
Paralisações da furadeira CNC de seis lados: checklist de manutenção preventiva
Uma parada inesperada de uma furadeira CNC de seis lados raramente começa com uma falha grave. Na maioria das vezes, tudo começa com um pequeno sinal de alerta que é fácil ignorar: um ruído do spindle que mudou ligeiramente, um painel que precisa de uma segunda tentativa de posicionamento, poeira acumulada em torno de um sensor ou um alarme recorrente que é apagado sem que sua causa seja investigada. Na produção de móveis, esses pequenos problemas podem rapidamente resultar em padrões de furação incompletos, peças rejeitadas, montagem atrasada e uma chamada urgente para a assistência técnica.
Para as equipes de manutenção, a manutenção preventiva não é simplesmente uma rotina de limpeza. É uma forma de proteger a precisão da usinagem e identificar o desgaste antes que afete a produção. Um sistema de furação de seis lados combina várias unidades de furação, mecanismos de alimentação, dispositivos de fixação, eixos acionados por servomotores, componentes pneumáticos, circuitos de segurança e hardware de controle. Cada sistema pode ser confiável por si só, mas as paradas costumam ocorrer nos pontos de interação entre esses sistemas.
O checklist prático abaixo foi elaborado para as condições comuns em fábricas de móveis de painéis e oficinas de marcenaria: poeira, variação dos materiais dos painéis, mudanças frequentes de programa, longos ciclos de produção e janelas de manutenção limitadas. Os intervalos exatos devem sempre seguir o manual da máquina e as condições de operação no local, especialmente quando a poeira dos painéis, a umidade, a qualidade do ar comprimido ou o volume de produção diferem das condições normais consideradas.
Comece pelos sintomas que geralmente antecedem uma parada
Um plano de manutenção preventiva funciona melhor quando operadores e técnicos de assistência usam a mesma terminologia para descrever os primeiros sintomas. “A máquina não está funcionando bem” é difícil de diagnosticar. “A garra do lado esquerdo faz uma pausa antes de chegar à posição ao processar painéis mais espessos” dá ao técnico algo concreto para inspecionar.
Antes de abrir os quadros elétricos ou ajustar configurações mecânicas, consulte os registros de produção e o histórico de alarmes. Procure ocorrências repetidas, não apenas o alarme mais recente. Alarmes de posicionamento recorrentes, avisos de sobrecarga do spindle, interrupções de comunicação ou detecção inconsistente de painéis costumam indicar uma condição subjacente que voltará após a reinicialização.
Os sinais de alerta comuns incluem aumento do ruído de furação, bordas dos furos ásperas ou queimadas, quebra frequente de ferramentas, acúmulo visível de cavacos, alinhamento inconsistente dos painéis, movimentos mais lentos de carga ou descarga, vazamentos de ar e vibração dos eixos servo. Nenhum desses sinais confirma automaticamente uma falha específica. No entanto, eles ajudam a orientar a sequência de inspeção e a evitar a substituição desnecessária de peças caras.
Verificações diárias: a limpeza é uma questão de confiabilidade
A poeira de painéis à base de madeira é uma das ameaças mais persistentes à estabilidade da operação. Ela pode obstruir sensores fotoelétricos, contaminar guias lineares, reduzir a consistência da fixação, interferir nos interruptores de fim de curso e aumentar a retenção de calor em torno dos componentes elétricos. A máquina pode continuar funcionando nessas condições por algum tempo, mas a frequência de falhas geralmente aumenta.
No início ou no fim de cada turno, inspecione a área de trabalho, os cabeçotes de furação, o percurso de alimentação, as superfícies de referência, as garras e as conexões do sistema de extração. Remova os cavacos soltos das áreas por onde passam as peças móveis ou onde os sensores precisam de um caminho de detecção desobstruído. Use métodos de limpeza adequados, em vez de direcionar ar de alta pressão indiscriminadamente para rolamentos, quadros elétricos ou componentes vedados. O ar comprimido pode empurrar a poeira fina para locais mais difíceis de limpar.
Verifique se o sistema de extração de pó está efetivamente capturando o material no ponto de furação. A presença de um duto conectado não comprova que a extração seja eficaz. Fique atento a mudanças incomuns no fluxo de ar, inspecione as mangueiras flexíveis para detectar danos ou colapsos e certifique-se de que nenhum retalho grande ou resíduo acumulado esteja obstruindo o percurso. Uma extração deficiente não afeta apenas a limpeza: pode reduzir a visibilidade da furação, contaminar os mecanismos e contribuir para o desgaste prematuro.
A inspeção diária também deve incluir as brocas e as ferramentas de fresagem, se instaladas. Uma ferramenta cega, lascada ou instalada incorretamente aumenta a carga de corte. Isso pode se manifestar como baixa qualidade dos furos, um alarme relacionado ao spindle ou um problema atribuído ao programa de controle. Confirme se os porta-ferramentas estão limpos, se as ferramentas estão corretamente encaixadas e se a ferramenta selecionada é adequada ao material do painel e aos requisitos de usinagem.
Proteja o posicionamento dos painéis antes de investigar erros de precisão
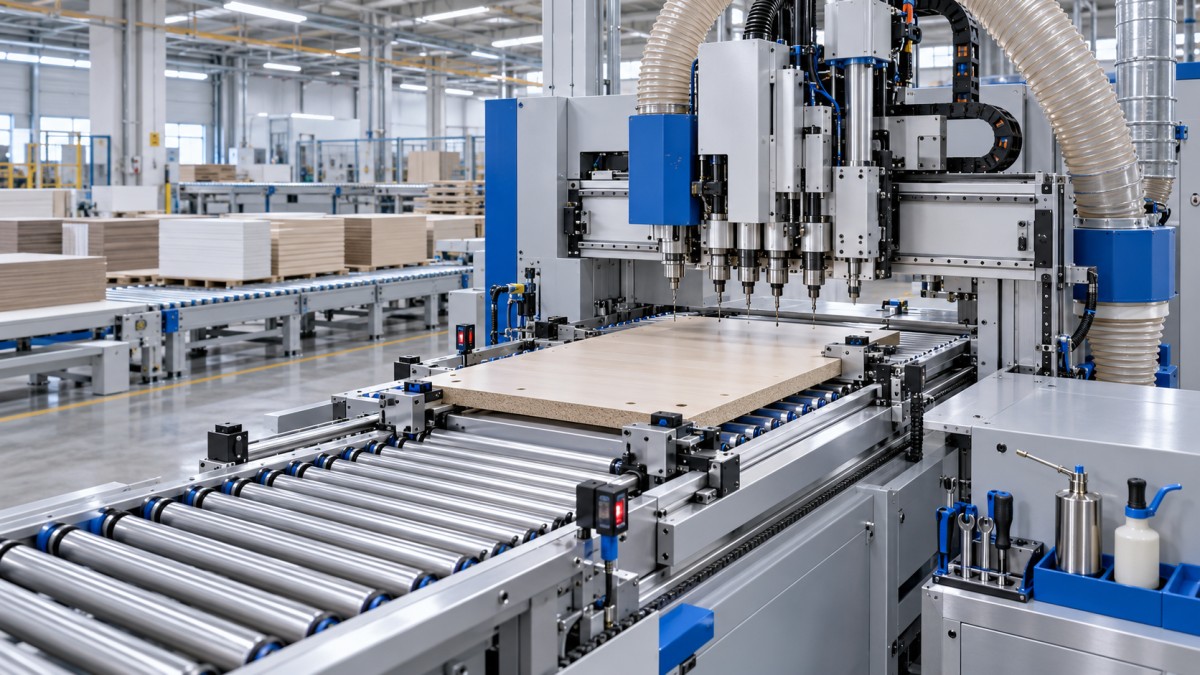
Quando os furos ficam fora da posição, os técnicos muitas vezes se concentram imediatamente nos offsets do software ou na calibração do spindle. Esses fatores são importantes, mas o posicionamento dos painéis deve ser verificado primeiro. Uma furadeira CNC de seis lados depende de referências estáveis e do movimento controlado dos painéis para usinar todas as faces necessárias com precisão. Se o painel deslizar, levantar, torcer ou entrar na máquina de forma inconsistente, até mesmo um programa correto pode produzir peças incorretas.
Inspecione os rolos de alimentação, as correias, as rodas de pressão, as garras, as guias laterais e as superfícies de referência para verificar se há acúmulo de resina, danos, desgaste ou elementos de fixação soltos. As superfícies em contato com o painel devem estar suficientemente limpas para garantir uma aderência consistente sem marcar a peça. Verifique se há sinais de que um lado do sistema de alimentação esteja suportando mais carga do que o outro, como desgaste irregular, painéis desalinhados ou correções repetidas durante o processamento.
As verificações dos sensores são igualmente importantes. Os sensores de detecção de painéis, os sensores de espessura e os interruptores relacionados à posição devem ser mantidos limpos e testados por meio dos diagnósticos normais da máquina, quando disponíveis. Não ajuste a sensibilidade dos sensores apenas para suprimir uma falha sem confirmar sua causa. Uma configuração de sensibilidade que parece adequada para um acabamento de painel pode se tornar pouco confiável com superfícies mais escuras, laminados reflexivos, painéis empoeirados ou espessuras variáveis.
Após trabalhos de limpeza mecânica ou substituição de componentes, processe uma peça de teste controlada antes de retomar a produção em escala total. Use um programa com características que tornem os erros de posicionamento visíveis, como furos próximos a bordas opostas ou padrões que dependam do alinhamento preciso entre faces. Guarde a peça de teste ou registre o resultado medido ao investigar problemas recorrentes de precisão.
Os sistemas de lubrificação e movimento exigem disciplina, não suposições
As guias lineares, os fusos de esferas, as cremalheiras e outros conjuntos móveis dependem do lubrificante correto, aplicado na quantidade certa e nos intervalos previstos. A lubrificação insuficiente aumenta o atrito e o desgaste. O excesso de lubrificação pode atrair poeira, causar acúmulo de resíduos e dificultar a identificação de vazamentos. A solução não é adicionar graxa sempre que um mecanismo parecer seco; é seguir a tabela de lubrificação do fabricante do equipamento e verificar se o sistema de lubrificação está funcionando.
Nas máquinas com lubrificação automática, inspecione o nível do reservatório, o estado dos tubos e das conexões, além de verificar se há sinais de linhas bloqueadas ou danificadas. Um reservatório cheio não garante que o lubrificante esteja chegando a todos os pontos. Se uma guia ou um fuso parecer excepcionalmente seco, ruidoso ou contaminado, investigue o percurso de fornecimento antes de presumir que o próprio componente falhou.
Durante as paradas programadas, observe o movimento dos eixos em baixa velocidade. Ouça se há estalos, ruídos de retificação ou sons pulsantes e observe se há hesitação, folga anormal ou vibração. Essas verificações devem ser realizadas com segurança e com o devido respeito às proteções e aos intertravamentos. Ajustes mecânicos em trilhos, sistemas de acionamento ou componentes servo devem ser executados apenas por profissionais treinados, pois um ajuste incorreto pode trocar um problema por outro mais grave de alinhamento.
A qualidade do ar costuma determinar se as falhas pneumáticas voltarão
A fixação, o manuseio de materiais e determinadas funções dos atuadores dependem de ar comprimido estável. A baixa pressão é fácil de perceber, mas a umidade, a contaminação por óleo e os vazamentos lentos podem ser mais difíceis de localizar. Um cilindro ainda pode se mover sem fornecer uma força de fixação ou uma velocidade de resposta consistentes.
Inspecione a unidade de preparação do ar, drene a água acumulada conforme necessário e confirme se os filtros recebem manutenção de acordo com as condições de qualidade do ar no local. Verifique se há vazamentos audíveis ou conexões danificadas em conexões, mangueiras, válvulas e cilindros. Quando as especificações da máquina definirem uma faixa de pressão de operação, verifique a pressão na entrada da máquina, em vez de confiar apenas na leitura da sala do compressor. Podem ocorrer perdas de pressão em tubulações longas, linhas subdimensionadas, filtros obstruídos ou devido à demanda simultânea de outros equipamentos.
Um alarme recorrente relacionado às garras não deve levar automaticamente à substituição de uma válvula ou de um cilindro. Primeiro, determine se o problema se deve à resistência mecânica, ao fornecimento irregular de ar, à perda de sinal elétrico, à contaminação do sensor ou a uma falha real de um componente pneumático. Essa sequência reduz o uso desnecessário de peças de reposição e melhora a qualidade dos registros de reparo.
Os quadros elétricos exigem atenção cuidadosa e controlada
As falhas elétricas podem ser intermitentes e caras de diagnosticar. Calor, poeira, vibração, terminais soltos, isolamento de cabos danificado e instabilidade da alimentação elétrica podem contribuir para o problema. O quadro deve permanecer fechado durante a produção normal, mas inspeções programadas feitas por profissionais qualificados são essenciais.
Verifique os filtros do quadro, os ventiladores de refrigeração, as passagens de ventilação e o acúmulo visível de poeira. Um ventilador com defeito ou um filtro obstruído pode elevar a temperatura dos componentes sem gerar um alarme imediato. Inspecione o encaminhamento dos cabos em torno dos eixos móveis para detectar abrasão, flexão excessiva, seções soltas da esteira porta-cabos ou conectores sob tensão. Os trabalhos elétricos devem seguir os procedimentos de bloqueio e etiquetagem e os requisitos de segurança locais; testes de tensão, aperto de terminais e diagnósticos de acionamentos não devem ser tratados como tarefas rotineiras do operador.
Faça backups dos parâmetros da máquina, dos programas e dos arquivos de configuração relevantes em intervalos definidos. Identifique cada backup com a máquina, a data e a versão do software. A substituição do controle ou uma falha de armazenamento será muito menos disruptiva se a equipe de manutenção tiver um arquivo de recuperação verificado, em vez de uma coleção incerta de pendrives antigos.
Use um registro de manutenção que ajude o próximo técnico
O checklist mais útil não é necessariamente o mais longo. Ele registra detalhes suficientes para mostrar se uma condição está melhorando, estável ou piorando. Para cada inspeção, anote a data, as horas de operação da máquina, se disponíveis, os sintomas observados, os códigos de alarme, as medidas corretivas, as peças substituídas e o nome da pessoa que realizou o trabalho. Anexe fotografias quando danos, desgaste incomum, encaminhamento de cabos ou alinhamento de sensores puderem exigir uma análise posterior.
Separe as verificações de rotina dos reparos corretivos. Se os técnicos precisarem limpar repetidamente o mesmo sensor, reinicializar o mesmo alarme de acionamento ou ajustar a mesma guia, esse item deverá deixar a lista de rotina e passar a ser investigado para identificar a causa-raiz. A repetição não comprova uma falha grave, mas indica que a medida corretiva atual não está resolvendo o problema.
Um cronograma prático de manutenção preventiva
O trabalho diário deve se concentrar na limpeza, no estado das ferramentas, em danos visíveis, no desempenho do sistema de extração, em vazamentos de ar e em problemas evidentes de posicionamento. As verificações semanais podem abranger os mecanismos de alimentação e fixação, a limpeza dos sensores, o fornecimento de lubrificante, as mangueiras e os movimentos anormais dos eixos. Durante paradas programadas mais longas, inspecione o sistema de refrigeração elétrica, o estado dos cabos, a limpeza das guias, as condições de fixação, os backups e os resultados da calibração.
O calendário exato deve refletir as condições reais de produção. Uma máquina que processa grandes volumes de painéis de partículas empoeirados pode precisar de atenção mais frequente do que uma que opera ocasionalmente com materiais mais limpos. Os planos de manutenção também devem ser atualizados após a introdução de um novo tipo de painel, sistema adesivo, fornecedor de ferramentas ou processo de produção, pois essas mudanças podem alterar o comportamento da poeira, a carga de corte e a estabilidade da alimentação.
Quando a assistência técnica e as peças de reposição também fazem parte da prevenção
Nem todas as paradas podem ser evitadas apenas com inspeções de rotina. Rolamentos, sensores, válvulas, acionamentos, ferramentas e componentes sujeitos a desgaste precisam ser substituídos com o tempo. A diferença entre uma intervenção breve e uma parada prolongada muitas vezes depende de a equipe de assistência ter as informações corretas da máquina, um registro preciso da falha e acesso às peças de reposição adequadas.
A Qingdao Zhongding Machinery Co., Ltd. tem mais de 20 anos de experiência no atendimento a usuários de máquinas para trabalhar madeira, oferecendo equipamentos, suporte técnico, fornecimento de peças de reposição e assistência pós-venda. Para as equipes de manutenção, o benefício desse suporte não está em uma recomendação genérica de substituir componentes. Está na possibilidade de confirmar a configuração da máquina, analisar os sintomas em seu contexto e identificar se o problema está relacionado às ferramentas, ao fluxo de materiais, a um ajuste mecânico, ao controle elétrico ou a um componente que precisa ser substituído.
Uma furadeira CNC de seis lados é mais confiável quando a manutenção é tratada como uma atividade de controle da produção, e não como uma resposta a emergências. Mantenha a máquina limpa, preserve a estabilidade do posicionamento dos painéis, verifique a lubrificação e a qualidade do ar, documente as falhas recorrentes e investigue os padrões antes que se transformem em paradas. Quando uma falha não puder ser resolvida internamente, forneça o modelo da máquina, os detalhes do alarme, fotos ou vídeos do sintoma, informações sobre o material e o histórico recente de manutenção. Essa preparação torna o diagnóstico remoto mais preciso e agiliza as decisões sobre a assistência técnica.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.