


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que a cinta de uma lixadeira para metais fica obstruída ao lixar alumínio?
Uma cinta de lixamento para metal entope quando cavacos de alumínio aderem aos grãos abrasivos e se acumulam nos espaços entre eles. O alumínio é relativamente macio e dúctil, por isso pode se espalhar pela cinta em vez de sair da área de contato em forma de cavacos separados. Um abrasivo inadequado, pressão de lixamento excessiva, contato prolongado e remoção deficiente de cavacos podem acelerar esse processo.
Quando os depósitos cobrem as arestas de corte, a cinta passa a esfregar mais e cortar menos. O atrito e a temperatura aumentam, favorecendo ainda mais a adesão. Substituir a cinta interrompe esse ciclo, mas o carregamento voltará se as condições de operação não mudarem. O ponto de partida mais útil é examinarcomo a cinta está carregando, onde aparecem os depósitos e quando o desempenho de corte começa a cair.
Verifique se a cinta está carregada, vitrificada ou danificada
Com a máquina parada e isolada de suas fontes de energia, inspecione a superfície abrasiva sob boa iluminação. O carregamento por alumínio geralmente aparece como manchas prateadas, marcas metálicas achatadas ou material compactado entre os grãos. Depósitos salientes podem causar riscos profundos, pois o metal acumulado se arrasta pela peça.
A vitrificação é diferente: as arestas de corte do abrasivo ficaram cegas ou achatadas. Uma cinta vitrificada pode parecer polida sem apresentar muito alumínio visível. O carregamento e a vitrificação podem ocorrer ao mesmo tempo, mas limpar a cinta não restaurará arestas de corte desgastadas.
Inspecione também o costado, a emenda e as bordas da cinta. Uma cinta com costado rasgado, emenda levantada ou danos causados pelo calor precisa ser substituída. Tratar toda perda de desempenho de corte como um entupimento removível pode deixar um abrasivo danificado em uso.
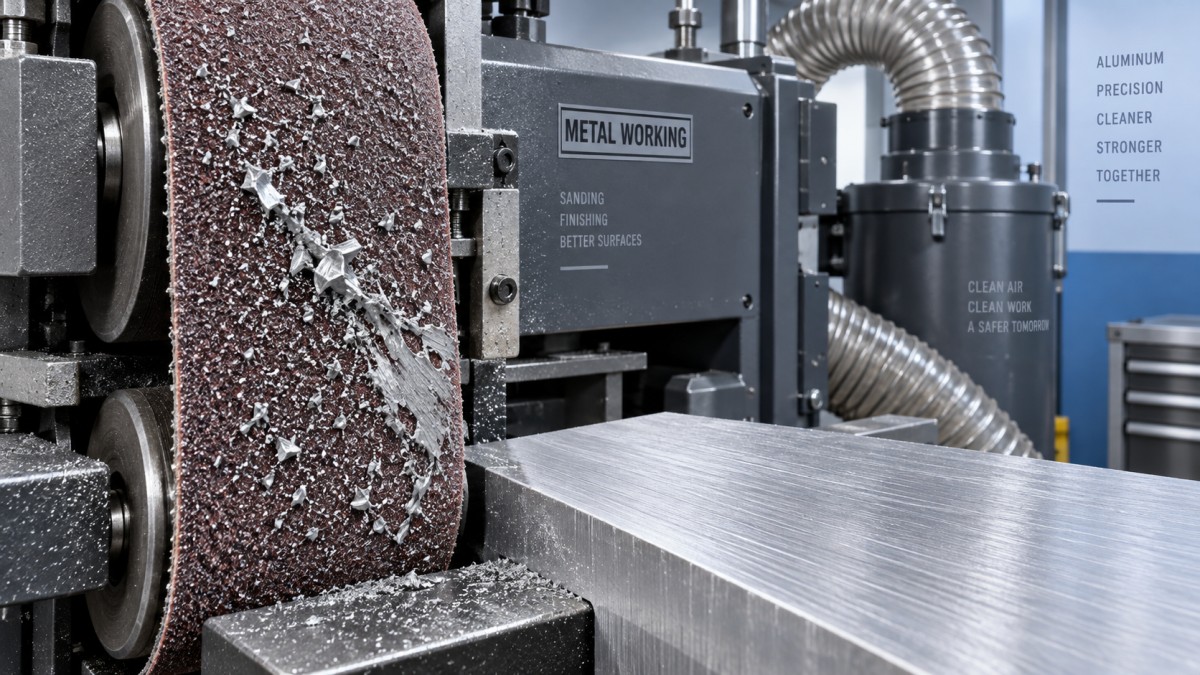
Esses padrões orientam a investigação, mas, por si só, não determinam a causa. Por exemplo, uma faixa carregada pode acompanhar o trajeto normal da peça mesmo quando o alinhamento está correto. Compare o padrão dos depósitos com os pontos em que o material realmente entra em contato com a cinta.
Escolha a cinta para alumínio, não apenas pelas dimensões
Uma cinta pode se ajustar corretamente à máquina e ainda assim não ser adequada para alumínio. A especificação deve corresponder ao material, à quantidade de material a remover, ao acabamento exigido, ao tipo de contato e à pressão de operação.
O espaçamento entre os grãos é importante, pois os cavacos precisam de espaço para sair da área de corte. Uma camada abrasiva mais aberta pode oferecer maior folga e reduzir o empacotamento. Um revestimento denso pode carregar rapidamente durante a remoção exigente de alumínio, especialmente quando combinado com uma granulometria fina. No entanto, o revestimento mais aberto não é automaticamente a escolha certa para todas as operações de acabamento; a uniformidade dos riscos e o suporte de contato também importam.
Verifique se a cinta tem um tratamento anticarregamento aprovado pelo fabricante para alumínio. Alguns tratamentos reduzem a adesão, mas sua adequação também depende da etapa seguinte do processo. Resíduos aceitáveis antes de uma usinagem adicional podem ser indesejáveis antes da pintura, colagem ou anodização.
Não escolha um abrasivo apenas porque seu mineral é descrito como duro ou durável. Óxido de alumínio, carbeto de silício, alumina-zircônia e abrasivos cerâmicos estão disponíveis em diferentes configurações. O desempenho depende do projeto dos grãos, do revestimento, do costado e das condições necessárias para manter um corte eficaz. Uma cinta projetada para desbaste pesado de aço pode ter desempenho ruim em uma operação de acabamento de alumínio com baixa carga.
A seleção da granulometria merece a mesma atenção. Começar com uma cinta muito fina para remover marcas profundas de ferramentas submete um abrasivo de acabamento a uma carga elevada de cavacos. Use uma etapa inicial de remoção adequada e, em seguida, avance até o acabamento necessário. Uma cinta mais grossa pode reduzir o carregamento, mas também deixa riscos mais profundos, que as etapas seguintes terão de remover.
Corrija a pressão e o tempo de contato antes de buscar um ajuste de velocidade
Quando uma cinta começa a cortar lentamente, aumentar a pressão é uma reação comum. Em um abrasivo já carregado, isso geralmente pressiona os depósitos com mais força contra a peça, aumentando o atrito e piorando os riscos. Reduza a quantidade de material a remover e inspecione a cinta antes de aplicar mais força.
A pressão excessiva pode espalhar o alumínio e sobrecarregar o espaço disponível para os cavacos. A pressão insuficiente também pode causar problemas quando o abrasivo escolhido precisa de maior engajamento para cortar com eficácia. O objetivo é obter um corte estável dentro da faixa de operação indicada pelos fornecedores da máquina e da cinta, com remoção uniforme de material e acabamento aceitável.
Em uma máquina de cinta larga, verifique o ajuste de espessura e a quantidade de material a remover atribuída a cada cabeçote. Um pequeno erro de configuração pode impor uma remoção excessiva de material a uma das cintas. Nas peças alimentadas manualmente, examine o tempo de permanência: manter um canto ou uma pequena área contra a cinta concentra a pressão e o calor.
Inspecione os rolos de contato, as mesas de apoio, os patins de pressão e o suporte da peça, quando presentes. Desgaste, detritos incrustados ou ajustes irregulares podem produzir um ponto quente localizado, mesmo quando o ajuste nominal de pressão parece razoável. Uma cinta nova reproduzirá esse padrão de carregamento se o problema de contato persistir.
A velocidade da cinta deve ser ajustada em relação à pressão, ao avanço e à quantidade de material a remover. Velocidade excessiva pode aumentar o calor em uma configuração inadequada, enquanto uma redução excessiva da velocidade pode prejudicar o corte e incentivar um contato mais prolongado. Não existe uma velocidade universal de lixamento de alumínio que se aplique a todas as máquinas e cintas.
Da mesma forma, reduzir a velocidade do transportador não melhora necessariamente o resultado. Isso aumenta o tempo de contato e pode elevar a temperatura da peça. Altere uma variável de cada vez, dentro dos limites aprovados, mantendo constantes o material e a meta de remoção. Avalie tanto o carregamento quanto o acabamento; uma cinta com aparência mais limpa não representa uma melhoria se já não atingir a remoção exigida.
Verifique a captação de cavacos e as condições das peças recebidas
A exaustão ajuda a remover partículas soltas antes que circulem pela área de contato. Ela não consegue remover de forma confiável o alumínio de um grão depois que o metal aderiu firmemente. Portanto, o carregamento persistente exige atenção às condições de corte, além da exaustão.
Inspecione as aberturas de captação, obstruções nos dutos, as condições dos filtros e os indicadores do sistema de coleta. Siga os critérios especificados para fluxo de ar ou pressão, quando disponíveis. O fato de o ventilador estar funcionando ou de haver sucção audível não comprova que a captação no cabeçote de lixamento seja adequada.
O lixamento de alumínio também cria risco de poeira combustível. O sistema de coleta deve ser adequado à poeira metálica e ao processo em questão. Não encaminhe poeira de alumínio para um coletor comum de marcenaria, não a misture indiscriminadamente com resíduos de esmerilhamento de aço nem use um aspirador de oficina de uso geral para a limpeza. A coleta úmida exige equipamentos projetados para essa aplicação, pois o alumínio pode gerar hidrogênio em determinadas condições úmidas.
A contaminação da superfície pode fazer uma cinta adequada parecer defeituosa. Óleo de corte, adesivo, resíduos de película protetora e composto de polimento podem unir partículas e formar um depósito pegajoso. Se o carregamento começou após uma mudança em uma etapa anterior do processo, compare as peças recebidas antes de alterar a máquina.
Limpe as peças usando um processo compatível com a liga e o acabamento posterior e deixe-as secar antes do lixamento a seco. Diferentes ligas e têmperas de alumínio também podem carregar de maneiras distintas. Um lote mais macio e dúctil pode exigir uma estratégia diferente de abrasivo ou remoção, mesmo quando suas dimensões correspondem às da produção anterior.
Limpe uma cinta carregada somente quando suas condições permitirem
Um carregamento superficial leve pode ser removido com um método de limpeza abrasiva aprovado para a cinta e a máquina. A limpeza é útil quando expõe grãos de corte cujas arestas ainda estão em condições de uso. É muito menos eficaz quando o alumínio está firmemente espalhado sobre um abrasivo cego.
Em máquinas fechadas ou automáticas, não introduza uma barra de limpeza manual no trajeto de uma cinta em movimento. Use somente um dispositivo de limpeza expressamente indicado pelo fabricante da máquina. Para inspeção, remoção ou manutenção manual, isole o equipamento e siga o procedimento de manutenção.
Substitua a cinta se a limpeza deixar depósitos metálicos salientes, se o desempenho de corte continuar ruim ou se o costado e a emenda apresentarem danos. A limpeza repetida pode causar mais tempo de parada do que a substituição, enquanto permite que os riscos continuem aparecendo durante a produção.
Não pulverize óleos, ceras ou lubrificantes improvisados em uma máquina de lixamento a seco. Eles podem afetar o alinhamento da cinta, a integridade da ligação, o comportamento da poeira e os processos posteriores de revestimento ou colagem. Um auxiliar de desbaste formulado para essa finalidade só é uma opção quando a máquina, o abrasivo, o sistema de coleta e o processo posterior permitem seu uso.
A mudança para lixamento úmido exige o mesmo cuidado. É necessário ter uma máquina e um sistema de coleta projetados para o processamento úmido de alumínio, além de abrasivos adequados, gestão do fluido refrigerante e proteção elétrica. Adicionar líquido a uma máquina a seco não é um ajuste de manutenção.
Faça uma retomada controlada para identificar a causa recorrente
Um teste útil determina se o processo consegue manter um corte aceitável depois que o benefício inicial de uma cinta nova passa. Registre as condições existentes antes de fazer alterações e, em seguida, use uma peça representativa e uma meta de remoção claramente definida.
- Registre a condição inicial. Anote a liga e as condições da superfície, a especificação da cinta, o ajuste de pressão ou espessura, a velocidade da cinta, o avanço e o padrão de carregamento.
- Restabeleça as condições da máquina. Resolva restrições na exaustão, componentes de contato contaminados, suporte irregular e problemas de alinhamento antes de ajustar o processo.
- Instale uma cinta adequada e em boas condições. Use uma especificação apropriada para alumínio, para que o carregamento anterior não distorça o teste.
- Altere uma variável do processo. Ajuste a remoção por passe, a pressão, o avanço ou a velocidade dentro da faixa aprovada e, em seguida, compare peças equivalentes.
- Inspecione em um ponto padronizado. Compare o crescimento dos depósitos, a remoção de material, o padrão de riscos e a temperatura da peça usando o mesmo método seguro de avaliação.
Se o carregamento voltar imediatamente, concentre-se na compatibilidade do abrasivo, na contaminação e no contato local excessivo. Se se desenvolver gradualmente à medida que a produção aquece, examine o acúmulo de calor e o equilíbrio entre a quantidade de material a remover e o avanço. Se apenas uma faixa carregar, investigue a distribuição do contato antes de substituir toda a especificação do abrasivo.
Guarde uma fotografia identificada da cinta e do acabamento resultante na peça, junto com os ajustes utilizados. Esse registro facilita o diagnóstico de uma recorrência e fornece ao suporte técnico informações mais úteis do que “a cinta entope rápido”. O ajuste bem-sucedido é aquele que mantém a remoção e o acabamento exigidos durante a produção normal, sem crescimento rápido de depósitos nem aumentos repetidos de pressão.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.