


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando as máquinas de lixamento para produtos de madeira causam acabamentos irregulares?
O acabamento irregular geralmente começa antes de um painel chegar ao último cabeçote de lixamento. As máquinas de lixamento para produtos de madeira produzem resultados inconsistentes quando o abrasivo, as configurações da máquina, a condição da peça e o fluxo de material não são compatíveis entre si. O sintoma visível pode ser um brilho irregular, riscos transversais à fibra, áreas mais escuras após o tingimento, brunimento das bordas ou uma superfície que parece lisa em uma direção e áspera em outra.
Para um operador, a questão prática não é simplesmente se a máquina está “funcionando”. Uma lixadeira pode continuar removendo material enquanto produz um acabamento que falhará na etapa de revestimento, montagem ou inspeção. A maneira mais rápida de resolver o problema é identificar se a variação acompanha a placa, a largura da máquina, um turno específico ou uma mudança recente no abrasivo ou no fornecimento de material.
Comece analisando o padrão na peça
A localização e o formato do defeito geralmente indicam sua origem. Áreas ásperas aleatórias em diferentes placas sugerem propriedades inconsistentes da madeira, umidade ou práticas de carregamento. Marcas repetidas na mesma posição em todos os painéis geralmente indicam uma causa relacionada à máquina, como uma cinta danificada, rolo contaminado, escova desgastada ou problema de ajuste de pressão.
Linhas longas e retas na direção de avanço são normalmente associadas à contaminação do abrasivo, a uma emenda de cinta danificada, a uma sapata riscada ou poeira presa. Riscos transversais à fibra frequentemente aparecem quando um risco de lixamento anterior mais grosso não foi removido pelo grão seguinte, ou quando a placa é alimentada em uma direção inadequada para a fibra e o projeto do produto. Diferenças de brilho após o acabamento podem ser menos visíveis antes do revestimento, mas frequentemente revelam compressão irregular da superfície causada por pressão excessiva ou por uma etapa final de lixamento excessivamente agressiva.
Não avalie um painel apenas pelo toque. Uma área muito comprimida pode parecer lisa, mas absorver tingimento ou selador de forma diferente da superfície ao redor. Inspecione com luz em ângulo baixo, compare os painéis antes e depois do revestimento quando possível e marque a direção de avanço nas peças suspeitas. Essas verificações simples evitam que os operadores tratem um problema de remoção de material como um problema de revestimento.
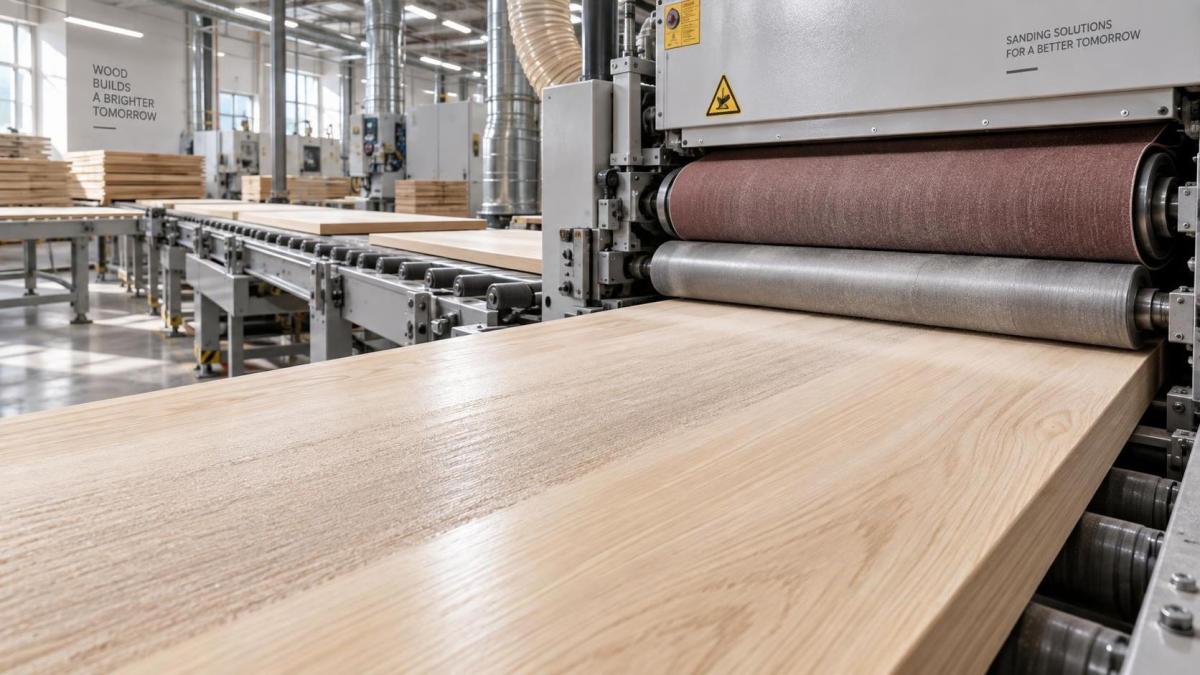
A seleção e a condição do abrasivo causam muitos defeitos evitáveis
Usar a sequência errada de abrasivos é uma das razões mais comuns para um acabamento irregular. Um grão final mais fino não consegue remover de forma confiável riscos profundos deixados por uma primeira passagem excessivamente grossa se as etapas intermediárias forem puladas ou executadas muito rapidamente. Às vezes, os operadores respondem a riscos visíveis reduzindo a velocidade da linha ou aumentando a pressão. Isso pode fazer o painel parecer melhor temporariamente, mas cria calor, carrega a cinta e aprofunda as variações na superfície.
Cada grão deve ter uma função clara: nivelamento, refinamento de riscos ou preparação final da superfície. A sequência necessária depende do substrato, da espessura do folheado, da fibra da madeira maciça, do sistema de revestimento e da aparência desejada. O MDF pode exigir uma abordagem diferente do carvalho, freixo, pinho ou de um folheado decorativo fino. Uma sequência que funciona em uma porta de MDF pintada pode deixar riscos inaceitavelmente visíveis em madeira maciça tingida.
Abrasivos desgastados nem sempre parecem completamente inutilizados. Sua taxa de corte pode diminuir de forma desigual em toda a largura da cinta, especialmente onde a maioria dos painéis normalmente passa. O operador então compensa adicionando pressão ou reduzindo a velocidade de avanço, o que pode criar uma faixa polida no centro do painel e bordas mais ásperas. O carregamento causado por madeira resinosa, excesso de cola, massa de preenchimento ou poeira tem efeito semelhante: o abrasivo deixa de cortar de forma limpa e passa a esfregar.
- Substitua os abrasivos quando a consistência de corte diminuir, e não apenas quando uma cinta rasgar ou romper visivelmente.
- Mantenha o grão abrasivo, o tipo de suporte e a direção de instalação consistentes com o processo aprovado.
- Investigue imediatamente qualquer defeito repentino após a troca de uma cinta ou escova; rastreamento incorreto e instalação inadequada podem imitar uma falha de calibração.
- Remova linhas de cola, massa elevada e contaminações antes da etapa de acabamento sempre que o processo permitir.
Também existe o equívoco de que um grão mais fino sempre melhora o acabamento. Além do nível exigido pelo processo de revestimento ou acabamento, um lixamento muito fino pode fechar a superfície da madeira ou brunir fibras mais macias. O tingimento, o óleo e alguns seladores podem então penetrar de forma desigual. O objetivo é um padrão de riscos controlado e repetível, não a superfície sem tratamento mais lisa possível.
Pressão, calibração e rastreamento da cinta importam mais do que uma única configuração
A pressão de contato irregular é especialmente prejudicial porque produz resultados diferentes em um mesmo painel. Uma máquina pode remover material demais em um lado, deixar marcas de usinagem em outra área ou criar faixas recorrentes. As causas comuns incluem cabeçotes desalinhados, uma sapata irregular, elementos segmentados de pressão mal ajustados, desgaste dos rolos, altura incorreta do transportador e uma base de máquina desnivelada.
A calibração deve ser verificada com material representativo, e não apenas observando um transportador vazio. Um painel leve e estreito e um painel largo e pesado não se comportam da mesma forma sob um tambor de contato ou uma cinta de lixamento. Material empenado pode se elevar localmente durante o avanço, enquanto material fino pode flexionar e receber mais lixamento próximo às folgas de apoio. Se a produção inclui uma ampla variedade de espessuras, os operadores precisam de um procedimento de configuração controlado sempre que a espessura mudar, em vez de confiar em uma configuração anterior.
A condição do transportador merece igual atenção. Uma cinta desgastada, uma seção de vácuo danificada, retenção insuficiente ou poeira acumulada podem permitir que a peça se desloque durante o lixamento. Mesmo um pequeno movimento pode criar marcas diagonais ou tratamento inconsistente das bordas. Quando um defeito aparece apenas em peças pequenas, examine a estabilidade da peça antes de alterar o cabeçote de lixamento. Aumentar a pressão em uma peça instável geralmente torna o resultado menos previsível.
No acabamento com escovas, o mesmo princípio se aplica de forma diferente. Um contato de escova muito leve pode deixar textura inconsistente; um contato muito intenso pode arredondar bordas, acentuar os poros da madeira macia ou criar uma aparência direcional que muda sob a luz. Uma máquina com discos dispostos independentemente, rolos verticais e rolos retos pode proporcionar aos operadores maior controle sobre perfis e faces dos painéis, mas somente se a altura da escova, a oscilação, a velocidade de avanço e o meio abrasivo forem ajustados para o material real.
Por exemplo, umaMáquina de Polimento com Escovas configurada com grupos de escovas de disco e rolo pode ser relevante quando componentes de móveis precisam de um acabamento escovado ou polido controlado nas faces e bordas dos painéis. Sua faixa declarada de espessura de trabalho de 5-140 mm e a faixa de avanço ajustável de 5-30 m/min ilustram por que a configuração não pode ser reduzida a uma única receita universal: um painel fino de MDF em uma velocidade de avanço mais alta não responderá como um componente espesso de madeira maciça que exige maior definição de textura.
O movimento da madeira e a preparação do painel podem comprometer uma configuração correta da máquina
Quando as verificações da máquina não mostram uma falha clara, examine atentamente o material. A madeira não lixa de maneira uniforme quando seu teor de umidade varia dentro de um lote ou quando as placas não se estabilizaram no ambiente de produção. Seções de fibra mais duras e mais macias são removidas em ritmos diferentes. Fibra levantada, nós soltos, fibra de topo, veios minerais e diferenças entre o folheado da face e o núcleo podem alterar o resultado visual.
A variação relacionada à umidade é frequentemente confundida com um defeito de lixamento porque o painel pode parecer aceitável imediatamente após a usinagem. Mais tarde, as fibras podem se levantar, as juntas podem se tornar visíveis através da face ou o tingimento pode revelar diferenças localizadas de absorção. O lixamento não consegue corrigir uma placa que está se movimentando ou uma superfície de folheado já deformada por condições instáveis do substrato. Ele pode apenas tornar o defeito mais visível.
A qualidade do painel antes dessa etapa também é importante. Variação de espessura, preparação deficiente da linha de cola, fitas de borda não aparadas e usinagem inicial inadequada forçam a etapa final de lixamento a realizar um trabalho corretivo para o qual não foi projetada. Uma lixadeira de acabamento deve refinar uma superfície razoavelmente consistente. Se for usada para nivelar defeitos graves, o consumo de abrasivos aumenta e a consistência do acabamento diminui.
Para madeira maciça, observe a orientação da fibra e a mistura de componentes. Processar peças com espécies, larguras ou padrões de fibra acentuadamente diferentes em um único programa fixo pode produzir um resultado médio tecnicamente aceitável, mas um lote visualmente inconsistente. Agrupar materiais semelhantes e usar receitas verificadas costuma ser mais eficaz do que ajustar continuamente as configurações durante a operação.
A velocidade de avanço e a taxa de remoção devem ser tratadas como um par
Os operadores frequentemente alteram primeiro a velocidade de avanço porque ela é acessível e afeta imediatamente a superfície. Ela não deve ser ajustada isoladamente. Um avanço mais lento aumenta o tempo de contato do abrasivo e a remoção de material. Se a pressão, a condição da cinta e o grão permanecerem inalterados, reduzir o avanço pode criar arredondamento de bordas, marcas de calor ou lixamento excessivo da fibra macia. Aumentar demais o avanço pode deixar riscos anteriores intactos e fazer o acabamento parecer inconsistente de painel para painel.
A configuração correta é aquela que remove a quantidade pretendida de forma consistente, sem superaquecimento, obstrução ou compressão da superfície. Um pequeno teste é mais útil do que uma alteração ampla de configuração. Processe várias peças do mesmo lote de material, inspecione-as sob a mesma iluminação e compare a primeira e a última peça. Um resultado que parece bom em uma placa, mas varia ao longo de um lote, não é um processo estável.
Registre as alterações em um registro de configuração: tipo de painel, espessura, sequência de abrasivos, configurações dos cabeçotes, velocidade de avanço e resultado observado. Isso é particularmente valioso para máquinas de lixamento de produtos de madeira que lidam com mudanças frequentes de produtos. Reduz a dependência da memória individual do operador e facilita identificar se um problema começou após uma mudança de material, ferramenta ou parâmetro.
Diferencie defeitos de lixamento de defeitos de revestimento antes de fazer correções
Algumas reclamações sobre o acabamento surgem após o lixamento. A cor irregular do tingimento pode resultar de variação na densidade da madeira, contaminação por cola, aplicação irregular de selador ou materiais de acabamento incompatíveis. No entanto, o lixamento ainda pode estar envolvido quando cria brunimento localizado, riscos residuais ou abertura inconsistente da superfície.
Uma verificação prática é inspecionar a placa sem revestimento em várias etapas. Se um defeito for visível antes do revestimento sob luz inclinada, o lixamento ou a preparação anterior do painel é o local provável para investigar. Se o painel cru for uniforme, mas o defeito aparecer somente após o tingimento, selador ou acabamento final, revise também o processo de acabamento. Evite lixar repetidamente painéis rejeitados já revestidos sem identificar a causa original; isso pode remover o folheado, alterar perfis e ocultar evidências úteis.
Para produtos tingidos ou com revestimento transparente, mantenha uma amostra aprovada retida próxima à linha. Ela fornece aos operadores uma referência realista para direção dos riscos, definição dos poros, suavidade das bordas e brilho. As configurações escritas são necessárias, mas uma amostra física ajuda a distinguir uma característica normal do material de uma falha de processo em desenvolvimento.
Uma sequência útil de solução de problemas no chão de fábrica
Quando surgirem acabamentos irregulares, comece com o menor número de variáveis. Confirme que o defeito se repete, identifique sua localização em relação ao deslocamento na máquina e isole um tipo de material. Em seguida, inspecione abrasivos e escovas, limpe as superfícies de contato, verifique o rastreamento e a condição do transportador e confira a calibração do cabeçote ou da pressão. Somente após essas verificações a velocidade de avanço ou a pressão deve ser alterada.
Se o defeito acompanhar a largura da máquina, concentre-se no cabeçote de lixamento, sapata, rolo, escova ou suporte do transportador nessa posição. Se ele acompanhar determinadas placas independentemente de onde passem, inspecione a umidade, planicidade, fibra, qualidade do folheado e preparação anterior. Se o defeito começar após uma troca de ferramenta, retorne à especificação aprovada de abrasivo ou escova antes de fazer ajustes mecânicos mais amplos.
Um acabamento estável resulta do controle da remoção, em vez de perseguir a aparência painel por painel. Quando a condição do abrasivo, a pressão de contato, a qualidade do material e a taxa de avanço estão alinhadas, a máquina se torna previsível. Essa previsibilidade é o que reduz o retrabalho, protege superfícies finas e oferece aos operadores uma base defensável para decidir se a próxima correção deve ocorrer na lixadeira, antes na preparação ou na linha de revestimento.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.