


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que causa bolhas durante a laminação de folheados de madeira
Um painel de lâmina pode parecer aceitável ao sair da prensa e, após o resfriamento, apresentar bolhas elevadas, áreas macias ou bolhas visíveis. Em outros casos, a bolha aparece imediatamente quando a lâmina é recortada ou levemente pressionada à mão. Esses defeitos não são apenas estéticos: podem reduzir a resistência da colagem, criar problemas de lixamento e acabamento e exigir retrabalho ou a rejeição do painel.
As bolhas durante a laminação de lâminas de madeira geralmente são causadas por ar aprisionado, vapor, contato insuficiente do adesivo ou pressão desigual em todo o painel. A solução prática é identificaronde a bolha está localizada, quando ela aparece e se a ligação sob ela é fraca. Essas informações ajudam a distinguir um problema de adesivo de um problema de umidade, configuração da prensa, material ou manuseio. Uma Máquina de Laminação de Lâminas de Madeira devidamente ajustada ajuda a manter pressão uniforme e condições de processamento controladas, mas a máquina não pode compensar lâminas inadequadas, substratos irregulares ou cola preparada incorretamente.
Comece analisando o padrão das bolhas
A localização e o formato de uma bolha geralmente fornecem a primeira indicação útil. Não altere o adesivo, a temperatura e a pressão ao mesmo tempo. Inspecione vários painéis defeituosos, marque as áreas afetadas e compare o padrão antes de fazer ajustes.
Uma bolha que pode ser pressionada temporariamente, mas volta a se elevar, geralmente indica vapor ou ar aprisionado dentro da linha de colagem. Uma bolha que parece solta e permanece plana após ser pressionada pode indicar mais fortemente falha do adesivo. Quando possível, corte uma pequena amostra de um painel rejeitado. A aparência da película de adesivo e da superfície de fratura revelará muito mais do que a inspeção visual isolada.
O desequilíbrio de umidade é uma causa oculta frequente
A lâmina de madeira responde rapidamente às mudanças de umidade. Uma folha de lâmina armazenada em uma área úmida pode conter umidade suficiente para gerar vapor ao entrar em uma prensa aquecida. A umidade também pode vir de um substrato molhado, de um adesivo à base de água ou de uma superfície de trabalho limpa recentemente. Quando o calor é aplicado, essa umidade se transforma em vapor e busca uma saída. Se a lâmina e a película de adesivo selarem a superfície antes que o vapor escape, forma-se uma bolha.
A condição oposta também pode causar problemas. Uma lâmina excessivamente seca pode se tornar frágil, curvar-se nas bordas ou absorver o adesivo de forma irregular. Ela pode se afastar da película de cola durante o carregamento, deixando pequenos vazios que posteriormente aparecem como bolhas. Uma grande diferença de umidade entre a lâmina e o material do núcleo pode criar tensão após a laminação, mesmo que o resultado inicial da prensagem pareça liso.
Acondicione as lâminas e os substratos dos painéis em um ambiente de produção estável antes da laminação. Mantenha as pilhas protegidas contra fluxo de ar direto, umidade do piso e mudanças bruscas de temperatura. As folhas de lâmina devem permanecer planas e ter tempo para se aclimatar, em vez de serem levadas diretamente de uma área de armazenamento fria e úmida para uma prensa aquecida. Verifique também o substrato, especialmente compensado, aglomerado, MDF e núcleos compostos que possam ter sido armazenados em condições diferentes.
Quando bolhas surgirem após a troca de lotes de lâmina, não presuma que as configurações da prensa são as responsáveis. Compare o toque da folha, a curvatura, a consistência da espessura, o histórico de armazenamento e a condição de umidade. Alterações no material frequentemente explicam por que um processo que funcionava no dia anterior começa a produzir bolhas.
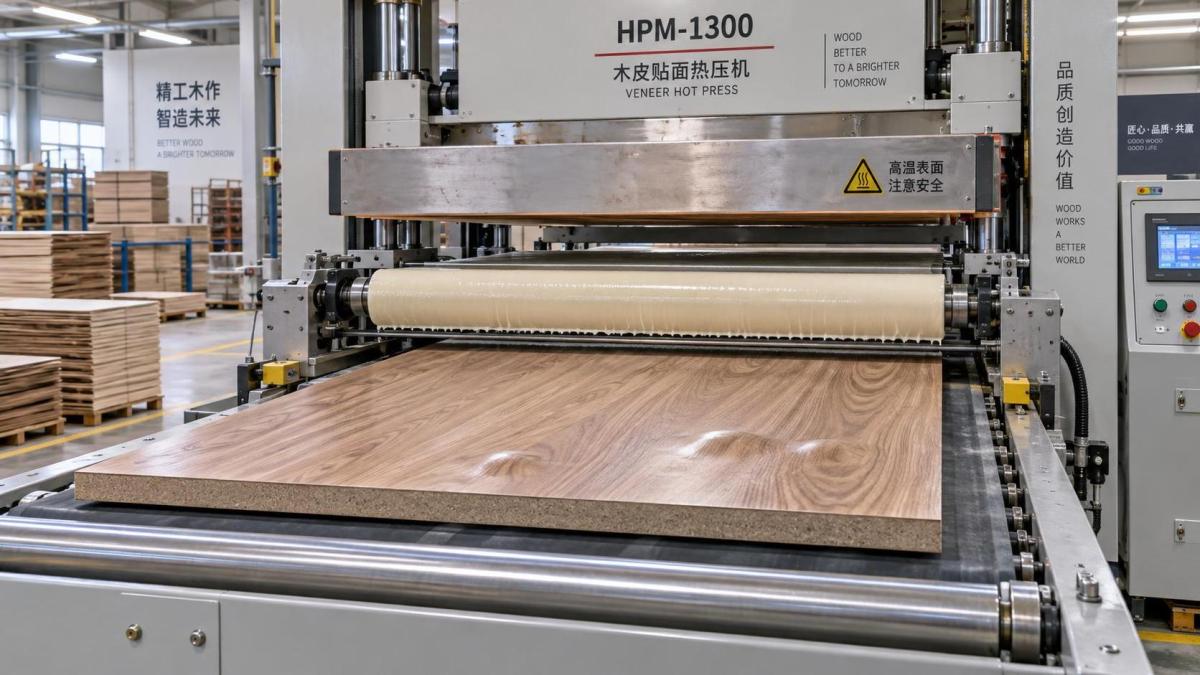
A aplicação do adesivo pode criar vazios antes que o painel chegue à prensa
O adesivo deve formar uma película contínua e funcional entre a lâmina e o substrato. Pouca cola deixa áreas secas onde os materiais não conseguem ter contato total. Cola em excesso pode permanecer excessivamente úmida, migrar para os poros ou adicionar umidade que se transforma em vapor sob calor. A quantidade correta depende do tipo de adesivo, da porosidade da lâmina, da absorção do substrato, do método de prensagem e do tempo de produção; não existe uma única quantidade adequada para todos os trabalhos.
A aplicação irregular é especialmente prejudicial. Rolos aplicadores desgastados, bicos obstruídos, superfícies do aplicador contaminadas e folgas de rolo mal ajustadas podem deixar faixas com adesivo pesado e leve. Assim, um painel pode aderir bem em uma área e formar bolhas em outra. Verifique um painel de teste ou utilize uma simples verificação visual de transferência para confirmar que a película de adesivo é uniforme de uma borda à outra.
Observe o tempo aberto, não apenas a quantidade de cola
O tempo aberto é o período entre a aplicação do adesivo e o fechamento da prensa. Se o painel esperar tempo demais, a superfície do adesivo pode secar antes da aplicação de pressão. A superfície pode parecer revestida, mas já não flui suficientemente bem para umedecer a lâmina e o substrato. Isso frequentemente produz ligação fraca localizada ou bolhas secas.
Um tempo aberto curto pode ser igualmente problemático quando os painéis são colocados apressadamente em uma prensa antes que o adesivo tenha se espalhado e estabilizado conforme previsto. O resultado pode ser extravasamento de cola, deslocamento da lâmina, retenção excessiva de umidade ou uma linha de colagem irregular. Temperatura, fluxo de ar, formulação do adesivo e absorção do substrato alteram o tempo de trabalho. Registre o intervalo real durante a produção, em vez de depender apenas do ciclo planejado.
- Confirme que o adesivo é misturado e preparado de acordo com as instruções do fornecedor.
- Inspecione a limpeza dos rolos e a uniformidade da película no início de cada turno e após uma parada.
- Mantenha os painéis revestidos em movimento constante em direção à prensa.
- Não deixe a lâmina revestida permanecer sob fluxo de ar forte ou fontes de calor.
- Compare a aplicação de cola em espécies de lâmina porosas e densas; elas podem não se comportar da mesma forma.
A pressão desigual deixa bolsas de ar e zonas de contato fraco
A pressão não é simplesmente um número exibido no controle da máquina. A questão importante é se a pressão alcança todo o painel de maneira uniforme e permanece estável por tempo suficiente para que o adesivo desenvolva uma ligação. Pressão baixa ou inconsistente permite pequenas folgas entre a lâmina e o substrato. O ar permanece nessas folgas, e o adesivo pode não preenchê-las quando começa a endurecer.
As causas mecânicas comuns incluem superfícies de platô irregulares, mantas de prensa danificadas, correias desgastadas, chapas de apoio contaminadas, peças de trabalho mal apoiadas e variação na espessura dos painéis. Uma única lasca, um ponto de cola endurecida ou um pedaço de detrito em um platô pode impedir o contato completo em parte do painel. Na laminação a vácuo, vazamentos no saco, nas vedações, nas conexões de mangueira ou no sistema de vácuo podem reduzir a compactação e deixar bolhas localizadas.
Painéis com núcleos irregulares merecem atenção especial. Um substrato arqueado, áspero, amassado ou com espessura variável requer mais compensação do que um painel plano e calibrado. Mantas flexíveis ou chapas de apoio adequadas podem ajudar a distribuir a pressão, mas devem estar limpas, planas e ser apropriadas ao método de prensagem. Adicionar uma manta não substitui a correção de defeitos graves no núcleo.
Verifique o contato real em toda a área de trabalho
Quando um defeito ocorre repetidamente no mesmo local, teste a prensa em vez de continuar ajustando as configurações da cola. Use um método aprovado de verificação de pressão adequado à máquina, inspecione a condição do platô e compare a zona afetada com as áreas não afetadas. Em uma Máquina de Laminação de Lâminas de Madeira, verificações regulares do desempenho do sistema de pressão, do alinhamento dos platôs e das superfícies de operação são essenciais, pois o desgaste gradual pode não ser evidente durante a produção normal.
Examine também a técnica de carregamento. A lâmina deve ser posicionada sem rugas, dobras, detritos aprisionados ou bordas curvadas. Uma folha tensionada em um lado e solta no outro pode ficar suspensa sobre a superfície em vez de se acomodar uniformemente. O pré-posicionamento leve e a montagem cuidadosa reduzem a possibilidade de aprisionar ar antes do fechamento da prensa.
O calor pode curar o processo ou criar pressão de vapor
A laminação aquecida exige equilíbrio entre temperatura, tempo de permanência, requisitos do adesivo e teor de umidade dos materiais. O calor excessivo pode transformar a umidade em vapor mais rapidamente do que ela consegue escapar. Também pode fazer a superfície do adesivo endurecer prematuramente, aprisionando gás na linha de colagem. Por outro lado, calor insuficiente pode deixar certos adesivos reativos ao calor subcurados, permitindo que bolhas ou delaminação se desenvolvam posteriormente.
Não presuma que a temperatura exibida pelo controlador seja idêntica à temperatura na superfície do painel. A temperatura do platô, a temperatura do núcleo, a espessura da lâmina, o material da chapa de apoio e a frequência de carregamento influenciam a transferência real de calor. Um substrato espesso ou frio pode absorver calor rapidamente, enquanto uma lâmina fina pode aquecer muito mais depressa do que o esperado. Verifique as configurações usando um método de medição adequado durante a preparação do processo, especialmente após manutenção ou ao alterar a construção do material.
A liberação de pressão também é importante. Abrir uma prensa quente abruptamente pode permitir que o vapor interno se expanda antes que a ligação do adesivo se estabilize. Quando o sistema de adesivo permitir, mantenha o painel sob pressão controlada pelo tempo de permanência necessário e, em seguida, libere a pressão conforme o processo estabelecido. Evite empilhar imediatamente painéis quentes de forma que o calor e a umidade fiquem aprisionados entre eles.
A preparação do substrato costuma ser negligenciada
A lâmina não pode ocultar uma superfície de colagem inadequada. Poeira, resíduos de lixamento, óleo, contaminação por silicone, fibras soltas e marcas de usinagem irregulares interferem no contato do adesivo. A poeira fina é particularmente enganosa porque pode não ser visível após o lixamento, mas cria uma camada fraca entre a cola e o substrato. Limpe a superfície completamente e mantenha as áreas de manuseio livres de contaminação.
A rugosidade da superfície também deve ser adequada. Um substrato muito áspero pode exigir mais adesivo para preencher sua textura, enquanto uma superfície excessivamente fechada ou polida pode limitar a penetração do adesivo e a aderência mecânica. O objetivo é uma superfície limpa e consistente que permita molhamento controlado, e não a máxima rugosidade. Se a formação de bolhas estiver concentrada sobre áreas preenchidas, zonas reparadas, nós ou defeitos corrigidos, compare sua absorção e planicidade com o restante do painel.
Verifique o verso das lâminas com o mesmo cuidado dedicado ao núcleo. Poeira solta, rachaduras, danos de lixamento, reparos com fita ou vazios naturais do veio podem impedir o contato uniforme da cola. Lâminas finas são vulneráveis ao sangramento de cola, mas reduzir a cola sem verificar a qualidade da superfície pode criar áreas de colagem seca. Ajuste o processo com base na combinação real de lâmina e substrato, em vez de tratar todas as folhas como idênticas.
Uma sequência prática para eliminar bolhas durante a produção
Quando os defeitos surgirem, isole um pequeno número de painéis e faça alterações controladas. Ajustes aleatórios podem ocultar a causa real e criar um defeito diferente.
- Pare e classifique o defeito. Observe o tamanho, a localização e o momento de aparecimento da bolha, bem como se ela surge antes ou após o resfriamento.
- Inspecione a ligação que falhou. Abra ou corte cuidadosamente uma amostra rejeitada. Procure cola seca, cola úmida, transferência deficiente, rasgamento de fibra de madeira, poeira aprisionada ou sinais de vapor.
- Verifique primeiro os materiais. Confirme que a lâmina e o núcleo estão planos, limpos, devidamente acondicionados e livres de problemas evidentes de umidade ou armazenamento.
- Revise o manuseio do adesivo. Verifique a condição da mistura, a consistência da aplicação, o tempo de trabalho e se o revestimento está sendo aplicado uniformemente.
- Examine a aplicação de pressão. Limpe as superfícies da prensa, inspecione mantas ou chapas de apoio, verifique posições recorrentes de defeitos e confirme que o painel está apoiado uniformemente.
- Ajuste uma variável de processo por vez. Dependendo das evidências, modifique a temperatura, o tempo de prensagem, a pressão ou o intervalo de carregamento em um teste controlado.
- Deixe os painéis estabilizarem antes de avaliar. Algumas bolhas relacionadas à umidade e ao calor aparecem apenas após o resfriamento; portanto, inspecione as amostras após o período normal de manuseio.
Mantenha um breve registro de produção sempre que um novo adesivo, espécie de lâmina, substrato, espessura ou configuração de prensa for introduzido. Registre a condição do material, a preparação da cola, o método de aplicação, as configurações da prensa e o resultado observado. Isso é mais útil do que depender da memória quando um padrão de bolhas semelhante retornar posteriormente.
Quando o problema indica a máquina, e não o processo
Defeitos repetidos em uma área fixa, pressão que oscila durante um ciclo, aquecimento desigual do platô, perda recorrente de vácuo ou uma prensa que não consegue manter as configurações de forma confiável devem ser tratados como questões de inspeção do equipamento. Continuar a produção com pressão ou temperatura instável geralmente consome mais lâmina e adesivo do que uma parada planejada para manutenção.
A limpeza e a inspeção de rotina das superfícies de prensagem, vedações, componentes hidráulicos ou pneumáticos, controles de aquecimento, rolos e pontos de alinhamento ajudam a evitar essas falhas. A máquina deve corresponder ao tamanho do painel, à construção do material, ao sistema de adesivo e ao método de produção utilizados. Mesmo uma Máquina de Laminação de Lâminas de Madeira bem mantida precisa de configurações de processo que reflitam os materiais reais na linha.
A maneira mais confiável de prevenir bolhas é tratar a laminação como um processo interligado: materiais estáveis, superfícies limpas, uma película contínua de adesivo, tempo correto, pressão uniforme e calor controlado. Quando o padrão de bolhas é associado a uma dessas condições, a ação corretiva se torna muito mais precisa e repetível.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.