


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como isolar a causa de cortes imprecisos em máquinas para trabalhar madeira
Como Isolar a Causa de Cortes Imprecisos em Máquinas para Trabalhar Madeira
Cortes imprecisos raramente resultam de uma única falha evidente. Uma serra seccionadora pode cortar em esquadro em um lado de uma chapa, mas desviar no final. Uma serra de mesa deslizante pode produzir peças com acabamento limpo que não correspondem à dimensão programada. Uma linha de colagem de bordas pode aparentar ter um problema de refilamento quando a verdadeira questão começou com o esquadro do painel na serra. Em cada caso, substituir peças antes de identificar a origem pode gerar mais tempo de inatividade, mais trabalho de ajuste e nenhuma correção duradoura.
Asolução de problemas em máquinas para trabalhar madeira eficaz começa pela separação entre o sintoma e a causa. O objetivo não é simplesmente encontrar um componente que pareça desgastado; é determinar se o erro é gerado pela ferramenta de corte, pelo fuso ou eixo porta-serra, pelo sistema de guia, pelo método de fixação da peça, pela geometria da mesa, pela condição do material ou pelas configurações de controle. Uma sequência disciplinada é importante, pois diversos pequenos desvios podem combinar-se e resultar em um erro de corte visível.
Antes de iniciar o ajuste, registre o que está realmente acontecendo. O erro é constante ou intermitente? Ocorre em cortes transversais, longitudinais, em meia-esquadria ou somente em um determinado comprimento de peça? Piora após o aquecimento da máquina? Essas observações restringem a investigação de forma muito mais eficaz do que começar com uma verificação geral de alinhamento.
Defina o Erro de Corte Antes de Tocar na Máquina
“Impreciso” pode significar várias coisas, e cada padrão aponta para um grupo diferente de causas. Um erro dimensional não é necessariamente um erro angular. Lascamento não comprova que uma guia paralela esteja fora de paralelismo. Uma borda queimada pode resultar da condição da lâmina, da pressão de avanço, da tensão do material ou da relação entre a lâmina e a guia paralela.
Comece com uma peça de teste controlada. Utilize um material razoavelmente plano, estável e sem danos evidentes. Marque sua face de referência e sua borda de referência. Faça cortes repetidos sem alterar a configuração e, em seguida, meça em mais de uma posição. Para verificar o esquadro, compare as duas extremidades de uma peça de teste ou utilize um esquadro confiável adequado à tolerância esperada da máquina. Para verificar a repetibilidade dimensional, meça uma série de peças em vez de depender de um único corte.
Essa classificação inicial evita um erro comum: corrigir a máquina para um problema causado pelo processo de corte. Se uma serra produz o tamanho correto, mas deixa uma borda queimada ou felpuda, alterar a calibração do batente digital não resolverá o problema.
Elimine a Lâmina e o Conjunto de Ferramentas como Possíveis Causas
A lâmina é frequentemente culpada primeiro, às vezes com razão. Uma lâmina sem fio aumenta a força de corte e pode defletir sob carga. O acúmulo de resina altera a ação de corte e pode aumentar o calor. Dentes danificados, geometria de dentes incorreta para o material ou uma espessura de corte inadequada podem afetar a qualidade da borda e o percurso do corte. Contudo, uma lâmina deve ser avaliada como um conjunto, e não apenas como um consumível.
Com a alimentação elétrica isolada de acordo com os procedimentos de segurança do local, inspecione o corpo da lâmina, os dentes, o furo central, as superfícies dos flanges e a área de assentamento do eixo. Poeira, resina, um flange danificado ou uma partícula estranha presa entre a lâmina e o flange podem introduzir desvio lateral. Uma lâmina que parece oscilar pode não estar empenada; ela pode simplesmente estar assentada contra uma superfície de montagem suja.
Se houver equipamento de medição adequado disponível, verifique o desvio no eixo e, em seguida, na lâmina montada. O objetivo é a comparação, e não a dependência de um valor universal. Se a leitura do eixo estiver estável, mas a leitura da lâmina mudar significativamente após a montagem, a lâmina, o flange ou as superfícies de assentamento merecem atenção. Se ambas as leituras apresentarem movimento semelhante, investigue o próprio fuso ou eixo porta-serra.
Não deixe de considerar a tensão da lâmina e a carga de corte. Uma lâmina pode parecer adequada durante uma verificação de rotação sem carga, mas defletir durante um corte longitudinal intenso. Isso é especialmente relevante ao cortar chapas densas, madeira maciça com tensão interna, materiais laminados ou materiais cuja espessura se aproxima da capacidade prática da máquina. Uma comparação controlada com uma lâmina comprovadamente em boas condições costuma ser mais rápida do que uma discussão prolongada sobre a condição dos dentes.
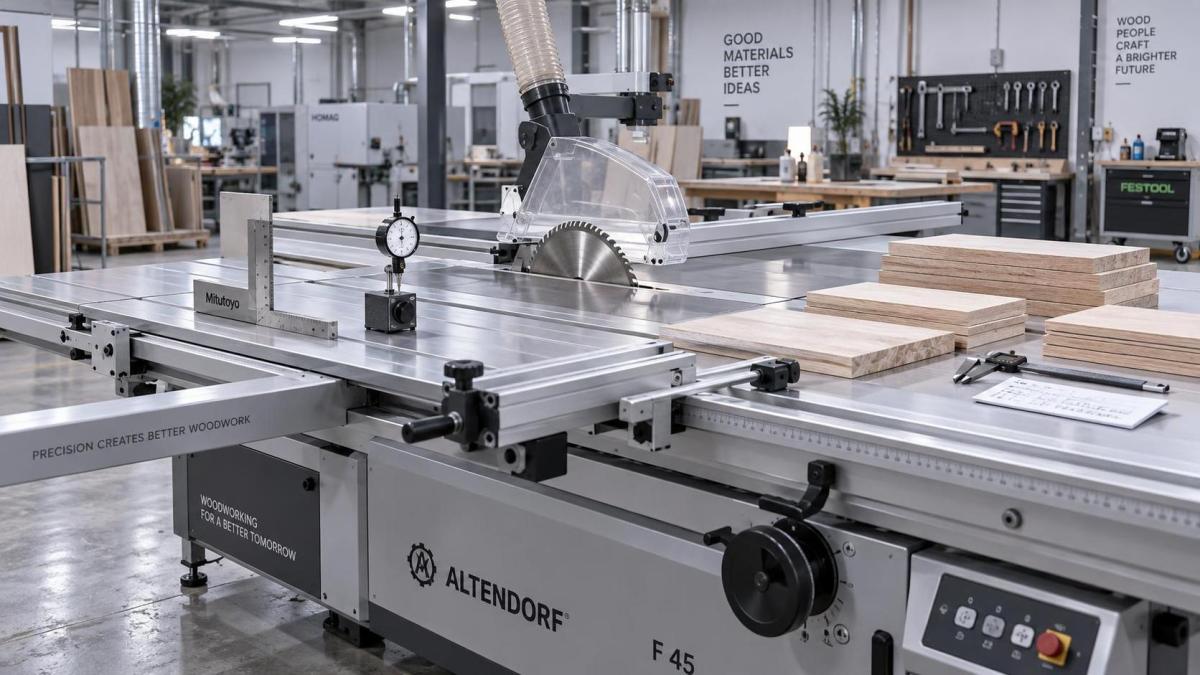
Verifique a Geometria da Máquina na Ordem Correta
Depois que as ferramentas forem descartadas como causa ou corrigidas, avance para fora a partir do eixo de corte. Em uma serra de mesa fixa, a relação crítica geralmente é entre o plano da lâmina e a guia paralela. Em uma serra de mesa deslizante, as relações entre a lâmina, o carro deslizante, a guia transversal e o sistema de batentes são todas importantes. Roteadores CNC e centros de usinagem acrescentam o esquadro do pórtico, a condição do fuso, a fixação a vácuo e o posicionamento dos eixos à investigação.
Evite ajustar todos os pontos de alinhamento ao mesmo tempo. Estabeleça uma referência estável e trabalhe a partir dela. Por exemplo, confirme que a lâmina está montada corretamente e que o eixo está em boas condições antes de avaliar o paralelismo da guia. Confirme o deslocamento do carro antes de reajustar uma guia transversal. Se a própria referência estiver incorreta, os ajustes posteriores podem ocultar o problema original e dificultar futuras manutenções.
Guia Paralela e Sistema de Guias
Uma guia que não esteja firme, reta ou corretamente posicionada em relação à lâmina pode causar largura imprecisa e baixa qualidade de corte. O sintoma prático depende da direção do erro. Se a peça for comprimida entre a guia e a parte traseira da lâmina, marcas de calor, ruído e risco de contragolpe podem aumentar. Se a peça se afastar do percurso pretendido, o resultado poderá ser uma largura variável, em vez de um erro limpo e repetível.
Verifique se há folga no mecanismo de travamento, sujeira no trilho-guia, pastilhas de contato danificadas e folga que aparece somente quando é aplicada pressão à extremidade da guia. Uma guia pode parecer correta quando medida em repouso, mas deslocar-se durante o corte de um painel de tamanho completo. Essa distinção explica por que uma medição estática deve ser seguida por um teste prático de corte.
Mesa Deslizante, Guia Transversal e Batentes
Em equipamentos de mesa deslizante, a condição do carro é fundamental para o esquadro do corte. Resíduos na guia, desgaste dos rolamentos, ajuste incorreto do carro ou danos decorrentes do manuseio de painéis grandes podem causar movimentos difíceis de enxergar, mas fáceis de medir nas peças acabadas. Verifique o deslocamento em todo o curso, e não apenas em um ponto. Algumas falhas surgem somente perto das extremidades do curso, onde a carga e a alavancagem mudam.
A guia transversal deve então ser verificada de forma independente. Uma guia reta, mas não perpendicular ao deslocamento do carro, gera um erro angular constante. Uma guia com pivô, batente ou extensão frouxos pode gerar resultados inconsistentes. Peças longas tornam essas questões mais visíveis, pois um pequeno desvio angular na guia se transforma em uma diferença dimensional maior na extremidade distante.
Quando houver um visor digital ou batente motorizado envolvido, diferencie o posicionamento mecânico do posicionamento exibido. Se o batente atingir o mesmo ponto físico todas as vezes, mas o visor estiver incorreto, a recalibração pode ser apropriada. Se o batente não atingir repetidamente o mesmo ponto, somente a calibração não é a resposta; inspecione o acionamento, o acoplamento, o feedback do encoder, a referência de limite e a obstrução mecânica.
Considere a Peça como Parte do Sistema
As máquinas não cortam material ideal. Uma tábua arqueada pode balançar sobre uma mesa. Um painel empenado pode deslocar-se contra uma guia. A tensão interna na madeira maciça pode ser liberada durante o corte longitudinal e fazer com que a fenda de corte se feche ou se abra atrás da lâmina. Chapas laminadas podem apresentar bordas danificadas ou superfícies irregulares que dificultam o referenciamento repetível.
Quando um erro ocorrer somente em determinados materiais, compare a mesma configuração usando um painel de referência plano. Se a máquina cortar corretamente o painel de referência, evite fazer alterações de alinhamento até que o manuseio do material tenha sido avaliado. Roletes de apoio, suporte da mesa deslizante, grampos, dispositivos de pressão, zonas de vácuo e a técnica de avanço do operador podem influenciar o resultado final.
É também nesse ponto que a sequência do processo é importante. Na produção de móveis, um painel que foi cortado ligeiramente fora de esquadro na etapa de esquadrejamento pode gerar falhas enganosas na furação, na colagem de bordas ou na montagem. Rastreie a primeira operação na qual a borda ou dimensão de referência foi criada. Reparar a última máquina da rota pode tratar apenas a consequência visível.
Separe Erros Mecânicos de Erros de Configuração e Controle
Os equipamentos modernos para trabalhar madeira podem combinar ajustes manuais com escalas digitais, batentes servoacionados, sequências controladas por PLC e programas CNC. Isso pode direcionar o trabalho de manutenção para o caminho errado: uma divergência dimensional às vezes é tratada como um problema de software antes que o batente mecânico seja verificado, ou um problema real de encoder é tratado como desalinhamento da guia.
Um método útil de isolamento consiste em comparar comando, movimento e resultado. Qual dimensão foi inserida ou selecionada? Em qual ponto o mecanismo parou fisicamente? Qual dimensão foi efetivamente cortada? Se o valor inserido e a posição física divergirem de forma consistente, inspecione a calibração, os desvios de referência, as unidades e os dados do programa. Se a posição física variar apesar de comandos idênticos, investigue a folga mecânica, a condição da correia ou cremalheira, a segurança do acoplamento, o ajuste do acionamento e o feedback dos sensores. Se a posição física estiver estável, mas o tamanho de corte variar, retorne à fixação da peça, à deflexão da lâmina ou ao movimento do material.
Para operações CNC, confirme o offset de trabalho ativo, os dados de comprimento da ferramenta, a compensação do diâmetro da ferramenta, a revisão do programa e a estratégia de trajetória da ferramenta antes de modificar os parâmetros da máquina. Um cadastro incorreto de ferramenta pode criar uma falha dimensional repetível que se parece exatamente com uma deriva de calibração do eixo. Por outro lado, um fuso frouxo, uma pinça desgastada ou uma fixação inadequada podem produzir dimensões inconsistentes que nenhuma edição de programa corrigirá.
Utilize um Registro de Diagnóstico Repetível
A boa solução de problemas torna-se mais rápida quando as observações são registradas. Registre o modelo e a configuração da máquina, o tipo e a espessura do material, a lâmina ou ferramenta utilizada, a direção do corte, a dimensão esperada, o resultado medido e os ajustes realizados. Fotografias da borda de corte e da configuração de medição são úteis quando é necessário suporte técnico remoto. Elas também evitam que a próxima visita de manutenção repita as mesmas verificações sem contexto.
Um registro prático deve incluir o que foi descartado, e não apenas o que foi encontrado. “Lâmina substituída, sem alteração”, “trava da guia verificada sob carga” ou “erro ocorre somente com painéis arqueados” fornece ao próximo técnico um caminho claro. Essa abordagem é particularmente valiosa quando vários turnos utilizam a mesma máquina e ocorrem alterações de configuração entre as execuções de produção.
Na Qingdao Zhongding Machinery Co., Ltd., o suporte de longo prazo às máquinas é tratado como parte do ciclo de vida do equipamento, e não como uma tarefa separada de pós-venda. Com mais de 20 anos na fabricação e exportação de máquinas para trabalhar madeira, a lição prática é consistente: problemas de precisão são resolvidos de forma mais confiável quando os técnicos recebem informações completas da máquina, verificam a condição de referência e alteram uma variável por vez. A disponibilidade de peças de reposição é importante, mas o diagnóstico correto determina se uma peça de substituição é realmente necessária.
Quando o Ajuste Deve Parar e a Escalação Deve Começar
Algumas falhas não devem ser corrigidas por meio de ajustes locais repetidos. Escale o problema quando houver evidência de danos nos rolamentos do fuso, componentes estruturais rachados ou deformados, falhas recorrentes de posicionamento elétrico, vibração anormal, movimento inexplicável em um mecanismo relacionado à segurança ou uma mudança repentina de precisão após impacto ou transporte. A operação contínua pode danificar as ferramentas, comprometer a qualidade do corte ou introduzir um risco à segurança.
Ao solicitar assistência técnica, forneça os resultados dos cortes de teste, as medições, fotos ou vídeos do movimento relevante, detalhes das ferramentas e uma descrição de quando a falha começou. Essas informações permitem que a equipe de serviço diferencie um provável problema de ajuste de um problema de componente ou instalação. Cortes imprecisos tornam-se controláveis quando o diagnóstico segue o percurso do corte — da ferramenta e do fuso, passando pelas guias e mesas, até o suporte do material e a lógica de controle — em vez de depender de ajustes por tentativa e erro.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.