


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais tarefas de manutenção de máquinas para trabalhar madeira evitam paradas
Paradas inesperadas geralmente são precedidas por pequenas mudanças: um fuso que opera mais quente que o normal, um corte de serra que começa a desviar, um rolo de avanço que desliza em uma espécie de placa, mas não em outra, ou pó acumulando onde deveria ter sido extraído. As tarefas de manutenção que evitam paradas são aquelas que detectam e corrigem essas mudanças antes que se transformem em um rolamento quebrado, motor queimado, peça danificada ou condição insegura da máquina.
AManutenção de Máquinas para Trabalhar Madeira eficaz deve seguir o ciclo de trabalho real da máquina, a combinação de materiais e o ambiente. Uma serra seccionadora que processa madeira macia resinosa gera demandas de manutenção diferentes de uma coladeira de bordas que trabalha com painéis revestidos com adesivo, enquanto uma lixadeira de cinta larga produz pó abrasivo que afeta peças móveis e painéis elétricos de forma diferente de uma tupia moldureira. Os intervalos baseados em calendário continuam úteis, mas os resultados das inspeções devem determinar se um intervalo será reduzido, mantido ou estendido.
Comece pelas falhas que interrompem a produção
Lâminas, cabeçotes de corte, correias, rolamentos, sistemas de avanço, circuitos pneumáticos e conexões de extração de pó merecem prioridade porque suas falhas afetam rapidamente a qualidade da usinagem ou impedem o funcionamento da máquina. As conexões elétricas e os dispositivos de segurança exigem a mesma atenção, mesmo quando sua condição não altera imediatamente a superfície acabada.
Uma abordagem útil é separar o desgaste normal de uma falha em desenvolvimento. O desgaste normal é previsível e corrigido por limpeza, ajuste, afiação ou substituição programada. Uma falha em desenvolvimento produz uma tendência: aumento da vibração, maior consumo de corrente, correção repetida do alinhamento da correia, redução do vácuo, pressão de avanço inconsistente ou um ajuste que não se mantém. Repetir o mesmo pequeno ajuste sem identificar por que ele mudou é um caminho comum para paradas evitáveis.
Remova o pó onde ele causa danos mecânicos e elétricos
O pó não é apenas uma questão de limpeza. Partículas finas se combinam com lubrificante ao redor de rolamentos e deslizadores, formando uma pasta abrasiva. O pó compactado dentro do trilho do carro da serra aumenta a resistência e pode ser confundido com um problema de acionamento. O acúmulo próximo às aletas de refrigeração do motor eleva a temperatura de operação, enquanto o pó dentro de invólucros elétricos pode reduzir a refrigeração e interferir em contatores, sensores e conexões de terminais.
Limpe as superfícies da máquina, proteções, guias, mecanismos de avanço e coifas de extração ao final do turno ou com uma frequência adequada ao material e ao processo. Dê atenção especial às áreas ocultas: sob o inserto da mesa de uma serra seccionadora, dentro da zona da sapata de lixamento, ao redor das unidades de pressão da coladeira de bordas e sob as correntes transportadoras. A limpeza por aspiração é preferível quando o ar comprimido poderia forçar o pó para dentro de rolamentos, interruptores, painéis de controle ou conjuntos próximos da máquina.
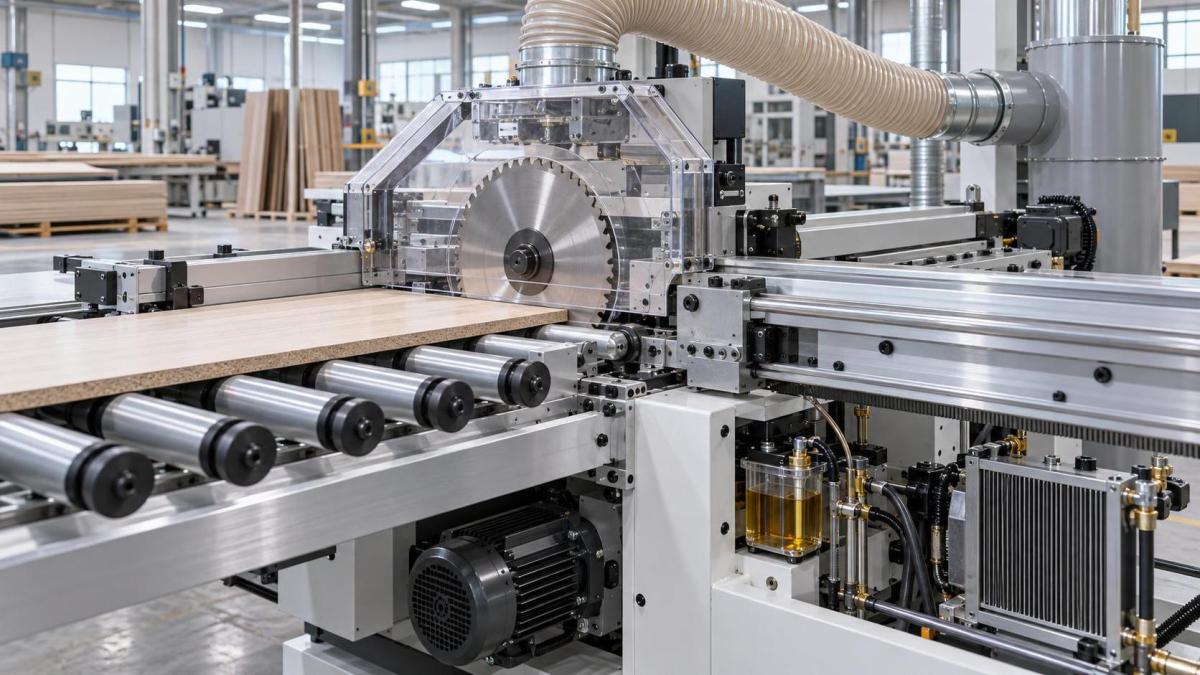
O desempenho da extração deve ser verificado no ponto de captação, e não avaliado apenas pelo som do ventilador. Uma coifa pode parecer desobstruída enquanto um bloqueio parcial na tubulação permite que cavacos se depositem na máquina. Inspecione mangueiras flexíveis quanto a colapso, abrasão, abraçadeiras soltas e acúmulo interno. Vazamentos próximos a uma coifa reduzem a velocidade de captação e permitem que o pó alcance componentes que não foram projetados para operar nesse ambiente.
Lubrifique com precisão, não em excesso
A lubrificação evita riscos e reduz o atrito somente quando o lubrificante correto chega ao ponto previsto na quantidade correta. A lubrificação excessiva é especialmente prejudicial em equipamentos para trabalhar madeira porque o excesso de graxa atrai pó. A contaminação resultante pode danificar guias lineares, acionamentos de cremalheira e pinhão e pontos de articulação mais rapidamente do que um intervalo de lubrificação controlado.
Siga a documentação da máquina quanto ao tipo e ao intervalo de lubrificante, especialmente quando houver sistemas de lubrificação automática instalados. Um reservatório cheio não comprova que o lubrificante está chegando a todos os pontos. Inspecione as linhas de alimentação quanto a rachaduras, dobras, unidades dosadoras bloqueadas e conexões soltas. Nos pontos manuais, limpe a graxa antiga contaminada da área do bico antes de aplicar lubrificante novo. Para deslizadores e guias, limpe primeiro a superfície e depois aplique uma película leve e uniforme adequada ao projeto da guia.
Não aplique graxa comum a um componente apenas porque ele se movimenta. Alguns rolamentos são selados para toda a vida útil, algumas correntes exigem óleo específico e alguns sistemas de guias expostas requerem um lubrificante de filme seco ou de baixa aderência em serviços com muito pó. A mistura de produtos incompatíveis pode reduzir o desempenho do lubrificante ou danificar vedações. Quando o lubrificante aprovado não estiver disponível, confirme uma especificação equivalente em vez de selecionar apenas pela aparência ou viscosidade.
Mantenha os sistemas de corte afiados, equilibrados e corretamente assentados
Uma lâmina ou cabeçote de corte sem fio faz mais do que reduzir a qualidade do acabamento. Ele aumenta a força de corte, eleva a carga do motor, gera calor e pode introduzir vibração que acelera o desgaste de eixos, rolamentos, correias e peças de fixação da peça. O acúmulo de resina causa sintomas semelhantes; portanto, uma ferramenta que pareça sem fio deve ser limpa e inspecionada antes de decidir que a afiação é a única correção.
Antes de instalar uma lâmina, inspecione o eixo, as faces dos flanges, os furos, as superfícies de fixação e os pinos de localização. Cavacos ou resina presos entre essas superfícies podem causar batimento mesmo quando a própria lâmina está plana. O batimento excessivo leva a baixa qualidade de corte, marcas de calor, largura de corte irregular e esforço prematuro nos rolamentos. Aperte os elementos de fixação conforme o método especificado; o aperto desigual ou excessivo pode deformar uma lâmina ou danificar roscas.
A substituição de fresas exige a mesma disciplina. As facas reversíveis devem ter a mesma projeção e ser fixadas com os elementos corretos. Em cabeçotes de plaina e moldureira, a projeção desigual das facas produz vibração e uma superfície irregular que pode ser atribuída à velocidade de avanço ou à umidade da madeira. Após uma troca de ferramenta, verifique o sentido de rotação, a posição da proteção, a folga e teste a máquina com material adequado antes de retorná-la à produção total.
As verificações de alinhamento devem seguir o sintoma, não apenas o hábito
O alinhamento costuma ser verificado após um problema visível de qualidade, mas uma rotina limitada de verificação de referência evita longas sessões de diagnóstico posteriormente. Uma serra seccionadora que produz repetidamente um corte cônico pode apresentar movimento da guia, folga no carro, batimento da lâmina ou um sistema riscador desalinhado. Ajustar a guia sem verificar as outras condições pode ocultar temporariamente a causa e criar um erro diferente.
Nas serras, inspecione a relação entre lâmina, guia, mesa, lâmina riscadora e deslocamento do carro. Em plainas desengrossadeiras e lixadeiras de cinta larga, verifique se a elevação da mesa e os elementos de pressão permanecem paralelos ao percurso de corte ou lixamento. Em routers CNC, examine a planicidade da mesa de sacrifício, a perpendicularidade do fuso, a condição da pinça, o batimento da ferramenta e a rigidez da fixação por vácuo ou mecânica. Um acabamento ruim em uma área da mesa pode indicar um problema localizado na mesa de sacrifício ou no suporte, e não um problema geral do fuso.
Registre os desvios medidos e o ajuste realizado. Sem um registro, o deslocamento gradual é difícil de distinguir de uma perturbação isolada após uma colisão, incidente com ferramental, realocação ou carga pesada de material. As medições também protegem contra ajustes excessivos: os valores de alinhamento só são significativos quando verificados com uma máquina limpa, equipamentos de medição adequados e superfícies de referência estáveis.
Proteja rolamentos, correias e componentes de transmissão
Os rolamentos raramente falham sem aviso. Calor, ruído, rotação irregular, vazamento de graxa, vibração e danos repetidos às correias adjacentes são indicadores úteis. Compare conjuntos semelhantes sempre que possível, como os rolamentos dos rolos de avanço esquerdo e direito ou unidades de fuso correspondentes. Uma diferença de temperatura é mais significativa depois que a máquina opera sob carga comparável do que imediatamente após a partida.
A inspeção de correias deve incluir tensão, alinhamento, desgaste das bordas, vitrificação, rachaduras e condição das polias. Uma correia que chia durante a aceleração pode estar frouxa, contaminada, sobrecarregada ou operando em polias desalinhadas. Aumentar a tensão sem investigar o alinhamento das polias ou a carga da máquina pode transferir o problema para os rolamentos do motor e do fuso. Substitua as correias como conjuntos combinados quando um acionamento utiliza várias correias, pois misturar uma correia nova com correias esticadas produz distribuição desigual de carga.
Correntes, engrenagens e acionamentos por cremalheira exigem inspeção quanto ao engate correto, detritos e folga anormal. Uma corrente ajustada com tensão excessiva pode funcionar silenciosamente no início, mas sobrecarregar eixos e rolamentos. Por outro lado, folga excessiva pode causar saltos, cargas de impacto e posicionamento impreciso. O ajuste correto é determinado pela especificação da máquina relevante, e não pela eliminação de todo movimento visível.
Mantenha os sistemas de avanço, fixação e pneumáticos como controles de qualidade
Problemas de avanço são frequentemente diagnosticados de forma incorreta como falhas de ferramenta de corte ou material. Rolos de borracha desgastados, rolos revestidos de resina, molas fracas, pressão incorreta e componentes pneumáticos contaminados podem causar deslizamento, espaçamento inconsistente entre placas, marcas de entrada e saída, posicionamento incorreto da fita de borda ou lixamento instável. Limpe os rolos de avanço com um produto compatível com o material que não danifique a superfície do rolo. Solventes que endurecem ou incham a borracha proporcionam um resultado de limpeza de curto prazo e um problema de tração de longo prazo.
Em máquinas pneumáticas, drene a água das unidades de preparação de ar conforme exigido pela qualidade local do ar e pelas horas de operação. Inspecione filtros, reguladores, lubrificadores quando instalados, cilindros, conexões e mangueiras quanto a vazamentos ou resposta lenta. Um cilindro que atinge a posição final de forma intermitente pode ter pressão de alimentação insuficiente, controle de fluxo restrito, desgaste interno da vedação ou obstrução mecânica. Substituir o cilindro antes de verificar o circuito de ar e as ligações pode deixar a falha real sem solução.
Para coladeiras de bordas, inspecione os rolos de pressão, as unidades de refilo, os componentes de aplicação de cola e os conjuntos de raspadores como uma única cadeia de processamento. Pressão fraca pode parecer falha de adesivo; acúmulo excessivo de adesivo pode parecer refilo deficiente. Os potes de cola e as zonas de aplicação devem ser limpos antes que os depósitos endureçam o suficiente para alterar a espessura do revestimento ou obstruir o movimento.
Não deixe a inspeção elétrica para quando ocorrer uma falha
O calor e a vibração afrouxam gradualmente os terminais elétricos, degradam os suportes de cabos e submetem os conectores a esforço. Com a alimentação isolada com segurança de acordo com o procedimento da máquina, inspecione terminais, prensa-cabos, esteiras porta-cabos flexíveis, conexões de aterramento e condição do isolamento. Procure descoloração, isolamento quebradiço, conduíte danificado, entrada de umidade e atrito repetido em eixos móveis ou proteções articuladas.
Sobrecargas do motor e alarmes de acionamento devem ser tratados como informações de diagnóstico. Redefinir uma sobrecarga restaura a operação, mas não explica se a causa foi uma ferramenta sem fio, avanço sobrecarregado, extração bloqueada, tensão incorreta, travamento mecânico, rolamento em falha ou problema de refrigeração. Registre a condição do alarme, o material processado, o estado da máquina e qualquer som incomum antes que as evidências desapareçam.
Interruptores de segurança, paradas de emergência, intertravamentos, funções de frenagem e posições das proteções também exigem testes funcionais em intervalos programados. Um interruptor de proteção desalinhado pode causar parada intermitente, enquanto ignorá-lo cria um problema muito maior. Limpeza, ajuste, montagem segura e substituição de atuadores danificados são tarefas de manutenção, e não interrupções de produção a serem adiadas.
Use registros de condição para transformar falhas recorrentes em trabalho planejado
Um registro de manutenção é mais útil quando documenta mudanças, e não quando apenas mostra que uma rotina foi concluída. Registre a data, as horas da máquina quando disponíveis, valores medidos, números das peças substituídas, sintomas observados e ação corretiva. Inclua detalhes como condição da lâmina, ajuste do alinhamento da correia, comparação da temperatura dos rolamentos, pressão de ar na máquina ou observações sobre a extração. Notas curtas vinculadas a constatações reais são mais valiosas do que uma longa lista de verificação genérica.
Falhas recorrentes frequentemente têm uma causa a montante. Lascamento repetido de fresas pode resultar de metal oculto em placas recuperadas, fixação inadequada da peça, parâmetros de corte incorretos ou um fuso com batimento excessivo. Coifas de extração frequentemente obstruídas podem indicar roteamento da tubulação, fluxo de ar insuficiente, material úmido ou posição inadequada da coifa. Eventos repetidos de fusível ou sobrecarga podem se originar na resistência mecânica, e não no componente elétrico que desarma.
Planeje a substituição de consumíveis e peças de desgaste conforme a condição e o prazo de fornecimento. Mantenha itens críticos identificados pelo modelo da máquina e pela especificação verificada, incluindo correias, rolamentos, contatores, sensores, vedações pneumáticas, fusíveis, lubrificantes aprovados e ferragens comuns de ferramentas. Uma peça sobressalente sem identificação que parece semelhante não é necessariamente adequada; diâmetro do eixo, folga do rolamento, classificação de tensão, tipo de conector, perfil da correia e tolerância à temperatura afetam a compatibilidade.
A prevenção de paradas resulta de atenção disciplinada aos pontos em que pó, atrito, calor, vibração, desvio de alinhamento e avanço inconsistente começam a afetar a máquina. Quando o trabalho de rotina está ligado à condição visível e às tendências registradas, a manutenção se torna uma forma de programar correções antes que a produção determine o momento.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.