


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que minha lixadeira de compensado deixa espessuras irregulares nos painéis?
Uma espessura irregular do compensado após o lixamento geralmente indica um de dois problemas: a máquina está removendo quantidades diferentes de material ao longo do painel, ou o compensado que entra na máquina já é irregular e o processo de lixamento não está corrigindo essa irregularidade. Uma conicidade consistente da esquerda para a direita sugere um problema de geometria ou apoio da máquina; pontos finos irregulares exigem uma análise mais cuidadosa do painel, do estado do abrasivo e da pressão local de lixamento.
Aumentar a pressão de lixamento não é uma correção confiável. Isso pode comprimir o compensado durante a passagem, aumentar a remoção em áreas vulneráveis e atravessar a lâmina superficial sem deixar o painel mais plano. O ponto de partida adequado é um conjunto de medições de espessura correspondentes, realizadas antes e depois do lixamento, com cada medição vinculada a uma localização conhecida.
Determine se a lixadeira está causando a variação
Não diagnostique a variação de espessura apenas pela aparência da superfície. Um painel liso ainda pode apresentar conicidade, enquanto diferenças de cor ou riscos de lixamento podem fazer um painel dimensionalmente aceitável parecer defeituoso. Meça a espessura separadamente da qualidade da superfície e da planicidade.
Use um medidor de espessura calibrado, com profundidade de garganta suficiente para alcançar os pontos necessários. Um paquímetro manual pode verificar as bordas, mas medições apenas nas bordas não detectarão um centro mais espesso ou mais fino. Mantenha constantes a área de contato e a força de medição; pressão excessiva pode afetar as leituras em lâminas superficiais macias.
Marque a borda de entrada, a face que será lixada e o lado que entra pela esquerda da máquina. Defina uma grade de medição repetível que cubra ambos os lados, o centro e pontos próximos às extremidades dianteira e traseira. Posicione os pontos de medição suficientemente afastados de bordas danificadas para evitar confundir danos de manuseio com defeitos de lixamento.
Registre a espessura de entrada, a espessura de saída e a diferença em cada ponto:
Remoção local de material = espessura de entrada − espessura de saída.
Essa distinção altera o diagnóstico. Se o painel na saída apresentar conicidade, mas a remoção for razoavelmente uniforme, a conicidade já estava presente, em grande parte, antes do lixamento. Se uma faixa de um dos lados da máquina perder consistentemente mais material, o processo está introduzindo ou ampliando a variação.
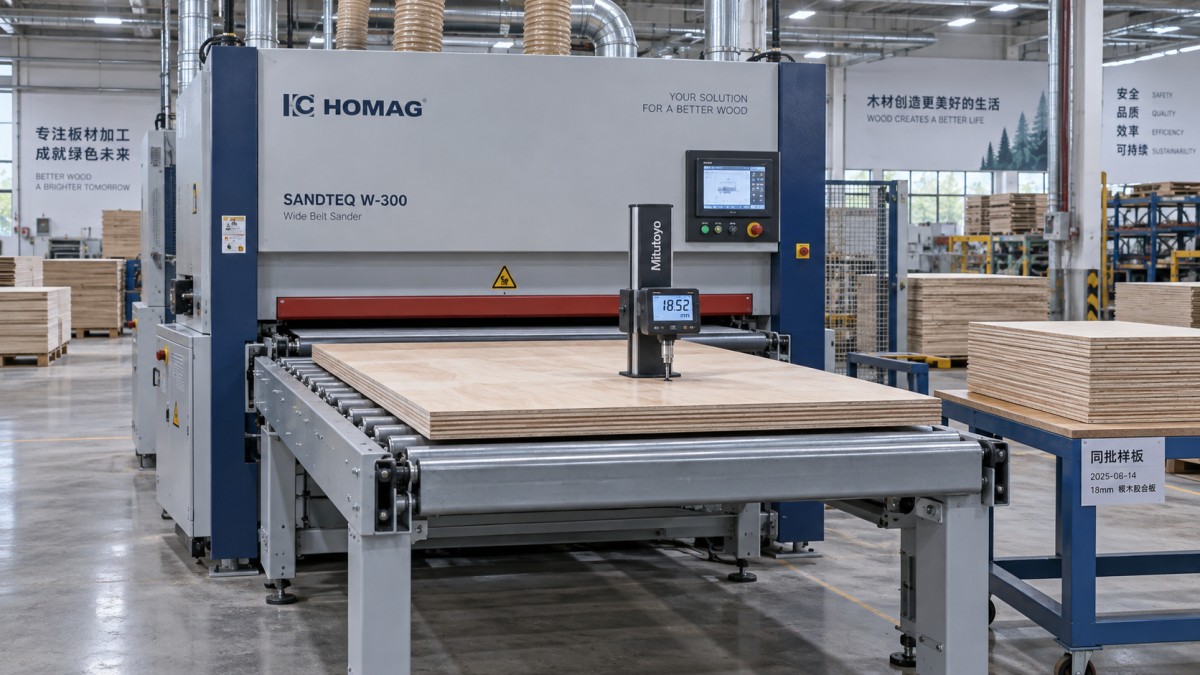
Use painéis do mesmo lote na comparação inicial e altere apenas uma variável operacional por vez. Registre a granulometria da cinta, o estado da cinta, a velocidade de avanço, os ajustes do cabeçote e o estado da extração de pó. Caso contrário, uma alteração atribuída à calibração pode, na verdade, decorrer de um abrasivo novo ou de um lote diferente de material.
Analise o padrão do erro de espessura
O padrão oferece um ponto de partida melhor do que considerar apenas a magnitude do erro.
Um teste controlado de orientação pode ajudar a separar os efeitos da máquina dos efeitos do painel. Quando as instruções da máquina e as dimensões do painel permitirem, gire um painel de teste marcado em 180 graus no próprio plano, mantendo a mesma face voltada para cima. Compare a remoção em relação às coordenadas da máquina, não apenas a espessura final. Uma remoção excessiva que permanece no lado esquerdo da máquina aponta para a máquina; uma anomalia que acompanha a localização marcada no painel aponta para o material. Use amostras correspondentes quando passagens repetidas puderem remover material excessivo da lâmina superficial.
Verifique a geometria de referência antes de ajustar a pressão
Em uma lixadeira de compensado de cinta larga, o controle de espessura depende da relação entre o elemento de lixamento e a superfície de apoio da esteira transportadora. Uma configuração correta no visor não comprova que a abertura de trabalho seja uniforme em toda a largura da máquina.
Antes de inspecionar os componentes internos, isole as fontes de energia elétrica e pneumática de acordo com o procedimento de bloqueio e etiquetagem da máquina. Imobilize os conjuntos móveis quando necessário. As verificações com a máquina em funcionamento devem seguir procedimentos aprovados e ser realizadas com as proteções instaladas; nunca aproxime as mãos de uma cinta em movimento nem introduza peças de teste manualmente em pontos de contato expostos.
Paralelismo entre o cabeçote e a esteira transportadora
Um cabeçote de lixamento que não esteja paralelo à referência da esteira transportadora pode criar uma conicidade transversal consistente. A falha pode estar relacionada ao ajuste do cabeçote, ao mecanismo de elevação da mesa, à base da esteira transportadora ou ao desgaste irregular, e não necessariamente ao abrasivo.
Verifique o paralelismo usando os pontos de referência, os medidores e o procedimento de ajuste especificados pelo fabricante. Não faça ajustes com base no piso, nas tampas externas ou em outra superfície que não seja uma referência da máquina. Um nível de bolha, por si só, não permite estabelecer a relação de trabalho entre o cabeçote e a esteira transportadora.
Verifique também se a mesa sobe e desce uniformemente. Folga no mecanismo de elevação ou um ajuste que não fique travado com segurança podem produzir configurações que parecem corretas em repouso, mas mudam sob carga. Corrija o alinhamento mecânico antes de recorrer a compensações eletrônicas de espessura.
Estado da esteira transportadora e apoio do painel
Resina, pó compactado ou detritos incrustados na esteira transportadora podem elevar uma área localizada do painel em direção ao abrasivo. O desgaste irregular da esteira ou componentes de apoio danificados podem alterar a posição do painel sob a pressão de lixamento.
Inspecione a superfície, o alinhamento e a tensão da esteira transportadora, bem como a base de apoio, de acordo com o projeto da máquina. A limpeza deve ser feita com um método compatível com o material da cinta; um solvente inadequado pode danificar a superfície ou alterar a aderência.
Os apoios de entrada e saída também são importantes, especialmente para painéis grandes ou flexíveis. Um apoio regulado muito alto pode inclinar o painel ao entrar ou sair. Se estiver muito baixo, pode permitir que a parte saliente do painel ceda para baixo. Ambas as condições podem alterar o contato com o cabeçote de lixamento e causar defeitos nas extremidades.
Separe problemas do abrasivo de problemas de ajuste do cabeçote
Uma cinta que ainda produz um acabamento aceitável pode já não remover material uniformemente. Acúmulo de material, vitrificação, desgaste irregular, danos ao costado ou uma emenda inadequada podem alterar o desempenho de corte ao longo da largura de trabalho.
Com a máquina isolada com segurança, inspecione toda a largura da cinta. Procure faixas com material acumulado, áreas polidas, bordas danificadas e diferenças que correspondam ao mapa de espessura. Verifique o alinhamento e a oscilação de acordo com as especificações da máquina. A oscilação limitada pode concentrar o desgaste e deixar marcas persistentes.
Uma cinta de reposição pode ser útil como verificação diagnóstica, desde que suas dimensões, seu costado, sua emenda e sua granulometria sejam adequados à aplicação. Registre a alteração e repita o mesmo padrão de medição. Se a remoção irregular desaparecer sem ajuste da geometria, o abrasivo era um fator importante.
Verifique também o elemento de contato. O desgaste do rolo, danos na superfície ou deterioração podem alterar o contato localizado. Em um cabeçote com sapata, inspecione os componentes de desgaste especificados e o sistema de pressão. Siga os critérios de manutenção do fabricante em vez de tentar retificar ou alinhar de forma improvisada.
Uma sapata de acabamento não equivale a um cabeçote de calibragem. Uma sapata flexível pode melhorar a uniformidade da superfície ao acompanhar os contornos do painel. Um rolo de contato de calibragem adequado proporciona uma referência de corte mais definida, mas sua eficácia ainda depende da rigidez da máquina, do apoio, da sobremedida de remoção e do estado do compensado. Aumentar a pressão da sapata não transforma uma operação de acabamento em uma calibragem precisa de espessura.
Investigue a pressão de retenção e a estabilidade do avanço
O painel deve permanecer apoiado e avançar de forma constante pela zona de lixamento. Uma pressão de retenção excessiva pode comprimir o compensado localmente; uma pressão insuficiente pode permitir que ele se levante, vibre ou deslize. Ambas as condições podem alterar a remoção, mesmo quando a abertura da máquina sem carga está correta.
O afinamento das extremidades dianteira e traseira, frequentemente chamado de efeito de snipe, merece atenção especial nesse caso. Quando o painel entra ou sai do sistema de retenção, as forças que atuam sobre ele mudam. A altura incorreta dos elementos de pressão, componentes desgastados, apoio externo inadequado ou empenamento do painel podem permitir que uma extremidade se aproxime do abrasivo.
Inspecione os rolos ou sapatas de pressão quanto à liberdade de movimento, contaminação, danos e uniformidade do ajuste. Em máquinas com controle pneumático de pressão, verifique a pressão de operação especificada e se o fornecimento permanece estável durante a produção. Não use um valor universal de pressão: o ajuste correto depende da configuração do cabeçote, da construção do painel e do projeto da máquina.
A instabilidade do avanço também pode causar corte irregular. Verifique se há deslizamento ou hesitação da esteira transportadora, ou incompatibilidade de velocidade entre os equipamentos de manuseio conectados. Uma velocidade de avanço menor aumenta o tempo de exposição ao abrasivo, mas não é automaticamente a solução. Se a cinta estiver carregada ou a remoção necessária for excessiva, reduzir a velocidade pode aumentar o calor e danificar a lâmina superficial.
Reconheça o que a condição do compensado recebido não permite corrigir
O compensado não é um bloco sólido uniforme. Diferenças na espessura das lâminas, na construção do núcleo, nas linhas de cola, na condição de umidade e na colagem localizada afetam sua resposta ao lixamento e à pressão.
Um painel arqueado pode ser pressionado até ficar mais plano dentro da máquina e voltar à forma original ao sair. O painel resultante pode parecer irregular mesmo quando as medições de espessura indicam pouca variação. Por outro lado, uma área fraca ou sem apoio no núcleo pode se comprimir durante o lixamento e recuperar sua espessura depois, complicando a relação entre a abertura ajustada e a espessura final.
Verifique se as áreas anormais coincidem com reparos visíveis, bolhas, vazios suspeitos ou movimentos incomuns da superfície. Compare os painéis afetados com painéis sem defeitos do mesmo lote. Se houver dúvidas quanto à integridade do núcleo, continuar lixando não é uma solução confiável.
Deixe o material quente ou condicionado de forma diferente estabilizar antes de fazer comparações finais. Meça os painéis em condições consistentes, em vez de comparar uma pilha de entrada em determinada condição com painéis recém-processados em outra.
A lâmina superficial estabelece um limite prático para a correção. Se atingir a espessura desejada exigir a remoção de mais material do que a lâmina pode perder com segurança, o painel não é adequado para esse objetivo de lixamento. Passagens adicionais não podem repor o material que já falta em uma área fina. Alimentar repetidamente todo o lote até que os pontos mais espessos atinjam o objetivo pode inutilizar painéis que, de outra forma, seriam aceitáveis.
Confirme a correção antes de liberar a produção
Depois de corrigir uma falha identificada, faça um teste controlado em vez de processar imediatamente o lote inteiro. Comece com um ajuste de remoção conservador, adequado à máquina e à margem de material disponível na lâmina superficial.
- Meça vários painéis antes e depois do lixamento, nos mesmos pontos marcados.
- Compare separadamente a espessura média, a variação transversal, a variação nas extremidades e a remoção local.
- Inspecione o estado da lâmina superficial, além dos resultados dimensionais.
- Repita as medições depois que a máquina atingir condições operacionais estáveis.
- Confirme o desempenho na velocidade de avanço e no espaçamento entre painéis previstos para a produção.
A aceitação deve se basear nos requisitos reais do produto e em um método de medição definido, e não em uma tolerância genérica tomada de outra aplicação. Um único painel aceitável não comprova a estabilidade do processo.
Se a remoção irregular persistir com um abrasivo adequado, uma geometria de apoio verificada e material de teste uniforme, pare de compensar o problema com pressão ou passagens repetidas. Nesse caso, a inspeção de manutenção deve se concentrar no movimento do cabeçote sob carga, no estado dos rolos, nos componentes de elevação da mesa, nos rolamentos e, quando instalados, no retorno dos sinais de controle. Forneça à equipe de manutenção os mapas de espessura antes e depois, bem como os ajustes operacionais: um defeito vinculado a uma posição da máquina é muito mais fácil de investigar do que um relato de que os painéis simplesmente “estão saindo irregulares”.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.