


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que uma furadeira CNC produz furos desalinhados para cavilhas?
Uma furadeira CNC produz furos desalinhados para cavilhas quando as coordenadas programadas, a posição real do painel e o percurso de corte da broca não coincidem. A mesma falha de montagem pode resultar de uma referência incorreta, uma peça invertida, movimento do painel, deflexão da broca ou um cabeçote de furação que deixou de estar no esquadro. Substituir um spindle ou ajustar a compensação dos eixos antes de separar essas causas pode deixar o defeito original sem solução.
A distinção inicial mais útil é determinar se o erro se repete, varia ao longo do painel ou só aparece após a montagem. Um deslocamento constante aponta para um problema de referência ou offset; posições dispersas sugerem assentamento instável ou condições de corte variáveis. Se os furos apresentarem medidas corretas na superfície, mas dificultarem a inserção das cavilhas, verifique o ângulo de furação, o diâmetro e a profundidade — não apenas o posicionamento X/Y.
Confirme se os furos estão realmente fora de posição
Uma junta que não fecha não é evidência suficiente de um erro de posicionamento. Um furo subdimensionado, uma cavilha sobredimensionada ou inchada, cavacos presos ou profundidade de furação insuficiente podem impedir a montagem mesmo quando os centros dos dois furos estão corretos. O excesso de cola em um furo cego também pode impedir a inserção completa.
Inspecione os dois componentes de encaixe antes de alterar as configurações da máquina. Meça a posição dos furos a partir da aresta de referência prevista para a montagem e, em seguida, verifique o diâmetro dos furos, a profundidade útil, a espessura do painel e o esquadro das arestas. Diferencie a profundidade de furação programada da profundidade cilíndrica útil deixada pela ponta da broca.
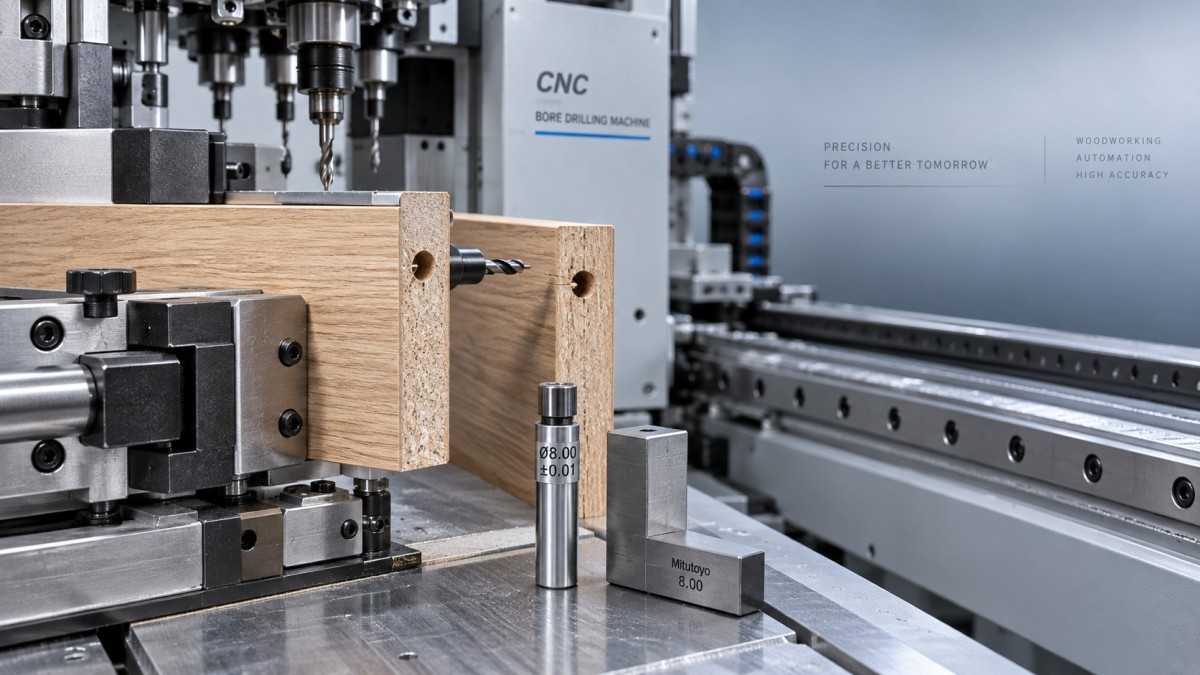
Em um furo limpo e redondo, um pino calibrador de ajuste adequado pode tornar a medição da posição do centro mais confiável do que medir a borda danificada de um furo. Ao calcular o centro, considere metade do diâmetro do pino. Um pino com folga ou um furo oval torna esse método pouco confiável. Verifique a montagem com cavilhas aferidas e sem cola para separar a interferência geométrica dos problemas relacionados à colagem.
Guarde um par de peças rejeitado, identifique as faces de encaixe e marque as arestas de referência da máquina. Registre também a revisão do programa, a estação da ferramenta, a orientação do painel e se o defeito começou após uma troca de ferramenta, colisão, operação de manutenção ou atualização de software. Esses detalhes ajudam a direcionar a investigação sem alterar as evidências.
Analise o padrão do erro antes de fazer qualquer ajuste
Registre a posição real menos a posição especificada para cada furo, mantendo as mesmas direções de coordenadas. Não compare medições feitas a partir de diferentes arestas físicas, a menos que tenham sido convertidas para o mesmo datum de montagem.
Esses padrões definem prioridades de teste, não diagnósticos finais. Um batente de posicionamento deslocado e um offset de trabalho incorreto podem produzir resultados quase idênticos. A evidência decisiva é verificar se a referência física ou a definição das coordenadas está incorreta.
Separe repetibilidade de exatidão
Execute um padrão de diagnóstico simples em uma sobra plana com dimensões verificadas, usando um programa de teste aprovado. Inclua furos em posições afastadas entre si, em vez de agrupá-los perto de um canto. Use ferramentas comprovadamente em boas condições e mantenha inalteradas as condições do material, avanço, velocidade e fixação.
Se o procedimento de operação da máquina permitir, repita o padrão em locais separados ainda não utilizados, mantendo o painel fixado. Em seguida, repita o teste em painéis equivalentes que sejam descarregados e carregados novamente entre os ciclos. Não volte a furar os furos existentes para avaliar o posicionamento: o furo anterior pode guiar a broca e ocultar um erro.
Se os resultados forem consistentes sem descarregar o painel, mas variarem após recarregá-lo, investigue as superfícies de posicionamento, os batentes, a técnica de carregamento e o acionamento das fixações. Se os resultados variarem sem descarregar o painel, verifique se ele se move durante a furação antes de atribuir o problema à repetibilidade dos eixos. A carga de corte, uma ferramenta solta e movimentos mecânicos intermitentes continuam sendo causas possíveis.
Resultados consistentes não são necessariamente resultados exatos. Uma máquina pode reproduzir o mesmo offset incorreto em todos os ciclos. Compare o padrão de teste com uma referência dimensional independente e com as condições de aceitação especificadas pelo fabricante.
Rastreie a cadeia de referências do desenho ao painel
A localização de um furo percorre vários sistemas de coordenadas: o desenho, o software de usinagem, o pós-processador, o offset de trabalho do controlador, o offset do cabeçote de furação e a referência física do painel. Uma incompatibilidade em qualquer ponto dessa cadeia pode deslocar uma operação de furação que, de outro modo, seria precisa.
Verifique o programa efetivamente carregado no controlador em relação ao desenho aprovado, e não apenas à pré-visualização do CAM. Confirme as unidades, a localização da origem, a face selecionada, a direção de furação, as dimensões do painel e qualquer transformação de rotação ou espelhamento. Uma pré-visualização correta não comprova que o programa pós-processado use a convenção correta da máquina.
As peças opostas exigem atenção especial. Dois painéis que formam uma montagem do lado esquerdo e outra do lado direito podem exigir coordenadas espelhadas, em vez de coordenadas idênticas. Quando as peças são viradas para outra operação, a orientação de carregamento deve corresponder à definição da face no programa.
As referências de espessura podem gerar erros menos evidentes na furação de borda. Se o centro do furo previsto estiver no plano médio do painel, uma diferença entre a espessura real e a informada pode deslocar o centro em relação a esse plano. O resultado depende de a máquina usar como referência a face superior, a face inferior ou o centro medido. Verifique essa lógica, em vez de presumir que o controlador compensa automaticamente a espessura.
Meça também as dimensões e o esquadro do painel. Furos localizados corretamente em relação a arestas opostas podem não se encaixar quando os painéis têm dimensões reais diferentes. Em peças de madeira maciça, confirme que as dimensões no momento da usinagem e da montagem continuam comparáveis; não compense a máquina por uma peça que mudou de forma.
Verifique o posicionamento e a fixação sob carga de furação
Poeira contra um batente de posicionamento, uma guia danificada ou um cavaco sob o painel alteram o datum físico. Limpe e inspecione essas superfícies de contato antes de recalibrar os offsets. Confirme que os batentes retornam completamente e que os dispositivos móveis de posicionamento ficam bem travados.
Um painel pode parecer firme e ainda assim poder deslizar ou girar. A furação horizontal aplica força lateral, portanto uma pressão descendente adequada, por si só, não garante que o painel permaneça imóvel. Verifique a posição das fixações, o estado das sapatas, o suporte próximo à borda de furação e a pressão durante o ciclo — não apenas a leitura estática do manômetro.
Em peças fixadas a vácuo, inspecione as vedações, as aberturas de sucção não utilizadas, as superfícies de apoio e a permeabilidade do material. Em máquinas com fixação pneumática, verifique a estabilidade do suprimento, vazamentos, a regulagem da pressão e o intervalo entre a confirmação da fixação e o início da furação. Um sinal de confirmação pode indicar a posição do atuador sem comprovar que o painel está firmemente assentado.
Uma força de fixação excessiva não é uma solução universal. Ela pode deformar um painel fino ou empenado contra a mesa; depois de liberado, o painel retorna à sua forma e altera a relação entre os furos e as superfícies de montagem. O apoio e a contenção adequados são preferíveis a usar a pressão das fixações para ocultar uma falta de planicidade.
Distinga um spindle deslocado de uma broca que desvia
Se o defeito estiver limitado a uma estação de ferramenta, inspecione essa estação antes de alterar parâmetros compartilhados da máquina. Seguindo o procedimento de isolamento prescrito, verifique a haste da broca, a pinça ou o mandril, as superfícies de assentamento, a fixação do suporte e sinais de impacto ou contaminação. Confirme o diâmetro especificado da broca, seu balanço, a geometria de corte e o sentido de rotação.
Uma broca pode entrar nas coordenadas corretas e depois desviar dentro do material. Um balanço excessivo reduz a rigidez; uma aresta de corte danificada pode gerar forças de corte desiguais; e uma evacuação deficiente dos cavacos aumenta a resistência. Assim, a abertura do furo pode parecer corretamente posicionada, embora a broca desvie a cavilha para longe do furo correspondente.
Use uma broca compatível em boas condições para separar o estado da ferramenta do estado do spindle. Se o defeito acompanhar a broca, investigue a ferramenta ou sua montagem. Se permanecer na mesma estação do spindle, inspecione o suporte, os rolamentos, o alinhamento e o offset configurado desse spindle. Faça comparações apenas quando as especificações da ferramenta e os procedimentos da máquina permitirem a troca.
O batimento e o alinhamento são medidas diferentes. O batimento diz respeito à rotação em torno do eixo do spindle; o alinhamento diz respeito à direção e à posição desse eixo. Um spindle com baixo batimento ainda pode furar em um ângulo incorreto. Por outro lado, um furo sobredimensionado ou oval pode indicar batimento ou vibração sem um erro correspondente na posição do eixo.
Alterar o avanço ou a velocidade pode reduzir a deflexão, mas não corrige um cabeçote de furação inclinado. Ajuste os parâmetros de corte apenas dentro das recomendações para a ferramenta e a máquina, e verifique se eles tratam a causa, em vez de apenas reduzir seu efeito visível.
Investigue a geometria da máquina depois de excluir causas mais simples
As verificações mecânicas se justificam quando ferramentas em boas condições, programas verificados, painéis estáveis e referências corretas ainda produzem um erro repetível. Entre as verificações relevantes estão o comportamento de inversão dos eixos, o estado das guias, os acoplamentos do acionamento, o engrenamento do fuso ou da cremalheira, a montagem do cabeçote de furação e o esquadro entre os eixos de movimento e as direções de furação.
Um erro que depende do sentido de aproximação sugere folga ou comportamento relacionado à inversão. Um erro que aumenta ao longo do curso requer uma verificação posicional mais ampla; não pode ser diagnosticado adequadamente com um único furo próximo à origem. Uma colisão também pode alterar o alinhamento do cabeçote sem gerar um alarme evidente no controlador.
Siga o procedimento de metrologia do fabricante e use instrumentos adequados à tolerância exigida. Verifique o nivelamento da máquina e as condições da fundação quando o procedimento exigir, especialmente após uma mudança de local. Compare as medições nas condições de operação especificadas, pois uma verificação com a máquina fria pode não representar o comportamento estabilizado em produção.
Faça uma cópia de segurança dos parâmetros antes de qualquer ajuste autorizado. Não use compensação de folga, correção de escala ou offsets do cabeçote para ocultar componentes soltos ou posicionamento instável. A compensação só é apropriada para um erro caracterizado e repetível, dentro do método de ajuste da máquina.
A inspeção em áreas protegidas exige o isolamento elétrico, pneumático e de energias armazenadas prescrito. Os movimentos de diagnóstico com a máquina energizada devem usar o modo de serviço aprovado pelo fabricante, mantendo as proteções e os intertravamentos conforme especificado.
Valide o reparo na montagem, não apenas no controlador
Altere uma variável por vez e repita o mesmo padrão de diagnóstico. Depois de corrigir o erro medido, produza peças correspondentes representativas usando a sequência normal de carregamento, os cabeçotes de furação pertinentes, as orientações do painel e as ferramentas de produção. Verifique tanto os resultados dimensionais quanto a montagem a seco.
A aceitação deve seguir o desenho e a especificação da máquina, não uma tolerância genérica para furos de cavilhas. A folga disponível na montagem depende dos diâmetros dos furos e das cavilhas, do comprimento de encaixe, da direção dos furos e do erro posicional combinado das duas peças. Duas medições individualmente aceitáveis não garantem automaticamente uma junta satisfatória.
Guarde as medições anteriores e posteriores, a revisão do programa, os detalhes das ferramentas e o registro dos ajustes. Um reparo tecnicamente fundamentado identifica o que se deslocou — a referência de coordenadas, o painel, o percurso de corte ou a geometria da máquina — e demonstra que a mesma falha não volta a ocorrer nas condições normais de produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.