


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Lixadeira Automática de Cinta Larga de 1300 mm vs. Calibração Manual: Como o Feedback de Espessura em Tempo Real Reduz em 37% as Rejeições no Lixamento de Compensado
Hora៖Sep 14, 2026
Autor:
Número de visualizações:
Para gerentes de projeto responsáveis por produção de compensado em alto volume, a inconsistência na espessura do lixamento não é apenas uma questão de qualidade — é uma restrição sistêmica que se acumula em toda a cadeia de valor. Ciclos de retrabalho atrasam as entregas, a remoção excessiva de material aumenta o consumo de abrasivos em até 28% e a calibração manual varia entre turnos, comprometendo a repetibilidade antes mesmo de a primeira placa ser processada. A causa raiz não está na habilidade do operador, mas na ausência de controle em malha fechada: as lixadeiras de cinta larga tradicionais dependem de posições predefinidas dos rolos, sem capacidade de detectar ou compensar variações em tempo real na densidade do painel, no teor de umidade ou no desgaste da cinta. Essa lacuna — entre a configuração estática e as condições dinâmicas do processo — é onde se originam 37% das rejeições de lixamento.
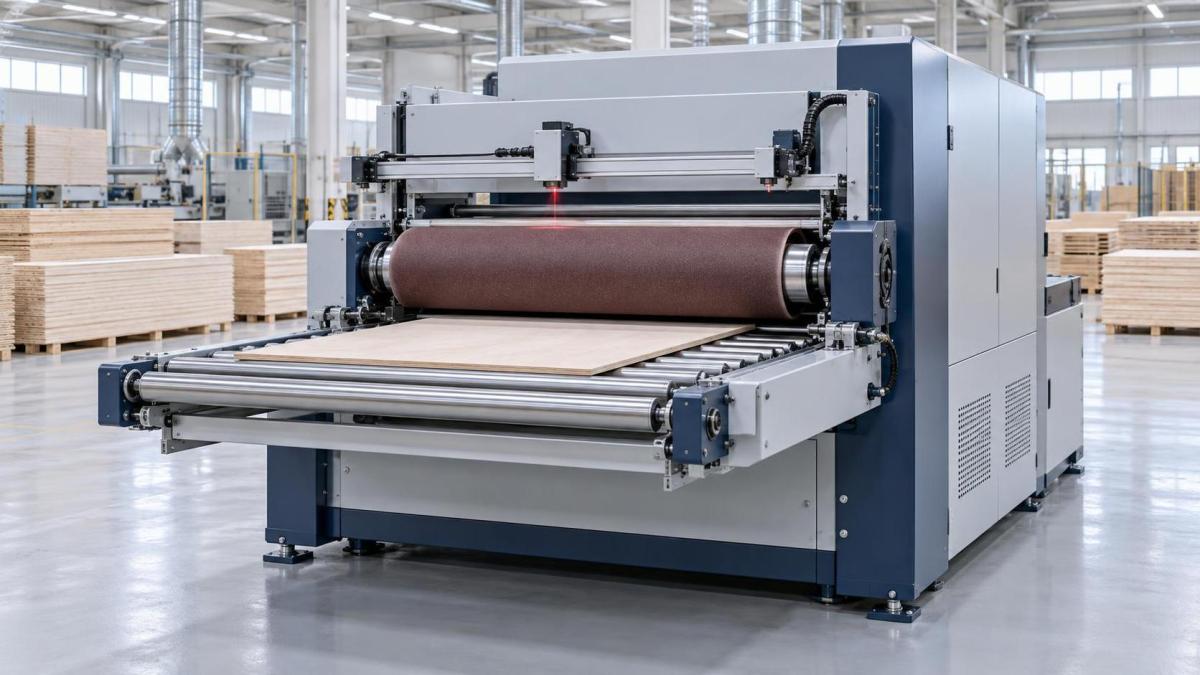
A lixadeira automática de cinta larga de 1300 mm resolve isso incorporando o feedback de espessura diretamente ao ciclo de lixamento. Diferentemente de sistemas que medem apenas após o processo ou exigem amostragem offline, ela integra sensores de deslocamento a laser sem contato antes do cabeçote de lixamento final, capturando dados de espessura a 120 Hz por borda de placa. Isso não é apenas medição — são dados utilizáveis. A lógica de controle da máquina compara cada leitura com o perfil-alvo (por exemplo, ±0,08 mm para compensado de grau mobiliário) e ajusta a pressão pneumática nos rolos de contato em <150 ms. Sem intervenção humana. Sem janela de recalibração. Sem pressupor que as configurações de ontem se aplicam hoje.
Essa capacidade de resposta é mais importante onde a variabilidade é maior: painéis de laminação cruzada com camadas alternadas de madeira macia/madeira dura, compósitos de núcleo de lâminas com inchaço nas linhas de cola ou misturas de MDF com distribuição inconsistente de resina. Nesses casos, a calibração manual pressupõe uniformidade — porém, o desvio real de espessura em uma única chapa de 2440 × 1220 mm pode exceder 0,3 mm devido ao comportamento após a liberação da prensa, às mudanças de umidade ambiente durante o armazenamento ou a pequenos desalinhamentos das camadas do núcleo. Uma folga fixa entre rolos ou lixa insuficientemente as zonas mais finas (deixando resíduos de cola) ou lixa excessivamente as mais espessas (expondo as fibras do núcleo). O feedback em tempo real elimina essa escolha. Ele trata cada placa como um perfil único — não como uma média estatística — e se adapta no tempo necessário para percorrer 300 mm de deslocamento da cinta.
A implementação não consiste em trocar máquinas — trata-se de redefinir a responsabilidade pelo processo. Os gerentes de projeto frequentemente subestimam a carga de trabalho associada à disciplina de calibração. Em uma linha de três turnos, a verificação manual normalmente ocorre a cada 90 minutos, exigindo que dois operadores interrompam a alimentação, meçam cinco pontos por placa, registrem os desvios, ajustem os rolos e validem com testes. Isso representa 22 minutos por turno — 66 minutos por dia — apenas para manter a consistência básica. Pior ainda, essas verificações ocorrem *após* o problema. Quando uma deriva é detectada, 12 a 17 placas já podem estar fora de especificação. O sistema automático elimina essa latência. A calibração torna-se contínua, invisível e auditável: cada leitura de espessura recebe registro de data e hora, é armazenada localmente e pode ser exportada como CSV para análise de SPC. Não há um “evento de calibração” — apenas validação contínua do processo.
As implicações para a manutenção mudam de acordo. Nos sistemas manuais, o desgaste dos rolos fica oculto até que o acabamento superficial se deteriore ou as taxas de rejeição aumentem. Os técnicos então realizam diagnósticos reativos: verificam a tensão da cinta, confirmam o funcionamento do regulador pneumático, inspecionam a concentricidade dos rolos — tudo depois que o rendimento já caiu. A lixadeira automática revela os padrões de desgaste mais cedo. Uma deriva ascendente consistente na pressão necessária para manter a espessura-alvo — acompanhada ao longo de 10.000 horas de operação com placas — sinaliza vitrificação da cinta ou fadiga do revestimento dos rolos muito antes do aparecimento de defeitos visíveis no acabamento. Isso transforma a manutenção de orientada por falhas para preditiva. O planejamento de peças de reposição melhora porque a vida útil dos consumíveis é medida por métricas reais de uso, não pelo tempo de calendário ou por ciclos estimados.
A integração em linhas existentes exige atenção às restrições de interface — não ao encaixe mecânico. O sistema requer alimentação estável de 400 V/50 Hz com flutuação de tensão ≤3%; picos transitórios acima de 10% acionam a parada de proteção, interrompendo as atualizações de calibração até a estabilização. A comunicação PLC utiliza Modbus TCP, e não protocolos proprietários, permitindo conexão direta a sistemas MES para monitoramento de rendimento em tempo real — mas somente se o sistema host consultar em intervalos de ≥500 ms. Consultas mais rápidas sobrecarregam o buffer e causam perda de leituras. A velocidade de avanço deve permanecer entre 8 e 18 m/min: abaixo de 8 m/min, o tempo de permanência do sensor excede a janela ideal de captura; acima de 18 m/min, a vibração lateral reduz a confiabilidade da medição para abaixo de ±0,05 mm. Esses não são limites arbitrários — refletem a física da triangulação a laser em superfícies de madeira em movimento e o limite de estabilidade térmica do processador de sinais integrado.
O ROI se concretiza não em ganhos de velocidade anunciados, mas na estabilidade do rendimento. Uma instalação que produz 85.000 m²/mês de compensado de 18 mm reduziu as rejeições de 6,2% para 3,9% — uma queda absoluta de 37% — não aumentando a produtividade, mas eliminando o retrabalho relacionado à espessura. A economia de mão de obra não veio da redução de pessoal, mas do redirecionamento de dois técnicos das tarefas de calibração para o planejamento da manutenção preventiva e a revisão de gráficos de SPC. O custo de abrasivos caiu 19% em relação ao ano anterior — não porque as cintas duraram mais, mas porque a pressão consistente reduziu o superaquecimento localizado e a fratura prematura dos grãos. Mais importante ainda, a confiabilidade das entregas melhorou: os atrasos vinculados ao retrabalho de lixamento caíram de 11% para 3% em seis meses, fortalecendo diretamente a conformidade com os SLA contratuais.
O que não muda — e não deve mudar — é o papel do operador. O sistema não substitui o julgamento; ele o reposiciona. Em vez de ajustar controles com base no feedback tátil ou em médias históricas, os operadores agora monitoram gráficos de tendência, interpretam agrupamentos de desvios (por exemplo, leituras persistentemente baixas de espessura na borda esquerda indicando uma esteira de alimentação desalinhada) e iniciam rotinas de diagnóstico quando a variação de pressão excede 12% nas médias móveis de 50 placas. Esse é um trabalho de maior valor: solucionar as causas raiz em vez de mascarar os sintomas.
A limitação não é técnica — é procedimental. Instalações que tratam o feedback em tempo real como uma atualização “configure e esqueça”, sem atualizar seus protocolos internos de QA para incluir o registro ativo de espessura nas trilhas de auditoria ou revisar as listas de verificação de passagem de turno para abranger métricas de integridade da calibração, obtêm retornos decrescentes após 90 dias. A ferramenta possibilita precisão; sustentá-la exige alinhar fluxos de trabalho, responsabilidades e disciplina de medição em torno da nova capacidade.
Para gerentes de projeto que avaliam atualizações em ambientes de compensado de alta diversidade de produtos, a questão não é se a automação reduz rejeições — é se o seu protocolo atual de calibração suporta a variabilidade inerente aos compósitos industriais de madeira. Se a variação de espessura for tratada como ruído a ser eliminado por média, em vez de um sinal sobre o qual agir, a redução de 37% não é um resultado — é uma medida de quanta instabilidade latente do processo você vem absorvendo. A lixadeira automática de cinta larga de 1300 mm não elimina a variabilidade. Ela a torna visível, acionável e controlável — dentro do próprio tempo de ciclo do processo.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.