


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquina de Furação CNC para Armários de Cozinha: Como Escolher o Modelo Ideal para Furos de Dobradiças e Pinos de Prateleira de Alta Precisão
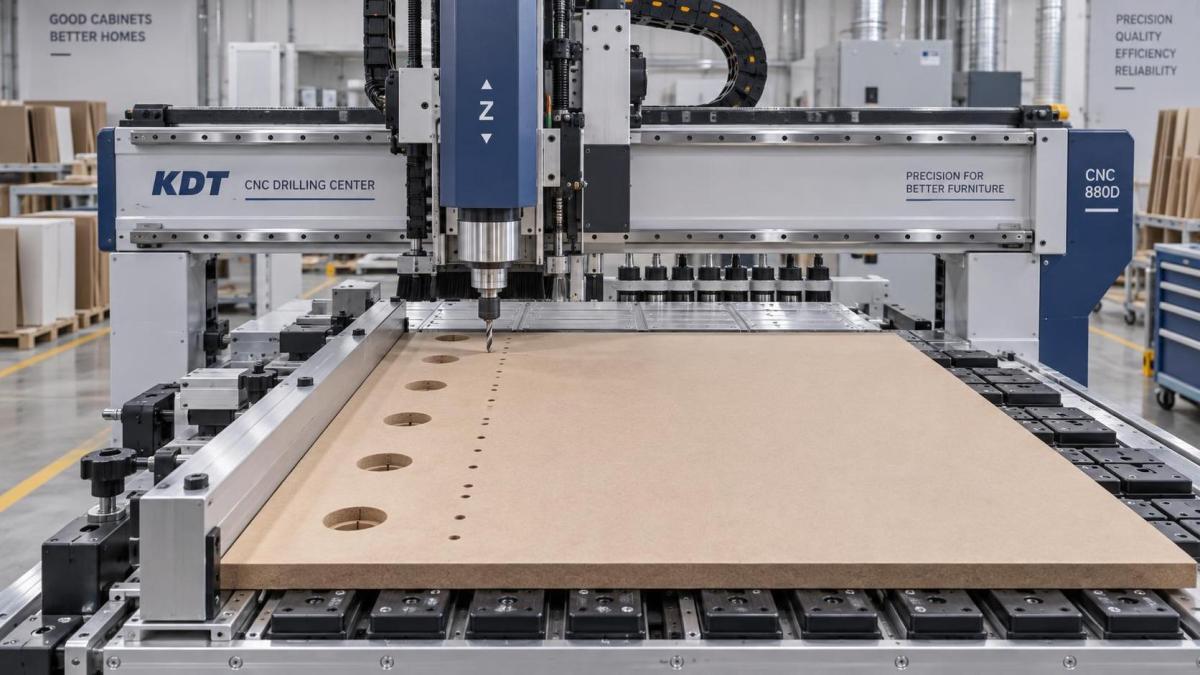
Escolher a máquina de furação CNC certa para armários de cozinha não se trata de selecionar o modelo mais caro ou com mais recursos — trata-se de adequar as capacidades da máquina à realidade da sua produção: requisitos de tolerância dos furos, volume de processamento de painéis, variabilidade dos materiais e nível de habilidade dos operadores. Para os profissionais de compras que avaliam opções, a questão central é simples: *Qual configuração oferece repetibilidade de ±0,1 mm em furos para canecos de dobradiça (35 mm) e furos para pinos de prateleira (5 mm), minimizando simultaneamente o tempo de preparação entre mudanças de trabalho e mantendo a precisão ao longo de turnos de 8–12 horas?*
Muitas marcenarias de armários enfrentam o mesmo gargalo: o posicionamento inconsistente dos furos leva a portas desalinhadas, prateleiras instáveis e retrabalho dispendioso — especialmente ao alternar entre projetos sem moldura e com moldura frontal ou ao processar lotes de materiais mistos (MDF, compensado, aglomerado). Se você observa desvio >0,2 mm na profundidade do caneco de dobradiça ou desvio angular nas fileiras de pinos de prateleira após 50 painéis, o problema provavelmente não está apenas no desgaste da ferramenta, mas na forma como a máquina lida com a rigidez da fixação da peça, a consistência do alinhamento do fuso e a referenciação de coordenadas em operações prolongadas.
Comece pelos Requisitos Inegociáveis — Não pelos Recursos
Antes de comparar marcas ou níveis de automação, confirme três critérios fundamentais. Não se trata de alegações de marketing — são limites mecânicos e operacionais que determinam diretamente se uma máquina de furação CNC consegue manter as especificações no uso diário:
- Sistema rígido de movimento linear: Procure guias lineares temperadas e retificadas (e não apenas extrusões de alumínio perfilado) com rolamentos lineares pré-carregados. Máquinas que utilizam sistemas de guias de baixo custo frequentemente apresentam desvio posicional mensurável após mais de 200 ciclos devido à expansão térmica e à folga dos rolamentos — especialmente em oficinas sem climatização.
- Controle real de profundidade no eixo Z: Um eixo Z acionado por servomotor com realimentação em malha fechada é essencial. Atuadores de profundidade pneumáticos ou baseados em motores de passo não conseguem manter pressão consistente nem repetir a profundidade dentro de ±0,05 mm em diferentes densidades de painéis ou estágios de desgaste da broca.
- Sistema de referência fixa: A máquina deve utilizar uma borda de referência física e usinada — e não compensações por software — para estabelecer o zero X/Y. Se cada novo painel exigir apalpação manual ou recalibração por câmera antes do início da furação, a perda de tempo de ciclo se acumula rapidamente e o erro humano entra na cadeia de tolerâncias.
Estes não são “recursos desejáveis”. São as condições estruturais e de controle mínimas necessárias para obter o posicionamento repetível de furos para dobradiças e pinos de prateleira — independentemente da experiência do operador ou do acabamento da interface do software.
Onde a Automação Agrega Valor Real — e Onde Não Agrega
Carregamento automatizado, leitura de códigos de barras ou integração de nesting parecem atraentes — mas seu ROI depende inteiramente do seu fluxo de trabalho. Se sua oficina processa 15–30 pedidos exclusivos de armários por dia, com mudanças frequentes de material e lotes pequenos (<20 painéis/pedido), a automação completa pode aumentar a complexidade sem reduzir as horas de trabalho. Em vez disso, priorize recursos que reduzam a *intervenção manual por painel*:
- Módulos de cabeçote de furação de troca rápida: A troca entre canecos de dobradiça de 35 mm e pinos de prateleira de 5 mm deve levar menos de 90 segundos — sem recalibrar todo o cabeçote. Máquinas com suportes de ferramentas modulares e pré-alinhados eliminam o tempo de inatividade causado pelo reajuste do zero de fusos individuais.
- Calibração por sonda na máquina: Uma sonda de toque integrada que valida a perpendicularidade do fuso e o desvio de profundidade na inicialização — e, opcionalmente, após cada 10º painel — detecta desvios antes que se transformem em sucata. Isso é mais valioso do que um fuso de “alta velocidade” se sua atual taxa de refugo resulta de desvios não detectados no eixo Z.
- Monitoramento da vida útil da ferramenta vinculado à carga real de avanço: Não apenas à contagem de rotações. A detecção de torque em tempo real permite que o sistema ajuste a velocidade de avanço ou sinalize brocas sem corte *antes* que o acabamento da parede do furo se deteriore — algo essencial para bordas limpas de canecos de dobradiça em painéis revestidos de melamina.
A automação só compensa quando elimina uma etapa que atualmente exige mão de obra qualificada, introduz variação ou cria um gargalo. Se seus operadores passam mais tempo alinhando painéis manualmente do que carregando-os, invista em sistemas melhores de fixação e referência — não em braços robóticos.
O Comportamento do Material Importa Mais do que as Fichas Técnicas
A precisão da furação não é definida apenas pelas especificações da máquina — ela também é determinada pela resposta dos seus materiais. O MDF é furado de forma limpa, mas se comprime sob a força de fixação; as camadas do compensado se delaminam se a velocidade de avanço não corresponder à direção do veio; o aglomerado libera pó que obstrui os canais de vácuo e reduz a estabilidade da sucção. Uma máquina que mantém ±0,1 mm em placas de aço de teste pode fornecer ±0,25 mm em aglomerado de 18 mm se sua mesa de vácuo não tiver zonas segmentadas ou não compensar a falta de planicidade do painel.
Peça aos fornecedores dados de validação — não em amostras laboratoriais ideais, mas em painéis reais de produção: Qual é o desvio-padrão medido da posição dos furos em 100 painéis consecutivos de MDF de 2440 × 1220 mm, usando brocas padrão para canecos de dobradiça de 35 mm em velocidades de avanço típicas? Se não puderem fornecer esse número — ou o classificarem como “dependente da máquina” — a garantia de tolerância será teórica, não operacional.
A Integração Não se Resume à Compatibilidade de Software
“Funciona com seu ERP” ou “exporta DXF” não significa nada, a menos que o fluxo de dados preserve a intenção dimensional. Os erros de espaçamento dos pinos de prateleira frequentemente se originam antes: se seu software de projeto gera fileiras de pinos de prateleira como objetos agrupados em vez de pontos de coordenadas discretos, algumas interfaces CAM interpretam o espaçamento da fileira como distância de centro a centro, enquanto outras o tratam como distância de borda a borda — introduzindo um desvio acumulado de 2–3 mm ao longo de seis pinos. Verifique como o controlador da máquina interpreta a origem das coordenadas, a escala de unidades (mm vs. polegada) e as convenções de nomenclatura de camadas do seu ambiente CAD/CAM existente.
Considere também a integração física: A máquina aceita gabaritos padrão do sistema de 32 mm? Ela pode furar tanto canecos de dobradiça quanto fileiras de pinos de prateleira em uma única passagem sem girar o painel? Se seu fluxo de trabalho atual depende de gabaritos manuais para fileiras de pinos de prateleira, uma máquina que exige fixação separada para cada operação adiciona tempo de preparação e introduz risco de desalinhamento — mesmo que sua precisão isolada seja excelente.
O Acesso ao Serviço Faz Parte da Especificação da Máquina
Uma máquina de furação CNC para armários de cozinha não é simplesmente comprada — ela é implantada em uma linha de produção na qual o tempo de atividade afeta diretamente o cumprimento dos pedidos. Um prazo de entrega de 48 horas para uma peça de reposição de um encoder do eixo Z com falha significa dois dias de furação de dobradiças interrompida. As decisões de compra devem incluir a infraestrutura de serviço: Há um técnico autorizado em um raio de 200 km que mantenha componentes críticos de movimento em estoque? As atualizações de firmware são fornecidas remotamente ou exigem visitas no local? Os mandris de broca de reposição são enviados com valores de batimento pré-calibrados e documentados por unidade?
Na Qingdao Zhongding Machinery, isso está incorporado à filosofia de projeto — não é acrescentado posteriormente. Cada máquina de furação CNC para armários de cozinha é fornecida com relatórios de batimento do fuso verificados em fábrica, inclui registros de diagnóstico integrados acessíveis por exportação USB e oferece suporte ao ajuste remoto de parâmetros por engenheiros de suporte treinados — reduzindo o tempo de diagnóstico sem comprometer a segurança dos dados.
Em última análise, o modelo certo não é aquele com a lista mais longa de recursos. É aquele cuja integridade mecânica, lógica de controle e arquitetura de serviço se alinham precisamente à forma como sua oficina realmente opera — e não à forma como um folheto imagina que ela deveria operar.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.