


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Construir uma Linha de Produção para Marcenaria com Produção Estável em Várias SKUs
Construindo uma Linha de Produção para Marcenaria com Produção Estável em Múltiplos SKUs
Uma fábrica de marcenaria raramente permanece parada. Um fabricante de móveis pode produzir painéis padrão para armários pela manhã, componentes menores para gavetas à tarde e um pedido personalizado de expositores para varejo antes do fim da semana. O desafio não é simplesmente comprar máquinas mais rápidas. É construir uma linha de produção para marcenaria que mantenha o fluxo de materiais, a precisão dimensional e a confiabilidade das entregas sob controle quando mudam os tamanhos dos produtos, os padrões de furação, os materiais de borda e as quantidades dos pedidos.
Para os tomadores de decisão, é nesse ponto que muitos planos de investimento se tornam difíceis. Uma linha otimizada apenas para um item de alto volume pode se tornar restritiva quando o mix de produtos se amplia. Ao mesmo tempo, uma configuração altamente flexível pode gerar complexidade desnecessária se não corresponder ao volume real de produção, à capacidade da equipe e aos recursos de manutenção. Uma produção estável de múltiplos SKUs resulta do equilíbrio entre capacidade e disciplina de troca de configuração, automação e capacidade de recuperação, bem como especificações das máquinas e a realidade do chão de fábrica.
A solução correta normalmente começa pela família de produtos, e não por uma lista de máquinas. Antes de selecionar serras seccionadoras, equipamentos CNC de nesting, coladeiras de borda, centros de furação, transportadores ou estações de classificação, o fabricante precisa ter uma visão clara do que realmente circula pela fábrica.
Comece pelo Mix de SKUs, Não pela Capacidade Nominal
“Múltiplos SKUs” pode descrever condições operacionais muito diferentes. Uma fábrica pode produzir uma gama limitada de módulos de armários com dimensões repetidas. Outra pode fabricar móveis sob encomenda, nos quais quase todos os painéis têm comprimento, largura, tratamento de borda ou padrão de furos diferentes. Ambas precisam de flexibilidade, mas não do mesmo tipo de flexibilidade.
Um exercício prático de planejamento é agrupar os produtos pela rota de processamento, e não pelo nome do produto final. Por exemplo, vários painéis de guarda-roupas, laterais de armários de cozinha e componentes de armazenamento para escritório podem exigir corte, aplicação de borda em duas arestas longitudinais, furação e etiquetagem. Seus projetos diferem, mas sua rota de produção é semelhante. Em contraste, uma frente de gaveta com colagem de borda nos quatro lados e necessidade de fresagem pode exigir uma estratégia de manuseio separada.
Essa visão baseada em rotas revela onde ocorrem as trocas de configuração. Em muitas plantas, o verdadeiro gargalo não é o corte. Pode ser a configuração da coladeira de borda para diferentes espessuras ou cores de fita, uma estação de furação aguardando classificação manual ou uma área de montagem que recebe conjuntos de painéis incompletos. Uma máquina com capacidade de produção impressionante não consegue estabilizar a linha se as operações posteriores param repetidamente para identificar, retrabalhar ou procurar peças.
Ao analisar o mix de SKUs, é útil documentar os seguintes pontos para cada família principal de produtos:
- material do painel, faixa de espessura, sensibilidade da superfície e qualidade esperada da chapa;
- dimensões das peças, incluindo as menores e maiores peças que devem ser manuseadas com segurança;
- requisitos de colagem de borda por lado, tipo de fita, processo de cola e expectativa de acabamento;
- operações de furação, ranhuramento, fresagem ou inserção de ferragens;
- tamanho do lote, frequência dos pedidos, regras de prioridade e alterações previstas de projeto;
- necessidades de identificação, especialmente quando painéis visualmente semelhantes podem seguir rotas diferentes.
Esses detalhes fazem mais do que apoiar a seleção de equipamentos. Eles ajudam a determinar se a fábrica precisa de uma linha conectada, de um grupo de máquinas independentes flexíveis ou de uma configuração em fases que possa se expandir sem exigir um investimento antecipado em automação que a operação ainda não consegue sustentar.
Projete o Fluxo de Materiais em Torno da Restrição Mais Crítica
Na fabricação de móveis em painel, o fluxo de materiais é frequentemente descrito em uma sequência clara: armazenamento, corte, colagem de borda, furação, classificação, montagem e embalagem. A produção real é menos linear. Os painéis podem exigir diferentes sequências de borda. Algumas peças precisam retornar para uma operação adicional. Outras precisam aguardar um conjunto correspondente antes da montagem. Um layout funcional aceita essa realidade, em vez de presumir que toda chapa segue um único caminho reto.
A restrição mais crítica geralmente é o processo em que um erro é caro ou difícil de reverter. Pode ser um painel de alto brilho vulnerável a riscos, um componente estreito difícil de transportar ou um padrão de furação que precisa se alinhar com precisão a ferragens importadas. Proteja esse ponto primeiro. Zonas de buffer, etiquetagem, vias de retorno controladas e posições claras de inspeção costumam ser mais valiosos do que adicionar um transportador apenas porque ele parece automatizado.
Uma linha de produção para marcenaria bem planejada também deve evitar retornos excessivos. Cada retorno aumenta o manuseio, cria oportunidades de troca de peças e consome espaço no piso. No entanto, forçar um fluxo unidirecional pouco natural pode ser igualmente ineficiente quando o mix de SKUs é amplo. A melhor abordagem é distinguir entre rotas frequentes e rotas de exceção. As rotas frequentes devem ser curtas e previsíveis; as exceções devem ter caminhos de manuseio definidos para que não interrompam o fluxo principal.
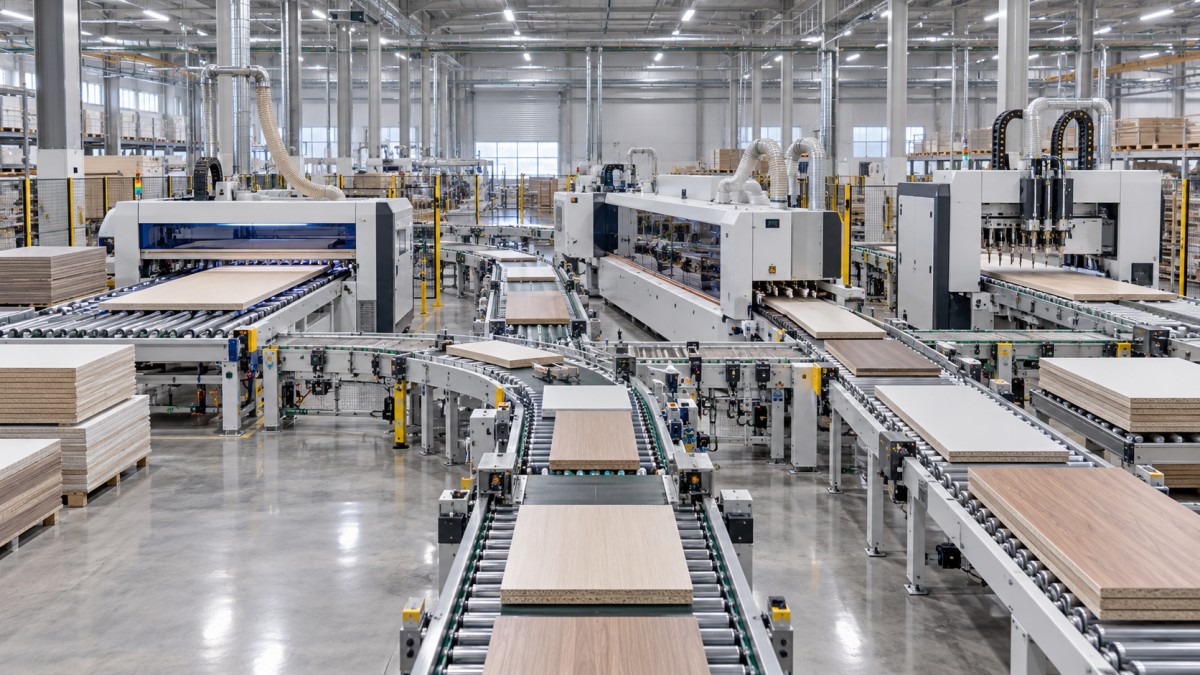
As decisões de layout também precisam considerar o acesso prático para manutenção. As máquinas exigem espaço para limpeza, troca de ferramentas, manutenção da cola, inspeção elétrica e substituição de peças de desgaste. Uma linha muito compacta pode parecer eficiente em um desenho, mas se tornar difícil de manter quando dutos de exaustão de pó, painéis de controle, operadores e carrinhos de material ocupam a mesma área. A produção estável depende tanto da preservação do acesso aos equipamentos quanto da redução das distâncias de deslocamento.
Escolha o Nível Adequado de Flexibilidade no Corte
O corte determina o ritmo do restante da fábrica. A escolha entre processamento com serra seccionadora, nesting CNC ou uma abordagem combinada deve seguir o mix de tamanhos de painéis, os requisitos de aproveitamento de material, as necessidades de usinagem e o padrão diário de pedidos.
As serras seccionadoras são normalmente adequadas para o corte repetitivo de painéis retangulares, nos quais velocidade e manuseio previsível são essenciais. Elas podem ser particularmente eficazes quando o mix de pedidos contém muitas peças padronizadas de armários. O nesting CNC pode oferecer vantagens quando formatos, fresagens, recortes ou projetos personalizados são mais comuns, pois as operações de corte e determinadas operações de usinagem podem ser consolidadas. Nenhuma das abordagens é automaticamente superior. O nesting pode aumentar as exigências de processamento de bordas posteriores, enquanto um processo com serra seccionadora pode exigir capacidade de usinagem separada para peças mais complexas.
A questão principal não é simplesmente: “Qual máquina corta mais chapas?” É: “Qual método de corte produz peças que as próximas estações conseguem processar de forma consistente?” Se a colagem de borda ou a furação não conseguem absorver as peças liberadas, a produção a montante se transforma em estoque de produtos em processo, e não em capacidade de produto acabado.
A Colagem de Borda é Frequentemente Onde a Estabilidade de Múltiplos SKUs é Conquistada ou Perdida
A colagem de borda é aparentemente simples, mas exigente em um ambiente de produção mista. Diferentes espessuras de painéis, materiais de fita de borda, sistemas adesivos, cores e expectativas de acabamento podem transformar uma máquina nominalmente rápida em uma fonte frequente de tempo de espera. O custo não se limita aos minutos de configuração. Cada ajuste introduz o risco de aplicação incorreta de cola, aparência ruim da borda, defeitos de refilo ou dimensões inconsistentes.
Para uma fábrica com variações recorrentes, vale a pena separar as “trocas de configuração planejadas” das “trocas de configuração evitáveis”. As mudanças planejadas ocorrem porque o mix de pedidos realmente as exige. As mudanças evitáveis acontecem porque o planejamento libera painéis em uma sequência aleatória. Agrupar a produção por espessura, tipo de fita ou cor compatíveis pode reduzir interrupções desnecessárias, desde que isso não gere atrasos de entrega para pedidos urgentes.
É também nesse ponto que a configuração da máquina exige uma análise detalhada. Os aspectos relevantes podem incluir a faixa prevista de materiais de borda, a necessidade de pré-fresagem, o método de aplicação de cola, as funções de refilo e raspagem, os requisitos de retorno de painéis e a capacidade de manter configurações repetíveis entre turnos. A adequação exata deve ser confirmada em relação às chapas pretendidas e ao padrão de qualidade do acabamento. Uma demonstração com materiais de amostra é mais informativa do que uma declaração geral de capacidade.
Para a produção de alto mix, um segundo recurso menor de colagem de borda pode, por vezes, ser mais útil do que tornar a linha principal cada vez mais complexa. Ele pode atender retrabalhos, componentes especiais, séries curtas ou tratamentos de borda incomuns sem interromper a produção padrão. Se isso faz sentido econômico depende da frequência real das exceções, e não do desejo de automatizar todas as operações.
A Identificação das Peças Conecta as Máquinas a uma Montagem Confiável
Uma operação de múltiplos SKUs torna-se instável quando as informações são separadas do painel. Depois que as peças deixam a área de corte, componentes de aparência semelhante podem ser facilmente confundidos, especialmente quando pedidos diferentes utilizam o mesmo padrão decorativo ou dimensões quase idênticas. Etiquetas, códigos de barras ou outros identificadores rastreáveis não são complementos administrativos; são controles que ajudam cada posto de trabalho a saber qual operação vem em seguida.
O método de identificação deve apoiar o fluxo de trabalho planejado. Uma etiqueta pode precisar conter uma referência do pedido, nome da peça, dimensões, instruções de borda, referência do programa de furação e destino de montagem. O nível útil de detalhes depende do sistema de gestão da produção e das instruções de trabalho dos operadores. O importante é que as informações sejam legíveis, duráveis o suficiente para o processo e aplicadas antes que os painéis possam se misturar.
A furação e o processamento CNC se beneficiam muito de dados consistentes das peças. Porém, mesmo com equipamentos capazes, erros podem ocorrer se as versões dos programas não forem controladas ou se a orientação do painel não estiver clara. Uma linha robusta inclui pontos simples de verificação: confirmação da etiqueta antes do processamento, regras claras para revisões e procedimentos de quarentena para painéis que não correspondem às suas informações de roteamento.
Não Trate a Automação como Substituta da Disciplina de Processo
Sistemas automáticos de carga, descarga, transferência, transportadores de retorno e equipamentos de classificação podem reduzir o manuseio manual e tornar a produção mais previsível. Eles também podem ampliar, em maior velocidade, os efeitos de um planejamento deficiente ou de dados de peças pouco claros. Antes de adicionar automação, um fabricante deve entender o motivo pelo qual uma pessoa está atualmente manuseando um painel. A tarefa é fisicamente exigente, repetitiva, sensível à segurança, dependente de julgamento ou apenas está compensando um processo que não foi organizado?
A automação costuma ser mais eficaz onde o roteamento é repetível e a interface entre máquinas é bem definida. Ela é menos tolerante onde os produtos variam amplamente, o tratamento de exceções é frequente ou os operadores precisam tomar decisões contínuas de qualidade. Uma abordagem em fases pode ser prudente: estabelecer primeiro processos de máquina e fluxo de dados estáveis, depois conectar as áreas com o volume mais previsível.
O mesmo princípio se aplica à integração de software. O planejamento da produção, os dados de projeto, os programas das máquinas, as etiquetas e as informações de estoque devem estar alinhados, mas o nível de integração precisa corresponder à capacidade da organização de manter dados mestres precisos. Um sistema sofisticado com entradas não confiáveis cria uma versão mais cara da mesma confusão.
Especifique a Linha como um Sistema Operacional de Fácil Manutenção
As decisões de compra frequentemente se concentram no preço da máquina, no tempo de ciclo e nas funções visíveis. Esses são fatores necessários, mas uma linha de produção também precisa ser sustentada após a instalação. A disponibilidade de peças de reposição, o suporte técnico remoto, a orientação de comissionamento, o treinamento de operadores, a compatibilidade elétrica, os requisitos de exaustão de pó e as expectativas locais de segurança devem ser analisados antes da finalização do pedido.
Um fornecedor deve ser capaz de discutir detalhadamente a rota de produção, em vez de recomendar a mesma configuração para todas as fábricas. A Qingdao Zhongding Machinery Co., Ltd. desenvolveu-se de uma pequena oficina para um fabricante e exportador focado em máquinas para marcenaria e soluções completas de processamento. Com mais de 20 anos de experiência no setor, o trabalho da empresa em fabricação de móveis, oficinas de marcenaria e ambientes de produção industrial reflete um ponto prático: a seleção de equipamentos e o suporte pós-venda precisam ser considerados em conjunto.
Para um projeto internacional, a discussão também deve abranger tensão e frequência, necessidades de idioma do controle, responsabilidades de instalação, condições de embalagem e transporte, consumíveis e o fluxo de resposta esperado quando são necessárias peças de reposição. Os requisitos relacionados à segurança das máquinas, conformidade elétrica e regulamentações locais devem ser verificados para o mercado de destino e o projeto específico; não devem ser presumidos a partir de uma configuração geral de máquina.
Uma Forma Mais Útil de Avaliar o Investimento
A melhor linha de produção para marcenaria não é necessariamente a mais longa, a mais automatizada ou a mais bem avaliada no papel. É aquela que entrega repetidamente o mix necessário de componentes acabados com mão de obra administrável, qualidade controlada e espaço suficiente para se adaptar quando a demanda pelos produtos muda.
Antes de se comprometer com uma configuração, peça ao fornecedor que analise dias representativos de produção, em vez de considerar apenas condições ideais. Inclua pedidos comuns, séries curtas urgentes, diferentes materiais de chapa, requisitos especiais de borda e um plano realista para retrabalho. Confirme onde as peças aguardam, quem toma as decisões de roteamento, como cada peça é identificada e o que acontece quando uma máquina crítica fica inoperante para manutenção de rotina.
Esse nível de análise pode revelar que um layout mais simples, um buffer adicional, um melhor processo de etiquetagem ou uma instalação em fases é a resposta mais estável. Também oferece ao fabricante uma base mais clara para discutir a configuração das máquinas, o suporte técnico, o planejamento de peças de reposição e a expansão futura. Na marcenaria de múltiplos SKUs, a consistência é construída por meio dessas decisões operacionais muito antes de o primeiro painel entrar na linha.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.