

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as fábricas de painéis podem avaliar o desempenho da prensa a quente antes de ocorrerem perdas na produção
Como as fábricas de painéis podem avaliar o desempenho da prensa a quente antes de ocorrerem perdas de produção
Para as fábricas de painéis, uma prensa a quente raramente falha de forma dramática logo no início. Mais frequentemente, o desempenho se desvia: uma zona aquece mais lentamente, uma placa perde o paralelismo sob carga, a pressão aumenta com menor consistência próximo a uma borda ou a sequência real de fechamento e permanência começa a divergir da receita exibida na HMI. O primeiro sinal pode ser um pequeno aumento no retrabalho, uma bolha ocasional, colagem irregular, variação de espessura ou marcas superficiais sem explicação. Quando esses sinais se tornam frequentes o suficiente para interromper a produção, a fábrica talvez já tenha absorvido perdas de material, desperdício de mão de obra, atrasos nas entregas e exposição evitável a riscos de segurança.
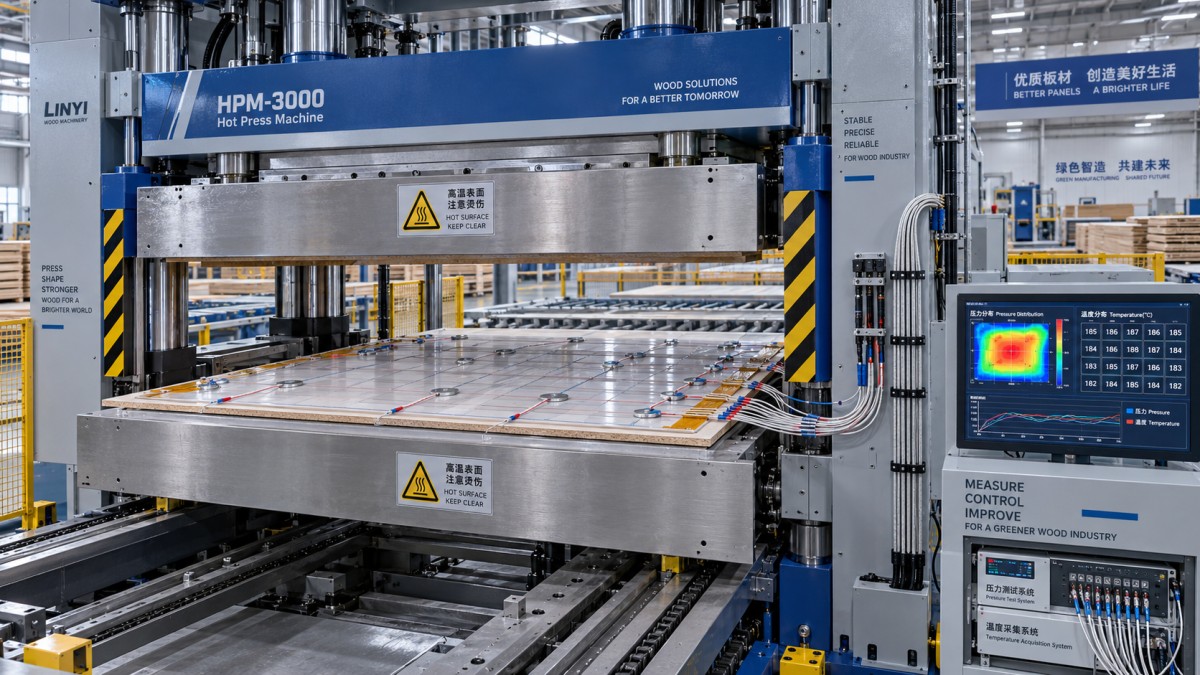
Por esse motivo, a avaliação da prensa a quente deve ser tratada como um controle preventivo, e não como um exercício de solução de problemas. Uma máquina de avaliação de prensa a quente para fábricas de painéis pode ajudar a transformar variações ocultas do processo em evidências mensuráveis. O objetivo não é apenas comprovar que uma prensa pode abrir e fechar. É determinar se as funções de calor, pressão, temporização, movimento e proteção permanecem estáveis em condições próximas à produção real.
Para as equipes de qualidade e segurança, a pergunta mais útil não é “A prensa está funcionando?”. É “A prensa consegue repetir a janela de processo exigida em toda a área de trabalho, ao longo de ciclos sucessivos, sem criar riscos inaceitáveis?”. Essa pergunta leva a um programa de avaliação muito mais prático.
Por que a inspeção do painel acabado não é suficiente
A inspeção do painel acabado continua sendo necessária, mas é um ponto de controle tardio. Delaminação, linhas de cola fracas, inconsistência de espessura, má distribuição de densidade e defeitos superficiais podem ter origem no comportamento da prensa muito antes de se tornarem visíveis em uma chapa amostrada. Quando o defeito é identificado após o corte, lixamento, laminação, armazenamento ou preparação para expedição, seu custo já não se limita ao painel original.
Os defeitos relacionados à prensa também são fáceis de diagnosticar incorretamente. A formulação da resina, o teor de umidade, a distribuição do material, a formação do colchão, a condição das placas de apoio, a temperatura ambiente e os ajustes do operador podem afetar o resultado. Um processo de avaliação disciplinado não pressupõe que a prensa seja sempre a causa. Em vez disso, separa a capacidade da máquina da variação dos materiais a montante. Contudo, se a prensa não fornecer temperatura e força consistentes, nenhum ajuste realizado em outro ponto criará um processo estável.
Essa distinção é importante quando a pressão de produção incentiva as equipes a compensar informalmente. Aumentar a temperatura definida, adicionar tempo de permanência ou elevar a pressão nominal pode ocultar por um curto período um problema mecânico ou térmico em desenvolvimento. Isso também pode aumentar o consumo de energia, alterar as propriedades do painel, reduzir a vida útil dos componentes e tornar mais difícil rastrear a causa original.
O que uma avaliação significativa da prensa a quente deve medir
Uma avaliação útil combina dados da máquina com verificação independente. O controlador da prensa fornece informações valiosas, mas os valores definidos exibidos não devem ser automaticamente tratados como prova das condições reais das placas. Sensores, transdutores de pressão, válvulas, circuitos de aquecimento e a calibração do controlador exigem verificação periódica dentro do sistema de manutenção e qualidade da fábrica.
O escopo da avaliação deve refletir o tipo de painel e o processo. Painéis de partículas, MDF, compensados, painéis laminados e painéis compósitos especiais podem impor diferentes exigências aos ciclos de prensagem. Ainda assim, diversas áreas de desempenho são relevantes em praticamente todas as fábricas:
- Uniformidade da temperatura das placas: se a área efetiva de prensagem atinge e mantém a condição térmica pretendida sem zonas quentes ou frias problemáticas.
- Distribuição de pressão: se a força é aplicada de forma consistente em toda a superfície de trabalho, especialmente nos cantos, bordas e locais associados a defeitos recorrentes.
- Paralelismo e deflexão: se as placas superior e inferior permanecem aceitavelmente alinhadas durante o carregamento, fechamento, prensagem e abertura.
- Repetibilidade do ciclo: se a velocidade de fechamento, o aumento de pressão, o tempo de permanência, a descompressão e o comportamento de abertura correspondem à sequência de processo aprovada de ciclo para ciclo.
- Estabilidade hidráulica: se a pressão se mantém conforme esperado e se vazamentos, instabilidade da bomba, resposta das válvulas ou comportamento do acumulador criam variações.
- Desempenho das proteções: se as paradas de emergência, intertravamentos, proteções físicas, cortinas de luz ou outros dispositivos de proteção instalados na máquina operam corretamente segundo os procedimentos documentados da unidade.
Essas categorias estão interligadas. Um mapa de pressão que parece irregular pode indicar deflexão da placa, desequilíbrio dos cilindros, desgaste mecânico ou uma configuração de teste inadequada. Um problema de temperatura pode ser causado por falha do aquecedor, limitações de circulação, deterioração do isolamento, posicionamento dos sensores, ajuste do controle ou incompatibilidade entre o ponto monitorado e a superfície real de contato. O resultado do teste inicia a investigação; ele não deve ser confundido com um diagnóstico por si só.
Estabeleça uma referência antes de comparar dados de produção
O momento mais valioso para avaliar uma prensa é quando se sabe que ela está operando corretamente: após o comissionamento, após uma grande reforma, depois da substituição das placas ou imediatamente após um reparo verificado. Essa condição se torna a referência da fábrica. Sem ela, as equipes de manutenção frequentemente comparam o desempenho atual com a memória, os registros de reclamações ou as especificações nominais da máquina, que podem não refletir a configuração real de produção.
Um registro de referência deve identificar o produto do painel, o sistema adesivo quando relevante, a receita-alvo, a condição das placas, os instrumentos de teste utilizados, as localizações dos sensores, as condições ambientais quando sensíveis ao material e a sequência dos ciclos de teste. Também deve diferenciar entre uma verificação da máquina sem carga e uma avaliação com carga ou carga simulada. Uma prensa pode se mover suavemente sem um colchão ou pilha de painéis, mas comportar-se de forma diferente quando há expansão térmica, carga hidráulica e resistência operacional real.
Os limites de aceitação não devem ser copiados cegamente de outra planta. Eles precisam estar vinculados à especificação do painel, ao projeto do equipamento, ao processo de adesivos e materiais, aos requisitos do cliente, às obrigações aplicáveis de segurança de máquinas e à avaliação interna de riscos. Quando regras nacionais ou regionais para máquinas se aplicarem, a fábrica deve verificar os requisitos legais e técnicos atuais de sua localização, em vez de confiar em orientações genéricas. Se uma prensa tiver sido modificada, a alteração também poderá exigir uma nova revisão das proteções, controles, documentação e procedimentos operacionais seguros.
Como testar temperatura e pressão sem gerar resultados enganosos
A avaliação de temperatura é normalmente realizada com vários sensores posicionados na área das placas ou com um método adequado de mapeamento térmico. O objetivo não é simplesmente registrar a leitura do controlador. É compreender o comportamento de aquecimento, o tempo de estabilização, a variação local e a recuperação de temperatura ao longo de ciclos repetidos. O método de fixação dos sensores, a qualidade do contato, o intervalo de amostragem e a calibração dos sensores podem afetar o resultado. Uma leitura obtida em uma superfície exposta pode não representar a condição de transferência de temperatura vivenciada por um painel.
A distribuição de pressão exige o mesmo cuidado. Filme sensível à pressão, mantas de sensores, células de carga ou outros instrumentos podem ser selecionados dependendo do tamanho da prensa, da faixa de força, da resolução necessária e do método de teste da fábrica. O dispositivo de medição deve ser adequado às condições esperadas de temperatura e compressão. Também deve ser protegido contra danos e posicionado de forma que não introduza um padrão artificial de carga. Uma única medição central pode confirmar que uma prensa está gerando força, mas não pode confirmar força uniforme em toda uma placa de grande dimensão.
Testes repetidos são mais informativos do que um retrato de um único ciclo. Se um desvio aparecer apenas após vários ciclos, a causa pode envolver a temperatura do óleo, a recuperação do aquecimento, a resposta do controle, a expansão mecânica ou a fadiga de componentes. Registrar a tendência é importante. Um resultado que esteja tecnicamente dentro de um limite interno, mas se afaste continuamente da referência, pode justificar manutenção planejada antes de se tornar um evento de produção.
Não separe as verificações de qualidade das verificações de segurança
Uma prensa que produz painéis aceitáveis ainda pode apresentar uma condição de segurança inaceitável. Superfícies quentes, alta força hidráulica, placas em fechamento, equipamentos de carregamento em movimento, energia armazenada e intervenção manual durante a recuperação de falhas exigem atenção. Os testes de desempenho podem revelar condições que também afetam a segurança: movimento inesperado, velocidade de fechamento irregular, resposta de parada retardada, perda de controle de pressão ou necessidade de os operadores intervirem repetidamente próximo à zona de perigo.
O próprio trabalho de avaliação deve ser planejado com segurança. Procedimentos de bloqueio e isolamento, acesso controlado ao teste, comunicação clara entre o pessoal de manutenção e produção e confirmação do status das proteções não são meros requisitos administrativos. Eles evitam que um teste destinado a reduzir riscos crie um novo risco. Qualquer desativação temporária de funções de proteção para fins de diagnóstico deve ser rigorosamente controlada, autorizada e restaurada antes da retomada da operação normal.
Também é prudente revisar os relatos dos operadores juntamente com os dados da máquina. Os operadores frequentemente percebem uma alteração de som, resposta mais lenta, comportamento de fechamento inconsistente ou uma nova necessidade de ajustar configurações antes que os instrumentos revelem uma falha clara. Suas observações devem ser registradas de forma que as equipes de manutenção possam compará-las com tendências de ciclo e constatações de inspeção.
Como escolher uma abordagem de avaliação que possa ser repetida
A melhor configuração de avaliação não é necessariamente a mais complexa. É aquela que fornece medições confiáveis e rastreáveis e pode ser repetida após a manutenção, alterações de receita, paralisações prolongadas ou sinais de alerta na produção. Para algumas fábricas, isso significa instrumentos portáteis utilizados sob um procedimento documentado. Para outras, pode envolver equipamentos dedicados de monitoramento e teste integrados a um plano mais amplo de manutenção preventiva.
Ao avaliar uma máquina de avaliação de prensa a quente para fábricas de painéis, os tomadores de decisão devem fazer perguntas práticas: Os instrumentos suportam o ambiente da prensa? Suas faixas de medição são adequadas para a máquina real? Como os sensores são calibrados ou verificados? Os dados podem ser exportados e comparados com testes anteriores? O layout de teste é adequado às dimensões das placas e aos produtos de painel? Os técnicos conseguem usar o sistema sem adicionar riscos inaceitáveis ou tempo de inatividade excessivo?
A resposta pode ser diferente entre uma pequena oficina de marcenaria e uma linha industrial contínua de painéis. O que não deve ser diferente é a necessidade de um método de teste claro, resultados documentados e ações definidas quando os resultados ficarem fora dos limites aprovados pela fábrica.
Transformando resultados de avaliação em decisões de manutenção
Um relatório de teste tem pouco valor se terminar como um anexo de planilha. Os resultados devem levar a uma decisão: continuar com o monitoramento normal, programar manutenção corretiva, reduzir o risco operacional enquanto as peças são providenciadas, realizar uma análise mais aprofundada da causa raiz ou parar a máquina se a segurança ou a integridade do produto não puderem ser asseguradas. O limiar de ação deve ser acordado antes de uma crise de produção, e não debatido quando a produção já estiver em risco.
A Qingdao Zhongding Machinery Co., Ltd. tem mais de duas décadas de experiência com máquinas para marcenaria e aplicações de produção. Essa experiência reforça um ponto prático: a confiabilidade do equipamento depende não apenas da seleção inicial da máquina, mas também de como ela é instalada, monitorada, mantida e apoiada ao longo de sua vida operacional. O acesso a orientação técnica, planejamento de peças de reposição e comunicação ágil no pós-venda pode facilitar a conversão das constatações da avaliação em ações corretivas oportunas.
Antes que o próximo aumento de rejeições se torne uma perda maior, as fábricas devem estabelecer sua referência da prensa, definir um intervalo de avaliação repetível e decidir quais desvios exigem escalonamento. Os limites exatos dependerão da prensa, da construção do painel, da receita do processo e dos requisitos da unidade. Porém, esperar por defeitos visíveis para confirmar um problema raramente é a maneira mais econômica ou segura de gerenciar uma prensa a quente.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.