


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Coladeiras de bordas de dupla face: compatibilização da velocidade de alimentação com a largura do painel
Uma coladeira de bordas dupla face deve ser selecionada pela velocidade de avanço que consegue manter em toda a faixa de larguras de painel necessária — não apenas pela velocidade máxima. Uma máquina classificada para avanço rápido ainda pode ter dificuldade com peças estreitas e flexíveis, painéis largos com suporte insuficiente ou um material de borda que exija mais tempo sob pressão.
A especificação decisiva é, portanto, uma combinação de largura, comprimento, espessura, material, construção da borda e acabamento necessário a uma velocidade definida. Para uma coladeira de bordas dupla face, essas condições também determinam se os equipamentos a montante e a jusante conseguem alimentar, guiar e retirar os painéis sem reduzir a produção prática da linha.
Defina a largura do painel na direção relevante
Em uma máquina dupla face, a largura do painel é a distância entre as duas bordas processadas simultaneamente. Em geral, um dos lados da máquina é fixo, enquanto o lado oposto é ajustado para acomodar diferentes larguras. O comprimento do painel é medido na direção de avanço. Portanto, se um painel for girado 90 graus, ele apresentará à máquina uma largura e um comprimento diferentes, embora suas dimensões físicas não tenham mudado.
Essa distinção é importante ao avaliar o processamento das quatro bordas. Uma peça retangular pode passar por uma máquina ou operação com seu lado mais comprido transversalmente à máquina e, em seguida, ser girada para processar as bordas restantes. As duas passagens podem impor exigências muito diferentes ao ajuste de largura, ao sistema de suporte e ao espaçamento permitido entre as peças. Verifique as duas orientações em relação à faixa operacional, em vez de usar uma única dimensão nominal de painel.
Pergunte como o fornecedor define a largura mínima e máxima: entre as bordas sem acabamento, entre as bordas acabadas ou em relação às superfícies de referência da máquina. Verifique também se a faixa se aplica à espessura e à velocidade de avanço especificadas e com todas as unidades de processamento necessárias instaladas. A faixa indicada no catálogo não garante, necessariamente, que todas as combinações dentro dela possam ser processadas com a mesma qualidade e velocidade.
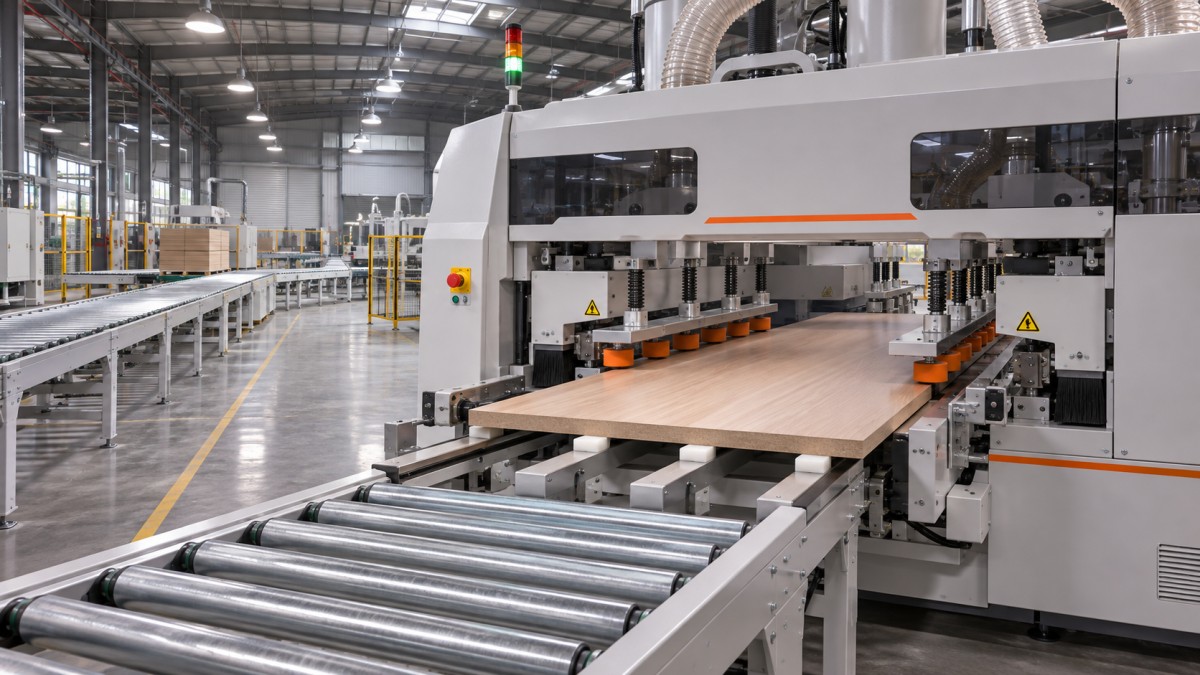
A largura afeta a estabilidade, mas não por meio de uma fórmula simples de velocidade
Não existe uma equação universal que converta a largura do painel em uma velocidade de avanço segura. A largura altera a forma como a peça é apoiada e contida; o limite de velocidade resultante depende do layout da máquina e do próprio painel.
Painéis estreitos merecem atenção no limite mínimo da faixa. As duas laterais de processamento ficam próximas, deixando menos espaço para os componentes de avanço e pressão. Também pode ser mais difícil manter peças curtas ou estreitas no esquadro se elas não forem controladas de forma positiva ao entrar e sair de cada estação. Confirme se a largura mínima especificada se aplica à combinação real de comprimento e espessura, e não apenas a um painel de teste longo e rígido.
Painéis largos apresentam outro tipo de desafio. A máquina precisa manter a separação correta entre as laterais de processamento e, ao mesmo tempo, apoiar a peça em um vão maior. Um painel fino ou flexível pode ceder ou vibrar entre os pontos de contato. Se o lado ajustável, as esteiras de avanço ou os suportes adicionais não mantiverem o painel de forma consistente, as duas bordas poderão ser processadas em alturas diferentes ou o painel poderá se deslocar em relação às ferramentas.
A largura também altera o efeito das variações dimensionais. Os dois lados precisam acomodar o painel bruto de entrada sem pressão lateral excessiva e, ao mesmo tempo, fornecer a referência e o controle necessários para um processamento preciso. Se o corte a montante produzir painéis com larguras variáveis ou fora de esquadro, determine se a máquina também foi projetada para dimensionar o painel, além de aplicar a borda, e quanto material as unidades de dimensionamento podem remover nas condições propostas.
Diferencie a velocidade da esteira da produção de peças acabadas
A velocidade de avanço costuma ser expressa em metros por minuto. A produção de peças acabadas também depende do comprimento do painel na direção de avanço e do intervalo necessário entre os painéis. Para um fluxo contínuo e com espaçamento uniforme:
Painéis teóricos por minuto = velocidade de avanço ÷ (comprimento do painel + intervalo)
Use a mesma unidade de comprimento em todo o cálculo. A 30 m/min, com painéis de 1,2 m de comprimento na direção de avanço e um intervalo de 0,3 m, a taxa teórica é de 20 painéis por minuto. Este é um cálculo ilustrativo, não uma declaração de desempenho da máquina. Ele não considera interrupções, peças rejeitadas, mudanças de largura nem eventuais equipamentos mais lentos em outros pontos da linha.
O intervalo não pode ser definido apenas para melhorar o resultado do cálculo. As unidades de corte das extremidades, o carregamento automático, a detecção de painéis e o manuseio a jusante podem exigir espaço entre as peças. Algumas operações também podem impor um comprimento mínimo de peça para determinada velocidade. Solicite ao fornecedor as condições permitidas de comprimento e espaçamento para a configuração completa das estações.
Em uma programação de produção variada, calcule a produção por família de painéis, em vez de aplicar a taxa mais alta a todas as peças. Uma comparação útil inclui o tempo de operação, o tempo de troca de largura, as trocas de adesivo ou material de borda, as paradas planejadas e o retrabalho previsto. Se o processamento das quatro bordas exigir duas passagens, contabilize ambas, além do giro ou do sistema de retorno; a taxa de painéis em uma passagem não corresponde automaticamente à taxa de peças acabadas.
Identifique a estação que determina a velocidade utilizável
Um sistema de avanço pode ser capaz de movimentar um painel mais rapidamente do que as unidades de processamento conseguem trabalhar. A estação limitante varia conforme o acabamento e a combinação de materiais necessários.
Na entrada, as unidades de pré-fresagem ou dimensionamento precisam remover o material especificado sem lascamento, vibração ou variação dimensional inaceitáveis. A geometria da ferramenta, a rotação do eixo-árvore, o número de arestas de corte e a profundidade de remoção são fatores importantes. Aumentar a velocidade de avanço altera a distância percorrida por rotação da ferramenta; isso não garante que a mesma qualidade de superfície será mantida. Verifique a velocidade proposta usando a construção real do painel e a tolerância máxima de material esperada do corte a montante.
No ponto de aplicação, o sistema de adesivo precisa aplicar uma quantidade consistente e umedecer as superfícies relevantes. Os rolos de pressão devem proporcionar contato suficiente para as condições escolhidas de borda e painel. Uma velocidade mais alta reduz o tempo durante o qual um determinado ponto da borda permanece sob cada elemento de pressão. Por isso, a disposição dos elementos de pressão, o comportamento do adesivo e o tempo aberto disponível devem ser considerados em conjunto. Não se deve presumir uma colagem mais resistente apenas porque a máquina tem mais rolos; a geometria dos rolos, os ajustes de pressão e a compatibilidade dos materiais também são importantes.
As unidades de refilo, raspagem e polimento podem impor outro limite. Uma borda espessa, uma superfície decorativa delicada ou um perfil com tolerância admissível pequena pode exigir ferramentas diferentes ou uma velocidade inferior à necessária para um acabamento simples de borda reta. As unidades de corte das extremidades precisam operar dentro do espaçamento disponível entre os painéis, além de acompanhar a velocidade de avanço selecionada. Compare a velocidade nominal de cada unidade necessária com a classificação geral da máquina e pergunte se a operação simultânea altera algum limite.
A extração de pó e a remoção de cavacos também devem ser incluídas nessa avaliação. Os defeitos de processamento podem ser causados por resíduos presos na linha de cola ou por cavacos que interferem no transporte, e não apenas pela própria unidade de aplicação. O sistema de extração deve ser especificado para as estações instaladas e conectado de forma a não restringir seu funcionamento.
Adapte o sistema de suporte à variedade real de painéis
Prepare uma programação de painéis que inclua larguras mínimas, máximas e representativas, mas não se limite a isso. Inclua o comprimento na direção de avanço, a espessura, a construção do núcleo, o acabamento da superfície, o material de borda e a proporção de cada família de peças na produção. Registre as tolerâncias dimensionais e de acabamento necessárias como critérios de aceitação mensuráveis.
Preste atenção especial às combinações que podem ser válidas individualmente, mas difíceis de processar em conjunto: o painel mais largo na menor espessura, o painel mais estreito no menor comprimento e o painel mais pesado na maior velocidade proposta. Essas combinações podem revelar limitações que não aparecem em uma lista de valores mínimos e máximos separados.
Examine como o painel é posicionado e mantido ao longo de toda a máquina. Entre os detalhes relevantes estão a posição e o comprimento das esteiras de avanço, das vigas ou dos rolos de pressão, das guias de entrada, dos suportes entre os dois lados e do método de ajuste do lado móvel. Determine quais superfícies definem a referência e se o painel permanece sob controle durante a transferência entre estações sucessivas.
Para formatos largos, verifique o suporte tanto fora quanto dentro da máquina. Um painel sem apoio, ao entrar em alta velocidade, pode chegar desalinhado ou deformado antes que as unidades de processamento consigam controlá-lo. Na saída, o equipamento de manuseio precisa impedir que o painel acabado caia, raspe suas bordas recém-processadas ou colida com a peça seguinte.
Diferencie a aplicação de bordas de outros requisitos de usinagem
Um processo de produção pode envolver tanto o processamento das bordas de painéis quanto a usinagem de juntas de madeira maciça, mas esses são problemas diferentes de seleção de equipamentos. Uma máquina CNC para respigar, por exemplo, destina-se a operações como respigas, ranhuras e canais. Suas especificações de comprimento de processamento e eixo-árvore não devem ser usadas para inferir a faixa de largura de painel, o desempenho do adesivo ou a capacidade de avanço de uma coladeira de bordas.
Use um teste de aceitação com condições definidas, não apenas um painel de demonstração
Uma demonstração do fornecedor ou um teste de aceitação na fábrica só é significativo se reproduzir a janela operacional relevante. Defina as condições de teste antes de comparar as máquinas, sobretudo se as propostas indicarem velocidades máximas diferentes ou utilizarem definições distintas de tamanho de painel.
- Peças: especifique as dimensões dos painéis, a espessura, os materiais do núcleo e da superfície, o esquadro de entrada e quaisquer variações permitidas.
- Construção da borda: especifique o material de borda, a espessura, o sistema de adesivo e a aparência pretendida da junta.
- Configuração da máquina: liste todas as estações em uso, as ferramentas, as conexões de extração, os dispositivos de suporte e os equipamentos de manuseio automático.
- Condições de operação: indique a velocidade de avanço, a orientação dos painéis, o espaçamento, a remoção de material e quaisquer alterações feitas entre os tamanhos das peças.
- Medições de aceitação: defina como avaliar a largura final, o esquadro, o posicionamento da borda, a qualidade do refilo, o lascamento, a aparência da linha de cola e o desempenho da colagem.
Teste os limites estreito e largo, as combinações críticas de peças curtas e finas e uma peça representativa da produção. Uma operação contínua fornece mais informações do que um único painel aprovado, pois permite observar a repetibilidade, o comportamento térmico, a consistência do fornecimento de adesivo e as interrupções de manuseio. A duração da operação e a quantidade de amostras devem ser acordadas de acordo com os requisitos de produção, e não tratadas como valores universais.
Meça as duas bordas e compare os resultados ao longo do comprimento do painel. Um defeito que aparece apenas próximo à extremidade dianteira ou traseira pode indicar um problema de controle, suporte ou corte das extremidades que uma medição média da largura não detectaria. Inspecione o painel após qualquer período de condicionamento especificado, caso o adesivo ou o procedimento de aceitação o exija; uma inspeção visual imediata, por si só, não comprova o desempenho da colagem a longo prazo.
Se a qualidade necessária só for alcançada após a redução da velocidade, registre essa velocidade como o ponto operacional demonstrado para aquele material e aquela configuração específicos. Ela ainda pode atender à meta de produção, mas não deve ser apresentada como prova de que o mesmo acabamento é possível na velocidade máxima nominal de avanço da máquina.
Especifique uma janela operacional que possa ser verificada
A especificação de compra mais útil relaciona cada família crítica de painéis à faixa de largura e comprimento, à velocidade de avanço, à configuração das estações, ao material de borda e aos critérios de aceitação. Também deve indicar o método de troca permitido e as interfaces necessárias para carregamento, descarregamento e extração. Isso permite comparar propostas nas mesmas condições e identificar em que pontos uma máquina oferecida precisa de suporte adicional ou de uma configuração de processamento diferente.
Uma velocidade máxima mais alta só é vantajosa se o painel puder ser controlado, as estações conseguirem concluir o trabalho e o restante da linha mantiver o espaçamento necessário. Quando essas condições variam conforme a combinação de produtos, a máquina adequada é aquela cuja janela operacional verificada abrange as combinações mais exigentes — não necessariamente aquela com o maior valor de velocidade.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.