


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Soluções para marcenaria para trocas mais rápidas na produção de móveis de alta variedade
As trocas mais rápidas começam pela redução do trabalho necessário entre a última peça aceitável de uma ordem e a primeira peça aceitável da seguinte. Uma máquina de corte ou de aplicação de bordas mais rápida só ajuda quando as ferramentas, os materiais, os programas e os requisitos de inspeção estão prontos quando a produção precisa deles. Caso contrário, uma velocidade de operação mais elevada não elimina a principal fonte de atraso.
Soluções eficazes para o processamento de madeira na fabricação de móveis conectam a seleção de equipamentos a rotinas práticas de preparação. Em uma fábrica que produz diferentes tamanhos de armários, acabamentos de painéis e detalhes de borda ao longo do dia, o objetivo é tornar cada transição previsível, preservando a qualidade do acabamento, a identificação das peças e os compromissos de entrega.
Meça toda a troca antes de escolher o equipamento
Uma troca não termina quando o operador conclui os ajustes da máquina. Ela termina quando a ordem seguinte produz uma peça aceitável e pode prosseguir em condições estáveis. Medir apenas o tempo de ajuste mecânico oculta atrasos causados pela localização de materiais, correção de programas, verificação do aspecto das bordas ou repetição de peças de teste.
Observe transições representativas: uma mudança na espessura do painel, na cor da borda, no padrão de furação e uma mudança entre bordas retas e chanfradas. Registre o que acontece, quem executa cada tarefa e se a máquina precisa ser parada para realizá-la.
Essa distinção evita um erro dispendioso: substituir uma máquina quando os atrasos mais longos são causados por informações incompletas sobre a ordem ou por componentes ausentes. Fica mais fácil justificar o investimento em equipamentos quando a restrição real é identificada.
Faça a preparação fora do período de parada da máquina
Muitas tarefas de preparação podem ser realizadas enquanto a ordem atual ainda está em produção. O próximo rolo de fita de borda pode ser identificado, o programa aprovado pode ser recuperado, as ferramentas podem ser inspecionadas e a próxima pilha de painéis pode ser posicionada sem interromper a produção. Ajustes em áreas protegidas, trocas de ferramentas e outras tarefas que exigem isolamento devem continuar sendo realizadas de acordo com o procedimento de segurança prescrito para a máquina.
Uma lista de verificação prática para a preparação deve responder a algumas perguntas concretas:
- Os painéis corretos estão disponíveis, com material, espessura e acabamento de superfície identificados?
- Os materiais de borda, as ferramentas, os dispositivos de fixação e os consumíveis necessários para a próxima ordem estão prontos?
- O arquivo de produção corresponde à revisão atual do desenho?
- As dimensões finais, as bordas a aplicar e os requisitos de inspeção estão claros?
- Há um carrinho identificado ou um local definido para as peças concluídas?
A preparação precisa ter um responsável. Se todos presumirem que outra pessoa trará o próximo rolo de fita de borda ou aprovará o desenho, a máquina continuará parada à espera. Uma breve passagem de informações entre a preparação do material e a operação da máquina costuma ser mais útil do que uma lista de verificação mais longa sem responsabilidades claras.
Mantenha os registros de preparação próximos à estação de trabalho. Registre a identificação da ferramenta, as posições de referência, os ajustes pertinentes e a combinação de materiais para a qual funcionaram. Um ajuste salvo é um ponto de partida; o desgaste da ferramenta, as variações dos painéis e as condições do adesivo ainda podem exigir ajustes.
Agrupe as ordens de acordo com o que realmente muda
Pedidos que parecem semelhantes do ponto de vista comercial podem exigir preparações de máquina muito diferentes. Dois painéis brancos de armário podem usar fitas de borda, adesivos ou perfis de refilo diferentes. Em contrapartida, peças de pedidos distintos podem ser processadas juntas com eficiência porque têm requisitos de processamento compatíveis.
Forme famílias de produção com base nos ajustes que causam interrupções significativas. Em uma serra de painéis ou máquina de nesting, esses fatores podem incluir o material da chapa, a espessura, as ferramentas e os requisitos de fixação. Em uma coladeira de bordas, o perfil da borda, a espessura da fita, o sistema adesivo e a espessura do painel podem ser mais importantes do que as dimensões gerais do painel.
Considere um cronograma que inclua prateleiras com bordas retas e componentes de armários com detalhes de borda a 45°. Alternar repetidamente entre esses processos pode gerar ajustes desnecessários. Agrupar trabalhos compatíveis pode reduzir as transições, desde que as peças continuem rastreáveis e o cronograma ainda permita concluir os pedidos.
Lotes longos também têm um custo. Produzir todas as peças de um acabamento de uma só vez pode deixar a montagem à espera de alguns componentes que faltam de outra família. Defina limites para os lotes considerando as prioridades de entrega e a capacidade das etapas seguintes. O lote adequado é aquele que reduz o trabalho de preparação sem criar uma fila maior em outro ponto.
Escolha máquinas com base nas transições que se repetem na sua fábrica
As especificações da máquina descrevem sua capacidade, mas não mostram completamente o esforço necessário para as trocas. Ao comparar máquinas para trabalhar madeira, peça uma demonstração com transições entre ordens representativas. Observe os ajustes, as peças de teste, as ações do operador e a recuperação após um ajuste incorreto.
Os recursos úteis podem incluir pontos de ajuste acessíveis, indicadores de posição claros, ajustes armazenados, referências de ferramentas repetíveis e sistemas de fixação de ferramentas compatíveis. Seu valor depende da aplicação. Programas armazenados economizam pouco tempo se os operadores ainda tiverem de fazer vários ajustes mecânicos não documentados para cada novo tipo de painel.
No fresamento e na furação CNC, analise todo o percurso, do arquivo de projeto ao componente aprovado. O pós-processamento compatível, os pontos de origem da peça confiáveis, os dispositivos de fixação adequados e a orientação clara das peças podem ser tão importantes quanto a troca automática de ferramentas. Peças pequenas ou estreitas podem exigir sistemas de fixação diferentes dos utilizados em chapas inteiras; por isso, uma demonstração bem-sucedida com painéis grandes não comprova a adequação a toda a variedade de produtos.
Quando uma máquina dedicada para bordas chanfradas faz sentido
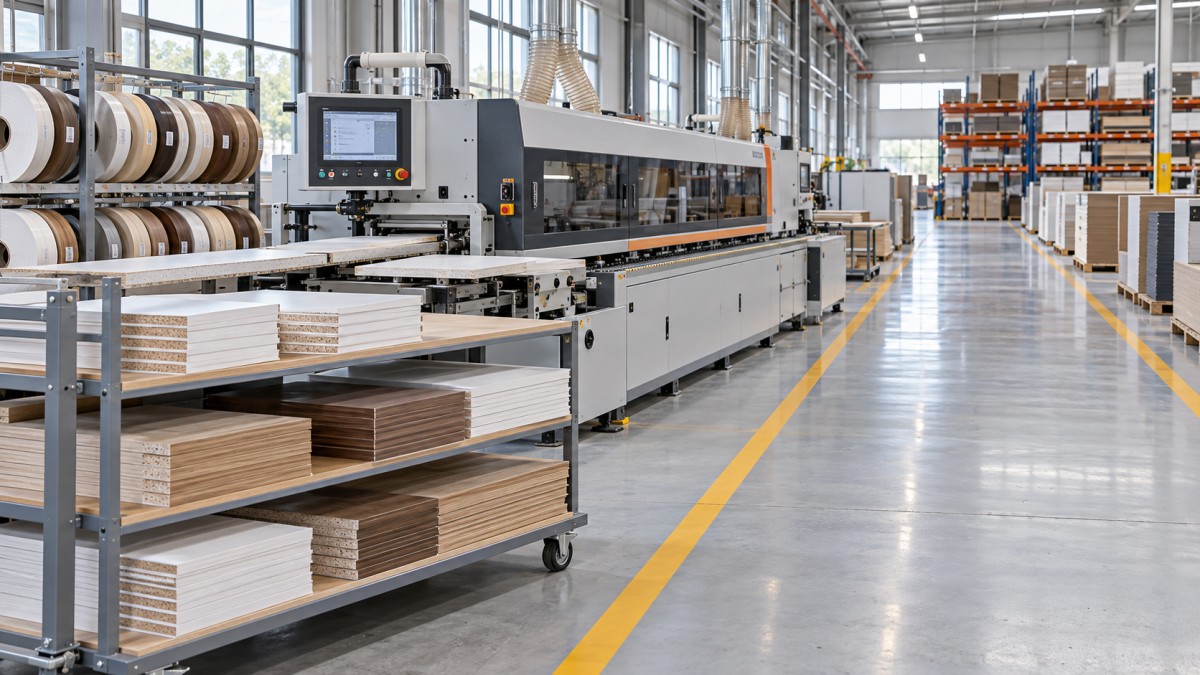
Um processo dedicado pode ser útil quando um detalhe de borda recorrente interrompe repetidamente um fluxo de produção geral. A Beveling edge banding machine ZD450X é um exemplo para o processamento de bordas chanfradas a 45° em painéis de madeira, MDF e compensado, com funções automáticas de alimentação, refilo e polimento.
A faixa especificada inclui espessuras de painel de 10–25 mm e espessuras de fita de borda de 0,4–1,5 mm. O comprimento mínimo de trabalho indicado é de 80 mm, e a largura mínima de trabalho é de 70 mm. Esses limites permitem uma verificação inicial de adequação; um teste de produção também deve avaliar as dimensões combinadas, o formato, o acabamento da superfície e o detalhe da borda das peças representativas.
O benefício na troca viria da destinação dos trabalhos de chanfragem adequados a um fluxo consistente, reduzindo as reconfigurações repetidas em outras máquinas. Esse benefício depende de uma demanda recorrente suficiente, de espaço disponível no chão de fábrica e de uma capacidade equilibrada. Componentes chanfrados ocasionais podem não justificar uma estação separada.
A instalação também influencia a decisão. As dimensões indicadas da máquina são 5900 × 950 × 1700 mm, com pressão de ar especificada de 0,65 MPa. O planejamento do layout também deve prever a alimentação, a saída, o acesso para manutenção, as conexões de aspiração e a movimentação segura dos materiais. Uma máquina que cabe fisicamente no espaço ainda pode criar atrasos no manuseio.
Padronize as interfaces sem limitar a flexibilidade dos produtos
Uma grande variedade de produtos não exige que todos os detalhes de produção variem. Referências de ferramentas, métodos de montagem de dispositivos de fixação, nomes de programas e identificação de materiais padronizados podem atender a uma ampla variedade de designs de móveis e, ao mesmo tempo, tornar a preparação mais consistente.
A padronização de ferramentas funciona melhor quando reduz os ajustes sem comprometer o corte. Uma família de ferramentas comum pode simplificar a substituição e os registros de preparação, mas diferentes substratos e acabamentos podem exigir geometrias de corte diferentes. Forçar uma única fresa a processar todos os materiais pode aumentar lascamentos, desgaste e retrabalho.
Aplique o mesmo raciocínio aos materiais de borda. Reduzir variações desnecessárias na espessura ou no perfil da fita pode simplificar o processamento quando os requisitos de aparência e construção permitirem. As diferenças que atendem a uma finalidade funcional devem continuar claramente indicadas nas instruções de produção.
Mantenha ferramentas, calibradores, peças de amostra e acessórios de preparação em locais definidos. Uma ficha de preparação correta não evita atrasos se o calibrador necessário estiver em outro lugar da oficina.
Proteja a primeira peça aceitável
Eliminar a inspeção da troca pode reduzir o tempo de preparação registrado, mas permite que os defeitos se propaguem pelo lote. Uma verificação definida da primeira peça deve se concentrar nas características afetadas pela transição.
Após uma mudança na espessura do painel, verifique as posições pertinentes da máquina e os resultados do processamento. Após uma mudança no material de borda, inspecione a adesão, o refilo, os danos na superfície e a aparência. Após uma mudança no programa CNC, confira as dimensões, as posições dos furos, a face usinada e a orientação em relação ao desenho aprovado.
A colagem das bordas merece atenção especial, pois uma borda com aparência limpa não comprova a qualidade da união. A aplicação do adesivo, as condições do painel, a pressão e os requisitos de temperatura devem ser adequados à combinação de materiais. Use um método de aceitação apropriado para essa combinação, em vez de confiar apenas na aparência.
Registre os ajustes bem-sucedidos junto com o resultado da inspeção. Isso cria uma referência útil para trabalhos repetidos e ajuda a distinguir um problema de preparação de ferramentas desgastadas, painéis variáveis ou consumíveis diferentes. Os operadores também devem saber quando um ajuste exige uma nova verificação antes da continuidade da produção.
Evite que máquinas mais rápidas criem fluxos de trabalho mais lentos
Reduzir o tempo de preparação em uma estação aumenta a velocidade com que o trabalho chega à seguinte. Se o processo de aplicação de bordas melhorar, mas a furação ou a montagem não conseguir absorver a produção, as peças inacabadas se acumulam. O manuseio e a procura adicionais podem então consumir o tempo economizado.
Use um estoque intermediário controlado antes da operação que limita a produção. Mantenha trabalho pronto suficiente para que essa estação continue produtiva, limitando ao mesmo tempo o material acumulado em outros pontos. O estoque intermediário deve conter peças claramente identificadas e aprovadas; uma grande pilha de componentes misturados não garante uma cobertura confiável da produção.
A identificação da peça deve associar o componente físico ao pedido, à revisão do desenho, às bordas necessárias e à próxima operação. Etiquetas ou códigos de barras podem facilitar essa conexão, mas as informações subjacentes precisam estar corretas. Digitalizar uma instrução desatualizada apenas faz com que o erro avance mais rapidamente.
Planeje também a manutenção e o suporte de acordo com as necessidades da produção. Fresas desgastadas, fornecimento de ar instável, aspiração obstruída e equipamentos de adesivo contaminados podem transformar preparações repetíveis em sessões repetidas de diagnóstico de problemas. Peças sobressalentes críticas e instruções de manutenção utilizáveis ajudam a preservar as melhorias após o comissionamento.
Para fornecedores como a Qingdao Zhongding Machinery Co., Ltd., que fornece máquinas para trabalhar madeira, suporte técnico, peças sobressalentes e serviço pós-venda, a conversa útil vai além da capacidade da máquina. Ela deve abordar os procedimentos de ajuste, o treinamento dos operadores, o acesso para assistência e os componentes necessários para sustentar a variedade de produção prevista.
Valide a solução com um cronograma de produção variado
Antes de se comprometer com uma implementação mais ampla, execute transições representativas usando os materiais, os detalhes de borda e os tamanhos de peça que geram dificuldades. Inclua um trabalho repetido para verificar se os ajustes salvos continuam sendo úteis, além de um trabalho menos familiar para avaliar com que clareza o processo de preparação orienta o operador.
Meça o intervalo entre a última peça aceitável da ordem anterior e a produção estável de peças aceitáveis da ordem seguinte. Acompanhe o material de teste, o retrabalho, a participação do operador e a espera nas etapas seguintes junto com esse intervalo. Comparar transições semelhantes ajuda a evitar que uma combinação de produtos mais fácil seja confundida com uma melhoria do processo.
Os critérios de aceitação devem abranger a duração da preparação, a qualidade das peças acabadas, o manuseio e as habilidades necessárias. Uma demonstração breve realizada por um especialista não comprova que a rotina funcionará de forma confiável em turnos normais.
Comece pela transição recorrente que causa a maior interrupção. Torne sua preparação repetível, estabeleça verificações de aceitação claras e, em seguida, decida qual recurso do equipamento eliminaria a restrição restante. Essa sequência define uma finalidade clara para o investimento em máquinas e oferece à fábrica uma forma prática de avaliar seu sucesso.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.