


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Conformação em Prensa a Quente para Peças Curvas de Móveis: Ferramental e Planejamento de Ciclo
A seleção de uma prensa a quente para peças curvas de mobiliário não se resume a escolher uma máquina com tonelagem suficiente e platôs aquecidos. Na produção real de mobiliário, uma concha curva, apoio de braço, encosto de assento ou painel moldado é o resultado de um sistema estreitamente interligado: a construção das lâminas, a geometria do molde, a resposta do adesivo, a transferência de calor, a distribuição de pressão, o método de carregamento e o momento de desmoldagem influenciam o componente final.
Para um avaliador técnico, a parte difícil raramente é identificar a curvatura desejada em um desenho. O verdadeiro desafio é comprovar que a curvatura pode ser repetida milhares de vezes sem rachaduras nas bordas, retorno elástico, áreas com falta de cola, marcas na superfície ou uma fila de prensagem imprevisível. Uma célula de prensagem a quente bem planejada transforma um componente de mobiliário visualmente exigente em um processo de fabricação controlado.
Este guia enfoca decisões de ferramental e planejamento de ciclo para componentes de madeira curvos prensados a quente, com considerações práticas para fábricas de mobiliário, fabricantes sob contrato e oficinas que buscam uma produção industrial repetível.
Comece pela peça acabada, não pela especificação da prensa
As peças curvas de mobiliário são frequentemente avaliadas a partir da máquina: tamanho do platô, temperatura de aquecimento, disposição dos cilindros e capacidade de pressão. Essa abordagem pode deixar de considerar as variáveis que realmente definem a viabilidade. É mais confiável começar pelo componente acabado e retroceder ao longo do processo.
Antes de selecionar uma configuração de prensa, esclareça o que a peça precisa fazer após a prensagem. Trata-se de um painel decorativo de lâmina curva aplicado sobre um substrato? Uma concha de compensado multicamada que suporta cargas de assento? Um apoio de braço curvado com raio aparente estreito? Ou um componente moldado tridimensional com curvatura composta? Todas essas peças podem ser chamadas de “madeira curva”, mas impõem exigências muito diferentes ao ferramental e ao controle do ciclo.
- Geometria da peça: raio mínimo de curvatura, profundidade total, áreas côncavas e convexas, detalhes de abas e se a curva é de eixo único ou composta.
- Projeto da composição: número de camadas de lâmina, orientação dos veios, espessura da lâmina, material do núcleo e construção da face decorativa.
- Padrão de superfície: se a peça será estofada, pintada, envernizada ou mantida como uma superfície exposta de lâmina natural.
- Requisito estrutural: desempenho de suporte de carga, tolerância dimensional e retorno elástico admissível após o condicionamento.
- Padrão de produção: lotes de protótipos, mudanças frequentes de modelo ou produção dedicada de longa duração.
Uma prensa adequada para painéis planos de portas pode não produzir uma concha moldada de cadeira estável. Por outro lado, um sistema elaborado de múltiplas cavidades pode ser antieconômico quando os projetos de mobiliário mudam com frequência. A solução de aplicação correta equilibra a repetibilidade da peça com o custo e a flexibilidade do ferramental.
O ferramental é o verdadeiro sistema de controle da forma
Na moldagem a quente, a prensa fornece força e calor, mas o molde determina a peça. Mesmo uma prensa a quente robusta não consegue compensar o mau alinhamento do molde, superfícies de contato irregulares ou uma forma que ignora o comportamento do material que está sendo curvado.
A configuração de ferramental mais comum utiliza formas macho e fêmea correspondentes. A peça de trabalho é colocada entre as duas metades da ferramenta, e a pressão consolida o conjunto de lâminas na geometria necessária. Essa configuração é especialmente útil para conchas de cadeiras, elementos curvos de assento, componentes arqueados e formas de compensado laminado em que tanto as superfícies internas quanto externas exigem controle.
Para componentes mais simples, uma placa de pressão conformada ou um meio de pressão flexível pode ser suficiente. No entanto, cada alternativa tem limitações. Uma almofada flexível pode melhorar o contato em curvas suaves, mas pode não manter uma borda acentuada ou um perfil profundo com a mesma precisão de um molde rígido correspondente. Sistemas baseados em vácuo podem ser úteis para laminação de lâminas e aplicações selecionadas de baixa pressão, mas seu perfil de pressão difere significativamente do de uma prensa a quente hidráulica.
A compensação do retorno elástico deve ser incorporada ao molde
Laminados à base de madeira tentam naturalmente recuperar parte de sua forma original após a abertura da prensa. Esse retorno elástico é influenciado pela espécie da lâmina, nível de umidade, tipo de adesivo, raio, disposição das camadas, temperatura de prensagem e tempo de resfriamento. Ele não deve ser tratado como uma pequena correção na etapa final.
Para resultados confiáveis, a geometria do molde normalmente precisa de compensação com base em testes de produção. A margem necessária não é universal; uma forma que se mantém bem com lâmina fina de bétula pode recuperar-se de forma diferente quando produzida com lâminas mais espessas de madeira dura ou com outro sistema de cola. Portanto, as equipes técnicas devem validar o ferramental com a composição real de produção, e não com um material substituto visualmente semelhante.
O ferramental também precisa de recursos práticos que são fáceis de negligenciar durante a análise inicial do projeto: pontos de posicionamento positivo para o pacote de lâminas, batentes que impeçam o deslocamento da composição durante o fechamento, espaço para o extravasamento de cola e uma estratégia de desmoldagem que proteja as delicadas lâminas de face. Se esses detalhes estiverem ausentes, os operadores frequentemente compensarão manualmente, e o processo passará a depender da habilidade individual.
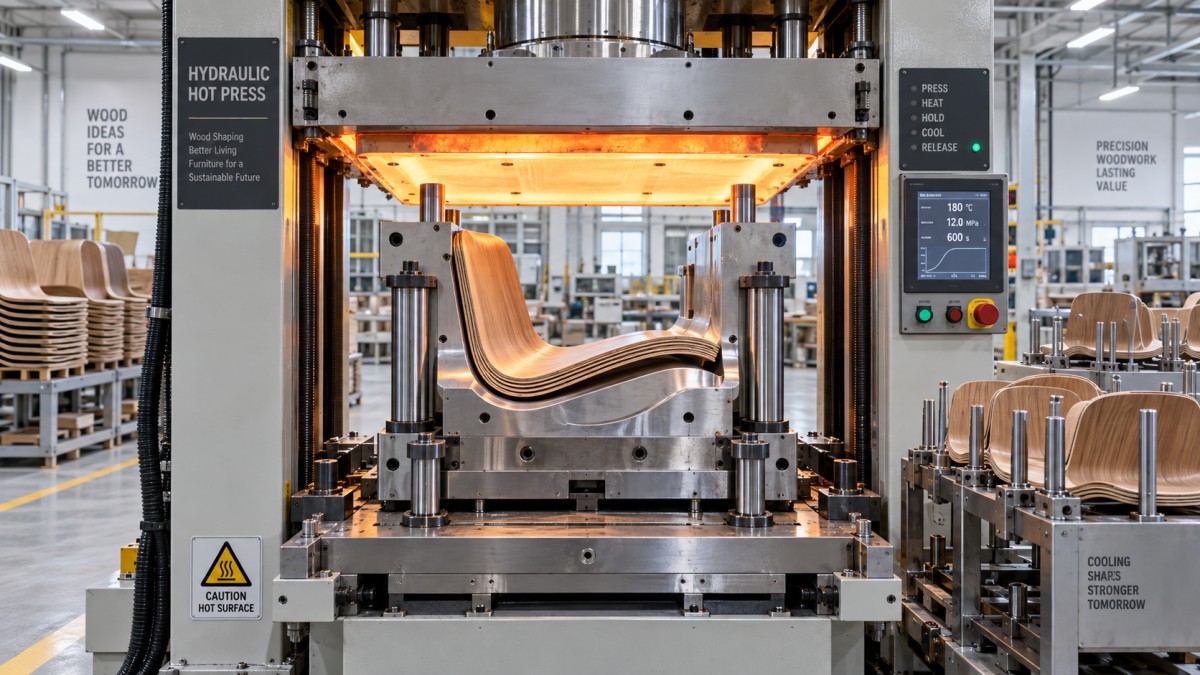
Combine os materiais do molde à temperatura, pressão e produção esperada
Moldes para prensagem de mobiliário curvo podem ser fabricados em metal, materiais de madeira engenheirada, construções compostas ou combinações destes. A melhor seleção depende da precisão exigida, da temperatura da prensa, da frequência dos ciclos e da vida útil do produto.
O ferramental metálico geralmente oferece forte estabilidade dimensional e boa durabilidade em operações de alto volume. É adequado para ciclos repetidos de aquecimento e superfícies correspondentes precisas, embora exija maior investimento inicial e um projeto térmico cuidadoso. Se o molde for projetado para absorver calor rapidamente do platô, sua massa poderá prolongar o comportamento de aquecimento no início do turno; isso deve ser incluído no planejamento da produção.
Moldes de madeira engenheirada ou compósitos podem ser práticos para desenvolvimento, pequenos lotes e curvas menos exigentes. Eles são comparativamente mais fáceis de modificar quando um novo modelo de mobiliário é introduzido. Suas limitações se tornam mais evidentes quando o processo envolve temperaturas mais altas, períodos prolongados de permanência, pressões elevadas ou operação contínua. Alterações dimensionais causadas por umidade, exposição ao calor e desgaste superficial podem surgir gradualmente na peça acabada.
Uma abordagem híbrida é frequentemente valiosa: uma base estrutural rígida, superfícies de contato resistentes ao desgaste e insertos substituíveis de posicionamento ou de borda. Isso reduz o custo de manutenção de toda a ferramenta, ao mesmo tempo que protege os recursos com maior probabilidade de afetar o alinhamento e a qualidade visual.
A pressão deve ser distribuída, e não apenas aumentada
Quando uma peça curva apresenta colagem fraca ou perfil inconsistente, aumentar a pressão da prensa é uma reação comum. Nem sempre é a correta. Pressão excessiva pode expulsar o adesivo da linha de colagem, esmagar um núcleo macio, deixar marcas do platô ou da placa de pressão, ou criar tensões na lâmina que mais tarde se tornam visíveis como fissuras ou rachaduras.
O objetivo é obter consolidação adequada e uniforme em todo o laminado. Formas côncavas profundas, transições acentuadas e bordas são áreas frequentes de risco, pois o pacote de lâminas pode formar pontes em vez de se conformar totalmente ao molde. Filmes de mapeamento de pressão, painéis de teste e inspeção cuidadosamente observada da linha de cola são formas úteis de verificar o contato. Para formas complexas, o ferramental pode precisar de camadas flexíveis em zonas selecionadas, mas estas devem ser controladas, e não adicionadas casualmente. Flexibilidade excessiva pode reduzir a repetibilidade dimensional.
A rigidez da estrutura da prensa e o paralelismo dos platôs são tão importantes aqui quanto a tonelagem nominal. Uma prensa grande com paralelismo deficiente pode produzir mais variação do que uma máquina menor, porém bem mantida e adequada à ferramenta. Por essa razão, uma análise técnica de uma prensa a quente para peças curvas de mobiliário deve incluir como a prensa mantém movimento de fechamento e pressão estáveis em toda a área do molde.
O calor precisa chegar à linha de cola no momento certo
A prensagem a quente acelera a cura do adesivo, mas a temperatura do platô não é igual à temperatura da linha de cola. O calor deve atravessar o platô, o molde ou a placa de pressão, as camadas de lâmina, o adesivo e, muitas vezes, espaços de ar isolantes causados por contato imperfeito. A superfície pode parecer quente enquanto o centro de uma composição espessa permanece abaixo da faixa de cura preferida do adesivo.
Essa distinção é especialmente importante para conchas multicamadas e componentes com ferramental pesado. Se a prensa abrir com base apenas em um temporizador desenvolvido para uma amostra mais fina, a peça pode parecer aceitável na descarga, mas relaxar, delaminar ou deformar posteriormente no processo.
A seleção do adesivo e as configurações da prensa devem ser desenvolvidas em conjunto. Os fatores a analisar incluem:
- tempo aberto de montagem antes de a composição entrar na prensa;
- gramatura de aplicação e viscosidade da cola;
- umidade introduzida pelo sistema adesivo;
- temperatura de cura necessária na linha de colagem;
- tempo de permanência aceitável antes que ocorram cura excessiva, descoloração ou danos à lâmina;
- requisitos de manuseio pós-prensagem antes do corte, lixamento ou usinagem.
As equipes de produção devem evitar tratar os dados publicados sobre adesivos como uma receita de prensagem finalizada. A orientação do fornecedor é um ponto de partida, enquanto o ciclo final deve refletir a espécie real da lâmina, a espessura, a massa da ferramenta e as condições ambientais da fábrica.
Estruture o ciclo em torno da estabilidade da peça, não da abertura mais rápida possível da prensa
Um ciclo de prensa produtivo é mais do que fechar, aquecer e abrir. Ele começa quando os operadores preparam o pacote de lâminas e termina somente quando a peça moldada está estável o suficiente para a próxima operação posterior. Se o ciclo da prensa for reduzido, mas o componente precisar descansar mais tempo antes do corte, o ganho aparente poderá simplesmente deslocar o congestionamento para outra estação.
Um plano de ciclo útil separa o processo em etapas mensuráveis: preparação do material, aplicação de adesivo, posicionamento da composição, carregamento do molde, fechamento da prensa, aumento de pressão, permanência térmica, abertura controlada, descarga, resfriamento ou condicionamento e inspeção final. O registro dessas etapas torna os gargalos visíveis. Em muitas fábricas, a precisão do carregamento e o manuseio pós-prensagem causam mais perda de capacidade do que a própria permanência aquecida.
Prensas de múltiplas aberturas ou múltiplos moldes podem melhorar a produção quando o tempo aberto do adesivo permite preparar várias composições com segurança. Contudo, mais cavidades não significam automaticamente melhor produtividade. A sequência de carregamento deve ser equilibrada para que uma composição atrasada não cure prematuramente antes da prensagem. Para produção de mobiliário com alta variedade, configurações de molde de troca rápida e sistemas de posicionamento padronizados podem oferecer mais valor do que a quantidade máxima de cavidades.
Não ignore o resfriamento e o relaxamento de tensões
Abrir um molde imediatamente após a cura do adesivo pode economizar segundos, mas pode comprometer a retenção da forma. Um laminado curvo sai da prensa com tensão interna e calor residual. Algumas peças se beneficiam de permanecer brevemente no molde sob pressão reduzida ou de serem transferidas para um dispositivo de resfriamento que preserve a geometria enquanto a estrutura se estabiliza.
Isso é particularmente relevante quando a peça possui raio estreito, grande vão sem suporte ou uma lâmina decorativa exposta que deve permanecer impecável. O tempo de condicionamento deve basear-se na medição real do retorno elástico e nas taxas de defeitos posteriores, e não na suposição de que apenas uma linha de cola curada garante uma forma estável.
Uma rota prática de validação antes de assumir o compromisso com o ferramental de produção
Antes de aprovar uma célula de produção completa, execute testes estruturados com materiais representativos da produção. Utilize o grau de lâmina pretendido, o adesivo, a sequência de tratamento de superfície e a condição de umidade esperada. Resultados de protótipos produzidos com lâminas novas e selecionadas manualmente podem ser enganosos se o material de entrada normal apresentar variação maior.
Avalie mais do que a aparência visual. Verifique a curvatura em relação ao desenho após a desmoldagem, após o resfriamento e após um período definido de condicionamento. Inspecione as linhas de colagem nas bordas e em regiões de alta tensão. Analise se o extravasamento de cola pode ser limpo sem danificar a face. Confirme que os operadores conseguem carregar o molde de forma consistente e segura. Por fim, avalie se a peça chega à usinagem, ao estofamento ou ao acabamento em uma condição que sustente o tempo takt planejado.
A Qingdao Zhongding Machinery Co., Ltd. aborda a seleção de máquinas para trabalhar madeira sob essa visão mais ampla da produção. Com mais de duas décadas de experiência atendendo operações de fabricação de mobiliário e de processamento de madeira, o foco não se limita ao fornecimento de uma prensa. A configuração da prensa, a compatibilidade do ferramental, a estabilidade operacional, o planejamento de peças de reposição e o suporte técnico ágil influenciam se um processo de peças curvas permanece confiável após a instalação.
O que os avaliadores técnicos devem perguntar antes de selecionar o sistema
A proposta de máquina mais robusta é aquela que responde claramente às questões do processo. Pergunte como as dimensões do platô se relacionam ao envelope real do molde, como a pressão é controlada em toda a área de trabalho, qual configuração de aquecimento é adequada para o adesivo e a construção da ferramenta e como a prensa acomoda as mudanças de molde. Solicite clareza sobre intertravamentos de segurança, acesso para carregamento, pontos de manutenção e disponibilidade de suporte para comissionamento e assistência futura.
Pergunte também pelas informações necessárias para projetar o ciclo, e não apenas operar a máquina: pontos recomendados de monitoramento do processo, requisitos de montagem do molde, limites de peso da ferramenta e orientações práticas para alcançar uma temperatura estável do platô. Uma prensa deve tornar-se uma parte previsível da linha, e não uma máquina que exige ajuste constante de operadores experientes.
Para a produção de mobiliário curvo, a consistência é a verdadeira medida de sucesso. Quando a geometria do ferramental, a distribuição de pressão, a transferência térmica, o comportamento do adesivo e o tempo de ciclo são desenvolvidos como um único sistema, uma prensa a quente pode produzir componentes que mantêm a forma pretendida e avançam sem dificuldades para o acabamento e a montagem. Esse é o padrão pelo qual uma prensa a quente para peças curvas de mobiliário deve ser avaliada: não apenas se consegue fabricar uma amostra aceitável, mas se pode sustentar uma fabricação de mobiliário confiável dia após dia.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.