


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensagem a quente de madeira para painéis acústicos de madeira: configurações para uma colagem estável
Quando os painéis acústicos de madeira saem da prensa com bordas do folheado levantadas, adesão irregular, marcas de impressão ou faces empenadas, a tentação imediata é aumentar a temperatura ou aplicar mais pressão. Essa resposta pode piorar o defeito. Na produção de painéis acústicos, o ciclo de prensagem deve unir a camada decorativa, o núcleo, o revestimento traseiro e qualquer estrutura perfurada ou ranhurada sem esmagar o painel, causar falta de adesivo ou reter umidade.
A resposta prática é ajustar umaprensa quente para painéis acústicos de madeira de acordo com o sistema adesivo, a construção do painel e as condições reais dos pratos da prensa, em vez de depender de uma única combinação universal de temperatura, pressão e tempo. Uma colagem estável geralmente resulta de pressão moderada e uniforme; calor suficiente para levar a linha de cola à sua faixa de cura; tempo suficiente de permanência para que o centro do painel aqueça completamente; e resfriamento controlado antes do manuseio. Os ajustes corretos devem ser confirmados com painéis de teste feitos dos mesmos materiais e na mesma condição de umidade do material de produção.
Por que os painéis acústicos reagem de forma diferente na prensa quente
Uma placa folheada padrão geralmente pode suportar uma rotina de prensagem relativamente simples porque sua superfície é contínua e sua estrutura interna é uniforme. Os painéis acústicos de madeira são mais sensíveis. Eles podem combinar MDF perfurado, placa ranhurada, substratos ripados, revestimento de fibra de poliéster, feltro absorvente de som, folheado decorativo, laminados ou tratamentos de borda. Cada camada transfere calor e pressão de forma diferente.
Perfurações e ranhuras reduzem o suporte local sob a face decorativa. Um prato de prensa que aplica uma força nominalmente uniforme ainda pode produzir carga concentrada ao redor de furos, fendas, sarrafos elevados ou bordas do painel. Folheados finos podem então afundar levemente em áreas sem suporte, apresentar marcas de prensagem ou rachar após o resfriamento. Painéis com revestimento de feltro também podem ser comprimidos de maneira desigual, o que afeta a espessura e pode alterar a construção acústica pretendida.
O comportamento do adesivo acrescenta outra variável. Uma cola que cura adequadamente em um painel denso e plano pode endurecer rápido demais em um folheado fino, penetrar profundamente demais em um substrato de núcleo aberto ou não receber calor suficiente no centro de uma montagem acústica mais espessa. O objetivo da produção não é simplesmente obter a ligação inicial mais forte possível. É obter uma ligação repetível que permaneça estável após corte, usinagem, embalagem, transporte e instalação.
Comece pela linha de cola, não pelo painel de controle da prensa
Antes de definir os ajustes da prensa, identifique o que deve ocorrer na linha de adesivo. As orientações técnicas do fornecedor do adesivo devem ser tratadas como limite operacional, especialmente quanto à temperatura mínima de cura, tempo aberto, tempo de montagem, taxa de aplicação e pressão necessária. Uma prensa quente não pode compensar uma mistura de cola envelhecida por tempo excessivo, um padrão de aplicação que deixa áreas próximas às ranhuras sem cola ou uma superfície de material contaminada por pó.
Para o planejamento do projeto, separe estas três etapas:
- Tempo aberto de montagem: o período após a aplicação do adesivo durante o qual os materiais podem ser posicionados sem que a cola perca a capacidade necessária de transferência e molhamento.
- Tempo fechado de montagem: o período após os componentes serem unidos e antes do início da prensagem. Atraso excessivo pode impedir o contato adequado da cola ou causar formação prematura de película.
- Tempo de prensagem: o tempo sob calor e pressão necessário para que a linha de cola atinja sua condição de cura, e não apenas para que o prato da prensa alcance o ponto de ajuste.
Essas etapas são fáceis de ignorar quando o fluxo de produção é interrompido. Um painel pode parecer visualmente aceitável logo após a prensagem, mas depois delaminar porque o adesivo já havia perdido a capacidade de transferência antes do início do ciclo de prensa. Quando os defeitos ocorrem de forma intermitente, em vez de em todos os painéis, acompanhe o tempo de espera do material juntamente com os ajustes da prensa.
Defina a temperatura com base no calor real do prato e da linha de cola
A temperatura deve ser suficientemente alta para ativar ou curar o adesivo selecionado dentro de um ciclo prático, mas não tão alta que danifique o folheado, o revestimento, o material traseiro ou o equilíbrio de umidade do painel. O valor exibido no controlador só é útil quando reflete o desempenho real do prato. Um prato pode ter cantos mais frios, recuperação lenta após ciclos repetidos ou diferença entre a temperatura exibida e a temperatura de superfície.
Comece verificando se ambos os pratos são aquecidos conforme previsto e se suas superfícies permanecem razoavelmente uniformes em toda a área de trabalho. Tiras sensíveis à temperatura, um método adequado de medição por contato ou outros procedimentos validados na fábrica podem revelar se uma zona opera mais fria que as demais. Uma falha de colagem recorrente na mesma posição do painel geralmente é um problema de uniformidade da prensa, e não do adesivo.
Para painéis com folheado ou faces decorativas finas, o calor excessivo pode causar vários problemas: vazamento de adesivo através do folheado, escurecimento da madeira, bolhas na superfície, perda da qualidade do acabamento ou movimentação excessiva de umidade. Em painéis ranhurados e perfurados, o calor elevado também pode acelerar a cura na superfície enquanto a linha de cola mais profunda permanece abaixo da condição de cura necessária. Portanto, aumentar a temperatura do prato nem sempre é a forma mais rápida de reduzir os ciclos.
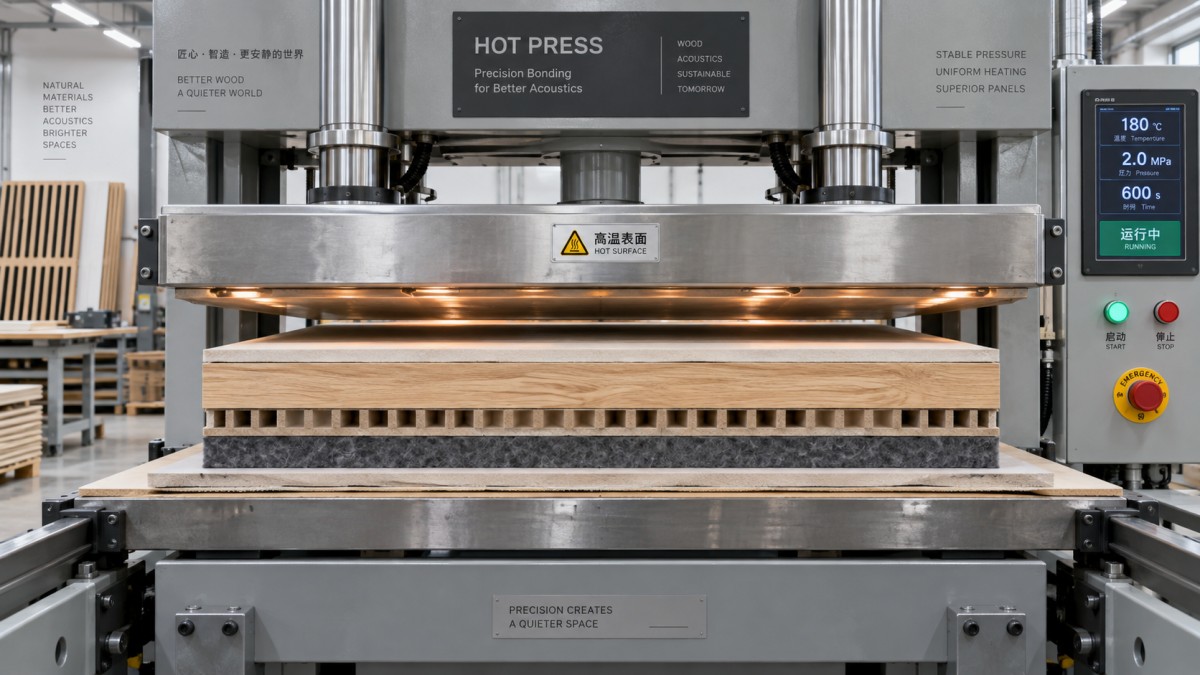
Uma abordagem mais confiável é verificar a transferência de calor por toda a pilha do painel. Considere a espessura do painel, a densidade do núcleo, o material traseiro, as placas de apoio, as folhas antiaderentes e quaisquer placas protetoras entre o prato e a peça. Cada camada adicional altera o tempo necessário para o calor alcançar a linha de cola. Quando um processo inclui uma placa de apoio para proteger a face, o programa de prensagem deve considerar a massa térmica dessa placa, em vez de utilizar o ciclo de prensagem direta.
Use a pressão para criar contato, não para expulsar o adesivo
A pressão tem um objetivo principal: colocar as superfícies de união em contato íntimo e uniforme enquanto o adesivo cura. Ela não deve ser tratada como um acelerador geral de cura. Pressão excessiva pode expulsar o adesivo da linha de cola, especialmente em sistemas de baixa viscosidade ou substratos porosos. O resultado pode ser uma linha de cola com aspecto seco e baixa resistência a tensões posteriores. Pressão insuficiente, por outro lado, deixa lacunas onde o folheado, o laminado ou o revestimento traseiro não entrou completamente em contato com o núcleo.
Os painéis acústicos exigem atenção especial porque sua geometria cria zonas com diferentes níveis de suporte. As seções sólidas ao lado das fendas podem receber força de maneira diferente das seções sobre ranhuras ou perfurações. Uma placa de apoio rígida e plana pode ajudar a distribuir a pressão, mas deve ser adequada ao projeto do painel. Uma placa de apoio que faça ponte sobre áreas sem suporte pode proteger a superfície em uma configuração e introduzir marcação localizada em outra.
A pressão da prensa deve ser avaliada como pressão na superfície do painel, e não apenas como pressão do sistema hidráulico. A relação depende da área do cilindro, da área do prato, do número de painéis carregados e de os painéis serem prensados individualmente ou em pilha. Portanto, mudanças no tamanho do painel podem alterar a carga real aplicada a cada peça, mesmo quando o ajuste da máquina permanece inalterado.
Determine o tempo de prensagem pela seção de aquecimento mais lento
O tempo de prensagem costuma ser definido com base em um tipo de placa anterior e depois transferido para um novo projeto de painel acústico. Isso cria risco sempre que a espessura, o revestimento traseiro, o adesivo, a espécie do folheado ou o padrão de ranhuras muda. O ponto limitante normalmente é a parte da montagem que aquece mais lentamente, que pode ser o centro de um núcleo espesso, uma área isolada por feltro ou uma seção sob uma placa de apoio.
Use uma sequência de testes controlada, em vez de alterar vários ajustes ao mesmo tempo. Mantenha constantes a preparação do adesivo, o método de aplicação, o condicionamento dos painéis e a disposição de carregamento. Em seguida, ajuste uma variável principal e inspecione os painéis após terem resfriado. A aparência imediata não é suficiente. Uma colagem pode parecer satisfatória enquanto está quente, mas apresentar movimentação, retorno elástico ou separação de bordas posteriormente.
Para cada teste, registre:
- construção do painel, espessura, material da face e tipo de revestimento traseiro;
- condição de umidade do material e ambiente da oficina no momento da prensagem;
- tipo de adesivo, condição da mistura quando aplicável e método de aplicação;
- temperatura ajustada do prato e qualquer variação medida da temperatura de superfície;
- pressão real do painel, duração da prensagem e posição de carregamento;
- tempo de resfriamento e manuseio antes do corte, empilhamento ou inspeção;
- observações da colagem na face, nas bordas, nas ranhuras e nas áreas perfuradas.
Esse registro é especialmente valioso para uma equipe de projeto que passa da aprovação de amostras para a produção em volume. Um painel de amostra prensado lentamente em uma máquina com carga leve pode não representar as condições térmicas de turnos contínuos. À medida que o ritmo de produção aumenta, a recuperação do prato, a preparação dos materiais e a consistência do carregamento passam a fazer parte do processo de controle da colagem.
A condição do material pode comprometer ajustes que, de outra forma, seriam corretos
Núcleos e folheados à base de madeira respondem às mudanças de umidade. Um painel excessivamente úmido pode gerar vapor sob calor, causando bolhas, empolamentos ou tensão interna. Um folheado muito seco pode tornar-se frágil e rachar ao redor de ranhuras, perfurações ou perfis de borda. A umidade desigual entre o folheado da face e o núcleo pode contribuir para o arqueamento após o painel sair da prensa.
Quando viável, condicione os materiais no mesmo ambiente de produção e evite misturar estoque recém-entregue com material estabilizado na oficina sem verificar sua condição. A variação de umidade é frequentemente confundida com um problema de prensa porque o defeito visível aparece após a prensagem. O indício é a inconsistência entre lotes processados com os mesmos parâmetros da máquina.
A preparação da superfície é igualmente importante. Poeira proveniente de ranhuramento ou perfuração pode permanecer dentro de rebaixos e ao longo das bordas, reduzindo o contato da cola. Um painel pode passar em uma inspeção visual superficial e ainda ter áreas contaminadas onde a camada decorativa não adere totalmente. Os procedimentos de limpeza devem se concentrar na superfície real de colagem, incluindo canais usinados e bordas porosas, e não apenas na face visível.
Proteja o projeto acústico durante o carregamento e descarregamento
A orientação do painel deve ser definida antes do início da produção. Algumas construções têm uma direção preferencial de prensagem porque o folheado da face, as ranhuras, o revestimento traseiro e a disposição da placa de apoio respondem de maneira diferente sob carga. Inverter os painéis durante um turno movimentado pode produzir variação inexplicável. Marcas simples de orientação no transportador ou dispositivo de carregamento podem evitar isso.
Use separadores, placas de apoio, materiais antiaderentes ou mantas flexíveis somente quando forem compatíveis com a superfície e o processo adesivo. Sua condição deve ser inspecionada regularmente. Uma placa de apoio danificada, uma folha antiaderente endurecida, uma lasca presa ou acúmulo de adesivo podem marcar a face do painel e criar diferenças locais de pressão. Reutilizar uma camada protetora além de sua condição eficaz geralmente custa mais em retrabalho do que sua substituição.
Após a abertura da prensa, não presuma que o painel está pronto para manuseio intenso. Conjuntos quentes podem reter tensão interna e ser mais vulneráveis à flexão, danos nas bordas ou movimentação da colagem. Apoie o painel uniformemente durante a transferência. Empilhe-o sobre uma base plana, com separação adequada quando exigida pela construção, e permita resfriamento suficiente antes da usinagem, embalagem ou avaliação de qualidade.
Quando surgir um defeito, evite alterar todos os ajustes de uma só vez
Uma sequência disciplinada de solução de problemas evita desperdício de tempo de produção. Primeiro, identifique se a falha é localizada ou aleatória. Um defeito encontrado repetidamente próximo a um canto indica temperatura do prato, distribuição de pressão, condição da placa de apoio ou posição de carregamento. Falhas que ocorrem em locais diferentes, mas somente em um lote de material, podem indicar umidade, preparação da superfície, idade do adesivo ou variação do núcleo.
Levantamento de bordas e delaminação parcial
Verifique a cobertura de adesivo na borda, o tempo fechado de montagem, a planicidade do painel antes do carregamento e o contato de pressão no perímetro. Não aumente imediatamente a pressão. O levantamento das bordas pode resultar de um substrato empenado que nunca alcançou contato uniforme ou de um adesivo que formou película antes da prensagem. Inspecione se a camada decorativa está sendo cortada ou submetida a tensão antes que a colagem tenha resfriado e se estabilizado.
Bolhas, empolamentos ou distorção de superfície
Procure excesso de umidade, aquecimento rápido demais, ar preso, aplicação excessiva de adesivo ou camadas protetoras incompatíveis. Bolhas concentradas sobre zonas perfuradas podem indicar suporte desigual ou movimentação de vapor através da estrutura do painel. Reduzir ligeiramente o calor e prolongar o tempo de permanência pode, às vezes, melhorar o controle, mas somente após confirmar que o adesivo ainda atinge seu requisito de cura.
A colagem parece boa inicialmente, mas falha depois
Esse padrão geralmente indica cura incompleta, falta de adesivo, condicionamento inadequado do material ou tensão pós-prensa. Revise a temperatura real da linha de cola, e não apenas a indicação da prensa. Examine também a prática de resfriamento. Um painel movimentado, dobrado, cortado ou empilhado enquanto ainda está quente pode ser submetido a tensão antes que o adesivo e os componentes à base de madeira se estabilizem.
Estabeleça uma janela de produção repetível
O resultado mais útil dos testes não é um único ajuste “perfeito”. É uma janela operacional definida: faixa aceitável de temperatura do prato, pressão-alvo, faixa permitida de tempo de ciclo, atraso máximo de montagem, requisitos de condição do material, disposição aprovada da placa de apoio e pontos de inspeção. Isso dá à equipe de produção margem para operar de forma consistente, deixando claro quando uma mudança no projeto do painel ou no material exige nova validação.
Para uma prensa quente para painéis acústicos de madeira, uma colagem estável depende do controle de toda a pilha, em vez de levar um parâmetro ao extremo. Confirme a condição do adesivo, verifique a distribuição real de calor e pressão, apoie as estruturas acústicas delicadas e avalie os painéis após o resfriamento. Essa abordagem reduz a probabilidade de que um painel visualmente aceitável se torne posteriormente um problema de qualidade dispendioso no projeto.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.