


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como os equipamentos CNC de furação lateral mantêm os padrões de furos alinhados entre lotes?
O equipamento CNC de furação lateral mantém os padrões de furos alinhados entre lotes graças a estruturas rígidas, posicionamento por servomotores e programas armazenados. Saiba como o controle do ponto de referência, a fixação e a calibração evitam retrabalho.
Quem já produziu móveis de painéis em lotes sabe onde surgem os problemas. Raramente é no primeiro armário. O primeiro lote é montado sem problemas, o segundo fica suficientemente próximo e, no quinto ou sexto lote, um painel lateral que deveria receber uma fileira de cavilhas precisa ser forçado, uma prateleira fica ligeiramente desnivelada ou uma pilha de peças precisa ser furada novamente. Nada de grave quebrou. O padrão simplesmente se desviou, fração de milímetro após fração de milímetro, até esgotar a tolerância que a montagem consegue absorver.
Esse desvio gradual é justamente o que esse tipo de equipamento foi projetado para evitar. Um gabarito manual depende de o operador ajustá-lo novamente para cada trabalho, e cada reajuste permite a entrada de uma pequena diferença. O equipamento CNC de furação lateral adota outra abordagem: fixa a referência uma vez, move-se até coordenadas armazenadas sob controle de servomotores e repete o mesmo ciclo sem pedir que alguém faça novas medições. Manter os padrões alinhados entre lotes não depende de um único recurso. É o controle do ponto de referência, uma estrutura que não flexiona, uma fixação que mantém o painel em uma posição conhecida e uma calibração que assegura a precisão dos valores da máquina, tudo funcionando em conjunto.
O alinhamento é um sistema, não um único ajuste
Três fatores se encontram no momento em que a broca penetra na borda do painel: a posição do painel em relação às suas referências, a posição da unidade de furação ao longo dos seus eixos e o programa que indica à unidade para onde se mover. Se qualquer um dos três mudar entre lotes, o padrão também muda, mesmo que os outros dois estejam perfeitos.
Os métodos mais antigos geralmente controlam bem apenas um dos três fatores. Um gabarito bem-feito controla a posição do painel, mas a posição da furação ainda depende de batentes ajustados manualmente, que podem sofrer impactos ou ser reajustados de maneira ligeiramente diferente. Uma unidade de furação potente montada em uma estrutura leve controla o corte, mas a estrutura se movimenta sob carga. O equipamento CNC de furação lateral mantém os padrões consistentes porque controla os três fatores simultaneamente e elimina as etapas de ajuste manual que costumavam introduzir a maior parte das variações entre lotes.
O ponto de referência: onde começa cada lote
Todo padrão de furos preciso começa em um ponto de referência — a referência fixa a partir da qual a máquina faz as medições. Em uma furadeira lateral, o ponto de referência normalmente é definido por duas superfícies: uma guia ou um batente que posiciona o painel ao longo do seu comprimento e um apoio que o posiciona em relação à sua espessura. No início de cada ciclo, o painel é encostado no mesmo ponto de referência, para que o primeiro furo seja sempre medido a partir da mesma origem, seja no primeiro painel de segunda-feira ou no quatrocentésimo de sexta-feira.
É nesse ponto que os métodos convencionais perdem precisão sem que se perceba. Se o operador às vezes usa a extremidade esquerda do painel como referência e outras vezes a direita, qualquer pequeno erro no comprimento do painel aparece dentro do padrão de furos. Se os painéis forem virados de maneira diferente entre lotes, o padrão se deslocará junto com a face de referência. Uma configuração CNC elimina essa escolha: a posição de carregamento, a borda de referência e o ponto zero são fixados na máquina e no programa; assim, o quinquagésimo lote começa na mesma origem que o primeiro.
Uma única face de referência, sempre usada da mesma maneira
A regra prática é simples: escolha uma face e uma extremidade do painel como referência e use-as em todas as operações que precisam coincidir. Quando a lista de corte, o programa de furação e o desenho de montagem usam a mesma referência, pequenas variações no tamanho do painel ficam no lado não crítico da peça, em vez de interferirem no padrão de furos. Quando um padrão se desloca subitamente pela espessura de uma fita de borda, a causa quase sempre é uma mudança de referência, não uma máquina com defeito — e uma referência fixa dificulta que o mesmo erro se repita.
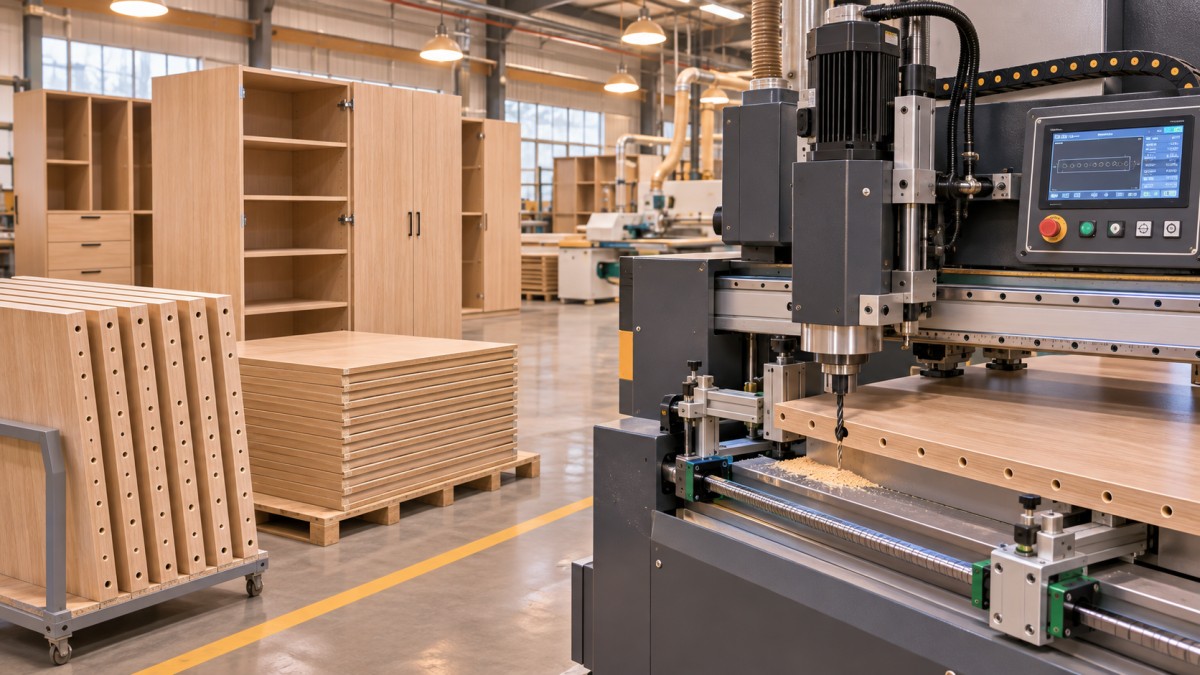
Uma estrutura rígida e o movimento guiado eliminam a folga antes que ela se torne um erro
Uma unidade de furação não aplica uma força suave. Cada broca que penetra na borda do painel gera carga lateral e vibração, e a produção em lote multiplica essa carga por milhares de ciclos. Se a estrutura ou as guias flexionarem, mesmo que ligeiramente, a broca chega um pouco fora da posição comandada — geralmente na mesma direção, razão pela qual a flexão se manifesta como um deslocamento consistente do padrão, e não como uma dispersão aleatória.
Um equipamento CNC de furação lateral bem construído responde a isso com massa e guiamento, em vez de tentar corrigir o problema depois que ele ocorre. Uma estrutura pesada e aliviada de tensões absorve as vibrações, em vez de transmiti-las à peça. Guias lineares e fusos de esferas mantêm o carro em uma trajetória definida, com folga mínima, para que a posição solicitada pelo controle seja a posição alcançada pelo eixo-árvore, nos dois sentidos de deslocamento. A folga — o pequeno movimento sem resposta quando um eixo inverte o sentido — é eliminada pelo projeto mecânico e compensada pelo controle naquilo que ainda resta. Essa é a diferença entre uma máquina que mantém o padrão durante um turno e outra que o mantém durante uma temporada.
O posicionamento por servomotores e os programas armazenados repetem uma posição em vez de medi-la novamente
Um programa armazenado faz mais do que economizar tempo: elimina novas medições do processo. Quando um padrão de furos é criado, verificado e salvo uma vez, todos os lotes posteriores usam as mesmas coordenadas. Ninguém volta a medir a partir de um desenho, ajusta novamente um batente com uma régua ou troca dois algarismos em uma tarde de sexta-feira. O padrão não pode se desviar por causa de um erro de ajuste que nunca foi inserido novamente.
Os servomotores transformam essas coordenadas em movimento físico. Cada eixo se move sob controle de malha fechada: o acionamento recebe o comando para alcançar uma posição, um encoder informa a posição real e o controle corrige qualquer diferença antes de prosseguir com o ciclo. Esse processo é contínuo, portanto uma mudança na resistência ou uma broca cega que reduza a velocidade do eixo não se transforma silenciosamente em erro de posicionamento. Com a seleção automática do programa — escolhendo o trabalho no controle ou lendo uma etiqueta no painel — a máquina também elimina o risco de usar o programa errado, que, na prática, causa mais sucata em lotes do que o desgaste mecânico. O trabalho do operador passa a ser carregar corretamente e verificar a primeira peça, em vez de medir e ajustar.
Fixação que mantém o painel imóvel sem deformá-lo
Nada do que foi mencionado importa se o painel se mover. Um painel que desliza um terço de milímetro quando a primeira broca penetra reproduz esse erro em todos os furos do ciclo — de forma precisa, repetível e errada. As pinças pneumáticas e as vigas de pressão dos equipamentos CNC operam em sequência: primeiro, assentam firmemente o painel contra o ponto de referência; em seguida, mantêm-no plano e imóvel durante a furação.
O que diferencia uma boa fixação de uma fixação simplesmente forte é a capacidade de restringir o movimento sem deformar. Pressão insuficiente faz o painel se deslocar sob a carga de furação, especialmente os painéis compridos fixados perto de uma extremidade. Pressão excessiva no local errado curva um painel fino, que é furado enquanto está deformado e volta à posição original depois, deixando os furos deslocados. A pressão correta, posições de fixação adequadas ao tamanho do painel e superfícies de referência limpas mantêm a peça na posição prevista pelo programa. A extração de pó também é importante para a precisão pelo mesmo motivo: pó fino acumulado contra uma guia funciona como um calço que ninguém pretendia colocar.
A calibração e a compensação mantêm os valores precisos
Uma máquina pode repetir perfeitamente uma posição errada. A repetibilidade mantém a consistência entre os lotes; a calibração mantém a correspondência com o desenho. Com o tempo, as brocas são trocadas, um eixo-árvore passa por manutenção, um batente sofre um impacto e a dilatação térmica desloca componentes em pequenas quantidades. A calibração compara o funcionamento da máquina com um padrão conhecido e corrige as diferenças antes que causem retrabalho.
Na prática, trata-se de uma lista curta de verificações feitas regularmente, e não apenas após uma falha: medir um painel de teste depois de trocar uma ferramenta, verificar as posições dos eixos com um calibrador ou uma peça de referência, atualizar os valores das ferramentas ao substituir brocas e revisar a compensação quando o mesmo desvio aparece duas vezes seguidas. Um desvio é um aviso. O mesmo desvio na verificação seguinte indica que há uma correção a inserir.
As correções são inseridas como valores, com base em medições, uma de cada vez — nunca ajustadas a olho. Essa disciplina impede que um ajuste bem-intencionado se torne o problema do lote seguinte.
O que a máquina não consegue corrigir: os próprios painéis
É importante reconhecer os limites. O equipamento usa como referência o painel que recebe. Se os painéis chegarem com bordas que não sejam retas, faces fora de esquadro em relação à borda ou espessura variável entre as peças de um lote, os furos serão precisos em relação a uma referência defeituosa — o que, na bancada de montagem, se manifesta como desalinhamento. Um lote de painéis com espessura nominal de 18 mm, mas que varia de 17,6 a 18,4 mm, apresentará centros de furos deslocados ao longo da espessura, por melhor que seja a calibração da máquina, porque o centro da borda realmente fica em uma posição diferente em cada painel.
A solução está nas etapas anteriores: precisão de corte, armazenamento que mantenha os painéis planos e seleção ou rejeição do material fora da tolerância antes de chegar à furadeira. As oficinas com maior consistência entre lotes tratam a preparação dos painéis e a furação como um único processo. Assim, a máquina não acrescenta variações próprias às do material, e as verificações da primeira peça detectam problemas no material já no primeiro painel, em vez de no centésimo.
Quando um padrão ainda se desvia, identifique o erro antes de tocar em um ajuste
Mesmo uma máquina bem conservada pode ocasionalmente produzir um lote desalinhado, e o formato do erro é a melhor pista para identificar a causa. Se todos os furos se deslocaram na mesma direção e pela mesma distância, algo mudou no ponto de referência ou na origem do programa — um batente, uma face de referência ou o arquivo de trabalho incorreto. Se o erro aumenta ao longo do painel, verifique se há flexão, uma guia desgastada ou se o painel não está assentado ao longo de todo o seu comprimento. Se o erro for aleatório de um furo para outro, suspeite de movimento durante o corte: fixação inadequada, deflexão causada por uma broca cega ou pó sob o painel. Se o primeiro lote estiver correto e os seguintes começarem a se desviar, considere o calor e o acúmulo gradual de pó fino nas faces de referência.
Siga essa ordem — painel, ponto de referência, fixação e, por fim, ajustes da máquina. Compensar uma referência suja ou uma fixação que desliza grava uma correção falsa no programa armazenado, que poderá danificar silenciosamente o próximo lote, mesmo que ele não apresente o problema original.
A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para trabalhar madeira há mais de 20 anos a fabricantes de móveis, oficinas de processamento de painéis e linhas de produção industrial; a consistência entre lotes é um dos assuntos mais frequentes entre os compradores. A resposta raramente está em um único componente. Está na estrutura, no projeto do ponto de referência, no sistema de servomotores, na fixação e na rotina de calibração funcionando em conjunto — e um fornecedor capaz de explicar como esses componentes interagem com os seus painéis e de prestar suporte à máquina após a instalação vale tanto quanto qualquer dado em uma ficha técnica.
Os padrões de furos permanecem alinhados entre lotes quando nada no processo precisa ser decidido novamente a cada vez. O ponto de referência é fixo, a estrutura não flexiona, os servomotores alcançam as coordenadas armazenadas e informam a posição, as pinças mantêm o painel onde o programa espera que esteja e a calibração elimina os pequenos erros introduzidos pelo desgaste e pelo tempo. Configure esse sistema uma vez, verifique a primeira peça de cada lote e o décimo lote será montado como o primeiro — o que, em uma oficina de móveis, é o objetivo principal.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.