

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as furadeiras CNC de seis lados mantêm alinhados os furos dos painéis de armários
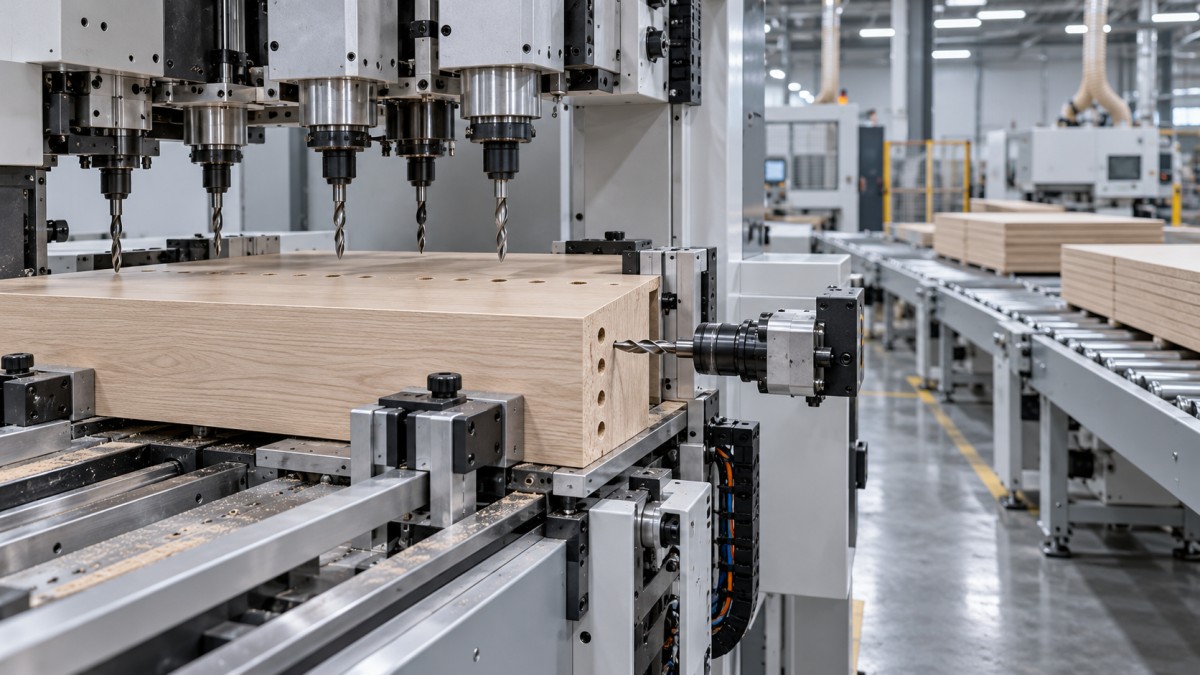
Uma furadeira CNC de 6 faces mantém os furos dos painéis de móveis alinhados ao relacionar as operações de furação em diferentes faces a um sistema de coordenadas controlado. O alinhamento depende de como o painel é referenciado, fixado, movimentado e associado ao seu programa de usinagem. O acesso às seis faces reduz a necessidade de manuseio entre operações, mas a precisão resultante ainda depende da configuração da máquina, das condições do painel, das ferramentas e da calibração.
Na montagem de móveis, duas relações são importantes: a posição de cada furo em relação às referências de montagem do painel e a posição dos furos correspondentes quando painéis separados são unidos. Uma máquina pode produzir espaçamentos repetíveis entre furos e, ainda assim, posicionar todo o padrão à distância errada da borda. Portanto, avaliar o alinhamento exige mais do que um valor de repetibilidade.
O alinhamento começa pela referência do painel
A referência do painel é a base usada para posicionar as características usinadas. Na fabricação de móveis, isso geralmente envolve uma face designada e bordas de referência que correspondem à montagem prevista. A máquina estabelece essas referências por meio de batentes, posições de fixação, sensores ou uma combinação desses métodos. A configuração exata varia conforme o sistema de alimentação e o layout de furação.
O programa deve interpretar essas referências de maneira consistente. Um furo para conector de prateleira dimensionado a partir da borda frontal do móvel deve continuar referenciado a essa borda quando o painel lateral correspondente for usinado. Se um programa usar a frente como referência e outro usar a parte traseira, as variações na profundidade do painel serão transferidas diretamente para o desalinhamento na montagem.
O tamanho real do painel e o tamanho programado do painel são parâmetros distintos. Quando uma máquina mede as dimensões do painel, o software deve definir como essas medições afetam as coordenadas dos furos. Uma característica posicionada a partir da borda oposta pode exigir compensação com base no comprimento medido. Uma característica dimensionada a partir da borda de referência próxima deve manter o deslocamento especificado. Aplicar uma correção geral a todos os furos pode deslocar características que já estavam referenciadas corretamente.
A aplicação de fita de borda acrescenta outra decisão de referência. As dimensões tomadas a partir da borda acabada diferem daquelas tomadas a partir da borda do substrato. O arquivo de usinagem, a orientação do painel e a sequência do processo devem concordar sobre qual superfície define a origem das coordenadas.
Um diagrama de referência útil mostra a face de referência, a borda frontal, a direção de alimentação e as coordenadas dos furos correspondentes nos dois painéis que serão unidos. Ele facilita a interpretação de peças espelhadas e furos em bordas opostas em comparação com desenhos separados de cada face sem marcas de orientação.
O que a usinagem coordenada mantém nas seis faces
A usinagem de seis faces permite o acesso às duas faces principais e às quatro bordas por meio das unidades de furação e dos movimentos de posicionamento disponíveis na máquina. Isso não significa que todas as faces sejam furadas simultaneamente nem que o painel permaneça em uma única posição de fixação, sem alterações. Alguns layouts exigem transferências entre dispositivos de fixação ou movimentos sucessivos pela área de trabalho.
A vantagem para o alinhamento vem da manutenção de uma relação conhecida entre o painel e a máquina durante esses movimentos. Virar e reposicionar manualmente cria novas oportunidades para usar a borda errada como referência, apoiar a peça sobre resíduos ou invertê-la. A usinagem coordenada reduz essas intervenções e mantém as operações nas faces e bordas vinculadas à mesma definição da peça.
No entanto, a transferência entre dispositivos de fixação continua sendo um evento de posicionamento. Quando uma garra se solta e outra assume a fixação, o painel deve manter a posição prevista ou ser referenciado novamente com precisão. Um erro relacionado à transferência costuma aparecer como um desnível entre grupos de furos feitos antes e depois da troca. Um padrão repetido ao longo de um painel comprido é útil para revelar esse comportamento.
As cabeças de furação devem compartilhar uma relação de coordenadas calibrada
Cada eixo-árvore ou unidade de furação tem um deslocamento físico em relação ao sistema de coordenadas da máquina. A calibração relaciona a posição real da ferramenta com a posição comandada do furo. Se as unidades de furação superior e inferior tiverem deslocamentos inconsistentes, os furos em faces opostas podem não coincidir, mesmo que cada unidade produza padrões internamente consistentes.
A furação horizontal introduz outra relação: a altura do eixo-árvore em relação à face de referência do painel. Um furo de borda destinado a encontrar um furo na face precisa ter a posição longitudinal, a altura e a profundidade corretas. A concordância em um desenho visto de cima, por si só, não garante que os dois furos se encontrem corretamente.
Para conectores que exigem furos que se cruzam, a inspeção deve verificar se os eixos dos furos se encontram como previsto e se o conector se encaixa corretamente. Aumentar o diâmetro de um furo para compensar um deslocamento pode ocultar a falha de posicionamento e, ao mesmo tempo, comprometer o encaixe previsto.
A fixação determina se a precisão dos eixos é reproduzida na peça
Um eixo servo posiciona o mecanismo da máquina. O painel só acompanha esse movimento com precisão se o contato com as garras e os apoios permanecer estável. Poeira na superfície de fixação, pastilhas desgastadas ou força de fixação insuficiente podem permitir movimentos que o encoder do eixo não detecta diretamente.
A força de fixação também tem um limite prático superior. Pressão excessiva pode marcar a superfície, comprimir uma borda vulnerável ou deformar um painel fino. O ajuste apropriado depende da configuração de fixação, da construção do painel e das forças de usinagem. Um ajuste definido para um painel espesso e denso não deve ser aplicado automaticamente a um componente mais fino.
O apoio é especialmente importante na furação de bordas. Um painel empenado pode ficar corretamente posicionado na garra e, ainda assim, levantar próximo ao ponto de furação. O furo resultante pode ter as coordenadas previstas pela máquina, mas ficar na altura errada em relação à face local do painel. Dispositivos locais de pressão e superfícies de apoio devem controlar a região onde ocorre o corte.
O estado da ferramenta afeta essa relação. Uma broca desgastada aumenta o empuxo e pode favorecer o movimento ou a deflexão. Em painéis de partículas revestidos, uma superfície de entrada limpa não comprova que o furo permaneça corretamente posicionado em toda a sua profundidade. A projeção da ferramenta, o estado do eixo-árvore e a evacuação de cavacos também influenciam o furo acabado.
As especificações dos servoeixos descrevem apenas parte do erro
A resolução de comando, a precisão de posicionamento e a repetibilidade descrevem propriedades diferentes. Incrementos de comando pequenos não demonstram uma precisão igualmente alta no posicionamento dos furos. A repetibilidade descreve a consistência de movimentos repetidos sob condições especificadas; a precisão de posicionamento diz respeito à correspondência com a posição pretendida. Nenhum desses valores, isoladamente, inclui todos os efeitos da fixação, do batimento da ferramenta, da deformação do painel e da carga de furação.
O método de medição usado para determinar uma especificação publicada é importante. Medições dos eixos feitas sem corte representam uma condição diferente daquela dos furos executados em um painel de dimensões de produção. Resultados obtidos em um movimento curto, perto do centro do curso, não comprovam o desempenho em toda a área de trabalho.
Esses padrões orientam o diagnóstico, mas não determinam a causa por si sós. Repetir o mesmo percurso de usinagem e alterar de forma controlada o apoio, as ferramentas ou a fixação ajuda a distinguir erros que, de outra forma, pareceriam semelhantes.
A orientação do programa deve ser preservada em cada transformação de face
Os arquivos de usinagem de móveis contêm mais do que coordenadas. Também incluem pressupostos sobre a face de referência, a orientação da peça, a direção da ferramenta e se um componente é esquerdo ou direito. A conversão dos dados de projeto em instruções da máquina deve preservar esses pressupostos.
As faces opostas são uma fonte comum de erros. Um furo representado pelo lado externo de uma lateral do móvel exige uma transformação de coordenadas quando é usinado pela face oposta. Uma operação de espelhamento incorreta pode produzir um padrão preciso e repetível, mas no lado errado da linha de referência prevista.
Peças de teste simétricas ocultam algumas dessas falhas. Um painel de teste mais revelador contém um padrão assimétrico, com características distinguíveis próximas de bordas diferentes. O desenho deve identificar explicitamente a face de referência e a borda frontal. Usinar componentes esquerdo e direito correspondentes permite detectar o espelhamento ou a atribuição de face incorretos.
A seleção das ferramentas exige a mesma atenção. Um programa pode indicar as coordenadas corretas e, ainda assim, selecionar uma broca com diâmetro, comprimento ou orientação inadequados. Quando vários eixos-árvore produzem furos relacionados, os deslocamentos individuais devem continuar associados às posições corretas das ferramentas após a manutenção ou a substituição de ferramentas.
Meça as relações realmente necessárias para a montagem
Um teste de aceitação deve reproduzir as características que determinam a junta do móvel. Uma união com cavilhas exige posições de furos compatíveis e um encaixe adequado. Uma união com minifix acrescenta as relações entre o alojamento do excêntrico, o furo de ligação e o fixador correspondente. Fileiras de furos para pinos de prateleira exigem espaçamento consistente e uma referência comum à borda frontal nas laterais opostas do móvel.
As medições da posição dos furos exigem um método de referência definido. Medir a partir de uma borda irregular ou localizar o centro de um furo a partir de uma abertura lascada introduz incertezas sem relação com o movimento da máquina. Os calibradores, pinos ou métodos de medição por coordenadas adequados devem localizar a característica funcional e usar como referência as mesmas superfícies indicadas no desenho.
Uma sequência prática de testes separa várias questões:
- Determine as dimensões reais, a espessura e o esquadro do painel antes da usinagem. Caso contrário, um erro de corte pode ser confundido com um erro de furação.
- Repita um padrão assimétrico em vários painéis, mantendo a mesma orientação de carregamento, para avaliar a consistência.
- Estenda o padrão por todo o comprimento de trabalho e inclua características que exijam a transferência entre dispositivos de fixação, quando aplicável.
- Usine os componentes correspondentes e monte as ferragens especificadas. Além das medições dimensionais, registre a necessidade de forçar o encaixe, o assentamento incompleto e o deslocamento do painel.
Inclua materiais e espessuras representativos, pois as condições de fixação e apoio variam conforme a construção do painel. Uma amostra curta e plana fornece evidências limitadas sobre um componente comprido ou empenado. As condições do teste também devem registrar as ferramentas, os parâmetros de avanço, a exaustão e o estado de aquecimento da máquina para que comparações posteriores continuem sendo significativas.
Os limites de aceitação devem decorrer do projeto da junta e do método de inspeção acordado. Não há uma única tolerância de posição de furos adequada para todas as uniões de móveis. A folga, o comprimento de engate, a geometria das ferragens e a variação combinada das peças correspondentes determinam o erro admissível. Dois painéis podem atender individualmente a um limite dimensional, mas seus erros, atuando em direções opostas, podem impedir a montagem.
Como manter o alinhamento estável após a configuração inicial
A calibração só continua sendo útil enquanto as condições mecânicas e de referência permanecem consistentes. Cavacos nos batentes, pastilhas de fixação danificadas, montagem frouxa da ferramenta e alterações nos deslocamentos das unidades de furação podem mudar os resultados após um teste bem-sucedido. Um programa de referência conservado, com características conhecidas e mensuráveis, oferece uma forma direta de detectar essas alterações.
Após uma colisão da ferramenta, um ajuste do eixo-árvore, um reparo na fixação ou uma alteração de software que afete a conversão de coordenadas, a verificação deve se concentrar na relação afetada por esse trabalho. A substituição de uma unidade de furação horizontal exige confirmar a altura do furo e sua relação com os furos nas faces; uma alteração na lógica de orientação das peças exige componentes esquerdo e direito assimétricos.
Registrar os desvios medidos por posição das características permite distinguir uma deriva gradual de mudanças repentinas. Esses dados relacionam um problema de montagem a uma relação específica de posicionamento e permitem que a correção trate a causa do problema.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.