

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Roteadora CNC de nesting vs. seccionadora: qual é a mais adequada para a produção de móveis sob medida?
Um pedido de armários pode parecer simples numa lista de corte e tornar-se surpreendentemente complexo no chão de fábrica. Os painéis retangulares das estruturas podem exigir furos para suportes de prateleira, furação para dobradiças, ranhuras, etiquetas e uma classificação cuidadosa antes de chegarem à montagem. Acrescente um painel lateral curvo ou uma alteração dimensional de última hora, e a máquina de corte mais rápida não será necessariamente o caminho mais rápido para produzir um armário acabado.
Escolher entre umafresadora CNC de nesting e uma serra seccionadora de vigas exige, portanto, equilibrar a complexidade das peças, o tamanho dos lotes, o aproveitamento do material e as operações de usinagem subsequentes. Para os avaliadores técnicos, a comparação útil não se resume à velocidade de fresagem em relação à velocidade de serragem. Trata-se do tempo, da mão de obra e do custo necessários para produzir um conjunto completo de componentes prontos para montagem.
Comece pelo fluxo de produção, não pelas especificações da máquina
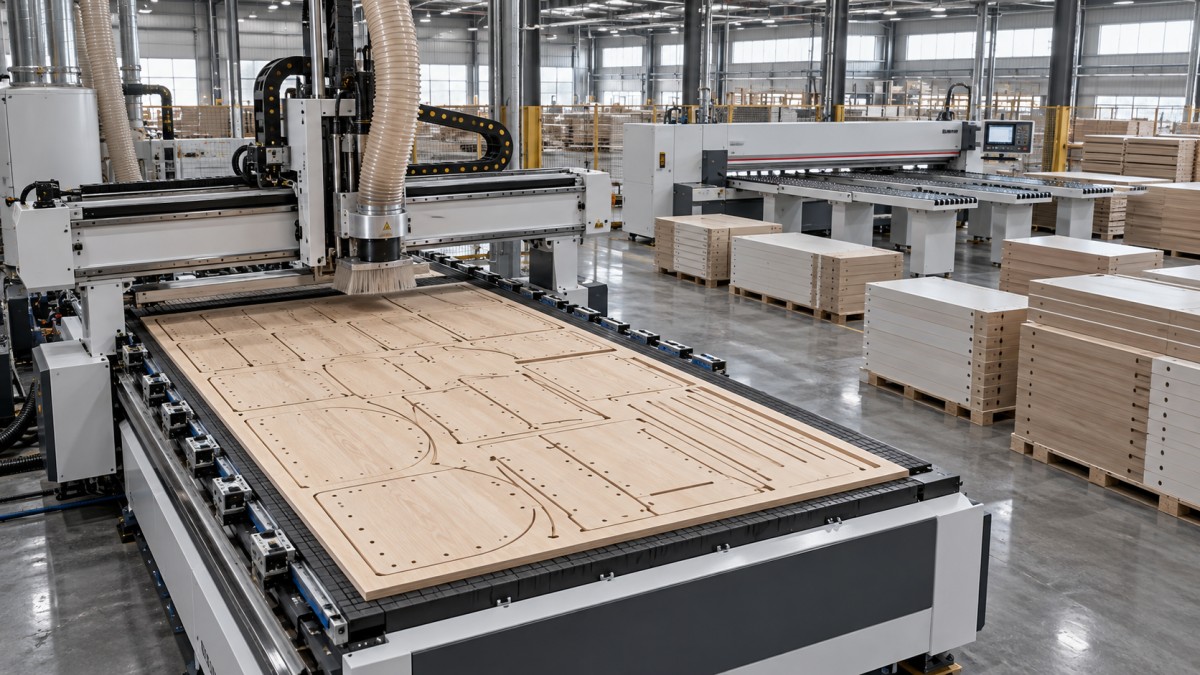
Uma fresadora CNC de nesting organiza os componentes numa chapa e os usina com ferramentas rotativas. Dependendo da configuração, pode cortar contornos externos, fazer furos verticais, usinar rebaixos e criar ranhuras numa única fixação. Isso a torna uma opção atraente quando os designs dos armários mudam com frequência e cada painel precisa de várias operações de usinagem.
Uma serra seccionadora de vigas divide as chapas em peças retangulares por meio de sequências de cortes retos. Entre seus pontos fortes estão o dimensionamento eficiente dos painéis, as dimensões repetíveis e o corte em pilha quando o material, a capacidade da máquina e os requisitos de qualidade permitem. A furação, os rebaixos e a maioria dos detalhes conformados normalmente são executados em equipamentos separados.
Nenhuma das máquinas produz automaticamente um componente de armário acabado. Uma fresadora de nesting ainda pode exigir usinagem separada para recursos na face inferior ou furos horizontais nas bordas. Uma serra seccionadora de vigas pode integrar uma célula altamente produtiva quando combinada com equipamentos adequados de furação, fresagem e movimentação. A comparação correta é entre esses fluxos de trabalho completos.
Onde uma fresadora CNC de nesting se destaca
Alta variedade sem setups físicos repetidos
A produção de armários sob medida envolve frequentemente muitas peças de aparência semelhante, mas que não são intercambiáveis. As larguras variam de um ambiente para outro, os recortes para instalações mudam de posição e a localização das prateleiras varia. Com um software validado de projeto para máquina, um fluxo de nesting pode converter essas diferenças em programas de usinagem sem exigir um setup manual separado para cada componente.
A vantagem é especialmente clara quando o mesmo painel precisa de um contorno externo, furos para suportes de prateleira e uma ranhura para o painel traseiro. Combinar essas operações reduz as transferências e as possibilidades de erros de orientação. No entanto, isso depende de a máquina contar com as ferramentas, a capacidade de furação e o suporte de software adequados. Uma fresadora equipada apenas com um spindle básico não deve ser avaliada como se incluísse um bloco de furação dedicado.
Peças conformadas num fluxo de trabalho predominantemente retangular
Prateleiras curvas, arremates angulares, extensões de mesas e painéis decorativos podem ser aninhados junto com peças comuns de armários, desde que os requisitos de material e usinagem sejam compatíveis. Uma serra seccionadora não consegue criar esses contornos diretamente, por isso um fluxo baseado em serra exige uma etapa adicional de usinagem.
A presença ocasional de peças conformadas pode não justificar, por si só, a aquisição de uma máquina nova. Mas, quando essas peças interrompem regularmente a produção ou dependem de gabaritos manuais, seu impacto vai além dos minutos de usinagem: também consomem mão de obra qualificada e complicam o planejamento.
O limite prático: fixar componentes pequenos com segurança
A fixação por vácuo merece tanta atenção quanto a potência do spindle. Peças pequenas ou estreitas têm uma área de fixação efetiva menor e podem se deslocar à medida que seus contornos são cortados. A porosidade da chapa, o estado da mesa sacrificial, o zoneamento do vácuo, os vazamentos e as forças de corte influenciam a estabilidade.
Estratégias como deixar uma película fina para o passe final ou manter abas de fixação podem ajudar, mas talvez introduzam usinagem ou acabamento adicional. Peça ao fornecedor que processe seus menores componentes de rotina — e não apenas painéis grandes de demonstração — e verifique as dimensões e a qualidade das bordas após a remoção.
Quando a serra seccionadora de vigas é a melhor opção de produção
Para oficinas que produzem quantidades substanciais de painéis retangulares, uma serra seccionadora de vigas pode oferecer um processo de dimensionamento direto e eficiente. Painéis laterais, prateleiras e frentes de gaveta repetidos podem ser cortados em pilhas quando a altura de corte, a capacidade de fixação da máquina, a uniformidade do material e os requisitos de acabamento superficial permitem.
Essa distinção é importante: uma serra que corta várias chapas compatíveis ao mesmo tempo executa uma tarefa de produção diferente daquela de uma fresadora que normalmente processa uma chapa de cada vez. Comparar apenas as velocidades de avanço oculta essa vantagem. Da mesma forma, citar a altura máxima da pilha sem verificar a qualidade real dos painéis e as condições de movimentação pode superestimar a capacidade utilizável.
Uma serra seccionadora de vigas torna-se especialmente atraente quando a oficina já dispõe de capacidade confiável para furação nas etapas seguintes. Se os painéis cortados são transferidos sem problemas para uma furadeira CNC com identificação confiável, a separação das operações pode proporcionar uma produtividade geral superior à execução de todos os recursos numa única mesa de nesting.
O ponto fraco surge quando as peças dimensionadas se acumulam entre as máquinas. Procurar o painel correto, virá-lo para posicionar a borda de referência adequada e esperar por um setup de furação podem consumir a vantagem aparente do corte. Uma serra rápida ligada a um fluxo de trabalho desequilibrado simplesmente gera produtos em processo mais depressa.
Aproveitamento do material: compare layouts reais, não afirmações genéricas
O software de nesting pode organizar eficientemente tamanhos variados e formas irregulares, mas uma fresadora CNC de nesting não garante automaticamente um melhor rendimento em todos os trabalhos. O diâmetro da ferramenta da fresadora exige espaçamentos, enquanto a otimização para serra seccionadora precisa respeitar as sequências de cortes retos e a espessura de corte da lâmina. Os resultados dependem da composição real das peças.
A direção dos veios, a combinação de padrões decorativos, as margens para refilo das bordas, as dimensões das chapas e as áreas defeituosas podem limitar ambas as abordagens. Um layout com excelente aproveitamento teórico pode ser inaceitável se os veios visíveis ficarem na direção errada ou se as frentes de portas adjacentes perderem o padrão pretendido.
As sobras também precisam ser contabilizadas com rigor. Um retalho retangular identificado, armazenado e reutilizado tem valor. Uma sobra irregular que nunca volta à produção não oferece o mesmo benefício. Compare orendimento de material utilizável, incluindo um processo realista de reutilização de sobras, em vez de se basear apenas na porcentagem de aproveitamento indicada pelo software.
Meça o tempo até as peças estarem prontas para a montagem
Uma avaliação técnica deve acompanhar um pedido representativo desde o corte até a usinagem, identificação e movimentação. Para o nesting, registre o carregamento, o posicionamento da chapa, as trocas de ferramentas, a furação, a fresagem, o descarregamento, a separação das peças e as interrupções relacionadas à mesa sacrificial. No fluxo com serra, inclua o corte, a separação das pilhas, a etiquetagem, as transferências e todas as operações secundárias necessárias.
Não basta somar o tempo de ciclo de cada máquina e chamar o resultado de prazo do pedido. Algumas operações ocorrem em paralelo. Em vez disso, diferencie o tempo total de equipamento, a mão de obra do operador e o tempo decorrido até a conclusão. Depois, identifique a estação que limita a produção.
Considere uma oficina que corta pedidos variados de armários em pequenos lotes. O nesting pode reduzir a movimentação porque vários recursos são usinados antes de as peças saírem da mesa. Em outra oficina, uma serra seccionadora e uma célula de furação podem trabalhar simultaneamente, permitindo furar um lote enquanto o seguinte é cortado. Ambas podem ser configurações adequadas; o fator decisivo é se a capacidade permanece equilibrada diante da composição real dos pedidos.
Verifique as interfaces que muitas vezes passam despercebidas nas demonstrações
- Colagem de bordas: Confirme a qualidade das bordas acabadas, as tolerâncias dimensionais e se é necessário algum refilo preliminar.
- Furação: Identifique os furos horizontais, os recursos na face oposta e os detalhes dos conectores que não podem ser executados no setup inicial.
- Identificação: Verifique se as etiquetas permanecem legíveis e corretamente associadas às peças durante a usinagem e a classificação.
- Montagem: Confira as faces de referência, as posições dos furos e a orientação dos componentes em relação ao sistema de ferragens pretendido.
Um painel cortado com precisão, mas referenciado incorretamente para a furação, ainda causa problemas na montagem. Essas verificações das interfaces costumam revelar mais do que a especificação de posicionamento anunciada pela máquina.
Estruture a comparação de custos em torno de toda a célula
O preço de compra é apenas uma parte da decisão. Uma comparação significativa inclui instalação, serviços públicos, extração de pó, ferramentas, software, treinamento, mão de obra, manutenção e os equipamentos de apoio necessários para concluir o processo.
Para o nesting, avalie o consumo de ferramentas da fresadora, a substituição e o nivelamento da mesa sacrificial, os requisitos do sistema de vácuo e a extração de pó. Para um fluxo com serra seccionadora, inclua as lâminas, a afiação, o espaço para movimentação e o custo da capacidade de furação ou fresagem necessária. Ambas as abordagens precisam de recursos para a movimentação segura de materiais e a manutenção de rotina.
Um indicador interno útil é ocusto por componente aprovado e pronto para montagem. Divida os custos de produção relevantes pelo número de peças utilizáveis produzidas, e não pelo número de chapas processadas. Isso revela retrabalho, painéis danificados e usinagem incompleta que um cálculo simples do custo de corte pode ocultar.
Avalie também a viabilidade econômica com níveis de utilização realistas. Uma máquina cuja aquisição se justifica pela produção ininterrupta durante um turno completo pode decepcionar numa oficina em que a preparação dos pedidos, a disponibilidade de material ou o número de funcionários limitam o tempo real de operação. Por outro lado, um processo mais integrado pode valer a pena mesmo com um volume modesto se eliminar custos recorrentes de movimentação e retrabalho.
Um teste prático de aceitação antes de assumir o compromisso
Envie aos fornecedores em avaliação o mesmo pacote representativo de produção: desenhos dos armários, especificações dos painéis, requisitos de ferragens, regras de orientação dos veios e tamanhos de lote previstos. Inclua trabalhos comuns e componentes difíceis. Uma avaliação baseada apenas em peças ideais oferece pouca confiança quanto à produção diária.
- Valide o fluxo digital. Acompanhe um pedido desde os dados de projeto até a otimização, a geração de programas e as etiquetas. Verifique como as revisões são controladas.
- Use o material real. Avalie lascamento superficial, acabamento das bordas, uniformidade dimensional e estabilidade de peças pequenas nos tipos e espessuras que você utiliza.
- Registre o ciclo completo. Inclua a intervenção do operador, o descarregamento, a classificação e as operações secundárias — não apenas a usinagem automática.
- Inspecione as juntas acabadas. Monte componentes representativos para confirmar que os resultados da usinagem são adequados às ferragens selecionadas.
- Avalie a facilidade de manutenção. Pergunte sobre acesso para assistência técnica, disponibilidade de consumíveis, peças de reposição, treinamento e suporte para resolução de problemas.
A Qingdao Zhongding Machinery Co., Ltd. traz mais de 20 anos de experiência no setor de máquinas para marcenaria para as discussões sobre equipamentos. Para uma conversa produtiva sobre a seleção, forneça à empresa os desenhos dos componentes, a variedade de materiais, as máquinas existentes e as metas de produção. Isso oferece uma base mais sólida para avaliar uma solução para marcenaria do que solicitar a recomendação de uma máquina apenas com base no volume de chapas. O suporte técnico e as condições de fornecimento de peças de reposição também devem fazer parte dessa avaliação.
Escolha com base no trabalho que você realmente precisa entregar
Umafresadora CNC de nesting costuma ser a opção mais indicada quando os pedidos de armários variam muito, as peças conformadas são frequentes e combinar o corte com a usinagem das faces reduz significativamente a movimentação. Uma serra seccionadora de vigas costuma ser preferível quando predominam peças retangulares repetidas, o corte em pilha é viável e os equipamentos das etapas seguintes conseguem absorver a produção sem gerar filas.
Algumas fábricas se beneficiam de ambas: a serra processa trabalhos repetitivos com peças retangulares, enquanto o nesting processa componentes variáveis ou conformados. Essa configuração só faz sentido quando o volume, a equipe, o software e o espaço disponível comportam a operação.
A escolha mais confiável é aquela que produz peças completas de armários, corretamente identificadas e a um custo sustentável. Avalie cada opção com base em pedidos representativos e em todo o fluxo de produção. A velocidade de corte importa — mas o que chega à montagem e a confiabilidade com que chega lá importam ainda mais.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.