


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a consultoria de processos de fabricação de armários ajuda a evitar erros de alinhamento dos furos
Como a consultoria de processos para fabricação de armários ajuda a evitar erros de alinhamento dos furos
Furos desalinhados em armários podem transformar uma montagem rotineira em uma falha de qualidade. Os cavilhões não se encaixam, os conectores excêntricos puxam os painéis de maneira desigual e as ferragens precisam de ajustes que nunca deveriam ter sido necessários. O retrabalho traz outro problema: os operadores podem ser tentados a alargar os furos, forçar as juntas ou furar manualmente painéis sem o devido apoio.
A prevenção desses defeitos começa antes da furação. Uma consultoria eficaz de processos de fabricação de armários analisa como as dimensões do projeto são convertidas em coordenadas da máquina, como os painéis são posicionados contra os batentes e como a inspeção confirma se as peças correspondentes realmente se encaixam. O resultado útil não é simplesmente um programa de furação corrigido. É um processo controlado que impede que o mesmo erro volte a ocorrer no próximo turno ou na próxima revisão do produto.
Comece pela junta que falhou, não pelas configurações da máquina
Quando a lateral e o painel inferior de um armário não se encaixam, ajustar o deslocamento da furação pode parecer a solução mais rápida. Também é uma forma fácil de ocultar a causa original. O furo pode estar corretamente posicionado em relação à origem programada, enquanto essa origem está errada para a montagem.
A análise do processo deve começar pelos componentes correspondentes, seus desenhos aprovados, as especificações das ferragens e os registros de produção. Identifique quais superfícies devem se encontrar, quais bordas definem as dimensões e se o problema afeta todos os componentes ou ocorre de forma intermitente. Mantenha as peças rejeitadas disponíveis; substituí-las antes da investigação elimina evidências úteis.
O padrão do defeito ajuda a direcionar a investigação:
- Um deslocamento consistente em todo um grupo de furos sugere um problema de referência, deslocamento ou programa.
- Um erro que aumenta ao longo de uma fileira requer verificações do esquadro do painel, do ângulo de posicionamento e da geometria da máquina.
- Um deslocamento intermitente aponta para variações no assentamento, detritos, fixação ou movimentação do material.
- Um problema restrito a componentes espelhados torna a orientação e a seleção do programa suspeitas imediatas.
Esses são caminhos de investigação, não diagnósticos. Um sintoma pode ter várias causas, portanto as medições devem confirmar a explicação antes que as configurações de produção sejam alteradas.
Defina a borda de referência antes de discutir a precisão
Uma das perguntas mais importantes em uma consultoria parece simples demais: “A partir de qual borda estamos medindo?” As equipes de projeto, usinagem e inspeção podem ter respostas razoáveis, mas elas podem ser diferentes.
Considere um painel lateral furado antes da aplicação da fita de borda. O programa posiciona um furo para ferragem a partir da borda do substrato, enquanto a inspeção verifica sua posição a partir da borda frontal acabada. Se o processo não levar em conta a fita de borda e qualquer aparamento posterior, um bom resultado de usinagem pode parecer incorreto — ou uma dimensão final realmente incorreta pode ser aprovada em uma verificação anterior.
A consultoria deve estabelecer um sistema de referências comum: face de referência, borda de referência, orientação de carregamento e etapa em que cada dimensão se aplica. Sempre que possível, indique esses elementos diretamente nos desenhos de preparação e nas instruções de trabalho. “Frente”, por si só, não basta quando peças do lado esquerdo e do lado direito chegam à máquina em orientações diferentes.
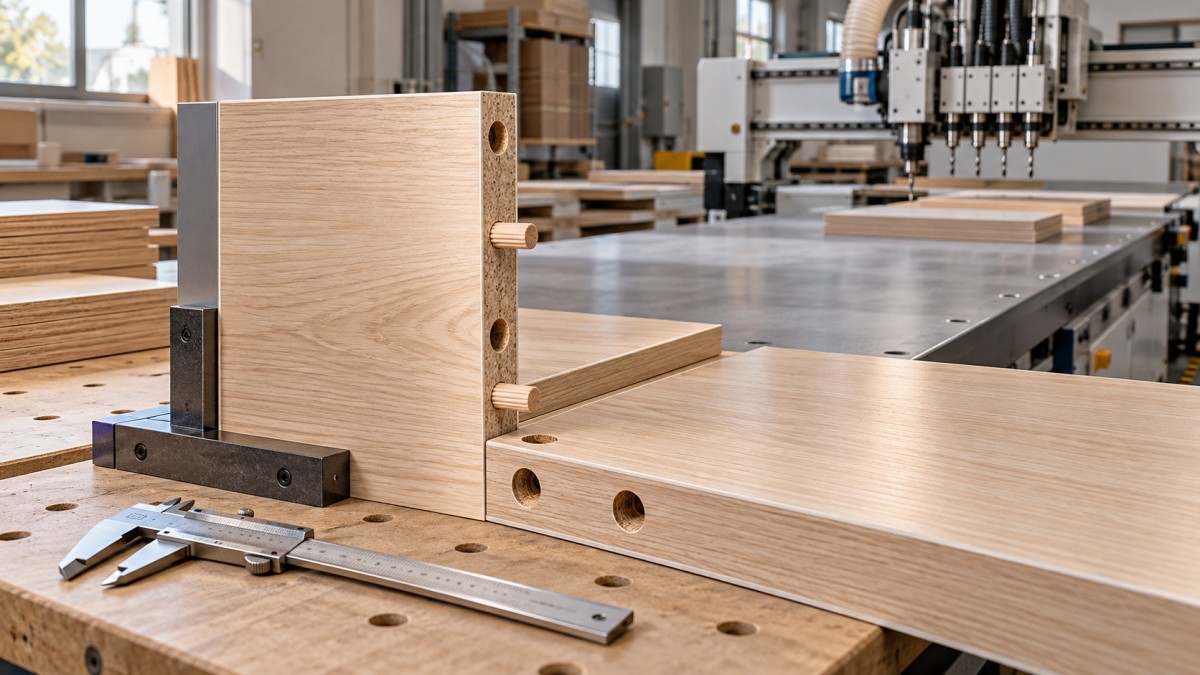
A espessura do painel também deve ser considerada. Um furo na borda destinado a se alinhar com um conector furado na face depende da geometria da ferragem em questão e das dimensões reais do painel. A espessura nominal na biblioteca de projetos não comprova que a chapa fornecida, a configuração da ferramenta e os requisitos do conector sejam compatíveis.
Acompanhe um componente do desenho até a furação
Uma análise produtiva acompanha um componente representativo por todo o fluxo de dados. Compare o desenho aprovado, a saída do CAD/CAM, o arquivo da máquina após o pós-processamento, a configuração exibida e o painel físico. Analisar apenas o modelo de projeto não permite detectar erros introduzidos nas etapas seguintes.
Dê atenção especial às mudanças de face e às peças espelhadas. Um padrão de furos que parece correto na tela pode ser usinado na face errada se a convenção do software e as instruções de carregamento não forem compatíveis. A rotação, a seleção da origem e as definições do lado de usinagem devem permanecer consistentes durante toda a transferência de informações.
As bibliotecas de ferragens também merecem o mesmo nível de análise. Alterar um conector sem revisar as posições, o diâmetro e os requisitos de profundidade dos furos pode resultar em um armário aparentemente familiar, mas com um padrão de furação incompatível. A documentação aprovada das ferragens deve orientar essas características, em vez de um programa antigo que os operadores sabem que “geralmente funciona”.
O controle aqui é a disciplina de revisão. Desenhos liberados, arquivos de usinagem, etiquetas e folhas de preparação precisam indicar a mesma revisão. A consultoria deve definir quem autoriza as alterações e o que exige uma nova verificação da primeira peça. Alterações não registradas no controlador podem resolver um lote, mas criar uma incompatibilidade quando o arquivo original for carregado novamente.
Separe a capacidade da máquina dos problemas de posicionamento do painel
Uma máquina para trabalhar madeira de alta precisão não consegue compensar um painel que não esteja encostado nas referências previstas. Antes de solicitar uma calibração, verifique as superfícies de contato, os batentes de posicionamento, os apoios e a sequência de fixação, seguindo os procedimentos de segurança do fabricante da máquina.
Cavacos contra um batente podem deslocar um componente. Um painel arqueado pode ficar em posições diferentes antes e depois da fixação. Peças estreitas podem não ter apoio adequado, enquanto um dispositivo de pressão pode deslocar um painel se for acionado antes de o posicionamento estar seguro. Essas condições exigem correções diferentes; aumentar indiscriminadamente a força de fixação pode deformar a peça em vez de resolver o problema.
Em equipamentos CNC de nesting, dê atenção à fixação da peça, especialmente em componentes pequenos ou em operações realizadas depois que o material ao redor tiver sido removido. Em máquinas ponto a ponto e linhas de furação, verifique os batentes, os dispositivos de pressão, as transferências e qualquer reposicionamento entre operações. As verificações relevantes dependem da configuração real da máquina.
Em seguida, examine as ferramentas e as condições mecânicas. Configurações incorretas do comprimento da ferramenta afetam a profundidade; brocas desgastadas ou inadequadas podem afetar a qualidade dos furos; as condições do spindle ou do cabeçote de furação podem influenciar o resultado final. Não classifique toda dificuldade de montagem como erro de coordenadas. Um furo subdimensionado, danificado ou com profundidade insuficiente pode dificultar a montagem mesmo quando seu centro está corretamente posicionado.
Sempre que possível, compare a usinagem repetida de uma peça de referência adequada com os resultados obtidos em painéis de produção. Isso ajuda a distinguir a repetibilidade da máquina das variações introduzidas pelo material ou pelo método de carregamento, sem presumir que um ou outro seja a causa.
Inspecione a relação entre os furos, não apenas as dimensões individuais
Dois painéis podem passar por verificações separadas e ainda assim não se encaixar. Isso acontece quando o plano de inspeção mede dimensões convenientes, em vez das relações que controlam a junta. Em uma união com cavilhões, essas relações incluem as posições dos furos correspondentes, as profundidades relevantes e a forma como as bordas dos painéis se encontram.
Os limites de aceitação devem ser determinados pelo projeto do armário, pelos requisitos das ferragens e pelas necessidades funcionais. Não existe uma tolerância universal de posicionamento de furos adequada a todos os conectores e materiais de chapa. Uma folga aceitável para uma ferragem pode deixar outra solta ou impossibilitar a montagem.
A consultoria de processos de fabricação de armários deve converter esses requisitos em pontos de inspeção práticos:
- Verifique o primeiro conjunto de peças correspondentes após uma preparação, uma alteração relevante de ferramenta ou uma revisão do programa.
- Meça as características críticas a partir das mesmas referências usadas no processo aprovado.
- Use calibres ou métodos de medição adequados; medir com uma régua a borda irregular de um furo pode não permitir determinar a diferença de posição necessária.
- Inclua uma verificação controlada de montagem quando a inspeção dimensional, por si só, não confirmar o encaixe.
- Defina como conter o trabalho potencialmente afetado caso uma verificação falhe, em vez de continuar até que a montagem revele mais rejeições.
A verificação do encaixe não deve se transformar em um teste de força. Se a junta exigir pressão incomum, pare e investigue. Forçá-la pode danificar o painel ou o conector e ocultar um defeito que só ficará visível após o manuseio ou a instalação.
Torne a correção mais segura do que a solução improvisada
O desalinhamento dos furos cria pressão para improvisar. Alguém pode sugerir alargar um furo com uma furadeira portátil, mover um painel enquanto ele permanece fixado ou alcançar o interior da máquina para remover material. Uma consultoria útil considera essas reações previsíveis, não apenas a falha original de usinagem.
O retrabalho precisa de um procedimento de aprovação definido. Confirme se o furo revisado manterá o encaixe do conector, a resistência da junta e o acabamento final exigido. Se esses requisitos não puderem ser comprovados, substituir o componente pode ser mais adequado do que repará-lo.
Todo retrabalho aprovado deve contar com apoio, fixação, proteções e controle de poeira adequados. A inspeção, a manutenção e as intervenções em áreas perigosas da máquina devem seguir os procedimentos aplicáveis de isolamento de energias e as instruções do fabricante. Desativar um intertravamento para investigar um problema de alinhamento não é um atalho aceitável.
Registre o motivo do retrabalho com o máximo de precisão possível. “Furo errado” é difícil de investigar; “batente frontal de posicionamento contaminado” ou “arquivo espelhado carregado para painel do lado oposto” oferece um ponto de partida útil para a próxima investigação.
Encerre a consultoria com controles que funcionem também no próximo turno
Os resultados finais devem ser úteis no chão de fábrica: um desenho de referências acordado, arquivos de usinagem controlados, instruções claras de carregamento, critérios de inspeção das características críticas e um plano de ação para verificações reprovadas. Designe responsáveis pelas ações pendentes. A recomendação de “melhorar o treinamento dos operadores” é insuficiente, a menos que especifique a tarefa e como a competência será verificada.
A contribuição do fornecedor da máquina pode ajudar a integrar esses controles ao equipamento. A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, oferece suporte técnico, fornecimento de peças de reposição e serviço pós-venda junto com suas máquinas. Em uma investigação de alinhamento, esse suporte é mais útil quando acompanhado de desenhos, detalhes da máquina, informações sobre as ferramentas, revisões do programa e padrões de defeitos medidos — e não apenas de uma fotografia de uma junta inacabada.
Antes de liberar o próximo lote, verifique a correção em componentes correspondentes sob condições normais de produção. Um painel de teste bem-sucedido é um sinal positivo; um encaixe repetível após o carregamento, a usinagem e o manuseio habituais oferece uma base mais sólida para a liberação.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.