


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a consultoria de processos para móveis de painéis resolve filas na colagem de bordas
Uma fila de colagem de bordas se torna um problema de entrega quando os painéis necessários para a montagem ficam atrás de trabalhos mais fáceis de processar ou liberados antes. Adicionar outra coladeira de bordas pode ajudar se a capacidade de processamento for realmente insuficiente. O efeito será bem menor quando a fila for causada por lotes de corte grandes demais, falta de fita de borda, mudanças frequentes de configuração ou pouca visibilidade sobre quais painéis completam um pedido.
A consultoria de processos para móveis de painéis aborda a fila conectando a demanda de produção ao trabalho que a operação de colagem de bordas realmente precisa executar. Ela analisa a chegada dos painéis, as passagens de borda necessárias, as condições de preparação, o manuseio e as prioridades das etapas seguintes. Para um gerente de projetos, o resultado útil é uma decisão prática: mudar a forma como o trabalho é liberado e sequenciado, melhorar a operação existente ou investir em capacidade adicional com base em um cálculo claro da carga de trabalho.
Descubra o que está aguardando — e por quê
Uma área de produção cheia de painéis não prova que a coladeira de bordas seja subdimensionada. Algumas pilhas podem estar prontas para processamento; outras podem estar sem fita, identificação, especificações aprovadas ou componentes correspondentes. A fila também pode crescer enquanto a máquina alterna entre períodos de sobrecarga e períodos sem trabalho adequado para processar.
A primeira tarefa da consultoria é acompanhar pedidos representativos desde o corte, passando pela colagem de bordas, até a operação seguinte. Inclua as variações de produto que afetam a produção: diferentes dimensões de painéis, materiais de borda, requisitos de adesivo e expectativas de acabamento. Uma análise limitada a longas séries de painéis idênticos pode apresentar uma visão otimista da capacidade disponível.
Para cada lote, separe o tempo de espera do tempo de processamento. Registre quando ele fica pronto, quando o processamento começa, o que interrompe a operação e quando o lote completo sai. O objetivo é localizar a causa do atraso com precisão suficiente para que alguém possa agir.
Esses padrões podem se sobrepor. Uma verdadeira falta de capacidade pode ser agravada por uma sequência inadequada, enquanto uma restrição de manuseio pode ocultar capacidade de máquina que, de outra forma, estaria disponível. Antes de recomendar equipamentos, o diagnóstico deve explicar tanto a fila quanto as interrupções.
Meça a carga de trabalho em passagens de borda, não apenas em quantidade de painéis
A quantidade de painéis é conveniente para relatórios, mas pode representar incorretamente a demanda de colagem de bordas. Em uma máquina de face única, um painel que exige acabamento nas quatro bordas precisa de várias passagens e manuseio repetido. Um painel que exige acabamento em apenas uma borda gera uma carga de trabalho diferente, mesmo que suas dimensões sejam semelhantes. Uma configuração de dupla face altera novamente esse cálculo, dependendo do painel e da disposição da máquina.
Um modelo de carga de trabalho útil agrupa os painéis por rota de processamento. Ele identifica as bordas a serem acabadas, as dimensões pertinentes, o material de borda, os requisitos de preparação e quaisquer restrições que afetem a alimentação das peças. Também considera a inspeção, a virada, o empilhamento e o retorno dos painéis para passagens adicionais.
A velocidade nominal de avanço fornece apenas parte da resposta. A produção real depende do espaçamento entre painéis, das condições operacionais permitidas, do manuseio manual, do tempo de preparação e das interrupções. Peças pequenas podem exigir muito manuseio, enquanto painéis grandes podem precisar de apoio ou mão de obra adicional. Um transportador de retorno pode facilitar a circulação, mas sua adequação depende da variedade de painéis e da forma como os operadores carregam e descarregam o sistema.
Para o planejamento, compare o tempo de processamento e manuseio necessário para o mix programado com o tempo que a operação pode fornecer de maneira confiável. Considere a preparação e as perdas recorrentes de forma consistente: inclua-as no tempo necessário ou desconte-as do tempo disponível, sem contabilizá-las duas vezes. O retrabalho também consome capacidade e deve permanecer visível.
Planejar cada minuto disponível deixa pouca margem para variações na chegada de materiais, verificações de qualidade ou imprevistos. A margem adequada depende do mix de produção e dos compromissos de entrega. A consultoria deve explicitar essa margem para que a programação não pareça viável apenas porque as variações normais foram ignoradas.
O tamanho da fila é mais informativo quando expresso em horas estimadas de processamento, junto com a urgência dos pedidos. Duas pilhas da mesma altura podem representar cargas de trabalho muito diferentes. Essa distinção ajuda o líder do projeto a avaliar se um atraso pode ser recuperado durante o turno ou se exige uma mudança no plano de entrega.
Ajuste a liberação e a sequência antes que a fila se torne urgente
A otimização do corte e o fluxo da colagem de bordas podem levar a produção em direções diferentes. Um plano de corte pode agrupar painéis para melhorar o aproveitamento das chapas, enquanto a colagem de bordas se beneficia de condições de processamento compatíveis e a montagem precisa de conjuntos completos. Maximizar a produção de cada operação separadamente pode deixar pedidos incompletos espalhados pela fábrica.
Por isso, a consultoria deve analisar a regra usada para liberar o trabalho do corte. Se o corte libera grandes lotes sempre que há capacidade disponível, a área de colagem de bordas se torna o pulmão de toda a operação anterior. Uma regra de liberação controlada vincula o novo trabalho ao espaço disponível, ao tempo de processamento previsto e às necessidades das etapas seguintes.
Isso não significa que todos os pedidos devam avançar em lotes minúsculos. Lotes muito pequenos podem aumentar o transporte, o trabalho de identificação e as trocas de configuração. O objetivo é escolher quantidades de transferência que mantenham a colagem de bordas abastecida e permitam que conjuntos urgentes avancem sem ficarem enterrados sob trabalhos não relacionados.
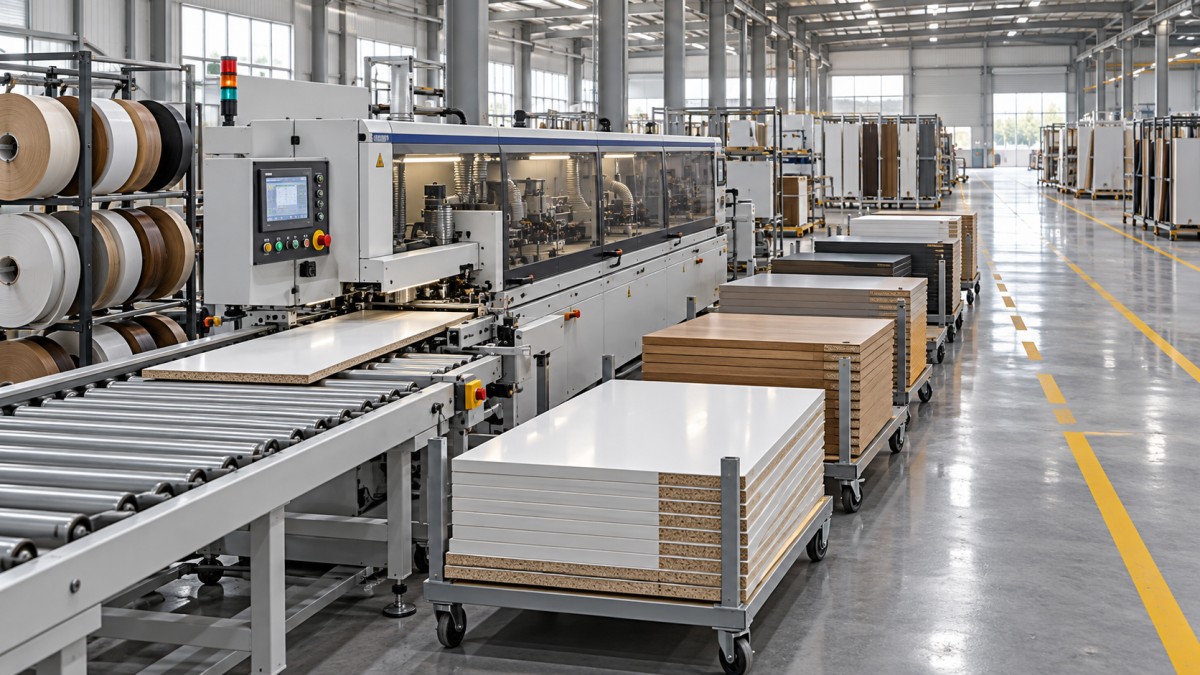
A sequência precisa então equilibrar a eficiência de preparação com a prioridade de entrega. Agrupar materiais de borda e condições de processamento compatíveis pode reduzir as interrupções. No entanto, prolongar uma operação conveniente enquanto um pedido de montagem quase completo aguarda seus painéis finais pode aumentar o prazo total. A sequência precisa definir em que momento a conclusão do pedido passa a ter prioridade sobre uma economia adicional na preparação.
Uma regra prática de despacho pode priorizar os painéis necessários para completar a próxima janela de montagem e, em seguida, agrupar trabalhos compatíveis dentro dessa janela. As exceções devem ser visíveis e atribuídas a alguém com autoridade para aprová-las. Caso contrário, os operadores recebem solicitações conflitantes do corte, da montagem e da gestão de projetos, cada uma apresentada como urgente.
A disponibilidade dos materiais deve fazer parte da mesma decisão. Antes de um lote entrar na fila de trabalhos prontos, sua identificação, especificação de borda, fita necessária e instruções de processamento devem estar disponíveis. Os painéis que aguardam esclarecimentos precisam de um status separado, para que a fila visível represente trabalhos que realmente possam ser processados.
Na produção com pedidos variados, acompanhar a conclusão por conjunto de móveis ou kit de montagem acrescenta uma perspectiva útil. Uma produção diária elevada de painéis oferece pouca garantia se faltarem alguns componentes em todos os pedidos programados. A conclusão dos conjuntos mostra se a colagem de bordas está ajudando os projetos a avançar para a etapa seguinte.
Recupere capacidade sem criar problemas de qualidade
Depois de entender a liberação e a sequência, a análise pode examinar as perdas ao redor da máquina. A procura repetida por fita, o acesso difícil aos painéis em espera, o espaço insuficiente na saída e os atrasos na inspeção podem consumir tempo produtivo. Esses problemas exigem mudanças específicas na preparação dos materiais, no layout, nas responsabilidades ou nos procedimentos de manuseio.
A preparação das trocas merece atenção especial. Materiais compatíveis podem ser organizados antes de uma mudança planejada, as instruções podem ser verificadas com antecedência e os requisitos de inspeção podem ser esclarecidos. Qualquer preparação realizada enquanto o equipamento estiver em funcionamento deve respeitar os requisitos operacionais e de segurança da máquina. Ajustes internos ainda exigem os procedimentos adequados de parada e isolamento.
As perdas de qualidade precisam de uma análise própria das causas. Problemas de colagem, defeitos de refilo, danos à superfície ou problemas dimensionais podem fazer com que o trabalho retorne à colagem de bordas ou exigir a substituição dos painéis. Conforme aplicável ao processo, a análise deve considerar a qualidade do corte recebido, as condições dos painéis, a compatibilidade do material de borda, a aplicação do adesivo, as ferramentas e os ajustes do equipamento.
Aumentar a velocidade de avanço sem validar a borda acabada pode simplesmente trocar o tempo de espera visível por retrabalho. Os ajustes aceitáveis dependem do equipamento, dos materiais, do sistema adesivo e do acabamento exigido. As melhorias de capacidade devem ser avaliadas pela produção conforme as especificações e apta a seguir para a operação seguinte.
As mudanças de manuseio também precisam ser testadas em toda a variedade de painéis. Uma disposição que funciona bem para laterais padrão de armários pode ser pouco prática para tiras estreitas ou tampos grandes. O acesso dos operadores, o espaço para virar os painéis, o apoio e a estabilidade das pilhas determinam se o layout proposto funcionará com todo o mix programado.
Faça o investimento em equipamentos responder a uma lacuna medida
É mais fácil justificar equipamentos adicionais quando a falta de capacidade persiste após a avaliação de melhorias operacionais realistas. A justificativa do investimento deve identificar quais trabalhos excedem a capacidade, quando essa falta ocorre e por que a configuração proposta pode absorvê-la.
A solução adequada pode ser uma segunda máquina, uma atualização de uma linha existente, melhorias no manuseio de retorno ou uma rota separada para trabalhos que interrompem repetidamente o fluxo principal. Essas opções resolvem problemas diferentes. Uma segunda coladeira de bordas precisa de mão de obra, espaço no piso, abastecimento de materiais, exaustão e coordenação com as operações anteriores e seguintes. A capacidade nominal, por si só, não comprova o aumento da produção da fábrica.
As conversas com fornecedores devem considerar um mix de produção representativo, incluindo peças difíceis e trocas frequentes de configuração. Pergunte como a configuração proposta atende a esses requisitos e quais premissas sustentam a estimativa de capacidade. Quando houver uma demonstração, avalie os ciclos completos de processamento, o manuseio, a preparação e a qualidade do acabamento, além da velocidade de operação.
Também é importante considerar o deslocamento do gargalo. Uma colagem de bordas mais rápida pode aumentar a pressão sobre a furação, a classificação ou a montagem. A avaliação do projeto deve acompanhar a produção adicional por etapas suficientes para determinar se ela melhora as entregas de móveis concluídos. Caso contrário, o investimento pode apenas deslocar a fila, sem resolver a restrição de entrega.
Transforme a consultoria em uma decisão operacional
Uma consultoria útil termina com um modelo de carga de trabalho, uma explicação clara das principais causas da fila e ações que a produção possa implementar. Cada ação precisa de um responsável, uma dependência e uma forma de avaliar seu efeito. “Melhorar a programação” é vago demais; definir um limite de liberação e uma regra de despacho baseada na montagem oferece à equipe algo concreto para aplicar.
Teste as mudanças operacionais propostas com um mix representativo antes de considerar o resultado um aumento permanente de capacidade. Acompanhe o tempo de espera, a carga de trabalho na fila, as perdas de preparação, a produção conforme as especificações e a conclusão dos conjuntos programados. Registre as mudanças no quadro de pessoal ou nas horas de trabalho para que sua contribuição permaneça clara.
Para o gerente de projetos, a decisão final deve vincular a intervenção a um requisito de entrega: quais pedidos podem avançar mais cedo, quais condições operacionais precisam ser mantidas e onde está a restrição restante. Se a fila diminuir apenas quando os operadores fazem horas extras ou adiam a manutenção necessária, a questão fundamental de capacidade permanece em aberto. Se a liberação controlada e uma sequência melhor restabelecerem um fluxo confiável, a especificação do equipamento poderá ser reconsiderada com base na necessidade restante, agora mensurável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.