

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a temperatura da placa de prensagem afeta a qualidade da colagem na prensa a quente para painéis de madeira
A Temperatura da Platina É uma Variável de Colagem, Não Apenas uma Configuração de Calor
Em uma prensa a quente para painéis de madeira, a temperatura da platina influencia diretamente se um adesivo atinge a condição de cura necessária para formar uma ligação durável. Ela também afeta como o calor se propaga através de lâminas de madeira, painéis de partículas, MDF, montagens de compensado, revestimentos e outras estruturas de painéis. Uma prensa pode exibir com precisão a temperatura selecionada da platina enquanto a linha de cola no interior do painel ainda está fria demais, quente demais ou irregular demais para uma produção confiável.
Para as equipes de qualidade e segurança, a questão prática não é simplesmente: “Qual temperatura da platina deve ser utilizada?” A pergunta mais útil é: “O histórico real de temperatura na linha de cola corresponde ao sistema de resina, à construção do painel, à condição de umidade, ao tempo de prensagem e ao padrão de qualidade pretendido?”
Quando a temperatura da platina é muito baixa, a resina pode não curar suficientemente antes da abertura da prensa. O resultado imediato pode ser baixa resistência de ligação interna, levantamento das bordas, delaminação do núcleo ou falhas que surgem apenas após usinagem, condicionamento, transporte ou exposição à umidade. Quando a platina está muito quente, a linha de produção pode parecer mais rápida, mas o processo pode gerar outro conjunto de defeitos: cura prematura da superfície, falta de adesivo na interface, fissuração da lâmina, descoloração superficial, estouros relacionados ao vapor, liberação excessiva de formaldeído durante a prensagem, quando aplicável, e maior risco de queimaduras na área ao redor da prensa.
Portanto, uma temperatura estável da platina é necessária, mas não suficiente. A qualidade da colagem depende da combinação de temperatura, tempo, pressão, transferência de calor e condição do material.
Por Que a Temperatura Exibida Pode Induzir uma Verificação de Qualidade ao Erro
A platina da prensa é a fonte de calor, não a própria linha de cola. O calor deve passar da platina para as camadas externas do painel e, em seguida, mover-se em direção ao centro da estrutura. A velocidade e a uniformidade dessa transferência variam conforme a espessura do painel, o perfil de densidade, o teor de umidade, a espécie de lâmina, o acabamento superficial, a aplicação de adesivo, as placas de encosto, as folhas desmoldantes e a qualidade do contato entre o painel e a platina.
Para uma laminação de lâmina fina, a linha de cola pode se aproximar da temperatura de cura relativamente rápido. Para uma estrutura multicamada mais espessa ou um painel denso com núcleo mais frio, a linha de cola interna pode ficar significativamente atrasada em relação à platina. Aumentar o ponto de ajuste da platina pode encurtar a etapa de aquecimento, mas não resolve automaticamente uma transferência de calor deficiente. Em alguns casos, isso amplia a diferença de temperatura entre as faces do painel e o centro, tornando os defeitos superficiais mais prováveis antes que o núcleo alcance uma condição de cura adequada.
Essa distinção é importante ao investigar falhas aparentemente inconsistentes. Se um painel passa em um teste de descascamento ou cisalhamento de curto prazo enquanto outro delamina posteriormente, a causa pode não ser a variação do lote de adesivo. Pode ser um perfil térmico irregular causado por variação local da temperatura da platina, umidade não uniforme do painel, condições de carregamento a frio, mau contato com a platina ou um ciclo de prensagem desenvolvido com base em configurações nominais, e não na temperatura real do painel.
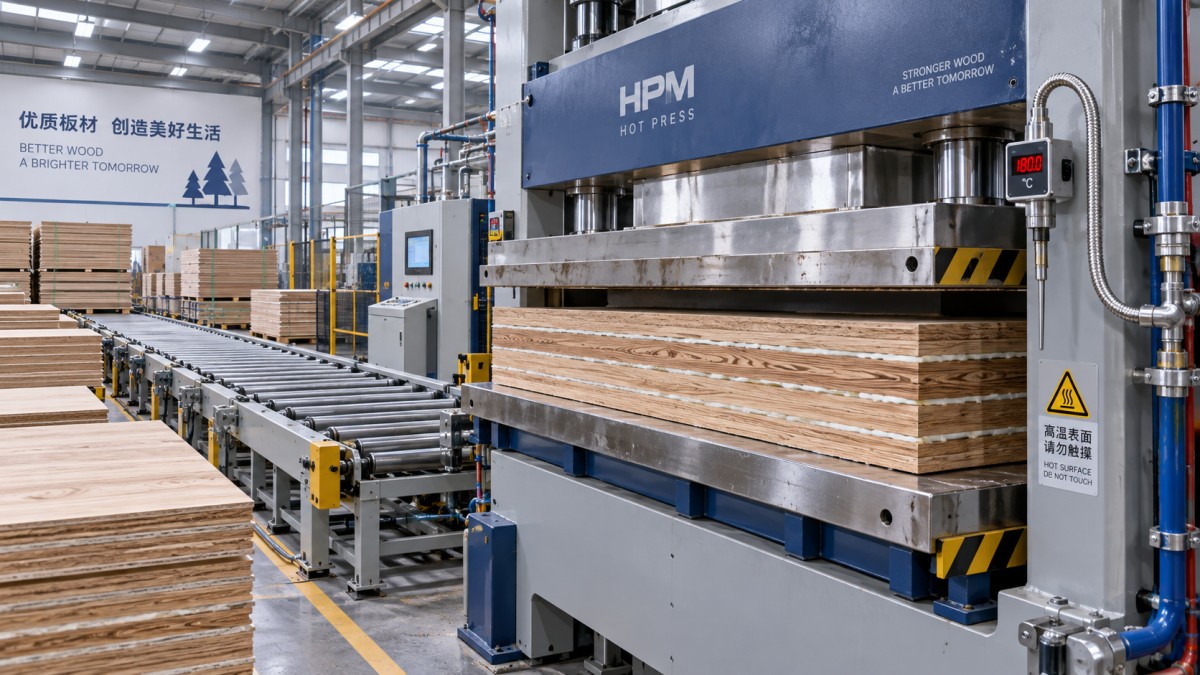
Portanto, uma prensa a quente para painéis de madeira deve ser avaliada como um sistema térmico controlado. O ponto de ajuste, a leitura do sensor, a temperatura do óleo ou do vapor, a temperatura da superfície da platina e a temperatura da linha de cola estão relacionados, mas não são medições intercambiáveis.
Muito Frio: O Modo de Falha É Frequentemente a Cura Insuficiente, Mas as Evidências Podem Ser Tardias
A baixa temperatura da platina reduz a velocidade de ativação e cura da resina. O risco é evidente para sistemas de adesivos termofixos que exigem calor para desenvolver a resistência projetada, mas também pode afetar sistemas de colagem que dependem do calor para redução de viscosidade, movimentação de umidade, formação de filme ou reticulação. Um painel pode sair da prensa com aparência aceitável porque a pressão mantém temporariamente as camadas unidas. O defeito pode surgir após corte, lixamento, furação, usinagem CNC, embalagem ou alterações na umidade ambiente.
Os sinais de qualidade comuns associados a uma entrada térmica insuficiente incluem:
- Juntas abertas ou lâminas levantadas próximo às bordas do painel.
- Baixos resultados de ligação interna ou superfícies de falha irregulares durante ensaios destrutivos.
- Delaminação após condicionamento ou exposição à umidade.
- Adesão fraca concentrada no centro do painel ou em seções mais espessas.
- Taxas de rejeição mais altas após o processamento secundário, em vez de imediatamente após a prensagem.
- Grande variação entre painéis produzidos no mesmo ciclo nominal.
A cura insuficiente não deve ser diagnosticada apenas pela temperatura da platina. Baixa aplicação de adesivo, transferência inadequada de cola, resina vencida ou misturada incorretamente, pressão inadequada e tempo excessivo de montagem aberta podem produzir sintomas semelhantes. No entanto, a temperatura merece atenção precoce porque interage com cada uma dessas variáveis. Uma resina com tempo de trabalho limitado pode já ter perdido fluidez antes que o painel receba calor suficiente; um painel mais frio pode exigir um período mais longo de prensa fechada, mesmo quando a configuração da platina não foi alterada.
O controle de qualidade também deve evitar depender apenas da temperatura média de uma platina. As médias podem ocultar zonas frias próximas às bordas, cantos, áreas de entrada e saída ou regiões afetadas pelo projeto dos canais internos. Um painel produzido sobre uma zona mais fria pode apresentar um padrão previsível de fraqueza, que pode ser confundido com falha aleatória do adesivo.
Muito Quente: Uma Cura Mais Rápida Pode Produzir uma Estrutura Mais Fraca
Aumentar a temperatura da platina é frequentemente considerado a maneira mais simples de reduzir o tempo de prensagem. Essa abordagem só pode funcionar dentro da janela de cura do adesivo e da tolerância térmica da estrutura do painel. Além dessa janela, o calor pode melhorar a cura no lado da superfície, ao mesmo tempo em que prejudica as condições necessárias para a formação da ligação nas regiões mais profundas do painel.
Um problema frequente é a cura prematura na superfície do painel ou próximo a ela. Se a resina gelifica antes de se espalhar adequadamente pela interface pretendida, a ligação resultante pode ser frágil, descontínua ou mal ancorada ao substrato. Isso é particularmente relevante quando a pilha de materiais apresenta porosidade variável, lixamento irregular, diferenças locais de densidade ou uma camada de revestimento que restringe a absorção.
A temperatura excessiva também pode transformar rapidamente a umidade em vapor. Painéis à base de madeira contêm umidade, e os adesivos podem introduzir água adicional. Durante a prensagem, a pressão de vapor se desenvolve dentro do painel. Se o calor aumentar muito rapidamente, a pressão for liberada de forma muito abrupta ou a construção do painel restringir a saída de vapor, o painel pode formar bolhas, trincar internamente ou se separar quando a prensa abrir. Esses eventos causam perdas de qualidade e preocupações de segurança, pois uma liberação repentina pode projetar vapor quente, fragmentos ou material quente em direção ao pessoal próximo.
Outros sinais de que o processo pode estar termicamente agressivo incluem escurecimento da superfície, fissuração da lâmina, compressão excessiva próxima às faces, marcas de componentes da prensa, odor forte durante a prensagem e uma janela de processo mais estreita entre painéis aceitáveis e rejeitos visíveis. Esses sintomas devem desencadear uma revisão de todo o perfil de temperatura-tempo-pressão, em vez de um simples ajuste do ponto de ajuste da platina.
A Uniformidade da Temperatura Muitas Vezes É Mais Importante do Que um Ponto de Ajuste Mais Alto
Para uma qualidade de colagem repetível, uma superfície de platina uniforme pode ser mais valiosa do que uma temperatura nominal de operação mais alta. Se uma zona opera quente e outra fria, os operadores podem aumentar o ponto de ajuste geral para proteger a zona fria. A zona quente então se torna mais propensa à cura excessiva, defeitos superficiais ou danos relacionados ao vapor. O resultado é um processo que só pode se tornar aceitável mediante a aceitação de variações.
A não uniformidade da temperatura pode resultar de circuitos de transferência de calor sujos, circulação deficiente de fluido térmico, incrustações, problemas na válvula de controle, elementos de aquecimento danificados, isolamento irregular, desvio de sensor, desgaste da platina ou aquecimento inicial inadequado. Ela também pode ser introduzida pela prática de carregamento. Painéis frios, placas úmidas, pilhas irregulares, placas de encosto danificadas e detritos na superfície da platina alteram a transferência local de calor.
Uma abordagem de controle útil separa três verificações:
Essas verificações devem estar vinculadas. Um mapa de temperatura sem ensaios de colagem não comprova a capacidade do processo. Ensaios de colagem sem verificação de temperatura podem identificar um defeito sem revelar se a prensa é a fonte. Juntos, eles permitem que o pessoal da qualidade diferencie a variação do equipamento da variação do material.
A Receita da Prensa Deve Ser Compatível com o Adesivo e a Construção do Painel
Não existe uma temperatura de platina universalmente correta para a prensagem de painéis de madeira. A química do adesivo determina o comportamento de cura necessário, enquanto a construção do painel determina quanto tempo o calor leva para alcançar a linha de cola relevante. Uma configuração adequada para uma lâmina decorativa fina pode ser inadequada para uma montagem de compensado espessa, um substrato de alta densidade ou um painel com camadas superficiais sensíveis à umidade.
Ao revisar uma receita de prensagem, as equipes de qualidade devem estabelecer as condições associadas à configuração, em vez de registrar apenas um valor de temperatura:
- Tipo de adesivo, proporção de mistura, condição de viscosidade e requisitos de cura declarados.
- Espessura do painel, número de camadas, densidade, preparação da superfície e temperatura de entrada.
- Faixa de umidade de cada componente, não apenas a meta nominal de umidade.
- Consistência da aplicação de adesivo e se a cola é transferida uniformemente na interface.
- Nível de pressão, rampa de pressão, tempo de permanência, sequência de descompressão e prática de abertura da prensa.
- Temperatura da platina em vários locais e seu comportamento de recuperação entre ciclos.
- Tempo de condicionamento pós-prensagem antes de ensaios de colagem, usinagem, empilhamento ou embalagem.
Essa estrutura evita um erro comum: tratar uma ligação falha como evidência de que “a temperatura estava errada” sem identificar se a temperatura era muito baixa, irregular, aplicada por um período muito curto ou incompatível com a pilha de materiais. Também evita o erro oposto de solucionar todo defeito adicionando calor. Uma platina mais quente pode ocultar um sintoma enquanto aumenta outro mecanismo de defeito.
Use Ensaios de Colagem como Controles de Processo, Não Apenas como Inspeção Final
Os ensaios destrutivos de colagem são mais úteis quando projetados para revelar variações térmicas. Amostrar apenas um painel do meio de uma produção pode deixar de identificar problemas relacionados à partida, à recuperação da platina, às zonas externas da prensa, às mudanças de material ou aos ajustes entre turnos.
Os planos de amostragem devem incluir painéis de diferentes posições na platina e, quando o produto permitir, corpos de prova das bordas e das áreas centrais do painel. A aparência da falha é importante juntamente com o resultado medido. Uma falha que ocorre principalmente dentro do substrato de madeira pode indicar uma condição diferente de uma separação limpa na linha de cola. Fraqueza repetida no centro de uma estrutura espessa aponta para questões de penetração de calor ou tempo de prensagem; fraqueza repetida próxima a um lado da prensa indica mais fortemente temperatura local, pressão ou consistência de carregamento.
Os registros de inspeção tornam-se mais úteis quando conectam os resultados dos testes ao estado real do processo: número da prensa, tempo de ciclo, ponto de ajuste, temperatura superficial medida, lote de material, umidade do painel, tempo de preparação do adesivo e ajustes do operador. Isso não é um detalhe administrativo. Permite que um gerente de qualidade verifique se os defeitos acompanham o desempenho térmico ou outra fonte de variação.
Os Controles de Segurança Fazem Parte do Plano de Controle de Temperatura
A temperatura da platina afeta o risco para o pessoal, bem como a qualidade da colagem. Superfícies quentes, placas de encosto aquecidas, vazamento de fluido térmico, liberação de vapor, estouros de painéis e manuseio de painéis quentes exigem controles que permaneçam eficazes durante a produção normal e durante falhas. Uma prensa operando mais próxima do limite superior de sua receita pode ter menor tolerância a uma válvula de controle travada, erro de sensor, descarregamento atrasado ou interrupção inesperada no ciclo.
A gestão de segurança deve verificar se os sensores de temperatura são mantidos e calibrados de acordo com o sistema de controle da instalação, se os alarmes de sobretemperatura estão funcionais, se as proteções e intertravamentos permanecem eficazes e se os operadores possuem uma resposta definida para odor anormal, fumaça, liberação de vapor, queima superficial ou ruído incomum da prensa. Os procedimentos de bloqueio são especialmente importantes antes da manutenção de platinas aquecidas, circuitos de fluido térmico, sistemas hidráulicos ou mecanismos da prensa.
Os painéis não devem ser tratados como inofensivos imediatamente após o descarregamento. Um painel com calor retido ou pressão interna de vapor pode comportar-se de forma diferente de um painel estável e condicionado. As rotas de manuseio, a prática de empilhamento e o momento da inspeção devem considerar essa condição, especialmente após alterações na receita ou quando os níveis de umidade tiverem mudado.
Como É uma Decisão Defensável de Controle de Temperatura
Uma decisão de prensagem sólida não começa com a temperatura mais alta que a máquina pode alcançar nem com o ciclo mais curto indicado em uma receita teórica. Ela começa com os requisitos de cura do adesivo e confirma que o ciclo selecionado fornece calor adequado e suficientemente uniforme à linha de cola sem danificar o painel.
Para o controle de qualidade, o objetivo prático é uma janela operacional documentada: temperaturas da platina verificadas em toda a área de trabalho, uma relação estabelecida entre tempo de prensagem e a construção específica do painel, limites definidos de umidade e preparação do adesivo, e ensaios de colagem capazes de detectar desvios antes que se tornem um problema de expedição. Para os gestores de segurança, a mesma janela deve incluir respostas a condições anormais e verificações de manutenção que protejam os trabalhadores contra riscos térmicos, de pressão e mecânicos.
Quando a qualidade da colagem se torna inconsistente, aumentar a temperatura da platina deve ser tratado como uma hipótese a ser testada, não como uma correção automática. As decisões de processo mais robustas resultam da confirmação de onde o calor realmente chega, de quão uniformemente é fornecido e de se a linha de cola recebe as condições de cura para as quais o produto foi projetado.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.