

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando uma prensa a quente para a indústria de painéis para móveis precisa de maior pressão
Uma prensa para painéis de móveis necessita de maior pressão somente quando a pressão existente for comprovadamente insuficiente na linha de cola ou em toda a área do painel. Uma classificação de tonelagem mais alta não representa automaticamente uma melhoria de qualidade. Em muitas situações de produção, colagem fraca, bordas levantadas, contato irregular do folheado ou espessura inconsistente podem parecer problemas de pressão, mas na verdade são causados por paralelismo deficiente das placas, aplicação incorreta do adesivo, teor de umidade inadequado ou carregamento excessivo do painel.
A questão prática não é “Quanta pressão adicional a prensa pode gerar?”. É “Que pressão atinge o material de maneira uniforme durante o ciclo de prensagem exigido?”. Para avaliação técnica, a decisão correta começa com a construção da chapa, as dimensões do painel, o sistema adesivo e a produção esperada. O aumento da pressão é justificado quando esses fatores mostram que a máquina atual não consegue fornecer compressão estável e uniforme sem prolongar o tempo de ciclo ou criar defeitos.
Comece separando a falta de pressão da instabilidade do processo
Uma prensa a quente para aplicações na indústria de painéis para móveis pode trabalhar com compensado, painéis revestidos de aglomerado, laminação de MDF, prensagem de folheados, revestimentos de portas, sobreposições decorativas ou componentes laminados para móveis. Esses trabalhos não respondem à pressão da mesma maneira. Uma prensa que apresenta bom desempenho em pequenos painéis de compensado pode se tornar inadequada ao ser utilizada para chapas de grande formato, substratos mais densos, construções mais espessas ou materiais que exigem contato em toda a superfície.
Antes de especificar uma prensa de maior pressão, analise os sintomas no nível do painel acabado. Problemas realmente relacionados à pressão geralmente aparecem como contato incompleto entre camadas, delaminação localizada, consolidação deficiente próximo às bordas do painel, folgas visíveis em torno de superfícies curvas ou irregulares, ou qualidade de ligação variável entre posições na mesma carga. Defeitos que ocorrem aleatoriamente de um lote para outro, em vez de se repetirem na mesma área da chapa, apontam com maior frequência para preparação do adesivo, condicionamento do material, prática de carregamento ou controle de temperatura.
A pressão deve ser tratada como uma parte de uma janela de prensagem controlada. Essa janela também inclui temperatura das placas, tempo de permanência, velocidade de fechamento, tempo aberto do adesivo, umidade da chapa, construção da pilha e distribuição de pressão. Aumentar a pressão sem alterar o restante do processo pode ocultar temporariamente um problema ou criar outro, como juntas com falta de cola, superfícies de substrato esmagadas, extravasamento excessivo de resina ou deflexão das placas.
Calcule com base na área efetiva de prensagem, não apenas na tonelagem da máquina
Os fornecedores de prensas normalmente informam a capacidade em tonelagem total, enquanto os requisitos de produção são expressos de forma mais significativa como pressão sobre a área de trabalho. A mesma força total produz resultados muito diferentes em um painel pequeno e em um painel grande. Uma prensa que parece potente no papel pode fornecer pressão unitária insuficiente quando a placa está totalmente carregada.
A relação básica é:
Força de prensagem necessária = pressão superficial desejada × área carregada do painel
A área carregada deve representar a área real sob pressão, incluindo toda a área ocupada pelo painel ou a área combinada de várias peças prensadas ao mesmo tempo. Ela não deve ser baseada apenas nas dimensões nominais das placas. Uma placa grande operando com componentes pequenos posicionados no centro tem uma exigência de força diferente da mesma placa carregando um painel de móvel em tamanho completo.
Na análise técnica, considere também uma margem operacional realista. A prensa não deve precisar operar em sua capacidade hidráulica máxima a cada ciclo. Uma margem favorece o controle consistente, permite variações na espessura do material e na disposição da carga e reduz a dependência da operação em pressão de pico. O tamanho dessa margem depende da aplicação, mas o princípio é simples: a força necessária deve estar disponível em condições normais de produção, e não apenas em condições ideais de teste.
Uma avaliação útil compara a pressão unitária necessária na área máxima carregada com a pressão que a máquina consegue manter nessa área. Isso evita selecionar uma prensa maior apenas porque um valor de tonelagem total parece mais adequado.
Quando uma pressão mais alta é realmente necessária
Existem várias condições nas quais uma capacidade adicional de prensagem normalmente é justificada. A primeira é um aumento planejado no tamanho do painel, mantendo a mesma construção da chapa e o mesmo padrão de produção. Mais área exige mais força total. A segunda é uma mudança de conjuntos de painéis relativamente tolerantes para construções que exigem contato mais firme e uniforme, como determinadas aplicações de folheado ou laminado, nas quais folgas locais são inaceitáveis.
Uma terceira condição é a necessidade de manter um ciclo controlado enquanto o volume de produção aumenta. Às vezes, a prensa existente só consegue produzir painéis aceitáveis prolongando o tempo de permanência, reduzindo a área carregada ou evitando os materiais mais exigentes. Nessa situação, a capacidade adicional pode fazer parte de uma solução de produção viável, desde que o desempenho térmico e o comportamento de cura do adesivo também suportem o ciclo mais curto ou mais completo.
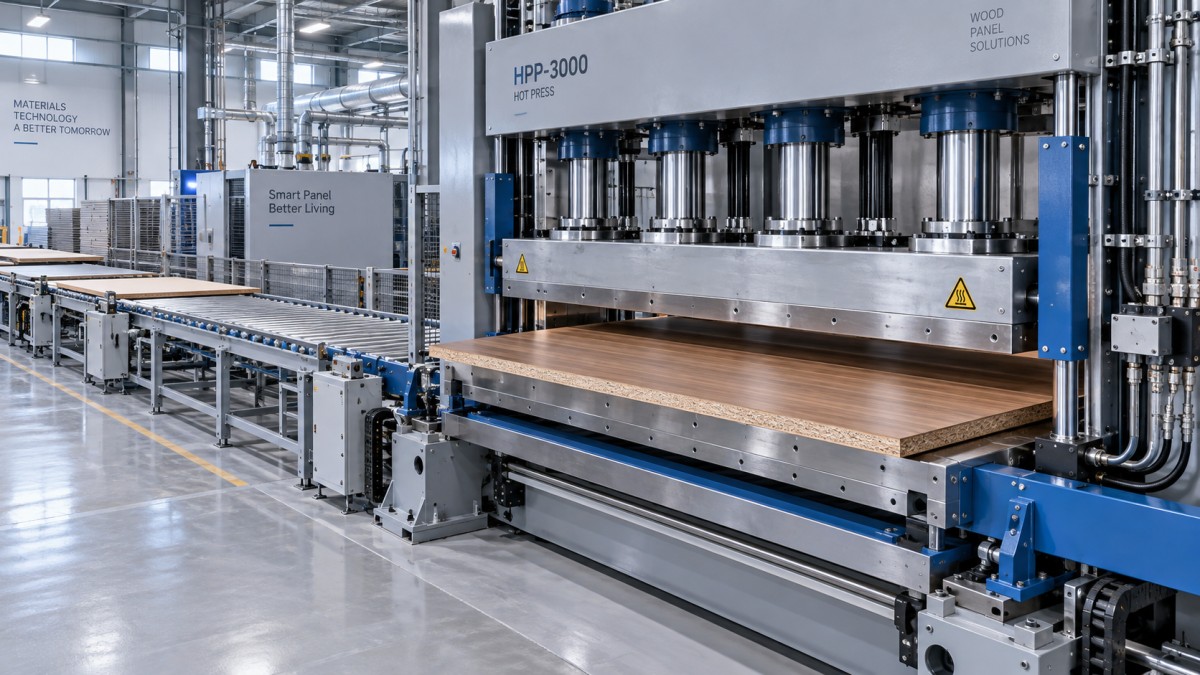
Uma pressão mais alta também pode ser apropriada quando a deflexão medida das placas ou o carregamento irregular demonstram que a superfície de trabalho não mantém contato adequado nas zonas externas de uma carga completa. No entanto, uma força hidráulica maior, por si só, não corrige uma placa mal apoiada, desalinhada ou com rigidez insuficiente. A estrutura da prensa e o projeto das placas devem ser avaliados juntamente com a classificação de pressão.
Condições em que mais pressão pode piorar o painel
A pressão é frequentemente usada em excesso como resposta a defeitos de colagem. Os sistemas adesivos precisam de pressão suficiente para aproximar as superfícies e manter o contato durante a cura, mas também necessitam de uma condição adequada da linha de cola. Força excessiva pode expulsar o adesivo da interface, especialmente quando a quantidade aplicada já é baixa ou as superfícies são muito lisas. A junta resultante pode parecer firmemente comprimida imediatamente após a prensagem, mas apresentar integridade de ligação limitada.
O aglomerado de baixa densidade e alguns materiais de núcleo leve exigem cuidado especial. Alta pressão pode deixar marcas visíveis de compressão, reduzir a espessura, danificar as bordas ou criar densidade irregular no painel. Superfícies decorativas também podem apresentar impressão de textura, transferência de relevo ou variação de brilho quando a combinação de pressão e temperatura é excessivamente agressiva.
Defeitos relacionados à umidade não devem ser resolvidos aumentando a força. Chapas com teor de umidade inadequado podem causar bolhas relacionadas ao vapor, transferência de calor deficiente, movimentação dimensional ou cura inconsistente. Mais pressão pode alterar a aparência do defeito sem corrigir a condição subjacente do material. Da mesma forma, uma zona fria da placa ou uma medição imprecisa de temperatura não podem ser compensadas de forma confiável por uma pressão hidráulica maior.
Verifique a distribuição de pressão antes de alterar a especificação da prensa
Uma prensa não atua como um único ponto de força. Ela deve aplicar força uniformemente sobre uma ampla superfície aquecida, de forma repetida, durante padrões normais de carregamento. A distribuição irregular é uma das razões mais importantes pelas quais uma prensa nominalmente adequada fornece resultados inconsistentes.
Comece pelo paralelismo das placas. Durante o fechamento, as placas superior e inferior devem se encontrar de forma controlada e paralela. O desalinhamento pode criar contato de alta pressão em um lado, deixando o outro lado subcomprimido. Procure defeitos recorrentes próximos aos mesmos cantos, ao longo de uma borda ou em uma posição consistente em prensas de múltiplas aberturas. Esses padrões são mais informativos do que um relato geral de colagem deficiente.
Em seguida, inspecione a condição das placas e de quaisquer chapas intermediárias. Empenamento, danos superficiais, contaminação acumulada ou comportamento térmico irregular podem afetar o contato. As chapas intermediárias devem ser planas, adequadas à faixa de temperatura e manuseadas corretamente; uma chapa deformada pode introduzir variação de pressão mesmo quando a estrutura principal da prensa está em boas condições.
A simetria da carga também é importante. Uma disposição irregular pode fazer a prensa operar em condição descentralizada. Isso é especialmente relevante quando componentes de tamanhos diferentes são prensados juntos ou quando apenas parte de uma placa grande é carregada. Analise os padrões reais de carregamento dos operadores em vez de presumir que todos os ciclos utilizam painéis centralizados e de tamanho completo.
Evidências práticas a coletar
- Defeitos no painel acabado mapeados por localização, lado e orientação do painel.
- Área máxima efetivamente carregada e layouts de carregamento utilizados durante turnos normais.
- Leituras de pressão durante as fases de fechamento, manutenção e liberação.
- Consistência da temperatura das placas em toda a superfície de trabalho.
- Medições de espessura antes e depois da prensagem, especialmente para painéis de baixa densidade.
- Condição de aplicação do adesivo, tempo aberto e padrão visível de extravasamento.
- Histórico de manutenção relacionado a cilindros hidráulicos, vedações, guias, placas e sistemas de nivelamento.
Essas evidências ajudam a distinguir um problema de capacidade de um problema de condição da máquina ou de controle do processo. Elas também fornecem aos projetistas de equipamentos informações suficientes para recomendar uma configuração de prensa baseada na aplicação real, e não em uma única solicitação de tonelagem.
A pressão deve corresponder ao comportamento do adesivo e à transferência de calor
Na prensagem a quente, o adesivo não cura simplesmente porque uma força é aplicada. O calor deve atingir a linha de cola, e o adesivo deve permanecer dentro de sua faixa de trabalho por tempo suficiente para que o conjunto se consolide. Uma velocidade de fechamento maior pode ser benéfica para a produtividade em alguns processos, mas também pode deslocar o adesivo ou aprisionar ar se a pilha de materiais não for preparada corretamente.
Verifique se a prensa existente atinge a temperatura prevista das placas e a mantém de forma consistente durante todo o ciclo. A variação de temperatura em uma placa pode criar aparentes defeitos de pressão, pois uma região cura de forma diferente da outra. O tempo de prensagem deve então ser avaliado juntamente com a espessura do núcleo, a condutividade térmica dos materiais e as orientações de processamento do fabricante do adesivo.
As rampas de pressão podem ser mais úteis do que um simples alvo de pressão máxima. Alguns conjuntos se beneficiam de um contato inicial controlado seguido pela força total de prensagem, enquanto outros exigem consolidação rápida para evitar o movimento da superfície. O perfil correto depende da construção do material. Uma máquina com capacidade de pressão adequada, mas controle limitado sobre fechamento, manutenção e descompressão, pode não fornecer qualidade repetível do painel.
Escolha a arquitetura da prensa com base na condição normal de produção mais exigente
A especificação correta geralmente se baseia no painel mais exigente que será produzido rotineiramente, não em um pequeno componente ocasional nem em um máximo teórico que nunca será carregado. Defina as dimensões do painel, os tipos de substrato, a faixa de espessura, a configuração das camadas, o ciclo de prensagem e os critérios de qualidade antes de selecionar a capacidade.
Para painéis grandes de móveis, a rigidez das placas e a disposição dos apoios tornam-se tão importantes quanto a força total. O projeto deve resistir à deflexão em toda a largura de trabalho. A disposição dos cilindros, a rigidez da estrutura, a precisão das guias e o controle hidráulico afetam se a pressão nominal se transforma em pressão utilizável na superfície do painel. As prensas de múltiplas aberturas acrescentam outra consideração: cada abertura deve fechar de forma consistente, e a carga deve ser equilibrada em toda a pilha.
A altura de abertura merece atenção separada. Uma máquina de alta pressão com abertura insuficiente pode limitar o carregamento prático, o uso de chapas intermediárias ou futuras variações de produto. Por outro lado, uma altura de abertura excessiva pode afetar a eficiência do ciclo e as dimensões da máquina. A abertura necessária deve ser definida a partir da pilha completa de produção, incluindo espessura da chapa, ferramental, chapas intermediárias e folga para manuseio seguro.
Um processo de decisão disciplinado para uma atualização
- Defina o tamanho máximo normal do painel e todas as construções de chapa planejadas.
- Estabeleça a pressão unitária necessária para cada construção, utilizando os requisitos de adesivo, substrato e superfície.
- Calcule a força total correspondente na maior área carregada.
- Analise os defeitos atuais por localização para identificar causas relacionadas à distribuição, ao calor, ao adesivo ou ao material.
- Confirme a planicidade e o paralelismo das placas, a condição da estrutura e o desempenho hidráulico real antes de atribuir defeitos à baixa tonelagem.
- Verifique se a taxa de produção desejada altera o tempo de permanência, a demanda de aquecimento ou a prática de carregamento.
- Especifique uma margem de força e recursos de controle que apoiem a operação repetível sem uso constante da pressão máxima.
Uma prensa a quente de maior capacidade é justificada quando essa análise demonstra que a pressão unitária fica abaixo do requisito do processo na área real de trabalho, ou quando o equipamento atual não consegue manter contato uniforme e as condições de ciclo necessárias dentro de sua faixa normal de operação. Quando as evidências apontarem, em vez disso, para aquecimento irregular, alinhamento deficiente, configurações inadequadas de adesivo, variação de umidade ou placas danificadas, esses problemas devem ser corrigidos primeiro. Comprar mais tonelagem sem resolvê-los pode aumentar a carga operacional enquanto o problema original de qualidade do painel permanece.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.