


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Integração de uma solução de furação para móveis a uma linha de produção existente
Integrar uma solução de furação para a fabricação de móveis em uma linha de produção existente exige mais do que selecionar a máquina certa.
Os gerentes de projeto devem considerar a compatibilidade dos equipamentos, o espaço disponível no chão de fábrica, o fluxo de materiais, as metas de produção e os cronogramas de instalação para minimizar interrupções.
Com mais de 20 anos de experiência em máquinas para trabalhar madeira, a Qingdao Zhongding Machinery ajuda os fabricantes a avaliar esses fatores e planejar integrações práticas que garantam precisão na furação, fluxo eficiente de produção e confiabilidade operacional a longo prazo.
Os projetos de integração mais sólidos começam com uma restrição de produção mensurável. Defina o volume e a precisão necessários e, em seguida, verifique se a linha existente consegue alimentar, dar suporte e receber os equipamentos propostos.
Antes de aprovar uma compra, estabeleça o período de instalação, o custo total do projeto, os critérios de aceitação e as responsabilidades de cada interface. Essas decisões muitas vezes são tão importantes quanto a própria furadeira.
Onde os novos equipamentos de furação gerarão mais valor?
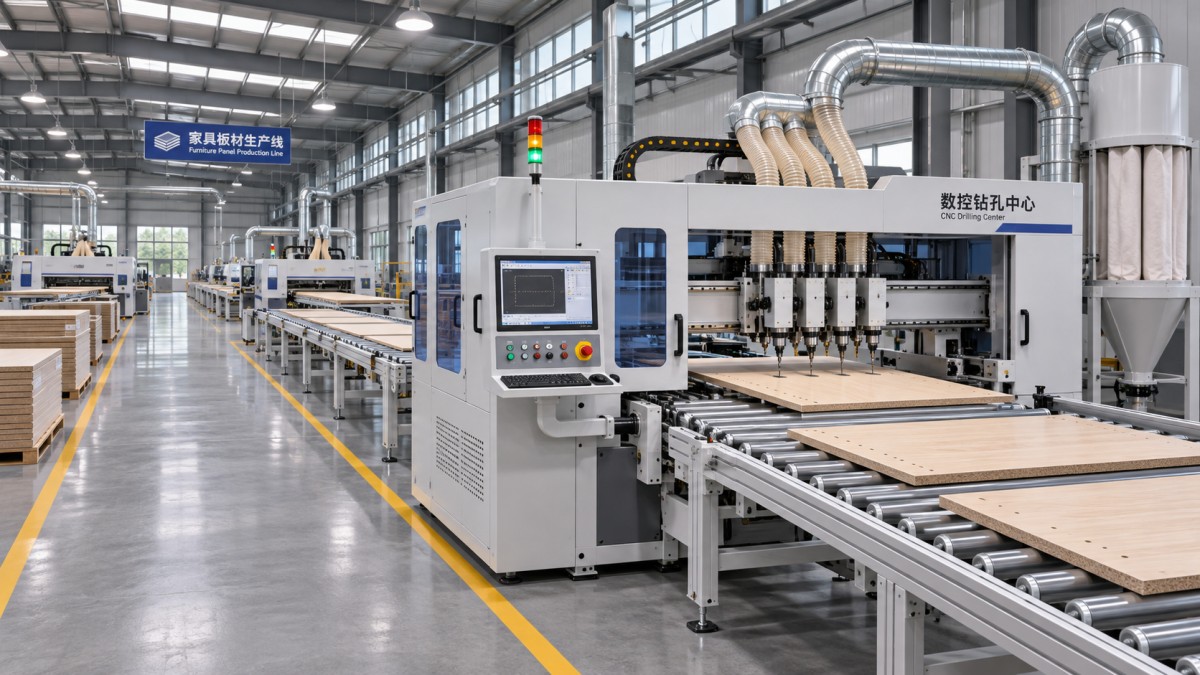
Mapeie o fluxo de produção atual, desde o corte e o acabamento de bordas dos painéis até a furação, a montagem e a embalagem. Registre onde os painéis ficam aguardando, onde há intervenção dos operadores e onde os defeitos aparecem primeiro.
Meça o rendimento real ao longo de turnos representativos, incluindo trocas de produto e paradas. A velocidade nominal da máquina, por si só, não revela se a furação é o gargalo ou apenas expõe uma restrição em outra etapa.
Por exemplo, acelerar a furação terá um efeito limitado se a coladeira de bordas a montante não conseguir fornecer painéis suficientes ou se a montagem a jusante não puder absorver a produção adicional.
Separe as perdas recorrentes em categorias, como tempo de preparação, atrasos no carregamento, padrões de furos incorretos, retrabalho e tempo de inatividade dos equipamentos. Atribua a cada categoria um custo estimado e uma meta de melhoria.
Uma célula de furação independente ou offline pode ser adequada para pedidos variáveis e espaço limitado no chão de fábrica. Um sistema em linha é mais vantajoso quando o fluxo de painéis é constante e as interfaces justificam a automação.
Documente a decisão em um breve resumo do projeto: produtos abrangidos, produção-alvo, requisitos de qualidade, investimento disponível, prazo de implementação e restrições que não podem ser alteradas.
De quanta capacidade a linha de produção realmente precisa?
Comece pela quantidade de painéis conformes necessária por turno, não pela velocidade máxima anunciada. Inclua as pausas, a manutenção planejada, o tempo de inatividade previsto e o mix de produtos no cálculo.
Como exemplo, para uma meta de 400 painéis aprovados em um turno de oito horas, considere seis horas produtivas após os descontos. A linha precisa produzir, em média, aproximadamente 67 painéis conformes por hora produtiva.
Esse valor é uma referência para o planejamento, não uma especificação do tempo de ciclo da máquina. O fornecedor também deve levar em conta o carregamento, o posicionamento, a complexidade da furação, o descarregamento e as trocas de produto.
Solicite estimativas de tempo de ciclo com base em desenhos representativos dos painéis, quantidade de furos, materiais e tamanhos de lote. Inclua a peça comum mais lenta e uma peça exigente com várias faces a furar.
Verifique se o processo proposto exige que os painéis sejam girados ou reposicionados. Essas etapas podem aumentar o tempo de manuseio e introduzir erros, mesmo quando o ciclo de furação em si é rápido.
Especifique a capacidade como produção aprovada em um período definido. Uma medida de aceitação útil pode ser o número de painéis conformes por hora durante um teste acompanhado, com o mix de produtos e a equipe acordados.
Quais verificações de compatibilidade devem ser feitas antes da compra?
Compile as dimensões dos painéis, a faixa de espessuras, os materiais, as condições das bordas, os diâmetros e as profundidades dos furos e as tolerâncias posicionais exigidas para a família de produtos atual.
Verifique as peças menores e maiores em relação aos sistemas de fixação e transferência da máquina. Analise também os painéis estreitos, empenados ou flexíveis, que podem precisar de suporte especial.
Confirme quais faces e bordas exigem furação, se os furos atravessam o painel e como a máquina posiciona cada peça. Bordas de referência inconsistentes podem causar problemas na montagem.
Analise com o fornecedor os desenhos disponíveis e os arquivos de produção. Confirme os formatos aceitos, as convenções de coordenadas, os métodos de transferência dos programas, o controle de revisões e quem converterá os padrões de furação existentes.
Não presuma que duas máquinas podem trocar dados apenas porque ambas usam controles CNC. Solicite uma demonstração com arquivos de produção reais e verifique as posições dos furos resultantes.
Para a transferência automatizada, defina a altura dos transportadores, a orientação e o espaçamento dos painéis, a velocidade de transferência e o método usado para identificar cada peça. Defina os sinais para os estados pronto, em operação, bloqueado e em falha.
Atribua responsabilidades pelas conexões elétricas, pela integração dos controles, pelas modificações mecânicas e pelas interfaces de segurança. Um registro de interfaces evita lacunas entre o fornecedor da máquina, o integrador do sistema e a equipe da fábrica.
Como planejar o espaço no chão de fábrica e o fluxo de materiais?
Um desenho de implantação deve mostrar mais do que o contorno da máquina. Inclua as zonas de entrada e saída, o acesso dos operadores, o espaço para manutenção, o armazenamento de ferramentas, a extração de pó e as rotas de saída de emergência.
Trace o percurso do painel mais longo por cada transferência e rotação. Verifique o espaço para manobras, as portas, as colunas, os obstáculos suspensos e o acesso para empilhadeiras ou equipamentos de elevação durante a instalação.
Compare os layouts alternativos com a movimentação atual de pessoas e materiais. Mesmo uma máquina compacta pode aumentar a mão de obra se os operadores precisarem carregar ou empilhar painéis repetidamente.
Considere um pequeno buffer quando os tempos de ciclo das etapas a montante e a jusante variarem. Dimensione-o com base nas interrupções observadas e no espaço disponível, em vez de tratar o estoque como substituto para a resolução dos gargalos.
Confirme com o fornecedor dos equipamentos selecionados os requisitos de capacidade e conexão para energia elétrica, ar comprimido e extração de pó. Pode ser necessário modernizar ou realocar os serviços existentes.
Revise como os painéis acabados saem da estação de furação. A identificação clara e o empilhamento controlado ajudam a evitar pedidos misturados, superfícies danificadas e componentes extraviados antes da montagem.
A qualidade dos painéis nas etapas anteriores pode afetar os resultados da furação?
A precisão da furação depende, em parte, do material que chega à estação. Dimensões inconsistentes dos painéis, bordas mal acabadas, defeitos na superfície ou colagem deficiente podem comprometer até mesmo equipamentos de alto desempenho.
Se o projeto também incluir a laminação de painéis, avalie a qualidade da prensagem separadamente do investimento em furação. Uma prensa a montante pode afetar a consistência dos painéis, mas não realiza a furação.
A linha de Prensas a Quente foi projetada para prensar e laminar materiais usados na fabricação de móveis, incluindo lâminas de madeira, compensado, MDF e painéis decorativos.
As configurações listadas incluem de uma a quatro camadas de trabalho, pressão total de 1.200 kN e aquecimento elétrico com óleo térmico. Confirme as especificações e a adequação de cada modelo antes de incluí-lo em um projeto.
No caso de prensas existentes, inspecione a qualidade da colagem e o nivelamento dos painéis antes de atribuir todos os defeitos de furação à nova estação. Defina os critérios de aceitação dos materiais recebidos para os testes de aceitação.
Quais são os custos do projeto além da máquina?
Elabore uma estimativa do custo total instalado que inclua os equipamentos, o frete, o descarregamento, as fundações, se necessárias, os serviços de utilidades, a extração, os transportadores, os controles, as ferramentas, o treinamento e o comissionamento.
Inclua valores para o tempo de inatividade da produção, o manuseio temporário, a preparação dos programas, as peças de reposição e o trabalho de terceiros. Identifique quais custos se baseiam em cotações firmes e quais ainda são estimativas.
Estime os benefícios anuais com base em melhorias justificáveis: redução das horas de mão de obra, menos retrabalho, menos operações terceirizadas ou contribuição adicional de uma produção que possa efetivamente ser vendida.
Evite contabilizar a capacidade teórica como receita, a menos que as operações a jusante e a demanda dos clientes possam aproveitá-la. Evite também contabilizar a mesma economia de mão de obra em várias categorias de benefícios.
Como exemplo, um investimento instalado de $150,000 com economia líquida anual comprovada de $50,000 tem um prazo de retorno simples de três anos, sem considerar financiamento, impostos e valor residual.
Teste essa estimativa considerando uma utilização menor, trocas mais longas, custos de consumíveis e uma rampa de produção mais lenta. Apresente à gerência uma faixa de resultados e indique as premissas que mais afetam o cálculo.
Defina uma contingência compatível com o grau de maturidade do layout e do projeto das interfaces. Obras no edifício ou integração de controles ainda não resolvidas exigem mais atenção do que uma instalação totalmente vistoriada.
Como minimizar as interrupções durante a instalação?
Elabore o cronograma retroativamente a partir da data em que a produção deve estar disponível. Inclua a aprovação do projeto, a fabricação, o transporte, a preparação do local, a instalação, os testes, o treinamento dos operadores e um período realista de aumento gradual da produção.
Identifique as dependências críticas de cada marco. Por exemplo, a entrega da máquina não basta se as instalações elétricas, as conexões de extração ou os programas de produção acordados não estiverem prontos.
Realize uma vistoria do local antes de aprovar o layout final. Confirme as medidas reais e a localização dos serviços no chão de fábrica, em vez de depender apenas de desenhos antigos do edifício.
Planeje uma janela de parada para as operações que realmente exigem interrupção. Sempre que possível, prepare os serviços de utilidades e desenvolva os programas enquanto a linha existente continua funcionando.
Proteja as entregas aos clientes com um plano temporário de produção. Dependendo da fábrica, isso pode envolver a formação de estoque aprovado, a transferência do trabalho para outra célula ou o uso de um subcontratado qualificado.
Defina antes do início do comissionamento os critérios para decidir por uma reversão: quem pode autorizá-la, quais condições a desencadeiam e como restaurar o processo anterior caso a inicialização demore mais do que o previsto.
Designe um único responsável pelo cronograma integrado e faça revisões regulares com as equipes de produção, manutenção, qualidade e segurança, além dos fornecedores. Registre os problemas pendentes, com prazos e responsáveis identificados.
O que deve ser testado antes da aceitação da linha?
Defina os critérios de aceitação antes de fazer o pedido, incluindo a qualidade das peças, a produção sustentável, as funções de segurança, o gerenciamento dos programas, a documentação e as condições em que os testes serão realizados.
Quando viável, realize um teste de aceitação na fábrica do fornecedor usando desenhos e materiais representativos. Confirme que os resultados bem-sucedidos obtidos nas instalações do fornecedor serão reproduzidos durante a aceitação no local, sob as condições acordadas.
Inspecione a posição, o diâmetro e a profundidade dos furos, bem como a qualidade da superfície, de acordo com os desenhos aprovados. Antes dos testes, defina o método de medição, o tamanho da amostra, os instrumentos e as tolerâncias permitidas.
Processe um mix representativo de peças por um período definido, com o nível de pessoal planejado. Registre a produção conforme, as paradas, as trocas, os defeitos e os motivos das interrupções.
Teste também situações anormais, além da produção normal. Elas podem incluir a ausência de um painel, a saída bloqueada, um erro de seleção de programa, a parada de emergência e a retomada segura após uma interrupção.
Solicite a profissionais qualificados que validem a instalação completa em relação aos requisitos locais aplicáveis de segurança de máquinas e do ambiente de trabalho. A documentação do fornecedor, por si só, não comprova a conformidade da linha integrada.
Separe os itens menores da lista de pendências dos problemas que impedem a aceitação. Documente no contrato de compra os prazos de correção, os procedimentos de novo teste e os marcos de pagamento.
Como a equipe pode manter o desempenho após o início da operação?
Treine os operadores para carregar os painéis, selecionar programas, fazer verificações de rotina e comunicar falhas. A equipe de manutenção também precisa de instruções sobre manutenção preventiva, solução de problemas e procedimentos de isolamento seguro.
Defina quem será responsável pelos programas de furação e suas revisões. Um processo de aprovação controlado reduz o risco de um padrão desatualizado chegar à produção após uma alteração no projeto de um móvel.
Acorde uma lista prática de peças de reposição com base na configuração instalada e nas recomendações do fornecedor. Confirme os prazos de entrega, os contatos de suporte, os termos da garantia e o processo de escalonamento.
Acompanhe a produção conforme, a qualidade na primeira passagem, o tempo de inatividade e o tempo de troca durante a fase de aumento gradual da produção. Compare os resultados com a linha de base e investigue as perdas recorrentes antes de considerar o projeto concluído.
Agende uma revisão depois que os operadores tiverem trabalhado com o sistema em condições normais e com diferentes variações de produto. Pequenos ajustes nos dispositivos de fixação, nos programas ou no fluxo de materiais podem melhorar o desempenho sem um grande investimento.
Conclusão: tome a decisão de integração com base no desempenho da linha
Uma solução de furação para a fabricação de móveis gera mais valor quando resolve uma restrição mensurada e se adapta aos produtos, às interfaces, à equipe e aos compromissos de entrega reais da fábrica.
Os gerentes de projeto devem aprovar o investimento somente depois que as premissas de capacidade, os custos totais, as responsabilidades pela instalação e os testes de aceitação estiverem claros. Assim, a decisão se baseia nos resultados da produção.
A Qingdao Zhongding Machinery pode conversar com as equipes de projeto sobre equipamentos e requisitos mais amplos para o trabalho com madeira. Forneça desenhos representativos, metas de produção e restrições de layout para viabilizar uma avaliação técnica mais útil.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.